
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-23 Origen: Sitio
Elegir el proceso de moldeo incorrecto para botellas de plástico a menudo resulta en presupuestos de herramientas desalineados, tasas de desperdicio inaceptables o integridad del sello comprometida. Los fabricantes se enfrentan constantemente a una inmensa presión para ofrecer envases impecables sin inflar los gastos de capital. La selección de un método de producción basado estrictamente en estimaciones preliminares ignora variables vitales. La geometría de la botella, la precisión requerida del cuello y el volumen de producción esperado dictan la viabilidad del proyecto a largo plazo. Cuando se aplica la técnica incorrecta, se corre el riesgo de sufrir cuellos de botella operativos y fallos de cumplimiento en el futuro. Este artículo proporciona una comparación objetiva y centrada en la ingeniería para ayudar a los equipos de adquisiciones y productos a finalizar su estrategia de fabricación. Descubrirá exactamente en qué se diferencian estas tecnologías en los escenarios de producción cotidianos. Al examinar sus distintas ventajas y limitaciones inherentes, le brindamos los datos procesables necesarios para lanzar su próximo proyecto de empaque con confianza.
La principal distinción entre estos dos métodos de fabricación dominantes radica en cómo se forma inicialmente el plástico antes de soplarlo. En última instancia, ambos procesos dependen de la presión del aire para darle forma a la botella contra una pared de la cavidad fría. Sin embargo, sus estados iniciales dictan fundamentalmente las capacidades físicas del producto final. Comprender este origen físico ayuda a los equipos de ingeniería a anticipar el comportamiento de las piezas durante la producción en masa.
En este método, primero se moldea por inyección plástico hasta obtener una preforma sólida alrededor de un pasador de núcleo de acero. La máquina inyecta polímero fundido a alta presión en una cavidad precisa. Esto crea un acabado de cuello roscado completamente formado antes de que se produzca cualquier soplado. A continuación, la máquina transfiere el pasador central que transporta la preforma caliente a un molde de soplado secundario. El aire comprimido entra a través del pasador central, expandiendo la preforma hacia afuera contra las paredes de la cavidad. Finalmente, la botella terminada pasa a una estación de expulsión.
Por el contrario, el proceso EBM pasa por alto completamente la fase de inyección. El equipo extruye plástico fundido continuamente como un tubo hueco, conocido como parisón. Las mitades del molde se cierran directamente alrededor de este tubo descendente. Cuando el molde se cierra, pellizca la parte superior e inferior del parisón. Se inserta un alfiler en el área del cuello, inflando el plástico atrapado para que coincida con la cavidad del molde. Este enfoque forma toda la botella simultáneamente.
Los ingenieros a menudo suponen El moldeo por inyección y extrusión-soplado son intercambiables para formas básicas. Éste es un error peligroso. La preforma garantiza una distribución uniforme del material y un control dimensional absoluto en el cuello. El parisón extruido, si bien es muy versátil, se basa en un pellizco mecánico para sellar la base y el cuello. Este pellizco crea inherentemente desechos y variaciones estructurales. Su estado inicial determina la confiabilidad de su uso final.
Esta técnica defiende la versatilidad y la escala. Los fabricantes dependen de él para producir rápidamente bienes de consumo de gran volumen. La mecánica permite adaptaciones rápidas en la fábrica, lo que la convierte en una opción ágil para envases de consumo amplio.
Encontrará este método detrás de la mayoría de contenedores de gran formato. Piense en jarras de leche de un galón, tambores industriales de 55 galones y voluminosos depósitos de líquidos para automóviles. También domina el mercado de productos químicos domésticos. Los champús, detergentes y aceites de motor dependen en gran medida de este proceso. Fundamentalmente, cualquier diseño que requiera un mango hueco integrado debe utilizar este método.
Un moderno La máquina de moldeo por extrusión y soplado es altamente adaptable. Admite una amplia gama de materiales termoplásticos. Puede procesar fácilmente polietileno de alta densidad (HDPE), polipropileno (PP) e incluso PVC flexible. Además, estas máquinas admiten fácilmente la coextrusión multicapa. Esta capacidad le permite intercalar capas de barrera dentro de la pared de la botella, extendiendo la vida útil de los productos químicos alimentarios y agrícolas.
Elegir esta ruta ofrece varios beneficios financieros y operativos convincentes:
A pesar de su flexibilidad, este método presenta distintos desafíos de ingeniería. El proceso genera inherentemente 'flash' en los puntos de pellizco ubicados en el cuello y la base. Las instalaciones deberán recortar este material de desecho mecánicamente. Esto requiere procesos sólidos de reciclaje secundario para triturar y mezclar los desechos nuevamente en el flujo de material virgen.
Además, el acabado del cuello se forma soplando contra una cavidad, en lugar de inyectarlo a alta presión. Esto da como resultado una menor precisión en las roscas. Si su producto requiere un sello estricto hermético a líquidos o gases, esta variación puede comprometer la integridad del cierre.
Cuando el embalaje exige una perfección absoluta, este método se impone. Sacrifica la versatilidad a gran escala por la precisión quirúrgica. Los equipos de adquisiciones prefieren esta ruta cuando el cumplimiento normativo supera los gastos iniciales en herramientas.
Este proceso domina los sectores médico y de cuidado personal. Produce frascos de pastillas farmacéuticas, envases precisos para cuentagotas y envases para cosméticos de alta gama. Generalmente, este método está restringido económicamente a contenedores de pequeña capacidad, normalmente menos de un litro.
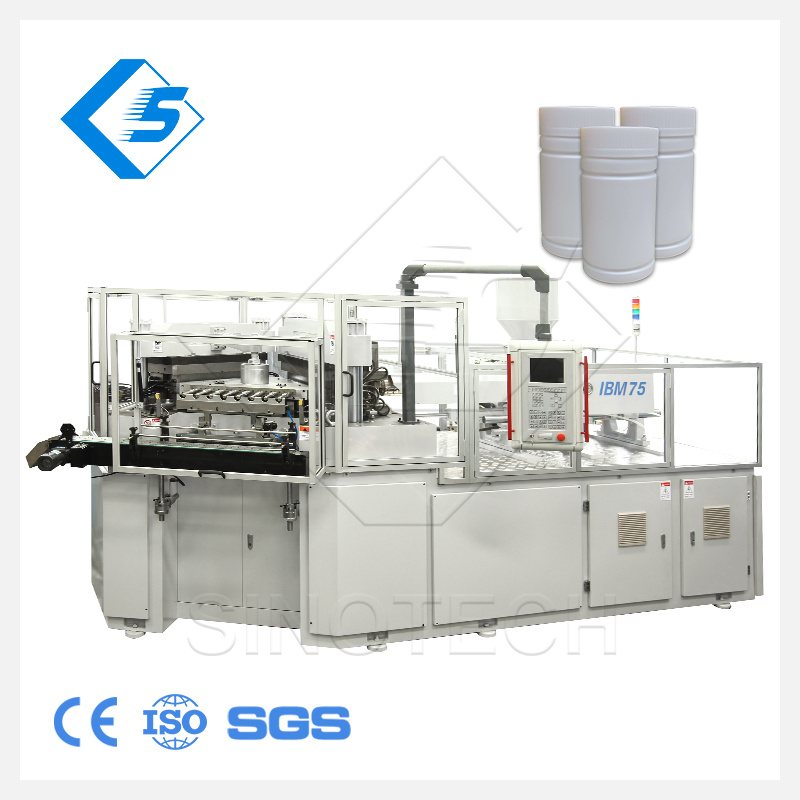
Un avanzado La máquina de moldeo por inyección-soplado funciona con un sistema de indexación de múltiples estaciones de alta precisión. El diseño estándar incluye tres estaciones: inyectar, soplar y expulsar. Las herramientas son complejas y están fuertemente diseñadas. Requiere una cavidad de inyección, una cavidad de soplado y pasadores centrales mecanizados con precisión. La maquinaria exige un control exacto de la temperatura y cálculos de la fuerza de sujeción.
Los beneficios operativos favorecen en gran medida la calidad y la coherencia a largo plazo:
Esta precisión conlleva importantes barreras de entrada. Las inversiones iniciales en herramientas son elevadas. Debes pagar tanto por un molde de inyección como por un molde de soplado para cada diseño de botella. Además, la física del pasador central lo hace totalmente incapaz de producir botellas con asas huecas. Finalmente, el alto costo de las herramientas hace que este método sea económicamente inviable para tiradas de producción de bajo volumen.
Seleccionar el camino correcto requiere mapear las especificaciones de su producto con las realidades de fabricación. No bases tu decisión en una sola variable. Una evaluación integral evita costosas reelaboraciones de herramientas y retrasos en la producción.
La amortización de herramientas es la métrica crucial aquí. El proceso basado en preformas requiere volúmenes de producción masivos para absorber sus altos costos de herramientas. Sin embargo, una vez que se alcanzan millones de unidades, la eliminación de desechos y la mano de obra de recorte reducen el costo unitario. Por el contrario, el método de extrusión continua es mucho más amigable para tiradas de volumen medio. Los moldes más baratos compensan los costes de manipulación de chatarra ligeramente superiores en campañas más pequeñas.
Matriz de comparación: IBM vs EBM Criterios
| de evaluación Criterios de evaluación | Moldeo por inyección y soplado (IBM) | Moldeo por extrusión y soplado (EBM) |
|---|---|---|
| Inversión en herramientas | Alta (Moldes de Inyección + Soplado) | Bajo a moderado |
| Precisión del cuello | Excepcional (inyección formada) | Moderado (formado por soplado) |
| Generación de chatarra | Cero (sin flash) | Alto (Requiere recorte) |
| Rango de tamaño de botella | Micro a 1 Litro | Onzas a más de 55 galones |
| Capacidad de manejo | No es posible | Fácilmente integrado |
La geometría a menudo dicta la elección incluso antes de considerar el costo. Si el diseño de su botella requiere un mango hueco, debe elegir la extrusión. El pasador central utilizado en el método alternativo no puede desplazarse alrededor de la cavidad del mango. Del mismo modo, si tu botella supera los dos litros de capacidad, la extrusión es muy recomendable. La expansión de una preforma hasta convertirla en un contenedor masivo provoca un grave adelgazamiento del material y debilidad estructural.
La integridad del cierre no es negociable para aplicaciones médicas y farmacéuticas. Una fuga de una sustancia química o una dosis de medicamento comprometida conlleva una responsabilidad catastrófica. La fase de inyección garantiza perfiles de rosca precisos y superficies de sellado suaves. Si su tapa requiere un sello de inducción o un mecanismo especializado a prueba de niños, el método de preforma proporciona el control dimensional exacto necesario para pasar las pruebas de cumplimiento normativo de manera consistente.
El manejo de la resina se comporta de manera diferente en ambos sistemas. Al extruir un parisón, se debe tener en cuenta la 'resistencia de la fusión'. La gravedad tira hacia abajo del tubo de plástico caliente antes de que se cierre el molde. Los materiales como el HDPE pesado resisten bien el hundimiento. Los materiales con baja resistencia a la fusión, como ciertos grados de PET, se comban rápidamente y complican el proceso de parisón. Mientras tanto, la fase de inyección maneja fácilmente resinas de baja resistencia al fundido porque el molde de acero soporta completamente la preforma caliente.
Las capacidades teóricas a menudo chocan con la realidad de la fábrica. Los equipos de adquisiciones deben anticipar los desafíos logísticos ocultos asociados a cada método de moldeo. Una planificación adecuada garantiza una ampliación fluida y evita sobrecostos sorpresivo del presupuesto.
Debe tener en cuenta los plazos de fabricación de moldes en el calendario de lanzamiento de su producto. Los moldes de inyección de precisión requieren canales de enfriamiento complejos, sistemas de canal caliente y microtolerancias. Diseñar, mecanizar y validar estas herramientas puede llevar de 12 a 16 semanas o más. Por el contrario, los moldes de extrusión y soplado estándar son bloques más simples de aluminio o acero. Los fabricantes de herramientas a menudo pueden entregarlas en la mitad del tiempo, lo que le brinda un tiempo de comercialización más rápido.
El coste oculto de la extrusión continua es la gestión de residuos. Recortar las colas y los cuellos genera desechos constantes. Las instalaciones deben gestionar trituradoras, sistemas transportadores y estaciones de mezcla para dirigir estas rebabas de regreso a la tolva. Debe controlar meticulosamente la proporción de triturado. La introducción de demasiado plástico reciclado degrada las propiedades del material, comprometiendo la resistencia a los impactos de caídas y la resistencia a las grietas por tensión ambiental.
Diagrama de flujo de implementación: Estrategias de mitigación de riesgos
| Etapa de producción | IBM Risk Management | EBM Risk Management |
|---|---|---|
| Diseño de herramientas | Verifique los cálculos de cambio de núcleo con anticipación. | Optimice la geometría de pellizco para obtener recortes limpios. |
| Preparación de materiales | Estricto control de humedad para resinas PET. | Monitoree las proporciones de mezcla de virgen a molido. |
| Control de calidad | Comprobaciones dimensionales frontales. | Inspecciones flash continuas aguas abajo. |
Seleccionar el proceso de moldeo óptimo requiere una evaluación equilibrada de los requisitos de diseño y la economía de producción. El método de extrusión es el predeterminado para contenedores grandes, complejos o con asas. Su flexibilidad y menores costos de herramientas lo hacen ideal para productos químicos domésticos y embalajes a granel. Por el contrario, utilice de forma predeterminada el método de inyección basado en preformas para botellas pequeñas y de alta precisión. Cuando la integridad del sello y la estética sin desperdicios son primordiales, la mayor inversión inicial justifica fácilmente un resultado impecable.
R: No. La EBM crea inherentemente rebabas en los puntos de pellizco (superior e inferior) a medida que el molde se cierra sobre el parisón de plástico continuo. Este exceso de material debe recortarse mecánicamente aguas abajo y normalmente se tritura y se recicla de nuevo en la línea de producción.
R: Generalmente, la EBM es más rentable para tiradas más pequeñas. El costo de herramientas significativamente menor compensa los costos unitarios y de manejo de chatarra ligeramente más altos. IBM requiere configuraciones complejas de herramientas de doble molde que rara vez logran un retorno de la inversión en una tirada corta de 50.000 unidades.
R: Debido a que el cuello está moldeado por inyección a alta presión, ofrece un control dimensional exacto. Esta precisión impecable es obligatoria para colocar de forma segura tapas a prueba de niños (CR) y sellos de inducción, lo que reduce drásticamente el riesgo de fugas químicas peligrosas o contaminación externa.
