
Kyke: 0 Skrywer: Werfredakteur Publiseertyd: 2026-09-23 Oorsprong: Werf
Die keuse van die verkeerde gietproses vir plastiekbottels lei dikwels tot verkeerde gereedskapbegrotings, onaanvaarbare afvalpryse of benadeelde seëlintegriteit. Vervaardigers ondervind voortdurend geweldige druk om foutlose verpakking te lewer sonder om kapitaaluitgawes op te blaas. Die keuse van 'n produksiemetode wat streng op voorlopige skattings gebaseer is, ignoreer belangrike veranderlikes. Bottelgeometrie, vereiste nekpresisie en verwagte produksievolume dikteer langtermyn-projek lewensvatbaarheid. Wanneer jy die verkeerde tegniek toepas, loop jy die risiko van operasionele knelpunte en voldoeningsfoute. Hierdie artikel verskaf 'n objektiewe, ingenieursgerigte vergelyking om verkryging- en produkspanne te help om hul vervaardigingstrategie te finaliseer. Jy sal presies ontdek hoe hierdie tegnologieë verskil in alledaagse produksiescenario's. Deur hul duidelike voordele en inherente beperkings te ondersoek, gee ons jou die uitvoerbare data wat nodig is om jou volgende verpakkingsprojek met selfvertroue van stapel te stuur.
Die kernonderskeid tussen hierdie twee dominante vervaardigingsmetodes lê in hoe die plastiek aanvanklik gevorm word voordat dit geblaas word. Beide prosesse maak uiteindelik staat op lugdruk om die bottel teen 'n koue holmuur te vorm. Hulle beginstate dikteer egter fundamenteel die fisiese vermoëns van die finale produk. Om hierdie fisiese oorsprong te verstaan, help ingenieurspanne om deelgedrag tydens massaproduksie te verwag.
In hierdie metode word plastiek eers in 'n soliede voorvorm om 'n staalkernpen gespuitgevorm. Die masjien spuit gesmelte polimeer onder hoë druk in 'n presiese holte in. Dit skep 'n volledig gevormde, skroefdraad nekafwerking voordat enige blaas plaasvind. Vervolgens dra die masjien die kernpen wat die warm voorvorm dra in 'n sekondêre blaasvorm oor. Saamgeperste lug kom deur die kernpen in, wat die voorvorm na buite teen die holwande uitbrei. Uiteindelik beweeg die voltooide bottel na 'n uitwerpstasie.
Omgekeerd omseil die EBM-proses die inspuitfase heeltemal. Die toerusting ekstrudeer gesmelte plastiek voortdurend as 'n hol buis, bekend as 'n parison. Die vormhelftes sluit direk om hierdie dalende buis. Soos die vorm toemaak, knyp dit die bo- en onderkant van die vorm vas. 'n Blaaspen steek in die nekarea, wat die vasgevang plastiek opblaas om by die vormholte te pas. Hierdie benadering vorm die hele bottel gelyktydig.
Ingenieurs neem dikwels aan inspuiting vs ekstrusie blaasvorm is uitruilbaar vir basiese vorms. Dit is 'n gevaarlike wanopvatting. Die voorvorm waarborg eenvormige materiaalverspreiding en absolute dimensionele beheer by die nek. Die geëxtrudeerde parison, hoewel hoogs veelsydig, maak staat op meganiese knyp om die basis en nek te verseël. Hierdie afknyp skep inherent afval en strukturele afwykings. Jou begintoestand bepaal jou eindgebruikbetroubaarheid.
Hierdie tegniek bevorder veelsydigheid en skaal. Vervaardigers maak daarop staat om hoëvolume verbruikersgoedere vinnig te produseer. Die meganika maak voorsiening vir vinnige aanpassings op die fabrieksvloer, wat dit 'n ratse keuse maak vir breë verbruikersverpakking.
U sal hierdie metode agter die meeste grootformaathouers vind. Dink aan liter melkkanne, 55 liter industriële dromme en lywige motorvloeistofreservoirs. Dit oorheers ook die huishoudelike chemiese mark. Sjampoe, skoonmaakmiddels en motorolies maak sterk op hierdie proses staat. Dit is uiters belangrik dat enige ontwerp wat 'n geïntegreerde, hol handvatsel vereis, hierdie metode moet gebruik.
'n moderne Ekstrusie-blaasvormmasjien is hoogs aanpasbaar. Dit ondersteun 'n groot verskeidenheid termoplastiese materiale. Jy kan maklik hoë-digtheid poliëtileen (HDPE), polipropileen (PP) en selfs buigsame PVC verwerk. Verder ondersteun hierdie masjiene maklik multi-laag ko-ekstrudering. Hierdie vermoë laat jou toe om versperringslae binne-in die bottelmuur toe te voeg, wat die raklewe van voedsel en landbouchemikalieë verleng.
Die keuse van hierdie roete bied verskeie dwingende finansiële en operasionele voordele:
Ten spyte van sy buigsaamheid, bied hierdie metode duidelike ingenieursuitdagings. Die proses genereer inherent 'flits' by die afknyppunte wat by die nek en basis geleë is. Fasiliteite moet hierdie afvalmateriaal meganies snoei. Dit noodsaak robuuste sekondêre herwinningsprosesse om die afval te hermaal en terug te meng in die maagdelike materiaalstroom.
Daarbenewens vorm die nekafwerking deur teen 'n holte te blaas, eerder as om onder hoë druk in te spuit. Dit lei tot laer akkuraatheid op die drade. As jou produk 'n streng vloeistof- of gasdigte seël vereis, kan hierdie afwyking die sluitingintegriteit benadeel.
Wanneer verpakking absolute perfeksie vereis, neem hierdie metode oor. Dit offer grootskaalse veelsydigheid vir chirurgiese akkuraatheid op. Verkrygingspanne bevoordeel hierdie roete wanneer regulatoriese nakoming swaarder weeg as aanvanklike gereedskapuitgawes.
Hierdie proses oorheers die mediese en persoonlike sorgsektore. Dit produseer farmaseutiese pilbottels, presiese oogdrupperhouers en hoë-end kosmetiese verpakking. Oor die algemeen is hierdie metode ekonomies beperk tot houers met klein kapasiteit, gewoonlik minder as een liter.
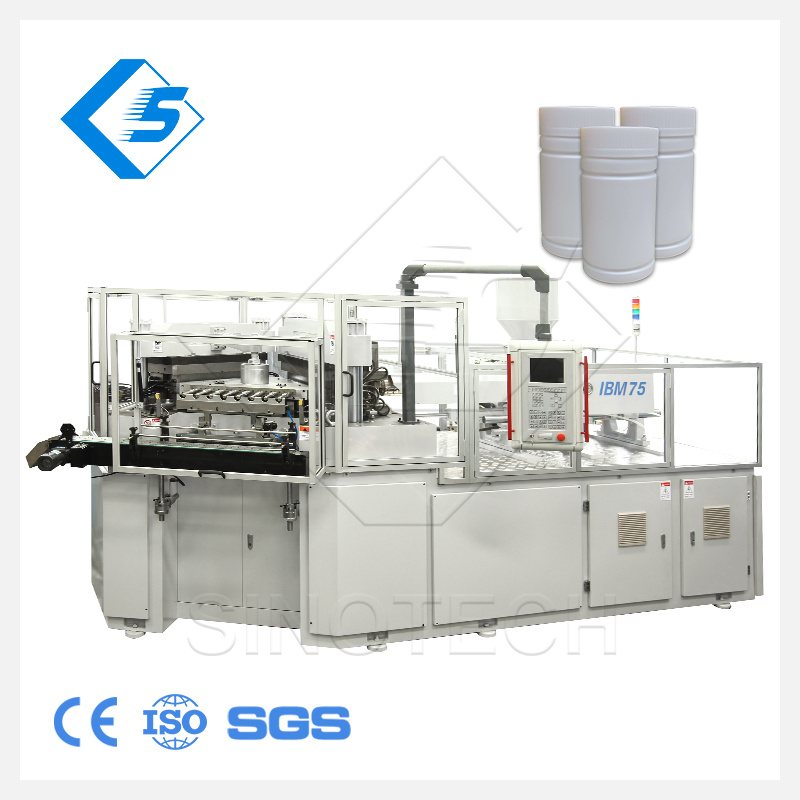
'n gevorderde spuitblaasvormmasjien werk op 'n hoogs presiese multistasie-indekseringstelsel. Die standaarduitleg sluit drie stasies in: spuit, blaas en uitwerp. Die gereedskap is kompleks en sterk gemanipuleer. Dit vereis 'n inspuitholte, 'n blaasholte en presies gemasjineerde kernpenne. Die masjinerie vereis presiese temperatuurbeheer en klemkragberekeninge.
Die operasionele voordele bevoordeel sterk langtermyn kwaliteit en konsekwentheid:
Hierdie akkuraatheid kom met aansienlike hindernisse vir toegang. Die voorafbeleggings in gereedskap is steil. Jy moet vir beide 'n spuitvorm en 'n blaasvorm vir elke bottelontwerp betaal. Verder maak die fisika van die kernpen dit heeltemal nie in staat om bottels met hol handvatsels te vervaardig nie. Laastens maak die hoë gereedskapskoste hierdie metode ekonomies onlewensvatbaar vir lae-volume produksielopies.
Om die regte pad te kies, vereis dat u produkspesifikasies gekarteer word teen vervaardigingswerklikhede. Moenie jou besluit op 'n enkele veranderlike baseer nie. 'n Holistiese evaluering verhoed duur gereedskapherwerk en produksievertragings.
Gereedskap-amortisasie is hier die deurslaggewende maatstaf. Die voorvorm-gebaseerde proses vereis massiewe produksievolumes om sy hoë gereedskapskoste te absorbeer. Sodra jy egter miljoene eenhede tref, laat die uitskakeling van skroot- en snoeiarbeid die eenheidskoste verlaag. Omgekeerd is die deurlopende ekstrusiemetode baie vriendeliker as middelvolume-lopies. Die goedkoper vorms vergoed die effens hoër skroothanteringskoste op kleiner veldtogte.
Vergelykingsmatriks: IBM vs EBM Evalueringskriteria
| Evalueringskriteria | Inspuitblaasvorm (IBM) | Ekstrusieblaasvorm (EBM) |
|---|---|---|
| Gereedskap Belegging | Hoog (inspuiting + blaasvorms) | Laag tot Matig |
| Nek presisie | Uitsonderlik (inspuiting gevorm) | Matig (Geblaas gevorm) |
| Skrootgenerasie | Nul (Flitsloos) | Hoog (Vereis snoei) |
| Bottelgroottereeks | Mikro tot 1 liter | Ons tot 55+ liter |
| Hanteervermoë | Nie moontlik nie | Maklik geïntegreer |
Meetkunde dikteer dikwels die keuse voordat koste selfs in ag geneem word. As jou bottelontwerp 'n hol handvatsel vereis, moet jy ekstrusie kies. Die kernpen wat in die alternatiewe metode gebruik word, kan nie om 'n handvatselholte navigeer nie. Net so, as jou bottel meer as twee liter in kapasiteit is, word ekstrusie sterk aanbeveel. Die uitbreiding van 'n voorvorm in 'n massiewe houer veroorsaak ernstige materiaalverdunning en strukturele swakheid.
Sluitingsintegriteit is ononderhandelbaar vir mediese en farmaseutiese toepassings. 'n Lekkende chemiese of gekompromitteerde dwelmdosis dra katastrofiese aanspreeklikheid. Die inspuitfase waarborg presiese draadprofiele en gladde seëloppervlaktes. As jou pet 'n induksie seël of 'n gespesialiseerde kinderbestande meganisme benodig, verskaf die voorvormmetode die presiese dimensionele beheer wat nodig is om regulatoriese voldoeningstoetse konsekwent te slaag.
Harshantering tree verskillend in beide stelsels op. Wanneer 'n parison uitgedruk word, moet jy rekening hou met 'smeltsterkte'. Swaartekrag trek af op die warm plastiekbuis voordat die vorm toemaak. Materiale soos swaar HDPE weerstaan om goed te sak. Materiale met lae smeltsterkte, soos sekere grade PET, sak vinnig en bemoeilik die parisieproses. Intussen hanteer die inspuitfase maklik lae-smeltsterkte harse omdat die staalvorm die warm voorvorm ten volle ondersteun.
Teoretiese vermoëns val dikwels in die realiteite van die fabrieksvloer in. Verkrygingspanne moet die verborge logistieke uitdagings wat aan elke gietmetode gekoppel is, voorsien. Behoorlike beplanning verseker naatlose opskaling en voorkom verrassende begrotingsoorskryding.
Jy moet vormvervaardigingstydlyne in jou produkbekendstellingskedule inreken. Presisie-spuitvorms vereis ingewikkelde verkoelingskanale, warmloperstelsels en mikro-toleransies. Die ontwerp, bewerking en validering van hierdie gereedskap kan 12 tot 16 weke of langer neem. Daarteenoor is standaard-ekstrusie-blaasvorms eenvoudiger aluminium- of staalblokke. Gereedskapmakers kan hulle dikwels in die helfte van die tyd omdraai, wat jou 'n vinniger tyd-tot-mark gee.
Die verborge koste van deurlopende ekstrusie is afvalbestuur. Om die sterte en nekke te snoei genereer konstante afval. Fasiliteite moet slypmasjiene, vervoerstelsels en vermengingstasies bestuur om hierdie flits terug in die bak te stuur. Jy moet die hermaalverhouding noukeurig monitor. Die bekendstelling van te veel herwinde plastiek verswak die materiaal eienskappe, wat val-impaksterkte en omgewingstres-kraakweerstand in die gedrang bring.
Implementeringsvloeidiagram: Risikobeperkingstrategieë
| Produksiestadium | IBM Risikobestuur | EBM Risikobestuur |
|---|---|---|
| Gereedskap ontwerp | Verifieer kernverskuiwingsberekeninge vroegtydig. | Optimaliseer afknyp-geometrie vir skoon afwerkings. |
| Materiaal Voorbereiding | Streng vogbeheer vir PET-harse. | Monitor virgin-to-hermaal mengverhoudings. |
| Gehaltebeheer | Voorgelaaide dimensionele tjeks. | Deurlopende stroomaf flitsinspeksies. |
Die keuse van die optimale gietproses vereis 'n gebalanseerde beoordeling van ontwerpvereistes en produksie-ekonomie. Verstek die ekstrusiemetode vir groot, komplekse of handvatseldraende houers. Die buigsaamheid en laer gereedskapskoste maak dit ideaal vir huishoudelike chemikalieë en grootmaatverpakking. Omgekeerd, standaard na die voorvorm-gebaseerde inspuitmetode vir klein, hoë-presisie bottels. Wanneer seëlintegriteit en nul-afval-estetika uiters belangrik is, regverdig die hoër aanvanklike belegging maklik die foutlose uitset.
A: Nee. EBM skep inherent flits by die afknyppunte (bo en onder) soos die vorm oor die aaneenlopende plastiekvorm sluit. Hierdie oortollige materiaal moet stroomaf meganies afgesny word en word gewoonlik gemaal en terug in die produksielyn herwin.
A: Oor die algemeen is EBM meer koste-effektief vir kleiner lopies. Die aansienlik laer gereedskapskoste verreken die effens hoër eenheid- en skroothanteringskoste. IBM benodig komplekse, dubbelvorm-gereedskap-opstellings wat selde ROI op 'n kort termyn van 50 000 eenhede behaal.
A: Omdat die nek onder hoë druk spuitgevorm is, bied dit presiese dimensionele beheer. Hierdie foutlose akkuraatheid is verpligtend vir die veilige passing van kinderbestande (CR) doppe en induksie seëls, wat die risiko van gevaarlike chemiese lekkasie of eksterne kontaminasie drasties verminder.
