
Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-09-23 Походження: Сайт
Вибір неправильного процесу формування для пластикових пляшок часто призводить до невідповідності бюджету інструментів, неприйнятної кількості браку або порушення цілісності ущільнення. Виробники постійно стикаються з величезним тиском, щоб забезпечити бездоганну упаковку без збільшення капітальних витрат. Вибір методу виробництва виключно на основі попередніх оцінок ігнорує життєво важливі змінні. Геометрія пляшки, необхідна точність горловини та очікуваний обсяг виробництва визначають довгострокову життєздатність проекту. Коли ви застосовуєте неправильну техніку, ви ризикуєте оперативними вузькими місцями та невідповідністю. Ця стаття надає об’єктивне порівняння, орієнтоване на інженерні розробки, щоб допомогти командам із закупівель і продуктів остаточно визначити свою стратегію виробництва. Ви точно дізнаєтеся, чим ці технології відрізняються в повсякденних сценаріях виробництва. Вивчаючи їхні явні переваги та властиві обмеження, ми надаємо вам корисні дані, необхідні для впевненого запуску вашого наступного пакувального проекту.
Основна відмінність між цими двома домінуючими методами виробництва полягає в тому, як спочатку формується пластик перед видуванням. Обидва процеси зрештою покладаються на тиск повітря, щоб сформувати пляшку на холодній стінці порожнини. Однак їхні початкові стани принципово визначають фізичні можливості кінцевого продукту. Розуміння цього фізичного походження допомагає командам інженерів передбачити поведінку деталей під час масового виробництва.
У цьому методі пластик спочатку формується під тиском у тверду преформу навколо сталевого сердечника. Машина впорскує розплавлений полімер під високим тиском у точну порожнину. Це створює повністю сформовану різьбову обробку горловини до того, як станеться будь-яке видування. Далі машина переносить стрижневий штифт, що несе гарячу преформу, у вторинну видувну форму. Стиснене повітря надходить через штифт серцевини, розширюючи преформу назовні до стінок порожнини. Нарешті, готова пляшка переміщується на станцію викиду.
І навпаки, процес EBM повністю обходить фазу впорскування. Обладнання безперервно екструдує розплавлений пластик у вигляді порожнистої труби, відомої як заготовка. Половинки форми замикаються безпосередньо навколо цієї низхідної труби. Коли форма закривається, вона затискає верх і низ заготовки. Видувний штифт вставляється в область шиї, надуваючи захоплений пластик, щоб він відповідав порожнині форми. Такий підхід формує всю пляшку одночасно.
Інженери часто припускають Інжекційне та екструзійне видування взаємозамінні для основних форм. Це небезпечна помилка. Преформа гарантує рівномірний розподіл матеріалу та абсолютний контроль розмірів горловини. Екструдована заготовка, незважаючи на свою універсальність, покладається на механічне затискання для ущільнення основи та горловини. Це відщипування за своєю суттю створює брухт і структурні відхилення. Ваш початковий стан визначає вашу надійність кінцевого використання.
Ця техніка демонструє універсальність і масштабність. Виробники покладаються на нього для швидкого виробництва споживчих товарів у великих обсягах. Механіка дозволяє швидко адаптуватися на заводі, що робить його гнучким вибором для широкого споживчого пакування.
Ви знайдете цей метод за більшістю великоформатних контейнерів. Подумайте про галонні глечики для молока, 55-галонні промислові бочки та громіздкі резервуари для автомобільної рідини. Також вона домінує на ринку побутової хімії. Шампуні, миючі засоби та моторні масла значною мірою залежать від цього процесу. Вкрай важливо, що будь-яка конструкція, яка потребує вбудованої порожнистої ручки, повинна використовувати цей метод.
Сучасний екструзійно-видувна машина дуже адаптована. Він підтримує широкий спектр термопластичних матеріалів. Ви можете легко обробляти поліетилен високої щільності (HDPE), поліпропілен (PP) і навіть гнучкий ПВХ. Крім того, ці машини легко підтримують багатошарову коекструзію. Ця здатність дозволяє розміщувати бар’єрні шари всередині стінки пляшки, подовжуючи термін придатності продуктів харчування та сільськогосподарських хімікатів.
Вибір цього маршруту дає кілька переконливих фінансових і операційних переваг:
Незважаючи на свою гнучкість, цей метод створює певні інженерні проблеми. Процес за своєю суттю генерує «спалах» у точках відщипування, розташованих на шиї та основі. Підприємства повинні обрізати цей брухт механічно. Це вимагає надійних процесів вторинної переробки для повторного подрібнення та змішування відходів назад у потік первинного матеріалу.
Крім того, обробка горловини формується вдуванням у порожнину, а не вприскуванням під високим тиском. Це призводить до зниження точності потоків. Якщо ваш продукт потребує суворого водонепроникного або газонепроникного ущільнення, це відхилення може поставити під загрозу цілісність закриття.
Коли упаковка вимагає абсолютної досконалості, цей метод бере верх. Він жертвує великою універсальністю заради хірургічної точності. Команди із закупівель віддають перевагу цьому шляху, коли дотримання нормативних вимог переважує початкові витрати на інструменти.
Цей процес домінує в секторах медицини та догляду за собою. Він виробляє флакони для фармацевтичних таблеток, точні контейнери для очних крапельниць і високоякісну упаковку для косметики. Як правило, цей метод економічно обмежується контейнерами малої ємності, як правило, менше одного літра.
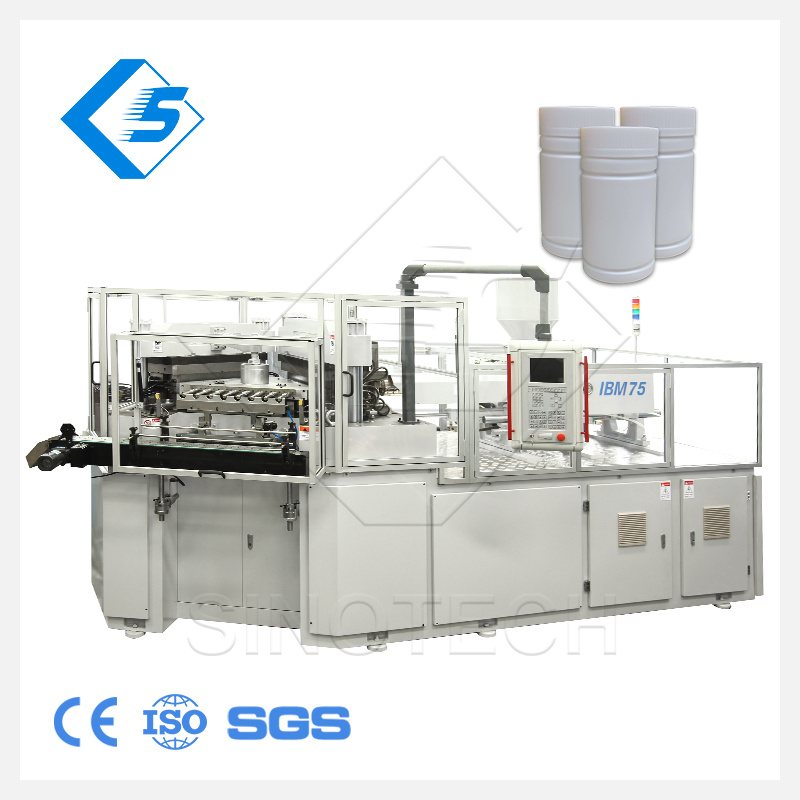
Просунутий Інжекційно-видувна машина працює на високоточній багатостанційній системі індексування. Стандартна компоновка включає в себе три станції: нагнітання, видування і викиду. Інструменти є складними та важкими. Для цього потрібна порожнина для впорскування, порожнина для видування та точно оброблені штифти сердечника. Обладнання вимагає точного контролю температури та розрахунку сили затиску.
Експлуатаційні переваги значною мірою сприяють довгостроковій якості та стабільності:
Ця точність супроводжується значними перешкодами для входу. Початкові інвестиції в інструменти є значними. Ви повинні заплатити як за форму для лиття під тиском, так і за форму для видування кожної пляшки. Крім того, фізика стрижня робить його абсолютно непридатним для виробництва пляшок з порожнистими ручками. Нарешті, висока вартість інструментів робить цей метод економічно невигідним для невеликих серій виробництва.
Щоб вибрати правильний шлях, потрібно зіставити технічні характеристики продукту з реаліями виробництва. Не засновуйте своє рішення на одній змінній. Цілісна оцінка запобігає дорогій переробці інструментів і затримкам виробництва.
Амортизація інструменту тут є вирішальним показником. Процес на основі преформ вимагає великих обсягів виробництва, щоб покрити високі витрати на інструменти. Однак, коли ви досягаєте мільйонів одиниць, усунення брухту та роботи по обрізанню знижує вартість одиниці. Навпаки, метод безперервної екструзії набагато зручніший для середніх обсягів. Дешевші форми компенсують дещо вищі витрати на переробку брухту в менших кампаніях.
Матриця порівняння: Критерії оцінки IBM проти EBM
| Критерії оцінки | Інжекційне видувне формування (IBM) | Екструзійне видувне формування (EBM) |
|---|---|---|
| Інвестиції в інструменти | Високий (лиття під тиском + видування) | Від низького до середнього |
| Точність шиї | Винятковий (ін'єкція утворена) | Помірний (роздування) |
| Генерація брухту | Нуль (без спалаху) | Високий (потрібне обрізання) |
| Діапазон розмірів пляшок | Мікро до 1 літра | Унції до 55+ галонів |
| Можливість обробки | Неможливо | Легко інтегрується |
Геометрія часто диктує вибір ще до врахування вартості. Якщо дизайн вашої пляшки вимагає порожнисту ручку, ви повинні вибрати екструзію. Основний штифт, який використовується в альтернативному методі, не може пересуватися навколо порожнини ручки. Так само, якщо обсяг вашої пляшки перевищує два літри, настійно рекомендується екструзія. Розгортання преформи у масивний контейнер спричиняє значне стоншення матеріалу та структурну слабкість.
Цілісність закриття не підлягає обговоренню для медичних і фармацевтичних застосувань. Витік хімікату або скомпрометована доза препарату несе катастрофічну відповідальність. Фаза ін'єкції гарантує точні профілі різьблення та гладкі ущільнювальні поверхні. Якщо ваш ковпачок потребує індукційного ущільнення або спеціального механізму, захищеного від дітей, метод преформування забезпечує точний контроль розмірів, необхідний для постійного проходження випробувань на відповідність нормативним вимогам.
Обробка смоли поводиться по-різному в обох системах. Під час екструдування заготовки необхідно враховувати 'міцність розплаву'. Гравітація тягне гарячу пластикову трубку донизу, перш ніж форма закриється. Такі матеріали, як важкий HDPE, добре протистоять провисанню. Матеріали з низькою міцністю розплаву, як-от певні сорти ПЕТ, швидко провисають і ускладнюють процес сушіння. У той же час фаза ін’єкції легко обробляє смоли з низькою міцністю плавлення, оскільки сталева форма повністю підтримує гарячу преформу.
Теоретичні можливості часто врізаються в реалії виробництва. Команди із закупівель повинні передбачати приховані логістичні проблеми, пов’язані з кожним методом формування. Правильне планування забезпечує плавне розширення та запобігає раптовому перевитрату бюджету.
Ви повинні врахувати часові рамки виготовлення прес-форм у свій графік випуску продукту. Прецизійні форми для лиття під тиском вимагають складних каналів охолодження, систем гарячого каналу та мікродопусків. Розробка, обробка та перевірка цих інструментів може тривати від 12 до 16 тижнів або довше. Навпаки, стандартні екструзійні видувні форми являють собою простіші алюмінієві або сталеві блоки. Майстри інструментів часто можуть реалізовувати їх за удвічі менший час, даючи вам швидше вийти на ринок.
Прихованою ціною безперервної екструзії є утилізація відходів. Обрізка хвостів і шиї породжує постійний брухт. Підприємства повинні керувати подрібнювачами, конвеєрними системами та станціями змішування, щоб спрямувати цей флеш назад у бункер. Ви повинні ретельно стежити за коефіцієнтом повторного помелу. Введення занадто великої кількості переробленого пластику погіршує властивості матеріалу, погіршуючи міцність при падінні та стійкість до розтріскування під впливом зовнішнього середовища.
Блок-схема впровадження: Стратегії зменшення ризиків
| Етап виробництва | IBM Risk Management | EBM Risk Management |
|---|---|---|
| Дизайн інструментів | Раніше перевірте розрахунки зміщення ядра. | Оптимізуйте геометрію защипів для чистих планок. |
| Підготовка матеріалу | Строгий контроль вологості ПЕТ смол. | Контролюйте співвідношення первинного до повторного подрібнення. |
| Контроль якості | Перевірки розмірів із переднім завантаженням. | Безперервні миттєві перевірки. |
Вибір оптимального процесу формування вимагає збалансованої оцінки вимог до конструкції та економіки виробництва. За замовчуванням використовується метод екструзії для великих, складних контейнерів або контейнерів з ручками. Його гнучкість і низькі витрати на інструменти роблять його ідеальним для побутової хімії та масового пакування. І навпаки, за замовчуванням використовуйте метод ін’єкції на основі преформ для невеликих високоточних пляшок. Коли цілісність ущільнення та естетичний вигляд без браку є найважливішими, більші початкові інвестиції легко виправдовують бездоганний результат.
A: Ні. EBM за своєю суттю створює спалах у точках защемлення (угорі та внизу), коли форма закривається на суцільну пластикову заготовку. Цей надлишок матеріалу необхідно механічно зрізати на нижній частині, і зазвичай подрібнюють і повертають на виробничу лінію.
A: Як правило, EBM є більш економічно ефективним для невеликих тиражів. Значно нижча вартість інструменту компенсує дещо вищі витрати на одиницю та обробку брухту. IBM вимагає складних налаштувань інструментів із подвійною формою, які рідко досягають рентабельності інвестицій при короткому випуску в 50 000 одиниць.
A: Оскільки горловина формується під тиском під високим тиском, вона забезпечує точний контроль розмірів. Ця бездоганна точність є обов’язковою для надійного встановлення захищених від дітей (CR) ковпачків та індукційних ущільнювачів, що значно знижує ризик витоку небезпечних хімікатів або зовнішнього забруднення.
