
Visualizações: 0 Autor: Editor do site Horário de publicação: 23/09/2026 Origem: Site
Escolher o processo de moldagem errado para garrafas plásticas geralmente resulta em orçamentos de ferramentas desalinhados, taxas de refugo inaceitáveis ou comprometimento da integridade da vedação. Os fabricantes enfrentam constantemente uma pressão imensa para fornecer embalagens perfeitas sem aumentar as despesas de capital. A seleção de um método de produção baseado estritamente em estimativas preliminares ignora variáveis vitais. A geometria da garrafa, a precisão necessária do gargalo e o volume de produção esperado determinam a viabilidade do projeto a longo prazo. Ao aplicar a técnica errada, você corre o risco de gargalos operacionais e falhas de conformidade no futuro. Este artigo fornece uma comparação objetiva e focada na engenharia para ajudar as equipes de compras e de produtos a finalizar sua estratégia de fabricação. Você descobrirá exatamente como essas tecnologias diferem nos cenários de produção cotidianos. Ao examinar suas vantagens distintas e limitações inerentes, fornecemos os dados acionáveis necessários para lançar seu próximo projeto de embalagem com confiança.
A principal distinção entre esses dois métodos de fabricação dominantes reside na forma como o plástico é inicialmente formado antes do sopro. Em última análise, ambos os processos dependem da pressão do ar para moldar a garrafa contra uma parede fria da cavidade. No entanto, os seus estados iniciais ditam fundamentalmente as capacidades físicas do produto final. A compreensão dessa origem física ajuda as equipes de engenharia a antecipar o comportamento das peças durante a produção em massa.
Neste método, o plástico é primeiro moldado por injeção em uma pré-forma sólida em torno de um pino com núcleo de aço. A máquina injeta polímero fundido sob alta pressão em uma cavidade precisa. Isso cria um acabamento de pescoço rosqueado totalmente formado antes que ocorra qualquer sopro. Em seguida, a máquina transfere o pino central que transporta a pré-forma quente para um molde de sopro secundário. O ar comprimido entra através do pino central, expandindo a pré-forma para fora, contra as paredes da cavidade. Finalmente, a garrafa acabada segue para uma estação de ejeção.
Por outro lado, o processo EBM ignora completamente a fase de injeção. O equipamento extrusa plástico fundido continuamente como um tubo oco, conhecido como parison. As metades do molde fecham-se diretamente em torno deste tubo descendente. À medida que o molde fecha, ele comprime a parte superior e inferior da forma preliminar. Um pino de sopro é inserido na área do pescoço, inflando o plástico preso para combinar com a cavidade do molde. Esta abordagem forma a garrafa inteira simultaneamente.
Os engenheiros muitas vezes assumem moldagem por sopro por injeção versus extrusão são intercambiáveis para formas básicas. Este é um equívoco perigoso. A pré-forma garante distribuição uniforme do material e controle dimensional absoluto no gargalo. O parison extrudado, embora altamente versátil, depende de pinçamento mecânico para selar a base e o pescoço. Essa compressão cria inerentemente sucata e variações estruturais. Seu estado inicial determina sua confiabilidade no uso final.
Esta técnica defende versatilidade e escala. Os fabricantes dependem dele para produzir rapidamente bens de consumo em grandes volumes. A mecânica permite rápidas adaptações no chão de fábrica, tornando-a uma escolha ágil para embalagens de amplo consumo.
Você encontrará esse método na maioria dos contêineres de grande formato. Pense em galões de leite, tambores industriais de 55 galões e volumosos reservatórios de fluidos automotivos. Também domina o mercado de produtos químicos domésticos. Shampoos, detergentes e óleos de motor dependem fortemente desse processo. Crucialmente, qualquer projeto que exija uma alça oca integrada deve usar esse método.
Um moderno A máquina de moldagem por sopro e extrusão é altamente adaptável. Suporta uma vasta gama de materiais termoplásticos. Você pode processar facilmente polietileno de alta densidade (HDPE), polipropileno (PP) e até mesmo PVC flexível. Além disso, essas máquinas suportam facilmente a coextrusão multicamadas. Esse recurso permite colocar camadas de barreira dentro da parede da garrafa, prolongando a vida útil de alimentos e produtos químicos agrícolas.
A escolha desta rota oferece vários benefícios financeiros e operacionais atraentes:
Apesar de sua flexibilidade, este método apresenta desafios de engenharia distintos. O processo gera inerentemente “flash” nos pontos de compressão localizados no pescoço e na base. As instalações devem cortar esse material de sucata mecanicamente. Isto exige processos robustos de reciclagem secundária para moer e misturar os resíduos de volta ao fluxo de material virgem.
Além disso, o acabamento do gargalo se forma soprando contra uma cavidade, em vez de injetar sob alta pressão. Isso resulta em menor precisão nas roscas. Se o seu produto exigir uma vedação rigorosa contra líquidos ou gases, essa variação pode comprometer a integridade da tampa.
Quando a embalagem exige perfeição absoluta, este método assume o controle. Ele sacrifica a versatilidade em larga escala pela precisão cirúrgica. As equipes de compras preferem esse caminho quando a conformidade regulatória supera os gastos iniciais com ferramentas.
Este processo domina os setores médico e de cuidados pessoais. Ela produz frascos de comprimidos farmacêuticos, conta-gotas precisos e embalagens de cosméticos de alta qualidade. Geralmente, este método é economicamente restrito a recipientes de pequena capacidade, normalmente abaixo de um litro.
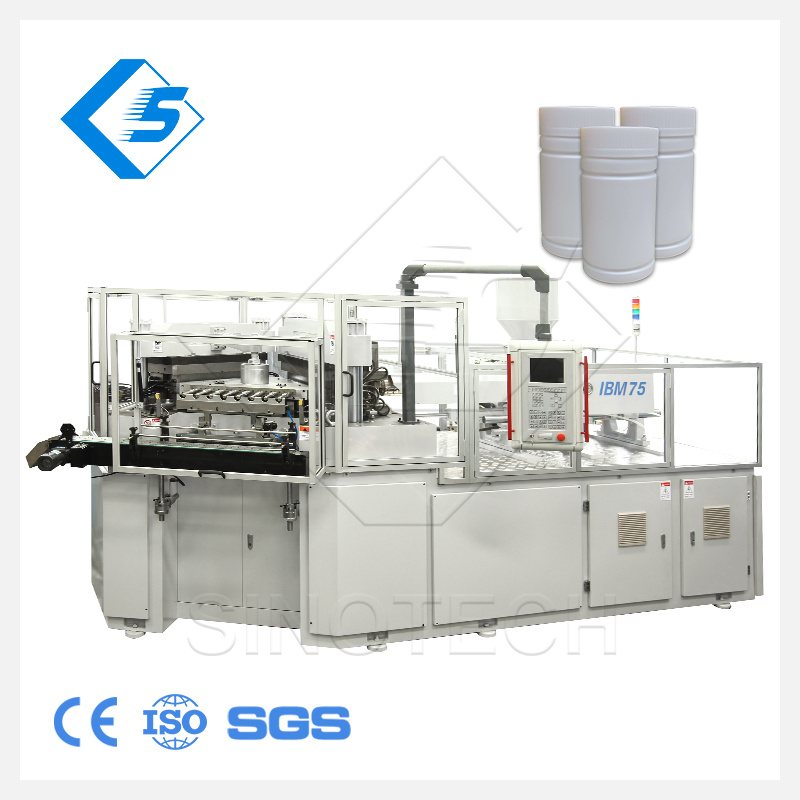
Um avançado A máquina de moldagem por injeção e sopro opera em um sistema de indexação multiestação altamente preciso. O layout padrão inclui três estações: injeção, sopro e ejeção. As ferramentas são complexas e altamente projetadas. Requer uma cavidade de injeção, uma cavidade de sopro e pinos centrais usinados com precisão. O maquinário exige controle exato de temperatura e cálculos de força de fixação.
Os benefícios operacionais favorecem fortemente a qualidade e a consistência a longo prazo:
Essa precisão traz consigo barreiras de entrada significativas. Os investimentos iniciais em ferramentas são elevados. Você deve pagar por um molde de injeção e um molde de sopro para cada design de garrafa. Além disso, a física do pino central torna-o totalmente incapaz de produzir garrafas com alças ocas. Finalmente, o alto custo do ferramental torna este método economicamente inviável para produções de baixo volume.
Selecionar o caminho certo requer mapear as especificações do seu produto em relação às realidades de fabricação. Não baseie sua decisão em uma única variável. Uma avaliação holística evita retrabalhos dispendiosos de ferramentas e atrasos na produção.
A amortização de ferramentas é a métrica crucial aqui. O processo baseado em pré-formas requer enormes volumes de produção para absorver os altos custos de ferramentas. No entanto, uma vez que você atinge milhões de unidades, a eliminação da sucata e da mão de obra de corte reduz o custo unitário. Por outro lado, o método de extrusão contínua é muito mais amigável para execuções de volume médio. Os moldes mais baratos compensaram os custos ligeiramente mais elevados de manuseio de sucata em campanhas menores.
Matriz de comparação: Critérios de avaliação IBM vs EBM
| Critérios de avaliação | Moldagem por sopro por injeção (IBM) | Moldagem por sopro e extrusão (EBM) |
|---|---|---|
| Investimento em ferramentas | Alto (moldes de injeção + sopro) | Baixo a moderado |
| Precisão do pescoço | Excepcional (injeção formada) | Moderado (formado soprado) |
| Geração de sucata | Zero (sem flash) | Alto (requer corte) |
| Faixa de tamanho de garrafa | Micro para 1 litro | Onças a mais de 55 galões |
| Lidar com capacidade | Não é possível | Facilmente integrado |
A geometria muitas vezes dita a escolha antes mesmo de o custo ser considerado. Se o design da sua garrafa exigir uma alça oca, você deverá escolher a extrusão. O pino central usado no método alternativo não pode navegar em torno de uma cavidade de alça. Da mesma forma, se a sua garrafa ultrapassar dois litros de capacidade, a extrusão é altamente recomendada. A expansão de uma pré-forma em um recipiente enorme causa grave desbaste do material e fraqueza estrutural.
A integridade do fechamento não é negociável para aplicações médicas e farmacêuticas. Um vazamento de produto químico ou dosagem de medicamento comprometida acarreta riscos catastróficos. A fase de injeção garante perfis de rosca precisos e superfícies de vedação lisas. Se a sua tampa exigir um selo de indução ou um mecanismo especializado à prova de crianças, o método de pré-forma fornece o controle dimensional exato necessário para passar consistentemente nos testes de conformidade regulatória.
O manuseio da resina se comporta de maneira diferente em ambos os sistemas. Ao extrusar um parison, você deve levar em consideração a “resistência ao derretimento”. A gravidade puxa o tubo de plástico quente para baixo antes que o molde feche. Materiais como HDPE pesado resistem bem à flacidez. Materiais com baixa resistência à fusão, como certos tipos de PET, cedem rapidamente e complicam o processo de parison. Enquanto isso, a fase de injeção lida facilmente com resinas de baixo ponto de fusão porque o molde de aço suporta totalmente a pré-forma quente.
As capacidades teóricas muitas vezes colidem com a realidade do chão de fábrica. As equipes de compras devem antecipar os desafios logísticos ocultos vinculados a cada método de moldagem. O planejamento adequado garante uma expansão contínua e evita estouros orçamentários inesperados.
Você deve levar em consideração os cronogramas de fabricação de moldes em seu cronograma de lançamento de produto. Os moldes de injeção de precisão exigem canais de resfriamento complexos, sistemas de câmara quente e microtolerâncias. Projetar, usinar e validar essas ferramentas pode levar de 12 a 16 semanas ou mais. Em contraste, os moldes de extrusão e sopro padrão são blocos mais simples de alumínio ou aço. Os fabricantes de ferramentas muitas vezes conseguem entregá-los na metade do tempo, proporcionando um tempo de colocação no mercado mais rápido.
O custo oculto da extrusão contínua é a gestão de resíduos. Aparar as caudas e pescoços gera sucata constante. As instalações devem gerenciar moedores, sistemas transportadores e estações de mistura para encaminhar esse flash de volta para a tremonha. Você deve monitorar meticulosamente a taxa de moagem. A introdução de muito plástico reciclado degrada as propriedades do material, comprometendo a resistência ao impacto por queda e a resistência à fissuração por estresse ambiental.
Fluxograma de Implementação: Estratégias de Mitigação de Riscos
| Estágio de Produção | IBM Risk Management | EBM Risk Management |
|---|---|---|
| Projeto de ferramentas | Verifique os cálculos de mudança central antecipadamente. | Otimize a geometria de pinçamento para cortes limpos. |
| Preparação de materiais | Controle rigoroso de umidade para resinas PET. | Monitore as proporções de mistura virgem/remoído. |
| Controle de qualidade | Verificações dimensionais antecipadas. | Inspeções flash contínuas a jusante. |
A seleção do processo de moldagem ideal requer uma avaliação equilibrada dos requisitos de projeto e da economia de produção. O padrão é o método de extrusão para contêineres grandes, complexos ou com alça. Sua flexibilidade e menores custos com ferramentas o tornam ideal para produtos químicos domésticos e embalagens a granel. Por outro lado, opte pelo método de injeção baseado em pré-forma para garrafas pequenas e de alta precisão. Quando a integridade da vedação e a estética sem sucata são fundamentais, o maior investimento inicial justifica facilmente o resultado impecável.
R: Não. O EBM cria inerentemente rebarbas nos pontos de pinçamento (superior e inferior) à medida que o molde se fecha sobre o parison plástico contínuo. Esse excesso de material deve ser cortado mecanicamente a jusante e geralmente é triturado e reciclado de volta à linha de produção.
R: Geralmente, o EBM é mais econômico para tiragens menores. O custo de ferramentas significativamente mais baixo compensa os custos unitários e de manuseio de sucata ligeiramente mais altos. A IBM exige configurações complexas de ferramentas de molde duplo que raramente alcançam ROI em uma tiragem curta de 50.000 unidades.
R: Como o pescoço é moldado por injeção sob alta pressão, ele oferece controle dimensional exato. Essa precisão impecável é obrigatória para o encaixe seguro de tampas e vedações de indução resistentes a crianças (CR), o que reduz drasticamente o risco de vazamento de produtos químicos perigosos ou contaminação externa.
