
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-23 Origine : Site
Choisir le mauvais processus de moulage pour les bouteilles en plastique entraîne souvent un mauvais alignement des budgets d'outillage, des taux de rebut inacceptables ou une intégrité des joints compromise. Les fabricants sont constamment confrontés à une immense pression pour fournir des emballages impeccables sans gonfler les dépenses en capital. La sélection d’une méthode de production basée uniquement sur des estimations préliminaires ignore les variables vitales. La géométrie de la bouteille, la précision requise du col et le volume de production attendu dictent la viabilité du projet à long terme. Lorsque vous appliquez la mauvaise technique, vous risquez des goulots d’étranglement opérationnels et des manquements à la conformité à long terme. Cet article fournit une comparaison objective et axée sur l'ingénierie pour aider les équipes d'approvisionnement et de produit à finaliser leur stratégie de fabrication. Vous découvrirez exactement en quoi ces technologies diffèrent dans les scénarios de production quotidiens. En examinant leurs avantages distincts et leurs limites inhérentes, nous vous fournissons les données exploitables nécessaires pour lancer votre prochain projet d'emballage en toute confiance.
La principale distinction entre ces deux méthodes de fabrication dominantes réside dans la manière dont le plastique est initialement formé avant le soufflage. Les deux processus reposent en fin de compte sur la pression de l’air pour façonner la bouteille contre une paroi froide de la cavité. Cependant, leurs états de départ dictent fondamentalement les capacités physiques du produit final. Comprendre cette origine physique aide les équipes d’ingénierie à anticiper le comportement des pièces lors de la production en série.
Dans cette méthode, le plastique est d’abord moulé par injection dans une préforme solide autour d’une broche centrale en acier. La machine injecte du polymère fondu sous haute pression dans une cavité précise. Cela crée une finition de col filetée entièrement formée avant que tout soufflage ne se produise. Ensuite, la machine transfère la broche porteuse portant la préforme chaude dans un moule de soufflage secondaire. L'air comprimé pénètre par la broche centrale, dilatant la préforme vers l'extérieur contre les parois de la cavité. Enfin, la bouteille finie est acheminée vers une station d'éjection.
A l’inverse, le procédé EBM contourne complètement la phase d’injection. L'équipement extrude le plastique fondu en continu sous la forme d'un tube creux, appelé paraison. Les moitiés du moule se referment directement autour de ce tube descendant. En se fermant, le moule pince le haut et le bas de la paraison. Une goupille de soufflage s'insère dans la zone du col, gonflant le plastique emprisonné pour qu'il corresponde à la cavité du moule. Cette approche forme simultanément la bouteille entière.
Les ingénieurs supposent souvent Le moulage par injection ou extrusion-soufflage est interchangeable pour les formes de base. C’est une idée fausse et dangereuse. La préforme garantit une répartition uniforme de la matière et un contrôle dimensionnel absolu au niveau du col. La paraison extrudée, bien que très polyvalente, repose sur un pincement mécanique pour sceller la base et le col. Ce pincement crée intrinsèquement des rebuts et des écarts structurels. Votre état de départ détermine la fiabilité de votre utilisation finale.
Cette technique défend la polyvalence et l’échelle. Les fabricants en dépendent pour produire rapidement des biens de consommation en grande quantité. La mécanique permet des adaptations rapides dans l’usine, ce qui en fait un choix agile pour les emballages de grande consommation.
Vous retrouverez cette méthode derrière la plupart des conteneurs grand format. Pensez aux cruches à lait d’un gallon, aux fûts industriels de 55 gallons et aux réservoirs de liquide automobile encombrants. Elle domine également le marché des produits chimiques ménagers. Les shampooings, détergents et huiles moteur dépendent fortement de ce processus. Il est essentiel que toute conception nécessitant une poignée creuse intégrée doit utiliser cette méthode.
Un moderne La machine de moulage par extrusion-soufflage est hautement adaptable. Il prend en charge une vaste gamme de matériaux thermoplastiques. Vous pouvez facilement traiter du polyéthylène haute densité (HDPE), du polypropylène (PP) et même du PVC flexible. De plus, ces machines prennent facilement en charge la coextrusion multicouche. Cette capacité vous permet de placer des couches barrières à l’intérieur de la paroi de la bouteille, prolongeant ainsi la durée de conservation des produits chimiques alimentaires et agricoles.
Le choix de cette voie offre plusieurs avantages financiers et opérationnels intéressants :
Malgré sa flexibilité, cette méthode présente des défis d'ingénierie distincts. Le processus génère intrinsèquement un « flash » au niveau des points de pincement situés au niveau du col et de la base. Les installations doivent couper ces rebuts mécaniquement. Cela nécessite des processus de recyclage secondaire robustes pour rebroyer et mélanger les déchets dans le flux de matières vierges.
De plus, la finition du col se forme en soufflant contre une cavité, plutôt qu'en injectant sous haute pression. Cela entraîne une moindre précision sur les filetages. Si votre produit nécessite un joint strict étanche aux liquides ou aux gaz, cet écart peut compromettre l'intégrité de la fermeture.
Lorsque l’emballage exige une perfection absolue, cette méthode prend le dessus. Il sacrifie la polyvalence à grande échelle au profit de la précision chirurgicale. Les équipes d’approvisionnement privilégient cette voie lorsque la conformité réglementaire dépasse les dépenses initiales en outillage.
Ce processus domine les secteurs médicaux et des soins personnels. Elle produit des flacons de pilules pharmaceutiques, des flacons compte-gouttes précis et des emballages cosmétiques haut de gamme. Généralement, cette méthode est économiquement limitée aux conteneurs de petite capacité, généralement inférieure à un litre.
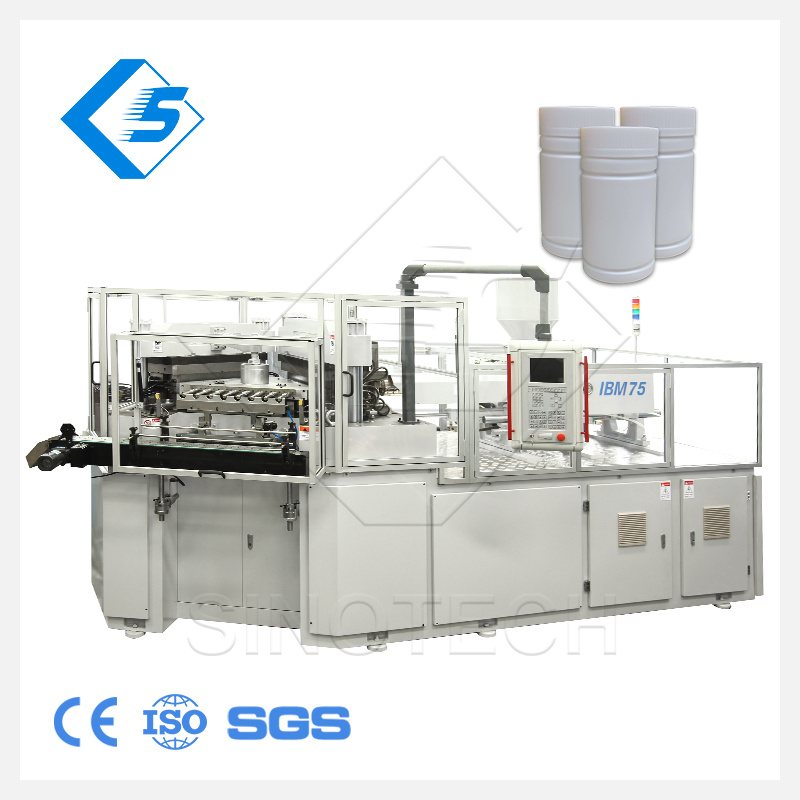
Un avancé La machine de moulage par injection-soufflage fonctionne sur un système d'indexation multi-stations de haute précision. La configuration standard comprend trois stations : injection, soufflage et éjection. L'outillage est complexe et fortement conçu. Cela nécessite une cavité d’injection, une cavité de soufflage et des broches de noyau usinées avec précision. Les machines exigent un contrôle précis de la température et des calculs de force de serrage.
Les avantages opérationnels favorisent largement la qualité et la cohérence à long terme :
Cette précision s’accompagne d’importantes barrières à l’entrée. Les investissements initiaux en outillage sont élevés. Vous devez payer à la fois un moule d’injection et un moule de soufflage pour chaque modèle de bouteille. De plus, la physique de la broche centrale la rend totalement incapable de produire des bouteilles avec des poignées creuses. Enfin, le coût élevé de l’outillage rend cette méthode économiquement non viable pour les séries de production à faible volume.
Choisir la bonne voie nécessite de cartographier les spécifications de votre produit par rapport aux réalités de fabrication. Ne basez pas votre décision sur une seule variable. Une évaluation globale évite les reprises coûteuses d’outillage et les retards de production.
L’amortissement de l’outillage est ici la mesure cruciale. Le procédé basé sur les préformes nécessite des volumes de production massifs pour absorber ses coûts d'outillage élevés. Cependant, une fois que vous avez atteint des millions d’unités, l’élimination des rebuts et du travail de coupe fait baisser le coût unitaire. À l’inverse, la méthode d’extrusion continue est beaucoup plus conviviale pour les tirages de volume moyen. Les moules moins chers compensent les coûts de traitement des déchets légèrement plus élevés lors des petites campagnes.
Matrice de comparaison : critères d'évaluation IBM et EBM
| Critères d'évaluation | Moulage par injection-soufflage (IBM) | Moulage par extrusion-soufflage (EBM) |
|---|---|---|
| Investissement en outillage | Élevé (Moules Injection + Soufflage) | Faible à modéré |
| Précision du cou | Exceptionnel (Injection formée) | Modéré (formé par le souffle) |
| Génération de ferraille | Zéro (sans flash) | Élevé (nécessite une coupe) |
| Gamme de tailles de bouteilles | Micro à 1 Litre | Onces à 55+ gallons |
| Capacité de poignée | Pas possible | Facilement intégré |
La géométrie dicte souvent le choix avant même que le coût ne soit pris en compte. Si la conception de votre bouteille nécessite une poignée creuse, vous devez choisir l’extrusion. La tige centrale utilisée dans la méthode alternative ne peut pas naviguer autour d'une cavité de poignée. De même, si la contenance de votre bouteille dépasse les deux litres, l’extrusion est fortement recommandée. L'expansion d'une préforme dans un conteneur massif entraîne un amincissement important du matériau et une faiblesse structurelle.
L’intégrité de la fermeture n’est pas négociable pour les applications médicales et pharmaceutiques. Une fuite de produit chimique ou un dosage de médicament compromis entraîne une responsabilité catastrophique. La phase d'injection garantit des profils de filetage précis et des surfaces d'étanchéité lisses. Si votre bouchon nécessite un joint d'induction ou un mécanisme spécialisé de sécurité-enfants, la méthode de préforme fournit le contrôle dimensionnel exact nécessaire pour réussir de manière cohérente les tests de conformité réglementaire.
La manipulation de la résine se comporte différemment dans les deux systèmes. Lors de l'extrusion d'une paraison, vous devez tenir compte de la « résistance à la fusion ». La gravité tire sur le tube en plastique chaud avant la fermeture du moule. Les matériaux comme le PEHD lourd résistent bien à l’affaissement. Les matériaux à faible résistance à la fusion, comme certaines qualités de PET, s'affaissent rapidement et compliquent le processus de paraison. Pendant ce temps, la phase d’injection gère facilement les résines à faible résistance à la fusion car le moule en acier supporte entièrement la préforme chaude.
Les capacités théoriques se heurtent souvent aux réalités des usines. Les équipes d'approvisionnement doivent anticiper les défis logistiques cachés liés à chaque méthode de moulage. Une bonne planification garantit une mise à l’échelle transparente et évite les dépassements budgétaires inattendus.
Vous devez tenir compte des délais de fabrication des moules dans votre calendrier de lancement de produits. Les moules d'injection de précision nécessitent des canaux de refroidissement complexes, des systèmes de canaux chauds et des microtolérances. La conception, l'usinage et la validation de ces outils peuvent prendre de 12 à 16 semaines, voire plus. En revanche, les moules d'extrusion-soufflage standard sont des blocs d'aluminium ou d'acier plus simples. Les fabricants d'outils peuvent souvent les produire en deux fois moins de temps, ce qui vous permet d'accélérer la mise sur le marché.
Le coût caché de l’extrusion continue est la gestion des déchets. Tailler les queues et les cous génère des rebuts constants. Les installations doivent gérer des broyeurs, des systèmes de convoyeurs et des stations de mélange pour acheminer ce flash vers la trémie. Vous devez surveiller méticuleusement le taux de rebroyage. L’introduction d’une trop grande quantité de plastique recyclé dégrade les propriétés du matériau, compromettant la résistance aux chutes et aux fissures dues aux contraintes environnementales.
Organigramme de mise en œuvre : Stratégies d'atténuation des risques
| Étape de production | Gestion des risques IBM | Gestion des risques EBM |
|---|---|---|
| Conception d'outillage | Vérifiez les calculs de déplacement du noyau dès le début. | Optimisez la géométrie de pincement pour des garnitures nettes. |
| Préparation du matériel | Contrôle strict de l’humidité pour les résines PET. | Surveillez les ratios de mélange vierge/rebroyé. |
| Contrôle de qualité | Contrôles dimensionnels frontaux. | Inspections flash continues en aval. |
La sélection du processus de moulage optimal nécessite une évaluation équilibrée des exigences de conception et des aspects économiques de la production. Par défaut, la méthode d'extrusion est utilisée pour les conteneurs grands, complexes ou comportant une poignée. Sa flexibilité et ses coûts d'outillage réduits le rendent idéal pour les produits chimiques ménagers et les emballages en vrac. À l’inverse, optez par défaut pour la méthode d’injection basée sur les préformes pour les petites bouteilles de haute précision. Lorsque l’intégrité du joint et l’esthétique sans rebut sont primordiales, l’investissement initial plus élevé justifie facilement le résultat impeccable.
R : Non. EBM crée automatiquement des bavures aux points de pincement (haut et bas) lorsque le moule se ferme sur la paraison en plastique continue. Cet excédent de matériau doit être coupé mécaniquement en aval et est généralement broyé et recyclé dans la chaîne de production.
R : En règle générale, l’EBM est plus rentable pour les petites séries. Le coût d’outillage nettement inférieur compense les coûts unitaires et de traitement des rebuts légèrement plus élevés. IBM nécessite des configurations d'outillage complexes à double moule qui atteignent rarement un retour sur investissement sur une courte série de 50 000 unités.
R : Le col étant moulé par injection sous haute pression, il offre un contrôle dimensionnel exact. Cette précision sans faille est obligatoire pour le montage sécurisé des bouchons de sécurité enfants (CR) et des joints d'induction, ce qui réduit considérablement le risque de fuite de produits chimiques dangereux ou de contamination externe.
