
Преглеждания: 0 Автор: Редактор на сайта Време на публикуване: 2026-09-23 Произход: сайт
Изборът на грешен процес на формоване за пластмасови бутилки често води до неправилно подравнени бюджети за инструменти, неприемливи нива на скрап или нарушена цялост на уплътнението. Производителите постоянно са изправени пред огромен натиск да доставят безупречна опаковка, без да увеличават капиталовите разходи. Изборът на производствен метод, базиран стриктно на предварителни оценки, пренебрегва жизненоважни променливи. Геометрията на бутилката, необходимата прецизност на гърлото и очакваният производствен обем определят дългосрочната жизнеспособност на проекта. Когато прилагате грешна техника, рискувате оперативни затруднения и неуспехи в съответствието надолу по линията. Тази статия предоставя обективно, фокусирано върху инженерството сравнение, за да помогне на екипите за доставки и продукти да финализират своята производствена стратегия. Ще откриете точно как тези технологии се различават в ежедневните производствени сценарии. Като изследваме техните отличителни предимства и присъщи ограничения, ние ви даваме необходимите за действие данни, за да стартирате уверено следващия си проект за опаковане.
Основната разлика между тези два доминиращи производствени метода се крие в начина, по който пластмасата се оформя първоначално преди раздуване. И двата процеса в крайна сметка разчитат на въздушно налягане, за да оформят бутилката срещу студена стена на кухината. Въпреки това, техните начални състояния фундаментално диктуват физическите възможности на крайния продукт. Разбирането на този физически произход помага на инженерните екипи да предвидят поведението на частите по време на масовото производство.
При този метод пластмасата първо се формова чрез инжектиране в твърда заготовка около щифт със стоманена сърцевина. Машината инжектира разтопен полимер под високо налягане в прецизна кухина. Това създава напълно оформено покритие на гърлото с резба, преди да се появи каквото и да е издухване. След това машината прехвърля щифта на сърцевината, носещ горещата заготовка, във вторична раздувна форма. Сгъстеният въздух навлиза през щифта на сърцевината, разширявайки заготовката навън към стените на кухината. Накрая готовата бутилка се придвижва до станция за изхвърляне.
Обратно, EBM процесът напълно заобикаля фазата на инжектиране. Оборудването екструдира разтопена пластмаса непрекъснато като куха тръба, известна като паризон. Половинките на формата се затварят директно около тази низходяща тръба. Когато формата се затвори, тя прищипва горната и долната част на кекса. Щифт за издухване се вмъква в областта на шията, като надува уловената пластмаса, за да съответства на кухината на формата. Този подход оформя цялата бутилка едновременно.
Инженерите често допускат инжекционното и екструзионно раздувно формоване са взаимозаменяеми за основни форми. Това е опасно погрешно схващане. Предварителната форма гарантира равномерно разпределение на материала и абсолютен контрол на размерите на гърлото. Екструдираната заготовка, макар и много гъвкава, разчита на механично прищипване за запечатване на основата и шията. Това прищипване по същество създава скрап и структурни отклонения. Вашето начално състояние определя вашата надеждност при крайна употреба.
Тази техника защитава гъвкавостта и мащаба. Производителите разчитат на него, за да произвеждат бързо големи количества потребителски стоки. Механиката позволява бързи адаптации на фабричния етаж, което го прави гъвкав избор за широко потребителско опаковане.
Ще намерите този метод зад повечето широкоформатни контейнери. Помислете за галонови кани за мляко, 55-галонови индустриални варели и обемисти автомобилни резервоари за течности. Доминира и на пазара на битова химия. Шампоаните, перилните препарати и моторните масла разчитат до голяма степен на този процес. Най-важното е, че всеки дизайн, изискващ интегрирана, куха дръжка, трябва да използва този метод.
Модерен машината за екструдиране чрез раздуване е много адаптивна. Поддържа широка гама от термопластични материали. Можете лесно да обработвате полиетилен с висока плътност (HDPE), полипропилен (PP) и дори гъвкав PVC. Освен това тези машини лесно поддържат многослойна коекструзия. Тази възможност ви позволява да поставяте бариерни слоеве в сандвич в стената на бутилката, удължавайки срока на годност на храните и селскостопанските химикали.
Изборът на този маршрут предлага няколко убедителни финансови и оперативни предимства:
Въпреки своята гъвкавост, този метод представлява различни инженерни предизвикателства. Процесът по своята същност генерира 'светкавица' в точките на прищипване, разположени на врата и основата. Съоръженията трябва да подрязват този скрап механично. Това налага стабилни процеси на вторично рециклиране за повторно смилане и смесване на отпадъците обратно в потока от първичен материал.
Освен това покритието на врата се формира чрез издухване срещу кухина, вместо чрез инжектиране под високо налягане. Това води до по-ниска точност на нишките. Ако вашият продукт изисква строго непропускливо за течности или за газ уплътнение, това отклонение може да компрометира целостта на затварянето.
Когато опаковката изисква абсолютно съвършенство, този метод взема предимство. Той жертва широкомащабната гъвкавост за хирургическа прецизност. Екипите за доставки предпочитат този маршрут, когато съответствието с нормативните изисквания надвишава първоначалните разходи за инструменти.
Този процес доминира в секторите на медицината и личните грижи. Произвежда бутилки за фармацевтични хапчета, прецизни контейнери с капкомер за очи и козметични опаковки от висок клас. Като цяло този метод е икономически ограничен до контейнери с малък капацитет, обикновено под един литър.
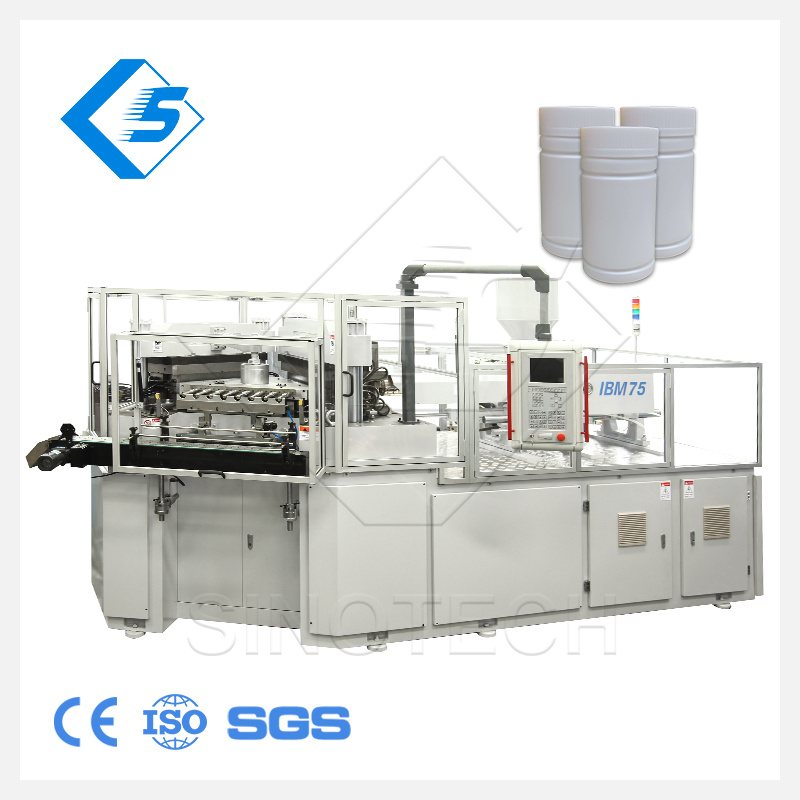
Напреднал Машината за формоване чрез раздуване под налягане работи на високо прецизна система за индексиране с много станции. Стандартното оформление включва три станции: инжектиране, издухване и изхвърляне. Инструменталната екипировка е сложна и тежко проектирана. Изисква кухина за инжектиране, кухина за издухване и прецизно обработени сърцевини. Машината изисква точен контрол на температурата и изчисления на силата на затягане.
Оперативните предимства силно благоприятстват дългосрочното качество и последователност:
Тази прецизност идва със значителни бариери за навлизане. Предварителните инвестиции в инструменти са големи. Трябва да платите както за шприцформа, така и за форма за издухване за всеки дизайн на бутилка. Освен това, физиката на щифта на сърцевината го прави напълно неспособен да произвежда бутилки с кухи дръжки. И накрая, високата цена на инструментите прави този метод икономически нежизнеспособен за производствени серии с малък обем.
Изборът на правилния път изисква съпоставяне на спецификациите на вашия продукт спрямо реалностите на производството. Не основавайте решението си на една променлива. Цялостната оценка предотвратява скъпи преработки на инструменти и производствени забавяния.
Амортизацията на инструментите е решаващият показател тук. Процесът, базиран на заготовки, изисква огромни производствени обеми, за да поеме високите разходи за инструменти. Въпреки това, след като достигнете милиони единици, елиминирането на скрап и труд за подрязване намалява цената на единица. Обратно, методът на непрекъснато екструдиране е много по-благоприятен за тиражи със среден обем. По-евтините форми компенсират малко по-високите разходи за обработка на скрап при по-малки кампании.
Сравнителна матрица: IBM срещу EBM Критерии за оценка
| Критерии за оценка | Инжекционно издухване (IBM) | Екструдиране с издухване (EBM) |
|---|---|---|
| Инвестиция в инструменти | Високо (форми за инжектиране + издухване) | Ниска до умерена |
| Прецизност на врата | Изключително (формирана инжекция) | Умерен (издухан) |
| Генериране на скрап | Нула (без флаш) | Висока (изисква подрязване) |
| Диапазон на размера на бутилката | Микро до 1 литър | Унции до 55+ галона |
| Възможност за справяне | Не е възможно | Лесно интегриран |
Геометрията често диктува избора, преди дори да се вземе предвид цената. Ако дизайнът на вашата бутилка изисква куха дръжка, трябва да изберете екструзия. Основният щифт, използван в алтернативния метод, не може да се движи около кухината на дръжката. По същия начин, ако вашата бутилка надвишава два литра вместимост, силно се препоръчва екструдиране. Разширяването на заготовка в масивен контейнер причинява сериозно изтъняване на материала и структурна слабост.
Целостта на затваряне не подлежи на обсъждане за медицински и фармацевтични приложения. Изтичащ химикал или компрометирана дозировка на лекарство носи катастрофална отговорност. Фазата на впръскване гарантира прецизни профили на резбата и гладки уплътнителни повърхности. Ако вашата капачка изисква индукционно уплътнение или специализиран механизъм, защитен от деца, методът на заготовката осигурява точния контрол на размерите, необходим за последователно преминаване на тестовете за съответствие с нормативните изисквания.
Работата със смола се държи различно в двете системи. Когато екструдирате заготовка, трябва да имате предвид 'силата на стопяване'. Гравитацията дърпа горещата пластмасова тръба надолу, преди матрицата да се затвори. Материали като тежък HDPE издържат добре на увисване. Материали с ниска якост на топене, като някои видове PET, увисват бързо и усложняват процеса на парене. Междувременно фазата на инжектиране лесно се справя със смоли с ниска якост на топене, тъй като стоманената форма поддържа напълно горещата заготовка.
Теоретичните способности често се сблъскват с реалностите на завода. Екипите за доставки трябва да предвидят скритите логистични предизвикателства, свързани с всеки метод на формоване. Правилното планиране гарантира безпроблемно разширяване и предотвратява изненадващо преразход на бюджета.
Трябва да вземете предвид графика за производство на матрици в графика за пускане на продукта. Прецизните шприцформи изискват сложни охлаждащи канали, системи за горещ канал и микродопуски. Проектирането, обработката и валидирането на тези инструменти може да отнеме от 12 до 16 седмици или повече. Обратно, стандартните екструзионни раздувни форми са по-прости алуминиеви или стоманени блокове. Производителите на инструменти често могат да ги обърнат за половината време, което ви дава по-бързо време за пускане на пазара.
Скритата цена на непрекъснатото екструдиране е управлението на отпадъците. Подрязването на опашките и вратовете генерира постоянен скрап. Съоръженията трябва да управляват мелничките, конвейерните системи и станциите за смесване, за да насочат този флаш обратно в бункера. Трябва щателно да следите съотношението на повторно смилане. Въвеждането на твърде много рециклирана пластмаса влошава свойствата на материала, компрометирайки устойчивостта на удар при падане и устойчивостта на напукване при стрес от околната среда.
Диаграма на внедряване: Стратегии за намаляване на риска
| Етап на производство | IBM Управление на риска | EBM Управление на риска |
|---|---|---|
| Проектиране на инструменти | Проверете рано изчисленията за изместване на ядрото. | Оптимизирайте геометрията на прищипване за чисти подстригвания. |
| Подготовка на материала | Стриктен контрол на влагата за PET смоли. | Наблюдавайте съотношенията на смесване от първично към повторно смилане. |
| Контрол на качеството | Проверки на размерите с предно зареждане. | Непрекъснати флаш инспекции надолу по веригата. |
Изборът на оптимален процес на формоване изисква балансирана оценка на изискванията за проектиране и икономиката на производството. По подразбиране методът на екструзия за големи, сложни контейнери или контейнери с дръжки. Неговата гъвкавост и по-ниските разходи за инструменти го правят идеален за домакински химикали и опаковки в насипно състояние. Обратно, по подразбиране използвайте метода на инжектиране, базиран на заготовки, за малки, високопрецизни бутилки. Когато целостта на уплътнението и естетиката без брак са от първостепенно значение, по-високата първоначална инвестиция лесно оправдава безупречния резултат.
О: Не. EBM по своята същност създава светкавици в точките на прищипване (отгоре и отдолу), докато матрицата се затваря върху непрекъснатата пластмасова заготовка. Този излишен материал трябва да бъде механично отрязан надолу по веригата и обикновено се смила и рециклира обратно в производствената линия.
О: Като цяло EBM е по-рентабилен за по-малки тиражи. Значително по-ниските разходи за инструменти компенсират малко по-високите разходи за единица и обработка на скрап. IBM изисква сложни настройки на инструменти с двойна форма, които рядко постигат ROI при кратко производство от 50 000 единици.
О: Тъй като гърлото е формовано под високо налягане, то предлага точен контрол на размерите. Тази безупречна прецизност е задължителна за сигурно монтиране на защитени от деца (CR) капачки и индукционни уплътнения, което драстично намалява риска от опасно химическо изтичане или външно замърсяване.
