
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-09-23 Pinagmulan: Site
Ang pagpili sa maling proseso ng paghubog para sa mga plastik na bote ay kadalasang nagreresulta sa hindi pagkakatugma ng mga badyet ng tooling, hindi katanggap-tanggap na mga rate ng scrap, o nakompromiso ang integridad ng seal. Ang mga tagagawa ay patuloy na nahaharap sa napakalaking presyon upang maghatid ng walang kamali-mali na packaging nang hindi nagpapalaki ng mga paggasta sa kapital. Ang pagpili ng paraan ng produksyon na nakabatay nang mahigpit sa mga paunang pagtatantya ay binabalewala ang mahahalagang variable. Ang geometry ng bote, kinakailangang katumpakan ng leeg, at inaasahang dami ng produksyon ay nagdidikta ng pangmatagalang posibilidad na mabuhay ng proyekto. Kapag inilapat mo ang maling pamamaraan, mapanganib mo ang mga bottleneck sa pagpapatakbo at mga pagkabigo sa pagsunod sa linya. Nagbibigay ang artikulong ito ng layunin, nakatuon sa engineering na paghahambing upang matulungan ang mga procurement at mga team ng produkto na i-finalize ang kanilang diskarte sa pagmamanupaktura. Matutuklasan mo nang eksakto kung paano naiiba ang mga teknolohiyang ito sa mga pang-araw-araw na senaryo ng produksyon. Sa pamamagitan ng pagsusuri sa kanilang natatanging mga pakinabang at likas na limitasyon, binibigyan ka namin ng naaaksyunan na data na kailangan upang ilunsad ang iyong susunod na proyekto sa packaging nang may kumpiyansa.
Ang pangunahing pagkakaiba sa pagitan ng dalawang nangingibabaw na pamamaraan ng pagmamanupaktura ay nakasalalay sa kung paano unang nabuo ang plastik bago humihip. Ang parehong mga proseso sa huli ay umaasa sa presyon ng hangin upang hubugin ang bote laban sa isang malamig na pader ng lukab. Gayunpaman, ang kanilang panimulang estado ay pangunahing nagdidikta ng mga pisikal na kakayahan ng panghuling produkto. Ang pag-unawa sa pisikal na pinagmulang ito ay nakakatulong sa mga engineering team na mahulaan ang bahaging gawi sa panahon ng mass production.
Sa pamamaraang ito, ang plastic ay unang hinulma ng iniksyon sa isang solidong preform sa paligid ng isang bakal na core pin. Ang makina ay nag-inject ng molten polymer sa ilalim ng mataas na presyon sa isang tumpak na lukab. Lumilikha ito ng isang ganap na nabuo, sinulid na pagtatapos ng leeg bago mangyari ang anumang pamumulaklak. Susunod, inililipat ng makina ang core pin na nagdadala ng mainit na preform sa pangalawang blow mold. Ang naka-compress na hangin ay pumapasok sa pamamagitan ng core pin, na nagpapalawak ng preform palabas laban sa mga dingding ng lukab. Sa wakas, ang tapos na bote ay lumipat sa isang ejection station.
Sa kabaligtaran, ang proseso ng EBM ay ganap na lumalampas sa yugto ng pag-iniksyon. Ang kagamitan ay patuloy na naglalabas ng tunaw na plastik bilang isang guwang na tubo, na kilala bilang isang parison. Ang mga amag ay nahati nang direkta sa paligid ng pababang tubo na ito. Habang sumasara ang amag, kinukurot nito ang tuktok at ibaba ng parison. Ang isang suntok na pin ay pumapasok sa bahagi ng leeg, na nagpapalaki sa nakakulong na plastik upang tumugma sa lukab ng amag. Ang pamamaraang ito ay bumubuo ng buong bote nang sabay-sabay.
Madalas mag-assume ang mga inhinyero Ang injection vs extrusion blow molding ay maaaring palitan para sa mga pangunahing hugis. Ito ay isang mapanganib na maling kuru-kuro. Ginagarantiyahan ng preform ang pare-parehong pamamahagi ng materyal at ganap na dimensional na kontrol sa leeg. Ang extruded parison, habang lubos na maraming nalalaman, ay umaasa sa mekanikal na pag-pinching upang mai-seal ang base at leeg. Ang pinch-off na ito ay likas na lumilikha ng mga scrap at structural na pagkakaiba-iba. Tinutukoy ng iyong panimulang estado ang iyong pagiging maaasahan sa pagtatapos ng paggamit.
Ang diskarteng ito ay nagtatagumpay sa kagalingan at sukat. Ang mga tagagawa ay umaasa dito upang mabilis na makagawa ng mataas na dami ng mga kalakal ng consumer. Ang mga mekanika ay nagbibigay-daan para sa mabilis na mga adaptasyon sa sahig ng pabrika, na ginagawa itong isang maliksi na pagpipilian para sa malawak na packaging ng consumer.
Makikita mo ang paraang ito sa likod ng karamihan sa malalaking format na lalagyan. Isipin ang gallon milk jugs, 55-gallon industrial drums, at malalaking automotive fluid reservoir. Nangibabaw din ito sa merkado ng kemikal ng sambahayan. Ang mga shampoo, detergent, at langis ng motor ay lubos na umaasa sa prosesong ito. Mahalaga, ang anumang disenyo na nangangailangan ng pinagsamang, guwang na hawakan ay dapat gumamit ng pamamaraang ito.
Isang moderno Ang extrusion blow molding machine ay lubos na madaling ibagay. Sinusuportahan nito ang isang malawak na hanay ng mga thermoplastic na materyales. Madali mong maproseso ang High-Density Polyethylene (HDPE), Polypropylene (PP), at maging ang flexible PVC. Higit pa rito, ang mga makinang ito ay madaling sumusuporta sa multi-layer co-extrusion. Ang kakayahang ito ay nagbibigay-daan sa iyo na magsandwich ng mga layer ng hadlang sa loob ng dingding ng bote, na nagpapahaba ng buhay ng istante ng pagkain at mga kemikal na pang-agrikultura.
Ang pagpili sa rutang ito ay nag-aalok ng ilang nakakahimok na benepisyo sa pananalapi at pagpapatakbo:
Sa kabila ng kakayahang umangkop nito, ang pamamaraang ito ay nagpapakita ng mga natatanging hamon sa engineering. Ang proseso ay likas na bumubuo ng 'flash' sa mga pinch-off point na matatagpuan sa leeg at base. Dapat na gupitin ng mga pasilidad ang scrap material na ito nang mekanikal. Nangangailangan ito ng matibay na pangalawang proseso ng pag-recycle upang muling i-regrind at ihalo ang basura pabalik sa virgin material stream.
Bukod pa rito, nabubuo ang pagtatapos ng leeg sa pamamagitan ng pag-ihip laban sa isang lukab, sa halip na pag-iniksyon sa ilalim ng mataas na presyon. Nagreresulta ito sa mas mababang katumpakan sa mga thread. Kung ang iyong produkto ay nangangailangan ng mahigpit na liquid-tight o gas-tight seal, maaaring makompromiso ng pagkakaiba-iba na ito ang integridad ng pagsasara.
Kapag ang packaging ay nangangailangan ng ganap na pagiging perpekto, ang pamamaraang ito ay tumatagal. Sinasakripisyo nito ang malawakang kakayahang magamit para sa katumpakan ng operasyon. Ang mga koponan sa pagkuha ay pinapaboran ang rutang ito kapag ang pagsunod sa regulasyon ay mas malaki kaysa sa mga paunang gastos sa tooling.
Nangibabaw ang prosesong ito sa sektor ng medikal at personal na pangangalaga. Gumagawa ito ng mga bote ng pharmaceutical pill, tumpak na lalagyan ng eye dropper, at high-end na cosmetic packaging. Sa pangkalahatan, ang pamamaraang ito ay limitado sa ekonomiya sa mga lalagyan na may maliit na kapasidad, karaniwang mas mababa sa isang litro.
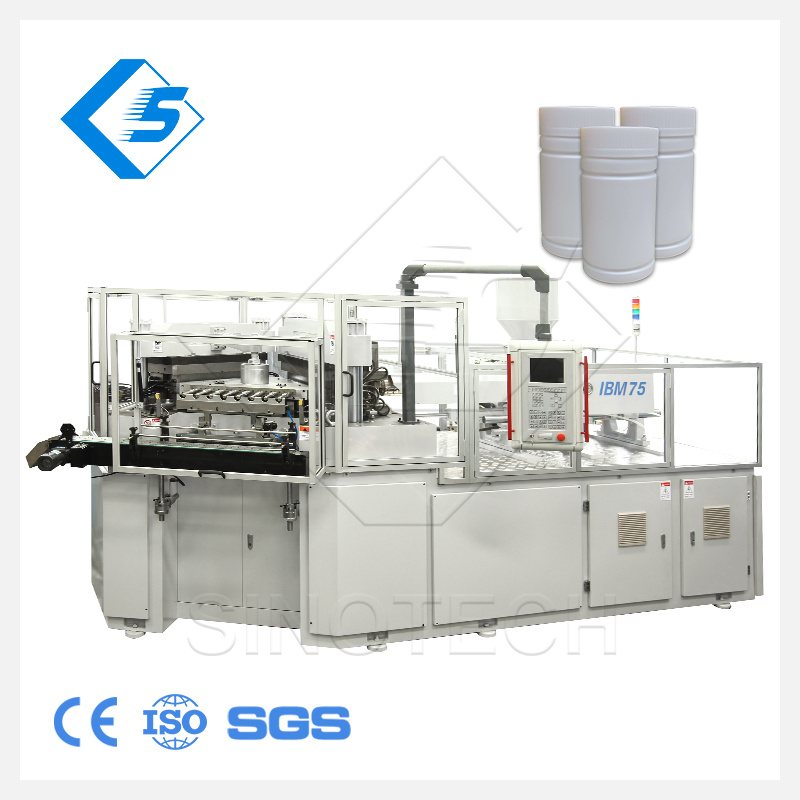
Isang advanced Ang injection blow molding machine ay gumagana sa isang napaka-tumpak na multi-station indexing system. Kasama sa karaniwang layout ang tatlong istasyon: mag-inject, blow, at eject. Ang tooling ay kumplikado at mabigat na ininhinyero. Nangangailangan ito ng isang iniksyon na lukab, isang suntok na lukab, at tiyak na machined na mga core pin. Ang makinarya ay nangangailangan ng eksaktong temperatura control at clamping force kalkulasyon.
Ang mga benepisyo sa pagpapatakbo ay lubos na pinapaboran ang pangmatagalang kalidad at pagkakapare-pareho:
Ang katumpakan na ito ay may mga makabuluhang hadlang sa pagpasok. Ang upfront tooling investments ay matarik. Dapat kang magbayad para sa parehong injection mold at blow mold para sa bawat disenyo ng bote. Higit pa rito, ang pisika ng core pin ay ginagawa itong ganap na walang kakayahang gumawa ng mga bote na may mga guwang na hawakan. Sa wakas, ang mataas na gastos sa tool ay ginagawang hindi matipid ang pamamaraang ito para sa mababang dami ng produksyon na tumatakbo.
Ang pagpili sa tamang landas ay nangangailangan ng pagmamapa ng iyong mga detalye ng produkto laban sa mga katotohanan sa pagmamanupaktura. Huwag ibase ang iyong desisyon sa isang variable. Pinipigilan ng isang holistic na pagsusuri ang magastos na pag-rework ng tool at pagkaantala sa produksyon.
Ang tooling amortization ay ang mahalagang sukatan dito. Ang prosesong nakabatay sa preform ay nangangailangan ng napakalaking dami ng produksyon upang makuha ang mataas na gastos sa tooling. Gayunpaman, kapag naabot mo na ang milyun-milyong unit, ang pag-aalis ng scrap at trimming labor ay magpapababa sa halaga ng unit. Sa kabaligtaran, ang tuloy-tuloy na paraan ng pag-extrusion ay mas magiliw sa mga mid-volume run. Nai-offset ng mas murang mga hulma ang bahagyang mas mataas na gastos sa paghawak ng scrap sa mas maliliit na campaign.
Comparison Matrix: IBM vs EBM Evaluation Criteria
| Evaluation Criteria | Injection Blow Molding (IBM) | Extrusion Blow Molding (EBM) |
|---|---|---|
| Pamumuhunan sa Tooling | Mataas (Injection + Blow molds) | Mababa hanggang Katamtaman |
| Katumpakan ng Leeg | Pambihira (Nabuo ang iniksyon) | Katamtaman (Blown formed) |
| Pagbuo ng Scrap | Zero (Flashless) | Mataas (Nangangailangan ng trimming) |
| Saklaw ng Laki ng Bote | Micro hanggang 1 Litro | Ounces hanggang 55+ Gallon |
| Kakayahang Panghawakan | Hindi Posible | Madaling Pinagsama |
Ang geometry ay madalas na nagdidikta ng pagpili bago pa man isaalang-alang ang gastos. Kung ang iyong disenyo ng bote ay nangangailangan ng isang guwang na hawakan, dapat kang pumili ng pagpilit. Ang pangunahing pin na ginamit sa alternatibong pamamaraan ay hindi maaaring mag-navigate sa paligid ng isang hawakan na lukab. Katulad nito, kung ang iyong bote ay lumampas sa dalawang litro sa kapasidad, ang pagpilit ay lubos na inirerekomenda. Ang pagpapalawak ng isang preform sa isang napakalaking lalagyan ay nagdudulot ng matinding pagnipis ng materyal at kahinaan sa istruktura.
Ang integridad ng pagsasara ay hindi mapag-usapan para sa mga aplikasyong medikal at parmasyutiko. Ang isang tumagas na kemikal o nakompromisong dosis ng gamot ay nagdadala ng sakuna na pananagutan. Ginagarantiyahan ng yugto ng pag-iniksyon ang tumpak na mga profile ng thread at makinis na mga ibabaw ng sealing. Kung ang iyong cap ay nangangailangan ng isang induction seal o isang espesyal na mekanismo na lumalaban sa bata, ang paraan ng preform ay nagbibigay ng eksaktong dimensional na kontrol na kinakailangan upang makapasa sa pagsubok sa pagsunod sa regulasyon nang tuluy-tuloy.
Magkaiba ang pagkilos ng paghawak ng resin sa parehong mga system. Kapag naglalabas ng parison, dapat mong isaalang-alang ang 'lakas ng pagkatunaw.' Ang gravity ay humihila pababa sa mainit na plastic tube bago magsara ang amag. Ang mga materyales tulad ng mabigat na HDPE ay lumalaban nang maayos. Ang mga materyales na may mababang lakas ng pagkatunaw, tulad ng ilang mga grado ng PET, ay mabilis na lumubog at nagpapalubha sa proseso ng parison. Samantala, ang yugto ng pag-iniksyon ay madaling humahawak ng mga resin na mababa ang natutunaw na lakas dahil ganap na sinusuportahan ng bakal na amag ang mainit na preform.
Ang mga teoretikal na kakayahan ay madalas na bumagsak sa mga katotohanan sa sahig ng pabrika. Dapat asahan ng mga procurement team ang mga nakatagong logistical challenges na nakatali sa bawat paraan ng paghubog. Tinitiyak ng wastong pagpaplano ang tuluy-tuloy na pag-scale-up at pinipigilan ang mga sorpresang overrun sa badyet.
Dapat mong isama ang mga timeline sa paggawa ng amag sa iyong iskedyul ng paglulunsad ng produkto. Ang mga precision injection molds ay nangangailangan ng masalimuot na cooling channel, hot runner system, at micro-tolerances. Maaaring tumagal ng 12 hanggang 16 na linggo o mas matagal pa ang pagdidisenyo, pagmachining, at pagpapatunay sa mga tool na ito. Sa kaibahan, ang mga standard na extrusion blow molds ay mas simple na aluminum o steel blocks. Madalas na maibabalik sila ng mga toolmaker sa kalahati ng oras, na nagbibigay sa iyo ng mas mabilis na time-to-market.
Ang nakatagong halaga ng tuluy-tuloy na pagpilit ay pamamahala ng basura. Ang pag-trim sa mga buntot at leeg ay bumubuo ng patuloy na scrap. Ang mga pasilidad ay dapat na pamahalaan ang mga grinder, conveyer system, at blending station upang iruta ang flash na ito pabalik sa hopper. Dapat mong maingat na subaybayan ang regrind ratio. Ang pagpapakilala ng masyadong maraming recycled na plastic ay nagpapababa sa mga katangian ng materyal, na nakompromiso ang lakas ng drop-impact at ang environmental stress crack resistance.
Tsart ng Daloy ng Pagpapatupad: Mga Istratehiya sa Pagbawas sa Panganib
| Yugto ng Produksyon | ng IBM Risk Management | EBM Risk Management |
|---|---|---|
| Disenyo ng Tooling | I-verify nang maaga ang mga kalkulasyon ng core-shift. | I-optimize ang pinch-off geometry para sa malinis na mga trim. |
| Paghahanda ng Materyal | Mahigpit na kontrol sa kahalumigmigan para sa mga resin ng PET. | Subaybayan ang virgin-to-regrind blending ratios. |
| Kontrol sa Kalidad | Front-loaded dimensional na mga tseke. | Patuloy na downstream na flash inspeksyon. |
Ang pagpili ng pinakamainam na proseso ng paghubog ay nangangailangan ng balanseng pagtatasa ng mga kinakailangan sa disenyo at ekonomiya ng produksyon. Default sa paraan ng extrusion para sa malalaki, kumplikado, o may hawak na mga lalagyan. Ang flexibility nito at mas mababang gastos sa tooling ay ginagawa itong perpekto para sa mga kemikal sa sambahayan at bulk packaging. Sa kabaligtaran, ang default sa paraan ng pag-iniksyon na nakabatay sa preform para sa maliliit, mataas na katumpakan na mga bote. Kapag ang integridad ng seal at zero-scrap aesthetics ang pinakamahalaga, ang mas mataas na paunang pamumuhunan ay madaling nagbibigay-katwiran sa walang kamali-mali na output.
A: Hindi. Ang EBM ay likas na lumilikha ng flash sa mga pinch-off point (itaas at ibaba) habang ang amag ay nagsasara sa ibabaw ng tuluy-tuloy na plastic parison. Ang labis na materyal na ito ay dapat na mekanikal na pinutol sa ibaba ng agos at kadalasang giniling at nire-recycle pabalik sa linya ng produksyon.
A: Sa pangkalahatan, ang EBM ay mas cost-effective para sa mas maliliit na run. Ang makabuluhang mas mababang halaga ng tooling ay na-offset ang bahagyang mas mataas na gastos sa paghawak ng yunit at scrap. Nangangailangan ang IBM ng mga kumplikado, dalawahang-molde na mga setup ng tooling na bihirang makamit ang ROI sa maikling takbo ng 50,000 unit.
A: Dahil ang leeg ay iniksyon-molded sa ilalim ng mataas na presyon, nag-aalok ito ng eksaktong dimensional na kontrol. Ang walang kamali-mali na katumpakan na ito ay ipinag-uutos para sa ligtas na pagkakabit ng mga takip na lumalaban sa bata (CR) at mga induction seal, na lubhang binabawasan ang panganib ng mapanganib na pagtagas ng kemikal o panlabas na kontaminasyon.
