
Прагляды: 0 Аўтар: Рэдактар сайта Час публікацыі: 2026-09-23 Паходжанне: Сайт
Няправільны выбар працэсу фармавання пластыкавых бутэлек часта прыводзіць да няправільнага бюджэту інструментаў, недапушчальных паказчыкаў лому або парушэння цэласнасці ўшчыльнення. Вытворцы пастаянна сутыкаюцца з велізарным ціскам, каб забяспечыць бездакорную ўпакоўку без завышэння капітальных выдаткаў. Выбар метаду вытворчасці, заснаванага выключна на папярэдніх ацэнках, ігнаруе жыццёва важныя зменныя. Геаметрыя бутэлькі, неабходная дакладнасць гарлавіны і чаканы аб'ём вытворчасці вызначаюць доўгатэрміновую жыццяздольнасць праекта. Калі вы прымяняеце няправільную тэхніку, вы рызыкуеце працаваць вузкімі месцамі і збоямі ў адпаведнасці. Гэты артыкул змяшчае аб'ектыўнае, арыентаванае на тэхніку параўнанне, каб дапамагчы камандам па закупках і прадуктам завяршыць сваю вытворчую стратэгію. Вы даведаецеся, чым гэтыя тэхналогіі адрозніваюцца ў штодзённых вытворчых сцэнарыях. Вывучаючы іх відавочныя перавагі і ўласцівыя абмежаванні, мы даем вам дзейсныя даныя, неабходныя для ўпэўненага запуску вашага наступнага праекта ўпакоўкі.
Асноўнае адрозненне паміж гэтымі двума дамінуючымі метадамі вытворчасці заключаецца ў тым, як пластык першапачаткова фармуецца перад выдзіманнем. Абодва працэсы ў канчатковым рахунку абапіраюцца на ціск паветра, каб сфармаваць бутэльку на халоднай сценцы паражніны. Аднак іх зыходныя станы прынцыпова вызначаюць фізічныя магчымасці канчатковага прадукту. Разуменне гэтага фізічнага паходжання дапамагае камандам інжынераў прадбачыць паводзіны дэталяў падчас масавай вытворчасці.
У гэтым метадзе пластык спачатку фармуюць пад ціскам у цвёрдую нарыхтоўку вакол сталёвага стрыжня. Машына ўпырсквае расплаўлены палімер пад высокім ціскам у дакладную паражніну. Гэта стварае цалкам сфарміраваную аздабленне гарлавіны з разьбой перад тым, як адбудзецца выдзіманне. Затым машына перамяшчае стрыжань стрыжня, які нясе гарачую нарыхтоўку, у форму для выдзімання. Сціснутае паветра паступае праз штыфт стрыжня, пашыраючы загатоўку вонкі да сценак паражніны. Нарэшце, гатовая бутэлька перамяшчаецца на станцыю выкіду.
І наадварот, працэс EBM цалкам абыходзіць фазу ўпырску. Абсталяванне бесперапынна экструдуе расплаўлены пластык у выглядзе полай трубкі, вядомай як запар. Палоўкі формы зачыняюцца непасрэдна вакол гэтай сыходнай трубкі. Калі форма зачыняецца, яна заціскае верхнюю і ніжнюю частку парасона. Выдувной штыфт ўстаўляецца ў вобласць шыі, раздзімаючы захоплены пластык у адпаведнасці з паражніной формы. Пры такім падыходзе фармуецца ўся бутэлька адначасова.
Інжынеры часта мяркуюць ін'екцыйнае і экструзійна-выдувное фармаванне ўзаемазаменныя для асноўных формаў. Гэта небяспечнае памылковае меркаванне. Нарыхтоўка гарантуе раўнамернае размеркаванне матэрыялу і абсалютны кантроль памераў на гарлавіне. Экструдаваны загоск, хоць і вельмі ўніверсальны, абапіраецца на механічнае зацісканне для ўшчыльнення падставы і шыйкі. Гэта адцісканне па сваёй сутнасці стварае лом і структурныя адхіленні. Ваш пачатковы стан вызначае вашу надзейнасць пры канчатковым выкарыстанні.
Гэтая тэхніка адрозніваецца ўніверсальнасцю і маштабнасцю. Вытворцы разлічваюць на гэта, каб хутка вырабляць спажывецкія тавары ў вялікіх аб'ёмах. Механіка дазваляе хутка адаптавацца на заводзе, што робіць яго гнуткім выбарам для ўпакоўкі шырокага спажыўца.
Вы знойдзеце гэты метад за большасцю буйнафарматных кантэйнераў. Падумайце пра галонныя збаны для малака, 55-галонныя прамысловыя бочкі і аб'ёмныя аўтамабільныя рэзервуары для вадкасці. Ён таксама дамінуе на рынку бытавой хіміі. Шампуні, мыйныя сродкі і маторныя масла ў значнай ступені залежаць ад гэтага працэсу. Вельмі важна, што любая канструкцыя, якая патрабуе ўбудаванай полай ручкі, павінна выкарыстоўваць гэты метад.
Сучасны экструзійна-выдувная машына вельмі адаптыўная. Ён падтрымлівае шырокі спектр тэрмапластычных матэрыялаў. Вы можаце лёгка апрацоўваць поліэтылен высокай шчыльнасці (HDPE), поліпрапілен (PP) і нават гнуткі ПВХ. Акрамя таго, гэтыя машыны лёгка падтрымліваюць шматслаёвую суэкструзію. Гэтая здольнасць дазваляе размяшчаць бар'ерныя пласты ўнутры сценкі бутэлькі, падаўжаючы тэрмін захоўвання прадуктаў харчавання і сельскагаспадарчых хімікатаў.
Выбар гэтага маршруту дае некалькі пераканаўчых фінансавых і аперацыйных пераваг:
Нягледзячы на сваю гнуткасць, гэты метад уяўляе сабой розныя інжынерныя праблемы. Гэты працэс па сваёй сутнасці стварае «ўспышку» ў кропках адціскання, размешчаных на шыйцы і ў падставе. Прадпрыемствы павінны абрэзаць гэты лом механічным спосабам. Гэта патрабуе надзейных працэсаў другаснай перапрацоўкі для перамолвання і змешвання адходаў назад у паток першаснага матэрыялу.
Акрамя таго, аздабленне гарлавіны фарміруецца шляхам дзьмухання ў паражніну, а не ўпырсквання пад высокім ціскам. Гэта прыводзіць да зніжэння дакладнасці разьбы. Калі ваш прадукт патрабуе строгай герметычнасці для вадкасці або газу, гэта адхіленне можа парушыць цэласнасць закрыцця.
Калі ўпакоўка патрабуе абсалютнай дасканаласці, гэты метад бярэ верх. Ён ахвяруе шырокамаштабнай універсальнасцю дзеля хірургічнай дакладнасці. Каманды па закупках аддаюць перавагу гэтаму шляху, калі адпаведнасць нарматыўным патрабаванням перавышае першапачатковыя выдаткі на абсталяванне.
Гэты працэс дамінуе ў сектарах медыцыны і асабістай гігіены. Ён вырабляе фармацэўтычныя таблеткі, дакладныя кантэйнеры для вочных кропелек і ўпакоўку высокага класа для касметыкі. Як правіла, гэты метад эканамічна абмяжоўваецца кантэйнерамі малой ёмістасці, звычайна менш за адзін літр.
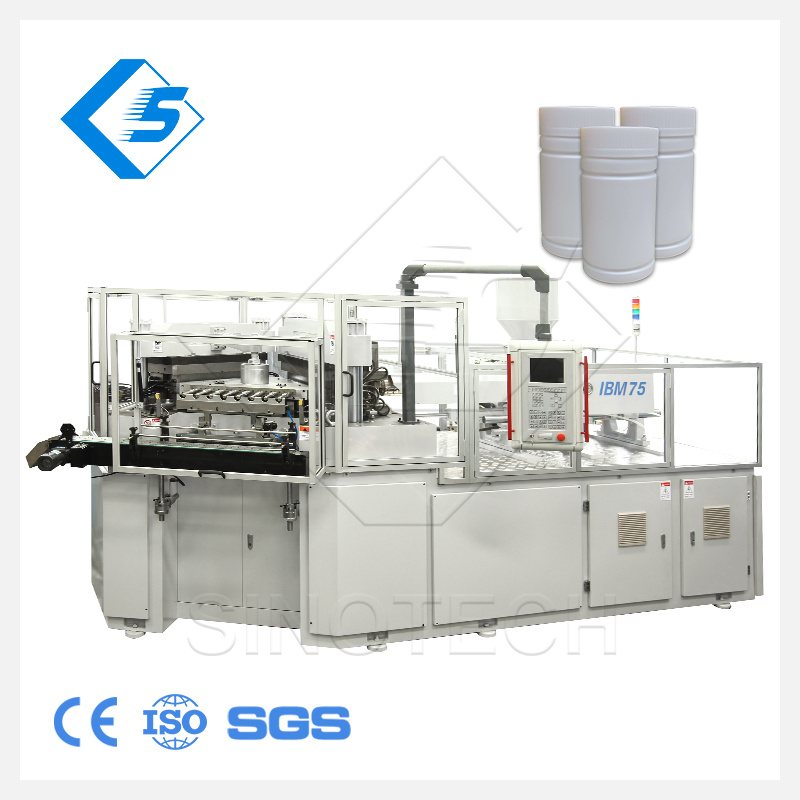
Прасунуты выдувная машына для ліцця пад ціскам працуе на аснове высокадакладнай сістэмы індэксацыі з некалькімі станцыямі. Стандартная кампаноўка ўключае ў сябе тры станцыі: нагнятанне, выдзіманне і выкід. Інструменты складаныя і сур'ёзныя. Для гэтага патрабуецца паражніна для ўпырску, паражніна для выдзімання і дакладна апрацаваныя стрыжневыя штыфты. Абсталяванне патрабуе дакладнага кантролю тэмпературы і разліку сілы заціску.
Аперацыйныя перавагі ў значнай ступені спрыяюць доўгатэрміновай якасці і паслядоўнасці:
Гэтая дакладнасць звязана са значнымі бар'ерамі для ўваходу. Першапачатковыя інвестыцыі ў інструменты вялікія. Вы павінны плаціць як за форму для ліцця пад ціскам, так і за выдувную форму для кожнай канструкцыі бутэлькі. Акрамя таго, фізічныя асаблівасці стрыжня робяць яго зусім непрыдатным для вытворчасці бутэлек з полымі ручкамі. Нарэшце, высокі кошт інструмента робіць гэты метад эканамічна нежыццяздольным для невялікіх серый вытворчасці.
Выбар правільнага шляху патрабуе супастаўлення спецыфікацый прадукту з рэаліямі вытворчасці. Не грунтуйце сваё рашэнне на адной зменнай. Цэласная ацэнка прадухіляе дарагую пераробку інструментаў і затрымкі вытворчасці.
Амартызацыя інструментаў тут з'яўляецца найважнейшым паказчыкам. Працэс, заснаваны на прэформах, патрабуе вялікіх аб'ёмаў вытворчасці, каб пакрыць высокія выдаткі на інструменты. Аднак, як толькі вы набярэце мільёны адзінак, ліквідацыя лому і працы па абрэзцы зніжае кошт адзінкі. Наадварот, бесперапынны метад экструзіі значна больш зручны для сярэдніх аб'ёмаў. Больш танныя формы кампенсуюць крыху больш высокія выдаткі на апрацоўку лому ў меншых кампаніях.
Матрыца параўнання: Крытэрыі ацэнкі IBM супраць EBM Крытэрыі
| ацэнкі | Ліццё пад ціскам (IBM) | Экструзійна-выдуўнае ліццё (EBM) |
|---|---|---|
| Інвестыцыі ў інструменты | Высокі (ліццё пад ціскам + выдуўныя формы) | Ад нізкага да сярэдняга |
| Дакладнасць шыі | Выключны (утвараецца ін'екцыя) | Умераны (утвораны раздуты) |
| Стварэнне лому | Нуль (без ўспышкі) | Высокі (патрабуецца абрэзка) |
| Дыяпазон памераў бутэлек | Мікра да 1 літра | Унцый да 55+ галонаў |
| Магчымасць апрацоўкі | Немагчыма | Лёгка інтэгруецца |
Геаметрыя часта дыктуе выбар яшчэ да ўліку кошту. Калі дызайн вашай бутэлькі патрабуе полую ручку, вы павінны выбраць экструзію. Штыфт стрыжня, які выкарыстоўваецца ў альтэрнатыўным метадзе, не можа перамяшчацца вакол поласці ручкі. Сапраўды гэтак жа, калі ёмістасць вашай бутэлькі перавышае два літры, настойліва рэкамендуецца экструзія. Пашырэнне прэформы ў масіўны кантэйнер выклікае моцнае станчэнне матэрыялу і структурную слабасць.
Цэласнасць закрыцця не падлягае абмеркаванню для медыцынскіх і фармацэўтычных прымянення. Уцечка хімічнага рэчыва або парушаная дазоўка лекаў нясе катастрафічную адказнасць. Фаза ўпырску гарантуе дакладныя профілі разьбы і гладкія ўшчыльняльныя паверхні. Калі вашаму каўпачку патрабуецца індукцыйнае ўшчыльненне або спецыяльны механізм, абаронены ад дзяцей, метад папярэдняй формы забяспечвае дакладны кантроль памераў, неабходны для паслядоўнага праходжання тэсціравання на адпаведнасць нарматыўным патрабаванням.
Апрацоўка смалы паводзіць сябе па-рознаму ў абедзвюх сістэмах. Пры экструзіі запаркі неабходна ўлічваць «трываласць расплаўлення». Гравітацыя цягне ўніз гарачую пластыкавую трубку, перш чым форма зачыніцца. Такія матэрыялы, як цяжкі ПНД, добра супрацьстаяць правісанню. Матэрыялы з нізкай трываласцю расплаўлення, як некаторыя гатункі ПЭТ, хутка прасядаюць і ўскладняюць працэс запарвання. Між тым, фаза ўпырску лёгка апрацоўвае смалы з нізкай трываласцю расплаўлення, таму што сталёвая форма цалкам падтрымлівае гарачую нарыхтоўку.
Тэарэтычныя магчымасці часта сутыкаюцца з рэальнасцю вытворчасці. Каманды па закупках павінны прадбачыць схаваныя матэрыяльна-тэхнічныя праблемы, звязаныя з кожным метадам фармавання. Правільнае планаванне забяспечвае плаўнае пашырэнне і прадухіляе нечаканае перарасход бюджэту.
Вы павінны ўлічваць тэрміны вырабу прэс-формаў у расклад выпуску прадукцыі. Прэцызійныя формы для ліцця пад ціскам патрабуюць складаных астуджальных каналаў, гарачаканальных сістэм і мікрадопускаў. Распрацоўка, апрацоўка і праверка гэтых інструментаў могуць заняць ад 12 да 16 тыдняў і больш. Наадварот, стандартныя экструзійныя выдувные формы - гэта больш простыя алюмініевыя або сталёвыя блокі. Вытворцы інструментаў часта могуць ператварыць іх удвая хутчэй, што дае вам хутчэйшы выхад на рынак.
Схаваны кошт бесперапыннай экструзіі - гэта кіраванне адходамі. Абрэзка хвастоў і шый стварае пастаянны лом. Прадпрыемствы павінны кіраваць здрабняльнымі машынамі, канвеернымі сістэмамі і змешвальнымі станцыямі, каб накіраваць гэты ўспышка назад у бункер. Вы павінны ўважліва сачыць за каэфіцыентам перамолу. Увядзенне занадта вялікай колькасці перапрацаванага пластыка пагаршае ўласцівасці матэрыялу, пагаршаючы трываласць пры падзенні і расколіну пад уздзеяннем навакольнага асяроддзя.
Блок-схема ўкаранення: Стратэгіі зніжэння рызык
| Стадыя вытворчасці | IBM Risk Management | EBM Risk Management |
|---|---|---|
| Дызайн інструментаў | Рана праверце разлікі зруху ядра. | Аптымізуйце геаметрыю адціскання для чыстых аздабленняў. |
| Падрыхтоўка матэрыялу | Строгі кантроль вільготнасці ПЭТ смол. | Кантралюйце суадносіны першаснага і паўторнага здрабнення. |
| Кантроль якасці | Праверкі памераў з пярэдняй загрузкай. | Пастаянныя флэш-інспекцыі ўніз па плыні. |
Выбар аптымальнага працэсу фармавання патрабуе збалансаванай ацэнкі патрабаванняў да праектавання і эканомікі вытворчасці. Стандартны метад экструзіі для вялікіх, складаных кантэйнераў або кантэйнераў з ручкай. Яго гнуткасць і меншыя выдаткі на інструменты робяць яго ідэальным для бытавой хіміі і масавай упакоўкі. І наадварот, для невялікіх высокадакладных бутэлек па змаўчанні выкарыстоўвайце метад упырску на аснове нарыхтовак. Калі цэласнасць ушчыльнення і эстэтыка без адходаў маюць першараднае значэнне, больш высокія першапачатковыя інвестыцыі лёгка апраўдваюць бездакорны вынік.
A: Не. EBM па сваёй сутнасці стварае ўспышку ў кропках адціскання (уверсе і ўнізе), калі форма зачыняецца на бесперапыннай пластыкавай засцілцы. Гэты лішак матэрыялу павінен быць механічна зрэзаны ўніз па плыні і звычайна здрабняецца і перапрацоўваецца назад у вытворчую лінію.
A: Як правіла, EBM з'яўляецца больш эканамічна эфектыўным для меншых накладаў. Значна меншы кошт інструментаў кампенсуе крыху больш высокія выдаткі на апрацоўку адзінкі і лому. IBM патрабуе складаных налад інструментаў з падвойнымі формамі, якія рэдка дасягаюць рэнтабельнасці інвестыцый пры кароткім выпуску ў 50 000 адзінак.
A: Паколькі шыйка фармуецца пад высокім ціскам, яна прапануе дакладны кантроль памераў. Гэтая бездакорная дакладнасць з'яўляецца абавязковай для надзейнай ўстаноўкі абароненых ад дзяцей (CR) каўпачкоў і індукцыйных ушчыльненняў, што рэзка зніжае рызыку небяспечнай уцечкі хімічных рэчываў або вонкавага забруджвання.
