
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-09-23 Kaynak: Alan
Plastik şişeler için yanlış kalıplama prosesinin seçilmesi sıklıkla takım bütçelerinin yanlış ayarlanmasına, kabul edilemez hurda oranlarına veya mühür bütünlüğünün bozulmasına neden olur. Üreticiler, sermaye harcamalarını şişirmeden kusursuz ambalajlar sunma konusunda sürekli olarak büyük bir baskıyla karşı karşıya kalıyor. Kesinlikle ön tahminlere dayalı bir üretim yöntemi seçmek, hayati değişkenleri göz ardı eder. Şişe geometrisi, gerekli boyun hassasiyeti ve beklenen üretim hacmi, projenin uzun vadeli uygulanabilirliğini belirler. Yanlış tekniği uyguladığınızda operasyonel darboğazlar ve uyumluluk başarısızlıkları riskiyle karşı karşıya kalırsınız. Bu makale, satın alma ve ürün ekiplerinin üretim stratejilerini tamamlamalarına yardımcı olmak için objektif, mühendislik odaklı bir karşılaştırma sağlar. Bu teknolojilerin günlük üretim senaryolarında tam olarak nasıl farklılık gösterdiğini keşfedeceksiniz. Farklı avantajlarını ve doğasında var olan sınırlamaları inceleyerek, bir sonraki ambalajlama projenizi güvenle başlatmak için ihtiyaç duyduğunuz eyleme geçirilebilir verileri size sağlıyoruz.
Bu iki baskın üretim yöntemi arasındaki temel ayrım, plastiğin üflemeden önce ilk olarak nasıl oluşturulduğuna dayanmaktadır. Her iki işlem de sonuçta şişeyi soğuk boşluk duvarına göre şekillendirmek için hava basıncına dayanır. Ancak başlangıç durumları temel olarak nihai ürünün fiziksel yeteneklerini belirler. Bu fiziksel kökeni anlamak, mühendislik ekiplerinin seri üretim sırasında parça davranışını öngörmesine yardımcı olur.
Bu yöntemde plastik ilk önce çelik göbek pimi etrafında katı bir ön kalıp halinde enjeksiyonla kalıplanır. Makine erimiş polimeri yüksek basınç altında hassas bir boşluğa enjekte eder. Bu, herhangi bir üfleme meydana gelmeden önce tamamen şekillendirilmiş, dişli bir boyun kaplaması oluşturur. Daha sonra makine, sıcak ön kalıbı taşıyan göbek pimini ikincil bir üfleme kalıbına aktarır. Basınçlı hava çekirdek piminden girerek ön kalıbı boşluk duvarlarına doğru dışarı doğru genişletir. Son olarak bitmiş şişe bir fırlatma istasyonuna taşınır.
Tersine, EBM süreci enjeksiyon aşamasını tamamen atlar. Ekipman, erimiş plastiği sürekli olarak parison olarak bilinen içi boş bir tüp halinde sıkıyor. Kalıp yarımları doğrudan bu alçalan borunun etrafında kapanır. Kalıp kapandıkça parisonun üstünü ve altını sıkıştırır. Boyun bölgesine bir üfleme pimi yerleştirilerek sıkışan plastiği kalıp boşluğuna uyacak şekilde şişirir. Bu yaklaşım şişenin tamamını aynı anda oluşturur.
Mühendisler genellikle varsayar enjeksiyon ve ekstrüzyon şişirme kalıplama temel şekiller için birbirinin yerine kullanılabilir. Bu tehlikeli bir yanılgıdır. Preform, eşit malzeme dağılımını ve boyunda mutlak boyutsal kontrolü garanti eder. Ekstrüde parison çok yönlü olmasına rağmen tabanı ve boynu kapatmak için mekanik sıkıştırmaya dayanır. Bu sıkışma doğası gereği hurda ve yapısal farklılıklar yaratır. Başlangıç durumunuz son kullanım güvenilirliğinizi belirler.
Bu teknik çok yönlülüğü ve ölçeği destekler. Üreticiler yüksek hacimli tüketim mallarını hızlı bir şekilde üretmek için buna güveniyor. Mekanik, fabrika ortamında hızlı adaptasyonlara olanak tanıyor ve bu da onu geniş tüketici ambalajları için çevik bir seçim haline getiriyor.
Bu yöntemi çoğu geniş formatlı konteynerin arkasında bulacaksınız. Galonluk süt sürahilerini, 55 galonluk endüstriyel varilleri ve hacimli otomotiv sıvısı depolarını düşünün. Aynı zamanda ev kimyasalları pazarına da hakimdir. Şampuanlar, deterjanlar ve motor yağları büyük ölçüde bu işleme dayanır. En önemlisi, entegre, içi boş bir sap gerektiren herhangi bir tasarımın bu yöntemi kullanması gerekir.
Modern ekstrüzyon şişirme makinesi son derece uyarlanabilir. Çok çeşitli termoplastik malzemeleri destekler. Yüksek Yoğunluklu Polietilen (HDPE), Polipropilen (PP) ve hatta esnek PVC'yi kolaylıkla işleyebilirsiniz. Ayrıca bu makineler çok katmanlı ortak ekstrüzyonu kolaylıkla destekler. Bu özellik, şişe duvarının içindeki bariyer katmanlarını sandviçlemenize olanak tanıyarak gıda ve tarım kimyasallarının raf ömrünü uzatır.
Bu rotayı seçmek birçok önemli finansal ve operasyonel fayda sağlar:
Esnekliğine rağmen bu yöntem farklı mühendislik zorlukları sunar. Süreç doğal olarak boyunda ve tabanda bulunan sıkışma noktalarında 'parlama' yaratır. Tesislerin bu hurda malzemeyi mekanik olarak kesmesi gerekiyor. Bu, atığı yeniden öğütmek ve işlenmemiş malzeme akışına geri karıştırmak için sağlam ikincil geri dönüşüm süreçlerini gerektirir.
Ek olarak boyun kaplaması, yüksek basınç altında enjekte etmek yerine bir boşluğa doğru üflenerek oluşturulur. Bu, dişlerde daha düşük hassasiyete neden olur. Ürününüz sıkı bir sıvı geçirmez veya gaz geçirmez conta gerektiriyorsa bu farklılık kapatma bütünlüğünü tehlikeye atabilir.
Paketleme mutlak mükemmellik gerektirdiğinde bu yöntem devreye girer. Cerrahi hassasiyet için büyük ölçekli çok yönlülükten ödün verir. Tedarik ekipleri, mevzuata uygunluğun başlangıçtaki araç harcamalarından ağır bastığı durumlarda bu yolu tercih eder.
Bu süreç tıbbi ve kişisel bakım sektörlerine hakimdir. Farmasötik hap şişeleri, hassas damlalık kapları ve üst düzey kozmetik ambalajları üretiyor. Genel olarak bu yöntem ekonomik olarak küçük kapasiteli, tipik olarak bir litrenin altındaki kaplarla sınırlıdır.
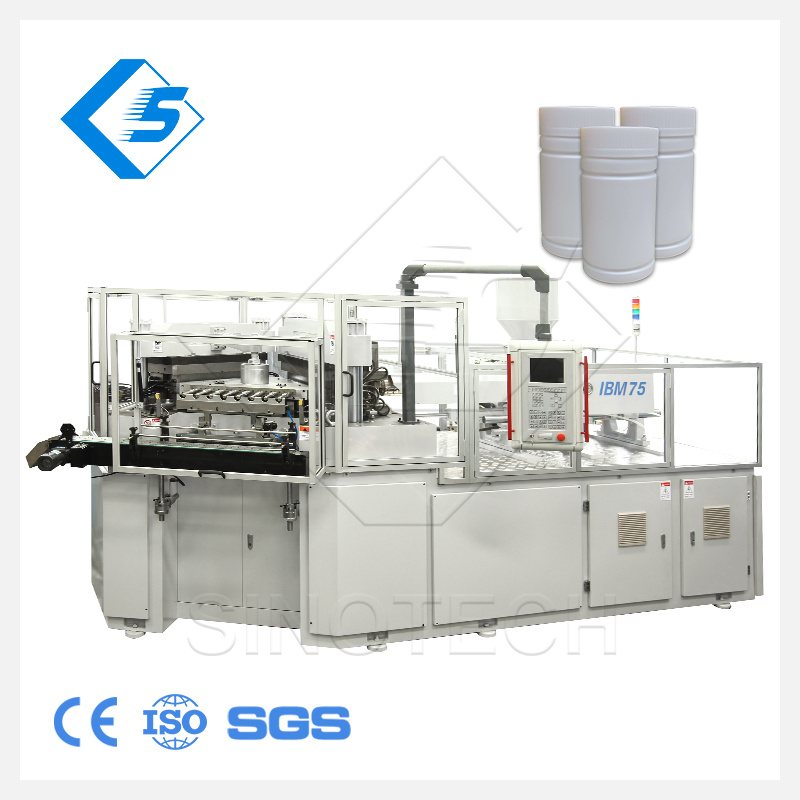
Gelişmiş Enjeksiyon şişirme kalıplama makinesi son derece hassas, çok istasyonlu bir indeksleme sistemi üzerinde çalışır. Standart düzende üç istasyon bulunur: enjekte etme, üfleme ve çıkarma. Aletler karmaşıktır ve yoğun bir şekilde tasarlanmıştır. Bir enjeksiyon boşluğu, bir üfleme boşluğu ve hassas şekilde işlenmiş göbek pimleri gerektirir. Makine, kesin sıcaklık kontrolü ve sıkma kuvveti hesaplamaları gerektirir.
Operasyonel faydalar büyük ölçüde uzun vadeli kalite ve tutarlılığı desteklemektedir:
Bu hassasiyet, girişte önemli engellerle birlikte gelir. Ön takım yatırımları çok yüksektir. Her şişe tasarımı için hem enjeksiyon kalıbı hem de şişirme kalıbı için ödeme yapmanız gerekir. Ayrıca göbek piminin fiziği, içi boş saplı şişelerin üretilmesini tamamen imkansız hale getiriyor. Son olarak, yüksek takımlama maliyeti, bu yöntemi düşük hacimli üretim çalışmaları için ekonomik olarak uygulanamaz hale getirir.
Doğru yolu seçmek, ürün spesifikasyonlarınızın üretim gerçekleriyle eşleştirilmesini gerektirir. Kararınızı tek bir değişkene dayandırmayın. Bütünsel bir değerlendirme, maliyetli takım yeniden çalışmalarını ve üretim gecikmelerini önler.
Takım amortismanı burada çok önemli bir ölçümdür. Preforma dayalı süreç, yüksek kalıplama maliyetlerini karşılayabilmek için büyük üretim hacimleri gerektirir. Ancak milyonlarca adede ulaştığınızda, hurdanın ortadan kaldırılması ve kesim işçiliğinin ortadan kalkması birim maliyetin düşmesine neden olur. Bunun tersine, sürekli ekstrüzyon yöntemi orta hacimli çalışmalara çok daha uygundur. Daha ucuz kalıplar, daha küçük kampanyalarda biraz daha yüksek olan hurda taşıma maliyetlerini dengeliyor.
Karşılaştırma Matrisi: IBM ve EBM Değerlendirme Kriterleri
| Değerlendirme Kriterleri | Enjeksiyonlu Şişirme Kalıplama (IBM) | Ekstrüzyon Şişirme Kalıplama (EBM) |
|---|---|---|
| Takım Yatırımı | Yüksek (Enjeksiyon + Şişirme kalıpları) | Düşük ila Orta |
| Boyun Hassasiyeti | Olağanüstü (Enjeksiyonla oluşturulmuş) | Orta (Şişmiş formda) |
| Hurda Üretimi | Sıfır (Flaşsız) | Yüksek (Kesme gerektirir) |
| Şişe Boyutu Aralığı | Mikrodan 1 Litreye | Ons ila 55+ Galon |
| Kulp Yeteneği | Mümkün Değil | Kolayca Entegre Edilir |
Geometri genellikle maliyet dikkate alınmadan önce seçimi belirler. Şişe tasarımınız içi boş bir sap gerektiriyorsa ekstrüzyonu seçmelisiniz. Alternatif yöntemde kullanılan göbek pimi, bir sap boşluğu etrafında gezinemez. Benzer şekilde şişenizin kapasitesi iki litreyi geçiyorsa ekstrüzyon şiddetle tavsiye edilir. Bir ön kalıbı devasa bir kaba genişletmek, ciddi malzeme incelmesine ve yapısal zayıflığa neden olur.
Tıbbi ve farmasötik uygulamalar için kapatma bütünlüğü tartışılamaz. Sızıntı yapan bir kimyasal veya bozulmuş ilaç dozajı felaketle sonuçlanabilecek sorumluluk taşır. Enjeksiyon aşaması hassas diş profillerini ve pürüzsüz sızdırmazlık yüzeylerini garanti eder. Kapağınız bir indüksiyon contası veya çocuklara karşı dayanıklı özel bir mekanizma gerektiriyorsa, preform yöntemi, mevzuata uygunluk testini tutarlı bir şekilde geçmek için gereken tam boyut kontrolünü sağlar.
Reçine kullanımı her iki sistemde de farklı davranır. Bir parisonu kalıptan çıkarırken 'erime mukavemetini' hesaba katmalısınız. Kalıp kapanmadan önce yer çekimi sıcak plastik tüpü aşağı doğru çeker. Ağır HDPE gibi malzemeler sarkmaya karşı dayanıklıdır. Belirli PET kaliteleri gibi düşük erime mukavemetine sahip malzemeler hızla sarkar ve parison sürecini karmaşıklaştırır. Bu arada, çelik kalıp sıcak preformu tamamen desteklediği için enjeksiyon aşamasında düşük erime mukavemetli reçineler kolayca işlenir.
Teorik yetenekler sıklıkla fabrika ortamı gerçekleriyle çatışır. Tedarik ekipleri, her kalıplama yöntemine bağlı gizli lojistik zorlukları öngörmelidir. Doğru planlama, sorunsuz ölçek büyütmeyi sağlar ve sürpriz bütçe aşımlarını önler.
Kalıp yapımı zaman çizelgelerini ürün lansman planınıza dahil etmelisiniz. Hassas enjeksiyon kalıpları karmaşık soğutma kanalları, sıcak yolluk sistemleri ve mikro toleranslar gerektirir. Bu araçların tasarlanması, işlenmesi ve doğrulanması 12 ila 16 hafta veya daha uzun sürebilir. Bunun aksine, standart ekstrüzyon üfleme kalıpları daha basit alüminyum veya çelik bloklardır. Alet üreticileri genellikle bunları yarı sürede tamamlayabilir ve bu da size daha hızlı pazara sunma süresi sağlar.
Sürekli ekstrüzyonun gizli maliyeti atık yönetimidir. Kuyrukların ve boyunların kesilmesi sürekli hurdaya neden olur. Tesislerin bu flaşı hazneye geri yönlendirmek için öğütücüleri, konveyör sistemlerini ve harmanlama istasyonlarını yönetmesi gerekir. Yeniden öğütme oranını titizlikle takip etmelisiniz. Çok fazla geri dönüştürülmüş plastiğin kullanılması, malzeme özelliklerini bozar, düşme darbesine karşı dayanıklılıktan ve çevresel stres nedeniyle çatlama direncinden ödün verir.
Uygulama Akış Şeması: Risk Azaltma Stratejileri
| Üretim Aşaması | IBM Risk Management | EBM Risk Management |
|---|---|---|
| Takım Tasarımı | Çekirdek kaydırma hesaplamalarını erkenden doğrulayın. | Temiz kesimler için sıkıştırma geometrisini optimize edin. |
| Malzeme Hazırlığı | PET reçineleri için sıkı nem kontrolü. | İşlenmemiş-yeniden öğütülmüş karışım oranlarını izleyin. |
| Kalite Kontrol | Önden yüklemeli boyut kontrolleri. | Sürekli aşağı akış flaş denetimleri. |
Optimum kalıplama prosesinin seçilmesi, tasarım gereklilikleri ve üretim ekonomisinin dengeli bir şekilde değerlendirilmesini gerektirir. Büyük, karmaşık veya sap taşıyan kaplar için varsayılan olarak ekstrüzyon yöntemini kullanın. Esnekliği ve düşük alet maliyetleri onu ev kimyasalları ve toplu ambalajlama için ideal kılar. Bunun tersine, küçük, yüksek hassasiyetli şişeler için varsayılan olarak ön kalıp bazlı enjeksiyon yöntemini kullanın. Conta bütünlüğü ve sıfır hurda estetiği en önemli konu olduğunda, daha yüksek ilk yatırım, kusursuz çıktıyı kolayca haklı çıkarır.
C: Hayır. EBM, kalıp sürekli plastik hamurun üzerinde kapanırken doğal olarak sıkışma noktalarında (üst ve alt) parlama oluşturur. Bu fazla malzemenin aşağı yönde mekanik olarak kesilmesi gerekir ve genellikle öğütülerek üretim hattına geri dönüştürülür.
C: Genel olarak EBM, küçük çalışmalar için daha uygun maliyetlidir. Önemli ölçüde düşük takımlama maliyeti, biraz daha yüksek birim ve hurda taşıma maliyetlerini dengeler. IBM, 50.000 birimlik kısa bir vadede nadiren yatırım getirisi elde eden karmaşık, çift kalıplı takım kurulumlarına ihtiyaç duyuyor.
C: Boyun yüksek basınç altında enjeksiyonla kalıplandığından tam boyut kontrolü sağlar. Bu kusursuz hassasiyet, tehlikeli kimyasal sızıntısı veya harici kirlenme riskini büyük ölçüde azaltan çocuklara dayanıklı (CR) kapakların ve endüksiyon contalarının güvenli bir şekilde takılması için zorunludur.
