
ビュー: 0 著者: サイト編集者 公開時刻: 2026-09-23 起源: サイト
ペットボトルに間違った成形プロセスを選択すると、多くの場合、工具予算の調整がずれたり、許容できないスクラップ率が発生したり、シールの完全性が損なわれたりする結果になります。メーカーは、設備投資を膨らませることなく、完璧なパッケージを提供するという大きなプレッシャーに常に直面しています。予備的な見積もりに厳密に基づいて生産方法を選択すると、重要な変数が無視されます。ボトルの形状、必要なネックの精度、および予想される生産量によって、プロジェクトの長期的な実行可能性が決まります。間違った手法を適用すると、将来的に運用上のボトルネックやコンプライアンス違反が発生するリスクがあります。この記事では、調達チームと製品チームが製造戦略を最終決定するのに役立つ、エンジニアリングに焦点を当てた客観的な比較を提供します。これらのテクノロジーが日常の生産シナリオでどのように異なるかを正確に知ることができます。それらの特有の利点と固有の制限を調査することで、自信を持って次のパッケージング プロジェクトを開始するために必要な実用的なデータを提供します。
これら 2 つの主要な製造方法の主な違いは、プラスチックが発泡前にどのように最初に形成されるかにあります。どちらのプロセスも最終的には空気圧に依存して、ボトルを冷たいキャビティの壁に当てて成形します。ただし、基本的には開始状態が最終製品の物理的機能を決定します。この物理的起源を理解することは、エンジニアリング チームが量産中の部品の動作を予測するのに役立ちます。
この方法では、まずプラスチックを射出成形して、スチール製のコア ピンの周囲に固体のプリフォームを形成します。この機械は、溶融ポリマーを高圧で精密なキャビティに射出します。これにより、吹き込みが発生する前に、完全に形成されたネジ付きネックの仕上げが作成されます。次に、機械は高温のプリフォームを保持したコアピンを二次ブロー金型に移します。圧縮空気がコアピンを通って入り、プリフォームをキャビティ壁に向かって外側に拡張します。最後に、完成したボトルは排出ステーションに移動します。
逆に、EBM プロセスは注入フェーズを完全にバイパスします。この装置は、溶融プラスチックをパリソンとして知られる中空管として連続的に押し出します。金型の半体は、この下降管の周りで直接閉じます。金型が閉じると、パリソンの上部と下部が挟まれます。ブローピンがネック領域に挿入され、閉じ込められたプラスチックが金型のキャビティに合わせて膨張します。このアプローチにより、ボトル全体が同時に形成されます。
エンジニアはよく次のように想定します。 射出成形と押出ブロー成形は、 基本的な形状については互換性があります。これは危険な誤解です。プリフォームは均一な材料分布とネック部の絶対的な寸法制御を保証します。押し出されたパリソンは非常に多用途ですが、ベースとネックをシールするために機械的な挟み込みに依存しています。このピンチオフは本質的にスクラップや構造上の差異を生み出します。開始状態によって最終使用の信頼性が決まります。
この手法により、汎用性と拡張性が向上します。メーカーはこれを利用して大量の消費財を迅速に生産します。この機構により、工場現場での迅速な適応が可能となり、幅広い消費者向けパッケージングに機敏な選択肢となります。
このメソッドは、ほとんどの大判コンテナの背後にあります。ガロンのミルクジャグ、55 ガロンの工業用ドラム缶、かさばる自動車用液体リザーバーを思い浮かべてください。家庭用化学品市場も支配している。シャンプー、洗剤、モーター オイルはこのプロセスに大きく依存しています。重要なことは、統合された中空ハンドルを必要とする設計では、この方法を使用する必要があることです。
現代的な 押出ブロー成形機は 適応性が高いです。幅広い熱可塑性プラスチック材料をサポートしています。高密度ポリエチレン(HDPE)、ポリプロピレン(PP)、さらには軟質PVCも簡単に加工できます。さらに、これらの機械は多層共押出を容易にサポートします。この機能により、ボトルの壁の内側にバリア層を挟むことができ、食品や農薬の保存期間を延長できます。
このルートを選択すると、財務上および運用上のいくつかの魅力的な利点が得られます。
この方法には柔軟性があるにもかかわらず、エンジニアリング上の明確な課題があります。このプロセスでは本質的に、ネックとベースにあるピンチオフ ポイントで「フラッシュ」が生成されます。施設はこのスクラップ材料を機械的にトリミングする必要があります。これには、廃棄物を再粉砕してバージン材料の流れに戻すための強力な二次リサイクルプロセスが必要です。
さらに、ネックの仕上げは、高圧で射出するのではなく、キャビティに吹き付けることによって形成されます。これにより、ねじ山の精度が低下します。製品に厳密な液密または気密シールが必要な場合、この差異によりクロージャーの完全性が損なわれる可能性があります。
梱包に絶対的な完璧さが求められる場合は、この方法が優先されます。手術の精度のために大規模な多用途性が犠牲になります。調達チームは、法規制への準拠が初期工具の支出を上回る場合、このルートを好みます。
このプロセスは医療およびパーソナルケア分野を支配しています。医薬品の薬瓶、精密な点眼容器、高級化粧品の包装を製造しています。一般に、この方法は経済的に小容量の容器、通常は 1 リットル未満の容器に限定されます。
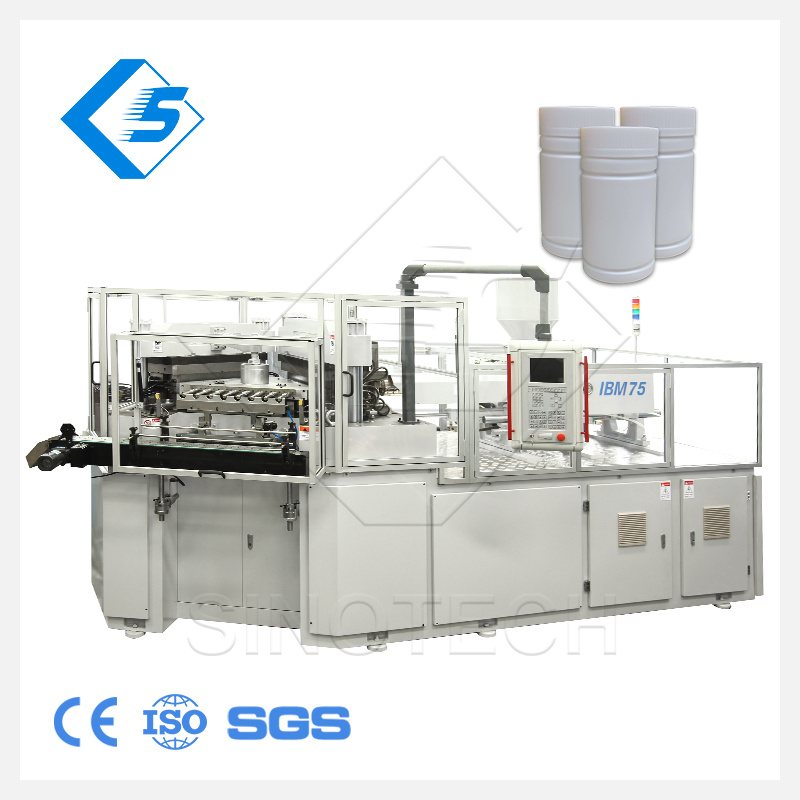
先進的な 射出ブロー成形機は、 高精度のマルチステーションインデックスシステムで動作します。標準レイアウトには、注入、ブロー、排出の 3 つのステーションが含まれています。このツールは複雑で、高度に設計されています。これには、射出キャビティ、ブローキャビティ、および精密に機械加工されたコアピンが必要です。機械には正確な温度制御とクランプ力の計算が必要です。
運用上の利点は、長期的な品質と一貫性を大きく高めることにつながります。
この精度には大きな参入障壁が伴います。ツールへの先行投資は多額です。ボトルのデザインごとに射出成形金型とブロー成形金型の両方の費用を支払う必要があります。さらに、コアピンの物理的性質により、中空のハンドルを備えたボトルを製造することは完全に不可能になります。最後に、この方法は工具コストが高いため、少量生産では経済的に実行できません。
正しい道を選択するには、製品仕様を製造の現実に照らしてマッピングする必要があります。単一の変数に基づいて決定を行わないでください。総合的な評価により、コストのかかる工具の手直しや生産の遅延が防止されます。
ここでは工具の償却が重要な指標となります。プリフォームベースのプロセスでは、高い工具コストを吸収するために大量の生産量が必要です。ただし、数百万ユニットに達すると、スクラップやトリミングの労力がなくなるため、ユニットコストが下がります。逆に、連続押出法は中量生産にはるかに適しています。より安価な金型により、小規模なキャンペーンでのわずかに高いスクラップ処理コストが相殺されます。
比較マトリックス: IBM と EBM の評価基準
| 評価基準 | 射出ブロー成形 (IBM) | 押出ブロー成形 (EBM) |
|---|---|---|
| 工具への投資 | 高(射出+ブロー金型) | 低から中程度 |
| ネックの精度 | 優れた(射出成型) | 中程度(ブロー形成) |
| スクラップの生成 | ゼロ(フラッシュレス) | 高 (トリミングが必要) |
| ボトルのサイズ範囲 | マイクロから1リットルまで | オンス~55ガロン以上 |
| ハンドル能力 | 不可能 | 簡単に統合 |
多くの場合、コストを考慮する前に、形状によって選択が決定されます。ボトルのデザインに中空のハンドルが必要な場合は、押し出し成形を選択する必要があります。代替方法で使用されるコアピンは、ハンドルキャビティの周囲を移動できません。同様に、ボトルの容量が 2 リットルを超える場合は、押し出し成形を強くお勧めします。プリフォームを拡張して巨大なコンテナを形成すると、材料が著しく薄くなり、構造的に脆弱になります。
医療および製薬用途では、閉鎖の完全性は交渉の余地がありません。化学薬品の漏洩や薬品の漏洩は、致命的な責任を伴います。射出段階では、正確なねじ山プロファイルと滑らかなシール表面が保証されます。キャップに誘導シールや特殊な小児安全機構が必要な場合、プリフォーム法により、法規制順守テストに一貫して合格するために必要な正確な寸法制御が可能になります。
樹脂の処理は、両方のシステムで異なる動作をします。パリソンを押し出すときは、「溶融強度」を考慮する必要があります。金型が閉じる前に、重力によって熱いプラスチック チューブが下に引っ張られます。重い HDPE などの素材は、たわみに強くなります。特定のグレードの PET など、溶融強度が低い材料はすぐに垂れ下がり、パリソンプロセスが複雑になります。一方、射出段階では、鋼製金型が高温のプリフォームを完全にサポートするため、低溶融強度の樹脂を簡単に扱うことができます。
理論上の能力が工場現場の現実と衝突することはよくあります。調達チームは、各成形方法に関連する隠れた物流上の課題を予測する必要があります。適切な計画を立てることで、シームレスなスケールアップが保証され、予期せぬ予算超過を防ぐことができます。
製品発売スケジュールには、金型製造のタイムラインを織り込む必要があります。精密射出成形金型には、複雑な冷却チャネル、ホット ランナー システム、および微小公差が必要です。これらのツールの設計、加工、検証には 12 ~ 16 週間以上かかる場合があります。対照的に、標準的な押出ブロー金型は、より単純なアルミニウムまたはスチールのブロックです。多くの場合、工具メーカーは半分の時間で製品を完成させることができ、市場投入までの時間を短縮できます。
連続押出の隠れたコストは廃棄物の管理です。尾と首をトリミングすると、継続的にスクラップが発生します。施設は、このフラッシュをホッパーに戻すために、粉砕機、コンベア システム、および混合ステーションを管理する必要があります。再生比を注意深く監視する必要があります。再生プラスチックを多量に導入すると、材料の特性が低下し、落下衝撃強度や環境応力亀裂耐性が損なわれます。
導入フローチャート: リスク軽減戦略
| 本番段階 | IBM リスク管理 | EBM リスク管理 |
|---|---|---|
| 工具設計 | コアシフトの計算を早期に検証してください。 | ピンチオフ ジオメトリを最適化して、きれいなトリムを実現します。 |
| 材料の準備 | PET樹脂の厳しい水分管理。 | バージンと再生粉の混合比を監視します。 |
| 品質管理 | フロントロードの寸法チェック。 | 継続的な下流側のフラッシュ検査。 |
最適な成形プロセスを選択するには、設計要件と生産経済性をバランスよく評価する必要があります。大型、複雑、またはハンドル付きのコンテナの場合は、デフォルトで押し出し法が使用されます。その柔軟性と工具コストの低さにより、家庭用化学薬品やバルク包装に最適です。逆に、小型で高精度のボトルの場合は、プリフォームベースの射出方法がデフォルトになります。シールの完全性とスクラップゼロの美観が最重要である場合、初期投資が高くても完璧な生産物が得られることは容易に正当化されます。
A: いいえ。EBM は本質的に、金型が連続プラスチック パリソンの上で閉じるときに、ピンチオフ ポイント (上部と下部) でバリを生成します。この余分な材料は下流で機械的に除去する必要があり、通常は粉砕されて生産ラインにリサイクルされます。
A: 一般に、小規模な実行では EBM の方がコスト効率が高くなります。工具コストが大幅に低いため、ユニットコストとスクラップ処理コストがわずかに高くなりますが、相殺されます。 IBM は、50,000 ユニットの短期生産で ROI を達成することはほとんどない、複雑なデュアル金型ツールのセットアップを必要としています。
A: ネックは高圧で射出成形されるため、正確な寸法制御が可能です。この完璧な精度は、チャイルドレジスタント (CR) キャップや誘導シールをしっかりと取り付けるために必須であり、危険な化学物質の漏洩や外部汚染のリスクを大幅に軽減します。
