
Просмотры: 0 Автор: Редактор сайта Время публикации: 23 сентября 2026 г. Происхождение: Сайт
Выбор неправильного процесса формования пластиковых бутылок часто приводит к несовпадению бюджета на инструменты, неприемлемому проценту брака или нарушению целостности уплотнения. Производители постоянно сталкиваются с огромным давлением, требующим создания безупречной упаковки без увеличения капитальных затрат. Выбор метода производства, основанный исключительно на предварительных оценках, игнорирует жизненно важные переменные. Геометрия бутылки, требуемая точность горлышка и ожидаемый объем производства определяют долгосрочную жизнеспособность проекта. Применяя неправильный метод, вы рискуете столкнуться с узкими местами в работе и нарушениями требований в дальнейшем. В этой статье представлено объективное инженерно-ориентированное сравнение, которое поможет командам по закупкам и продуктам завершить разработку своей производственной стратегии. Вы узнаете, чем именно эти технологии отличаются в повседневных производственных сценариях. Изучая их явные преимущества и присущие им ограничения, мы предоставляем вам практические данные, необходимые для уверенного запуска вашего следующего упаковочного проекта.
Основное различие между этими двумя доминирующими методами производства заключается в том, как пластик сначала формируется перед выдуванием. Оба процесса в конечном итоге основаны на давлении воздуха, придающем бутылке форму относительно холодной стенки полости. Однако их исходное состояние фундаментально диктует физические возможности конечного продукта. Понимание этого физического происхождения помогает инженерным командам предвидеть поведение деталей во время массового производства.
В этом методе пластик сначала отливается под давлением в твердую заготовку вокруг штифта со стальным сердечником. Машина впрыскивает расплавленный полимер под высоким давлением в точную полость. Это создает полностью сформированную резьбовую поверхность грифа до того, как произойдет выдувание. Затем машина перемещает стержень, несущий горячую заготовку, во вторичную выдувную форму. Сжатый воздух поступает через стержень, расширяя заготовку наружу, прижимая ее к стенкам полости. Наконец, готовая бутылка перемещается на станцию выброса.
И наоборот, процесс EBM полностью обходит фазу инъекции. Оборудование непрерывно выдавливает расплавленный пластик в виде полой трубки, известной как заготовка. Половинки формы смыкаются непосредственно вокруг этой нисходящей трубки. Когда форма закрывается, она сжимает верхнюю и нижнюю часть заготовки. Выдувной штифт вставляется в область горлышка, раздувая застрявший пластик до соответствия полости формы. При таком подходе одновременно формируется вся бутылка.
Инженеры часто предполагают Инжекционное и экструзионно-выдувное формование взаимозаменяемы для основных форм. Это опасное заблуждение. Преформа гарантирует равномерное распределение материала и абсолютный контроль размеров горловины. Экструдированная заготовка, хотя и очень универсальна, опирается на механическое защемление для герметизации основания и горлышка. Это отщепление по своей сути создает брак и структурные отклонения. Ваше исходное состояние определяет надежность конечного использования.
Эта техника отличается универсальностью и масштабом. Производители полагаются на него для быстрого производства потребительских товаров в больших объемах. Механика позволяет быстро адаптироваться в заводских условиях, что делает ее удобным выбором для широкой потребительской упаковки.
Вы найдете этот метод в большинстве крупноформатных контейнеров. Подумайте о галлоновых кувшинах для молока, промышленных бочках емкостью 55 галлонов и громоздких автомобильных резервуарах для жидкостей. Она также доминирует на рынке бытовой химии. Шампуни, моющие средства и моторные масла во многом зависят от этого процесса. Крайне важно, что любая конструкция, требующая встроенной полой ручки, должна использовать этот метод.
Современный Экструзионно-выдувная машина легко адаптируется. Он поддерживает широкий спектр термопластических материалов. Вы можете легко обрабатывать полиэтилен высокой плотности (HDPE), полипропилен (ПП) и даже гибкий ПВХ. Кроме того, эти машины легко поддерживают многослойную соэкструзию. Эта возможность позволяет размещать барьерные слои внутри стенок бутылки, продлевая срок хранения пищевых продуктов и сельскохозяйственных химикатов.
Выбор этого маршрута предлагает несколько убедительных финансовых и эксплуатационных преимуществ:
Несмотря на свою гибкость, этот метод представляет собой определенные инженерные проблемы. Этот процесс по своей сути генерирует «вспышку» в точках защемления, расположенных на шейке и основании. Предприятия должны измельчать этот лом механическим способом. Это требует надежных процессов вторичной переработки для повторного измельчения и смешивания отходов обратно в поток первичного материала.
Кроме того, отделка горловины формируется путем выдувания полости, а не впрыскивания под высоким давлением. Это приводит к снижению точности резьбы. Если для вашего продукта требуется строгое герметичное или газонепроницаемое уплотнение, такое отклонение может поставить под угрозу целостность укупорочного средства.
Когда упаковка требует абсолютного совершенства, этот метод вступает в силу. Он жертвует универсальностью ради хирургической точности. Команды по закупкам предпочитают этот путь, когда соблюдение нормативных требований перевешивает первоначальные затраты на оснастку.
Этот процесс доминирует в секторах медицины и личной гигиены. Компания производит флаконы для фармацевтических таблеток, точные контейнеры для капельниц и высококачественную косметическую упаковку. Как правило, этот метод экономически ограничен контейнерами небольшой емкости, обычно менее одного литра.
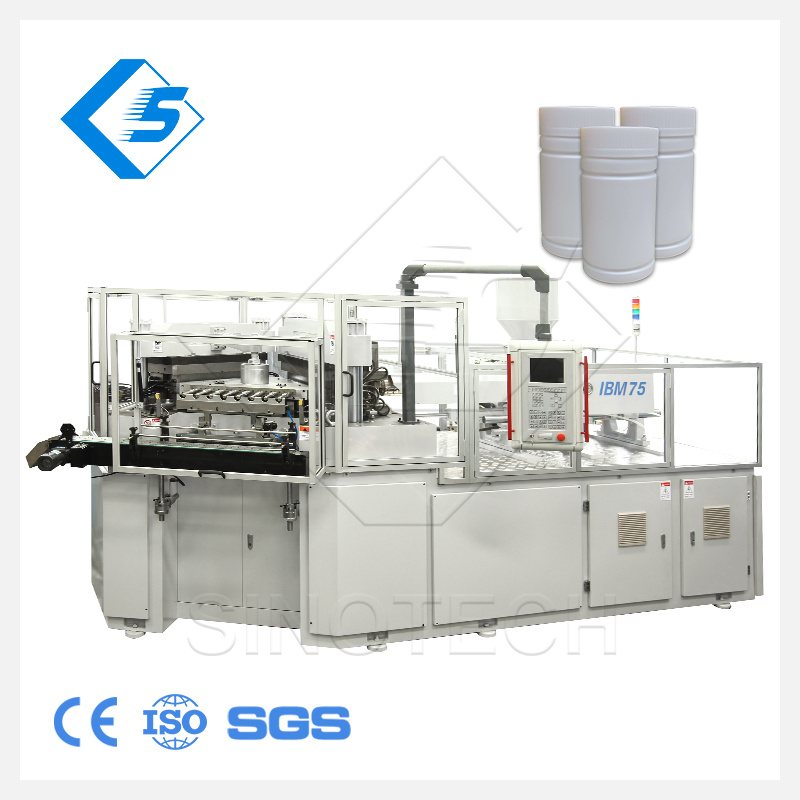
Продвинутый Машина для литья под давлением с выдувом работает на основе высокоточной многопозиционной системы индексации. Стандартная компоновка включает три станции: впрыска, продувки и выталкивания. Инструменты сложны и тщательно спроектированы. Для этого требуются полость для впрыска, полость для выдувания и точно обработанные стержни. Машины требуют точного контроля температуры и расчета силы зажима.
Эксплуатационные преимущества в значительной степени способствуют долгосрочному качеству и стабильности:
Такая точность сопряжена со значительными барьерами для входа. Первоначальные инвестиции в оснастку высоки. Для каждой конструкции бутылки вы должны заплатить как за литьевую, так и за выдувную форму. Кроме того, физика стержневого штифта делает его совершенно неспособным производить бутылки с полыми ручками. Наконец, высокая стоимость оснастки делает этот метод экономически нецелесообразным для мелкосерийного производства.
Чтобы выбрать правильный путь, необходимо сопоставить характеристики вашего продукта с реалиями производства. Не основывайте свое решение на одной переменной. Комплексная оценка предотвращает дорогостоящую переделку оснастки и задержки производства.
Амортизация инструмента здесь является решающим показателем. Процесс, основанный на преформах, требует огромных объемов производства, чтобы покрыть высокие затраты на оснастку. Однако, как только вы достигнете миллионов единиц, устранение брака и труда по обрезке приведет к снижению стоимости единицы. И наоборот, метод непрерывной экструзии гораздо более удобен для тиражей среднего объема. Более дешевые формы компенсируют немного более высокие затраты на обработку лома в небольших кампаниях.
Матрица сравнения: IBM и EBM Критерии
| оценки Критерии оценки | Инжекционно-выдувное формование (IBM) | Экструзионно-выдувное формование (EBM) |
|---|---|---|
| Инструментальные инвестиции | Высокая (Инъекция + Выдувные формы) | От низкого до среднего |
| Точность шеи | Исключительный (сформированный методом инъекций) | Умеренный (выдутый) |
| Генерация лома | Ноль (без вспышки) | Высокий (требуется обрезка) |
| Диапазон размеров бутылок | Микро до 1 литра | От унций до 55+ галлонов |
| Возможность обработки | Невозможно | Легко интегрируется |
Геометрия часто диктует выбор еще до того, как будет рассмотрена стоимость. Если в дизайне вашей бутылки требуется полая ручка, вам следует выбрать экструзию. Центральный штифт, используемый в альтернативном методе, не может перемещаться вокруг полости ручки. Аналогичным образом, если емкость вашей бутылки превышает два литра, настоятельно рекомендуется использовать экструзию. Расширение заготовки в массивный контейнер приводит к сильному утончению материала и структурной слабости.
Целостность закрытия не подлежит обсуждению для медицинских и фармацевтических применений. Утечка химического вещества или нарушение дозировки лекарства влекут за собой катастрофические последствия. Фаза впрыска гарантирует точные профили резьбы и гладкие уплотнительные поверхности. Если для вашей крышки требуется индукционное уплотнение или специальный механизм с защитой от детей, метод преформы обеспечивает точный контроль размеров, необходимый для последовательного прохождения испытаний на соответствие нормативным требованиям.
Обработка смолы в обеих системах ведется по-разному. При выдавливании заготовки необходимо учитывать «прочность расплава». Гравитация притягивает горячую пластиковую трубку вниз до того, как форма закроется. Такие материалы, как тяжелый полиэтилен высокой плотности, хорошо противостоят провисанию. Материалы с низкой прочностью расплава, такие как некоторые марки ПЭТ, быстро провисают и усложняют процесс обработки. Между тем, на этапе впрыскивания легко обрабатываются смолы с низкой прочностью плавления, поскольку стальная форма полностью поддерживает горячую заготовку.
Теоретические возможности часто вступают в противоречие с реалиями заводского цеха. Отделы закупок должны предвидеть скрытые логистические проблемы, связанные с каждым методом формования. Правильное планирование обеспечивает плавное масштабирование и предотвращает неожиданный перерасход бюджета.
Вы должны учитывать сроки изготовления пресс-форм в графике запуска продукта. Прецизионные литьевые формы требуют сложных каналов охлаждения, горячеканальных систем и микродопусков. Проектирование, обработка и проверка этих инструментов могут занять от 12 до 16 недель или дольше. Напротив, стандартные экструзионно-выдувные формы представляют собой более простые алюминиевые или стальные блоки. Производители инструментов часто могут выполнить их в два раза быстрее, что сокращает время выхода на рынок.
Скрытая стоимость непрерывной экструзии — это утилизация отходов. Обрезка хвостов и шеек приводит к постоянному образованию отходов. Предприятия должны управлять измельчителями, конвейерными системами и станциями смешивания, чтобы направлять эту вспышку обратно в бункер. Необходимо тщательно следить за коэффициентом перемола. Использование слишком большого количества переработанного пластика ухудшает свойства материала, ставя под угрозу прочность при падении и устойчивость к растрескиванию под воздействием окружающей среды.
Блок-схема реализации: Стратегии снижения рисков.
| Этап производства. | Управление рисками IBM. | Управление рисками EBM. |
|---|---|---|
| Проектирование оснастки | Проверьте расчеты смещения ядра заранее. | Оптимизируйте геометрию защемления для получения чистых обрезков. |
| Подготовка материала | Строгий контроль влажности ПЭТ-смол. | Следите за соотношением смешивания исходного и перемолотого сырья. |
| Контроль качества | Проверка размеров с фронтальной загрузкой. | Непрерывные флэш-инспекции на выходе. |
Выбор оптимального процесса формования требует взвешенной оценки требований к конструкции и экономики производства. По умолчанию используется метод экструзии для больших, сложных контейнеров или контейнеров с ручками. Его гибкость и низкие затраты на оснастку делают его идеальным для бытовой химии и массовой упаковки. И наоборот, для небольших бутылок высокой точности по умолчанию используется метод впрыска на основе преформ. Когда целостность уплотнения и эстетика без отходов имеют первостепенное значение, более высокие первоначальные инвестиции легко оправдывают безупречный результат.
Ответ: Нет. EBM по своей сути создает заусенцы в точках защемления (сверху и снизу), когда форма закрывается над сплошной пластиковой заготовкой. Этот излишек материала должен быть механически отрезан на последующих этапах производства и обычно измельчается и возвращается обратно в производственную линию.
Ответ: Как правило, EBM более рентабелен для небольших тиражей. Значительно более низкая стоимость оснастки компенсирует немного более высокие затраты на единицу продукции и обработку лома. IBM требуются сложные комплекты инструментов с двумя формами, которые редко достигают окупаемости при коротком выпуске в 50 000 единиц.
Ответ: Поскольку гриф отлит под высоким давлением, он обеспечивает точный контроль размеров. Эта безупречная точность необходима для надежной установки колпачков с защитой от детей (CR) и индукционных уплотнений, что значительно снижает риск утечки опасных химических веществ или внешнего загрязнения.
