
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-23 Pochodzenie: Strona
Wybór niewłaściwego procesu formowania butelek plastikowych często skutkuje nieodpowiednim budżetem na narzędzia, niedopuszczalnym poziomem złomu lub naruszeniem integralności uszczelnienia. Producenci stale stoją przed ogromną presją, aby dostarczać nieskazitelne opakowania bez zawyżania nakładów inwestycyjnych. Wybierając metodę produkcji opartą wyłącznie na wstępnych szacunkach, ignoruje się istotne zmienne. Geometria butelki, wymagana precyzja szyjki i oczekiwana wielkość produkcji decydują o długoterminowej rentowności projektu. Stosując niewłaściwą technikę, ryzykujesz wąskimi gardłami operacyjnymi i nieprzestrzeganiem przepisów. W tym artykule przedstawiono obiektywne, ukierunkowane na inżynierię porównanie, które ma pomóc zespołom ds. zaopatrzenia i produktom w sfinalizowaniu strategii produkcyjnej. Odkryjesz dokładnie, czym te technologie różnią się w codziennych scenariuszach produkcyjnych. Badając ich wyraźne zalety i nieodłączne ograniczenia, zapewniamy przydatne dane potrzebne do bezpiecznego rozpoczęcia kolejnego projektu pakowania.
Podstawowa różnica między tymi dwiema dominującymi metodami produkcji polega na tym, jak tworzywo sztuczne jest początkowo formowane przed rozdmuchiwaniem. Obydwa procesy ostatecznie opierają się na ciśnieniu powietrza, które kształtuje butelkę względem zimnej ściany wnęki. Jednak ich stany wyjściowe zasadniczo decydują o możliwościach fizycznych produktu końcowego. Zrozumienie tego fizycznego pochodzenia pomaga zespołom inżynierskim przewidywać zachowanie części podczas produkcji masowej.
W tej metodzie tworzywo sztuczne jest najpierw formowane wtryskowo w solidną preformę wokół stalowego sworznia rdzeniowego. Maszyna wtryskuje stopiony polimer pod wysokim ciśnieniem do precyzyjnej wnęki. Tworzy to w pełni uformowane, gwintowane wykończenie szyi, zanim nastąpi jakiekolwiek dmuchanie. Następnie maszyna przenosi trzpień rdzenia przenoszący gorącą preformę do dodatkowej formy rozdmuchowej. Sprężone powietrze przedostaje się przez trzpień rdzenia, rozpychając preformę na zewnątrz w stronę ścianek wnęki. Na koniec gotowa butelka trafia do stacji wyrzutu.
I odwrotnie, proces EBM całkowicie omija fazę wtrysku. Urządzenie wytłacza w sposób ciągły stopione tworzywo sztuczne w postaci pustej rurki, zwanej kształtką wstępną. Połówki formy zamykają się bezpośrednio wokół tej opadającej rury. Gdy forma się zamyka, ściska górę i dół kształtki. W obszarze szyjki umieszcza się trzpień rozdmuchowy, nadmuchując uwięziony plastik tak, aby pasował do wnęki formy. Takie podejście tworzy jednocześnie całą butelkę.
Inżynierowie często zakładają Formowanie wtryskowe i wytłaczanie z rozdmuchem są wymienne w przypadku podstawowych kształtów. Jest to niebezpieczne błędne przekonanie. Preforma gwarantuje równomierne rozłożenie materiału i absolutną kontrolę wymiarową przy szyjce. Wytłaczana przednia część, choć bardzo wszechstronna, opiera się na mechanicznym ściskaniu w celu uszczelnienia podstawy i szyjki. To oderwanie z natury powoduje powstawanie złomu i różnic konstrukcyjnych. Stan początkowy określa niezawodność użytkowania końcowego.
Technika ta zapewnia wszechstronność i skalę. Producenci polegają na nim, aby szybko produkować towary konsumpcyjne na dużą skalę. Mechanika umożliwia szybką adaptację na hali produkcyjnej, dzięki czemu jest to elastyczny wybór w przypadku szerokiej gamy opakowań konsumenckich.
Tę metodę znajdziesz za większością pojemników wielkoformatowych. Pomyśl o galonowych dzbankach na mleko, 55-galonowych beczkach przemysłowych i nieporęcznych samochodowych zbiornikach na płyny. Dominuje także na rynku chemii gospodarczej. Szampony, detergenty i oleje silnikowe w dużym stopniu opierają się na tym procesie. Co najważniejsze, każda konstrukcja wymagająca zintegrowanego, wydrążonego uchwytu musi wykorzystywać tę metodę.
Nowoczesny Maszyna do formowania z rozdmuchem jest wysoce elastyczna. Obsługuje szeroką gamę materiałów termoplastycznych. Można z łatwością przetwarzać polietylen o dużej gęstości (HDPE), polipropylen (PP), a nawet elastyczne PCV. Co więcej, maszyny te z łatwością obsługują wielowarstwowe współwytłaczanie. Możliwość ta pozwala na umieszczenie warstw barierowych wewnątrz ścianek butelki, wydłużając okres przydatności do spożycia żywności i chemikaliów rolniczych.
Wybór tej trasy oferuje kilka istotnych korzyści finansowych i operacyjnych:
Pomimo swojej elastyczności metoda ta stwarza odrębne wyzwania inżynieryjne. Proces ten naturalnie generuje „błysk” w punktach uszczypnięcia zlokalizowanych na szyi i podstawie. Zakłady muszą mechanicznie przyciąć ten złom. Wymaga to solidnych procesów recyklingu wtórnego w celu ponownego zmielenia i zmieszania odpadów z powrotem w strumień materiału pierwotnego.
Dodatkowo wykończenie szyjki tworzy się poprzez dmuchanie w zagłębienie, a nie wtryskiwanie pod wysokim ciśnieniem. Skutkuje to mniejszą precyzją gwintów. Jeśli Twój produkt wymaga ścisłego uszczelnienia wodoszczelnego lub gazoszczelnego, ta rozbieżność może zagrozić integralności zamknięcia.
Kiedy opakowanie wymaga absolutnej perfekcji, ta metoda sprawdza się. Poświęca wszechstronność na dużą skalę na rzecz chirurgicznej precyzji. Zespoły zaopatrzeniowe preferują tę drogę, gdy zgodność z przepisami przewyższa początkowe wydatki na narzędzia.
Proces ten dominuje w sektorach medycznym i higieny osobistej. Produkuje butelki na pigułki farmaceutyczne, precyzyjne pojemniki na kroplomierze i wysokiej klasy opakowania kosmetyczne. Ogólnie rzecz biorąc, metoda ta jest ekonomicznie ograniczona do pojemników o małej pojemności, zwykle poniżej jednego litra.
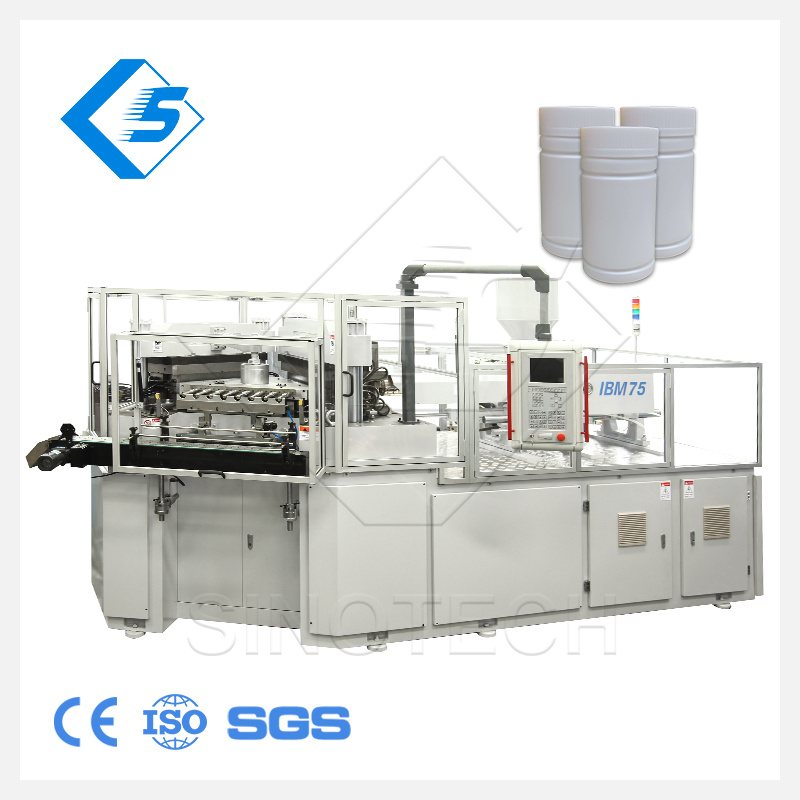
Zaawansowany wtryskarka z rozdmuchem pracuje w oparciu o bardzo precyzyjny, wielostanowiskowy system indeksowania. Standardowy układ obejmuje trzy stacje: wtryskiwanie, rozdmuch i wyrzut. Oprzyrządowanie jest złożone i starannie zaprojektowane. Wymaga wnęki wtryskowej, wnęki rozdmuchowej i precyzyjnie obrobionych kołków rdzenia. Maszyna wymaga dokładnej kontroli temperatury i obliczeń siły zwarcia.
Korzyści operacyjne w dużym stopniu sprzyjają długoterminowej jakości i spójności:
Ta precyzja wiąże się ze znacznymi barierami wejścia. Początkowe inwestycje w narzędzia są strome. Za każdy projekt butelki należy zapłacić zarówno za formę wtryskową, jak i formę rozdmuchową. Co więcej, fizyka trzpienia rdzenia sprawia, że jest on całkowicie niezdolny do produkcji butelek z wydrążonymi uchwytami. Wreszcie, wysoki koszt oprzyrządowania sprawia, że metoda ta jest ekonomicznie nieopłacalna w przypadku małych serii produkcyjnych.
Wybór właściwej ścieżki wymaga porównania specyfikacji produktu z realiami produkcyjnymi. Nie opieraj swojej decyzji na jednej zmiennej. Holistyczna ocena zapobiega kosztownym przeróbkom narzędzi i opóźnieniom w produkcji.
Amortyzacja narzędzi jest tutaj kluczowym miernikiem. Proces oparty na preformach wymaga ogromnych wolumenów produkcji, aby pochłonąć wysokie koszty oprzyrządowania. Jednak po osiągnięciu milionów jednostek eliminacja złomu i pracy przy przycinaniu obniża koszt jednostkowy. I odwrotnie, metoda ciągłego wytłaczania jest znacznie bardziej przyjazna w przypadku serii średnionakładowych. Tańsze formy rekompensują nieco wyższe koszty obsługi złomu w mniejszych kampaniach.
Matryca porównawcza: IBM vs EBM Kryteria
| oceny Kryteria oceny | Formowanie wtryskowe z rozdmuchem (IBM) | Formowanie przez wytłaczanie z rozdmuchem (EBM) |
|---|---|---|
| Inwestycja w narzędzia | Wysoka (formy wtryskowe i rozdmuchowe) | Niski do umiarkowanego |
| Precyzja szyi | Wyjątkowy (formowany wtryskowo) | Umiarkowany (formowany przez rozdmuchiwanie) |
| Generacja złomu | Zero (bez lampy błyskowej) | Wysoka (wymaga przycięcia) |
| Zakres rozmiarów butelek | Mikro do 1 litra | Uncje do ponad 55 galonów |
| Możliwość obsługi | Niemożliwe | Łatwo zintegrowany |
Geometria często dyktuje wybór, zanim w ogóle weźmie się pod uwagę koszt. Jeśli projekt Twojej butelki wymaga pustego uchwytu, musisz wybrać wytłaczanie. Trzpień rdzenia stosowany w metodzie alternatywnej nie może poruszać się po wnęce uchwytu. Podobnie, jeśli pojemność butelki przekracza dwa litry, zdecydowanie zaleca się wytłaczanie. Rozszerzanie preformy do masywnego pojemnika powoduje poważne rozrzedzenie materiału i osłabienie strukturalne.
Integralność zamknięcia nie podlega negocjacjom w zastosowaniach medycznych i farmaceutycznych. Wyciekająca substancja chemiczna lub zła dawka leku niesie ze sobą katastrofalne skutki. Faza wtrysku gwarantuje precyzyjne profile gwintów i gładkie powierzchnie uszczelniające. Jeśli nakrętka wymaga uszczelnienia indukcyjnego lub specjalistycznego mechanizmu zabezpieczającego przed dziećmi, metoda preformy zapewnia dokładną kontrolę wymiarową niezbędną do spójnego przejścia testów zgodności z przepisami.
Obsługa żywicy zachowuje się inaczej w obu systemach. Podczas wytłaczania przedformy należy wziąć pod uwagę „wytrzymałość stopu”. Grawitacja ściąga gorącą plastikową rurkę przed zamknięciem formy. Materiały takie jak ciężki HDPE są dobrze odporne na uginanie się. Materiały o niskiej wytrzymałości stopu, takie jak niektóre gatunki PET, szybko się zaginają i komplikują proces wstępnej obróbki wstępnej. Tymczasem faza wtrysku z łatwością radzi sobie z żywicami o niskiej wytrzymałości stopu, ponieważ stalowa forma w pełni podtrzymuje gorącą preformę.
Możliwości teoretyczne często zderzają się z realiami fabryki. Zespoły zaopatrzeniowe muszą przewidzieć ukryte wyzwania logistyczne związane z każdą metodą formowania. Właściwe planowanie zapewnia płynne zwiększanie skali i zapobiega niespodziewanym przekroczeniu budżetu.
Musisz uwzględnić harmonogram tworzenia form w harmonogramie wprowadzenia produktu na rynek. Precyzyjne formy wtryskowe wymagają skomplikowanych kanałów chłodzących, systemów gorących kanałów i mikrotolerancji. Projektowanie, obróbka i sprawdzanie tych narzędzi może zająć od 12 do 16 tygodni lub dłużej. Natomiast standardowe formy do wytłaczania z rozdmuchem to prostsze bloki aluminiowe lub stalowe. Producenci narzędzi często mogą je obrócić w o połowę krótszym czasie, co zapewnia szybszy czas wprowadzenia produktu na rynek.
Ukrytym kosztem ciągłego wytłaczania jest gospodarka odpadami. Przycinanie ogonów i szyjek generuje ciągły odpad. Obiekty muszą zarządzać młynami, systemami przenośników i stacjami mieszania, aby skierować ten błysk z powrotem do leja zasypowego. Należy dokładnie monitorować proporcję przemiału. Wprowadzenie zbyt dużej ilości plastiku pochodzącego z recyklingu pogarsza właściwości materiału, pogarszając wytrzymałość na uderzenia i odporność na pękanie pod wpływem czynników środowiskowych.
Schemat blokowy wdrożenia: Strategie ograniczania ryzyka
| Etap produkcji | IBM Risk Management | EBM Risk Management |
|---|---|---|
| Projektowanie oprzyrządowania | Wcześnie sprawdź obliczenia przesunięcia rdzenia. | Zoptymalizuj geometrię zaciskania, aby uzyskać czyste wykończenia. |
| Przygotowanie materiału | Ścisła kontrola wilgotności żywic PET. | Monitoruj proporcje mieszanki pierwotnej do przemielonej. |
| Kontrola jakości | Kontrola wymiarów ładowana od przodu. | Ciągłe inspekcje rzutowe w dalszej części procesu. |
Wybór optymalnego procesu formowania wymaga zrównoważonej oceny wymagań projektowych i ekonomiki produkcji. Domyślna metoda wytłaczania dla dużych, złożonych pojemników lub pojemników z uchwytami. Jego elastyczność i niższe koszty oprzyrządowania sprawiają, że idealnie nadaje się do chemii gospodarczej i opakowań zbiorczych. I odwrotnie, w przypadku małych butelek o wysokiej precyzji wybierz metodę wtrysku opartą na preformie. Gdy najważniejsza jest integralność uszczelnienia i estetyka pozbawiona odpadów, wyższa inwestycja początkowa z łatwością uzasadnia nieskazitelną wydajność.
Odp.: Nie. EBM naturalnie wytwarza wypływ w punktach odcięcia (na górze i na dole), gdy forma zamyka się nad ciągłą kształtką z tworzywa sztucznego. Nadmiar materiału musi zostać mechanicznie odcięty w dalszej części procesu i zwykle jest mielony i zawracany z powrotem do linii produkcyjnej.
Odp.: Ogólnie rzecz biorąc, EBM jest bardziej opłacalny w przypadku mniejszych serii. Znacznie niższy koszt oprzyrządowania równoważy nieco wyższe koszty jednostkowe i przeładunku złomu. IBM wymaga złożonych konfiguracji narzędzi z dwiema formami, które rzadko pozwalają na osiągnięcie zwrotu z inwestycji w krótkim nakładzie 50 000 jednostek.
Odp.: Ponieważ szyjka jest formowana wtryskowo pod wysokim ciśnieniem, zapewnia dokładną kontrolę wymiarową. Ta nieskazitelna precyzja jest niezbędna w przypadku bezpiecznego montażu zakrętek i uszczelek indukcyjnych zabezpieczonych przed dziećmi (CR), co drastycznie zmniejsza ryzyko niebezpiecznego wycieku substancji chemicznych lub skażenia zewnętrznego.
