
Қараулар: 0 Автор: Сайт редакторы Жариялау уақыты: 23.09.2026 Шығу орны: Сайт
Пластикалық бөтелкелер үшін дұрыс емес қалыптау процесін таңдау көбінесе құрал бюджеттерінің сәйкес келмеуіне, рұқсат етілмейтін сынықтарға немесе тығыздағыштың тұтастығына нұқсан келтіреді. Өндірушілер күрделі шығындарсыз мінсіз қаптаманы жеткізу үшін үнемі үлкен қысымға тап болады. Алдын ала бағалауларға негізделген өндіріс әдісін таңдау маңызды айнымалыларды елемейді. Бөтелке геометриясы, талап етілетін мойын дәлдігі және күтілетін өндіріс көлемі жобаның ұзақ мерзімді өміршеңдігін талап етеді. Қате техниканы қолданғанда, сіз операциялық кедергілер мен сәйкестікте сәтсіздікке ұшырайсыз. Бұл мақала сатып алу және өнім топтарына өндіріс стратегиясын аяқтауға көмектесу үшін объективті, инженерлік бағдарланған салыстыруды қамтамасыз етеді. Сіз бұл технологиялардың күнделікті өндіріс сценарийлерінде қалай ерекшеленетінін білесіз. Олардың ерекше артықшылықтары мен тән шектеулерін зерттей отырып, біз сізге келесі орау жобаңызды сенімді түрде іске қосу үшін қажет әрекет ететін деректерді береміз.
Осы екі басым өндіріс әдісінің арасындағы негізгі айырмашылық пластиктің үрлеуге дейін бастапқыда қалай пайда болғанында жатыр. Екі процесс, сайып келгенде, бөтелкені суық қуыс қабырғасына қарсы пішіндеу үшін ауа қысымына сүйенеді. Дегенмен, олардың бастапқы күйлері түпкілікті өнімнің физикалық мүмкіндіктерін түбегейлі анықтайды. Бұл физикалық бастауды түсіну инженерлік топтарға жаппай өндіріс кезінде бөлшектердің әрекетін болжауға көмектеседі.
Бұл әдісте пластик алдымен болат өзекшенің айналасындағы қатты дайындамаға бүрку арқылы құйылады. Құрылғы балқытылған полимерді жоғары қысыммен дәл қуысқа енгізеді. Бұл кез келген үрлеу пайда болғанға дейін толығымен қалыптасқан, бұрандалы мойын қабатын жасайды. Әрі қарай, машина ыстық дайындаманы тасымалдайтын өзек штифті екінші үрлеу қалыпқа ауыстырады. Сығылған ауа өзек түйреуіш арқылы еніп, пішінді қуыс қабырғаларына қарсы сыртқа қарай кеңейтеді. Ақырында, дайын бөтелке шығару станциясына ауысады.
Керісінше, ДМ процесі бүрку фазасын толығымен айналып өтеді. Жабдық балқытылған пластмассаны паризон деп аталатын қуыс түтік ретінде үздіксіз шығарады. Қалыптың жартысы осы төмендейтін түтіктің айналасында тікелей жабылады. Зең жабылған кезде ол паризонның үстіңгі және астыңғы жағын қысады. Мойын аймағына соққы түйреуіш кіргізіліп, қалып қуысына сәйкес келу үшін қысылған пластикті үрлейді. Бұл тәсіл бүкіл бөтелкені бір уақытта қалыптастырады.
Инженерлер жиі болжайды инъекция және экструзиялық үрлеуді негізгі пішіндер үшін алмастыруға болады. Бұл қауіпті қате түсінік. Дайындау материалдың біркелкі таралуына және мойынның абсолютті өлшемді бақылауына кепілдік береді. Экструдталған паризон өте әмбебап болғанымен, негізді және мойынды тығыздау үшін механикалық шымшуға сүйенеді. Бұл қысу сынықтар мен құрылымдық ауытқуларды тудырады. Сіздің бастапқы күйіңіз соңғы пайдалану сенімділігін анықтайды.
Бұл техника жан-жақтылық пен ауқымдылықты жеңеді. Өндірушілер оған үлкен көлемдегі тұтыну тауарларын жылдам шығару үшін сүйенеді. Механика зауыт қабатында жылдам бейімделуге мүмкіндік береді, бұл оны кең тұтынушылық қаптамаға арналған икемді таңдау жасайды.
Бұл әдісті көптеген үлкен форматты контейнерлердің артында табасыз. Галлон сүт құмыралары, 55 галлондық өнеркәсіптік барабандар және көлік сұйықтығының үлкен резервуарлары туралы ойланыңыз. Ол тұрмыстық химия нарығында да үстемдік етеді. Сусабындар, жуғыш заттар және мотор майлары бұл процеске көп тәуелді. Ең бастысы, біріктірілген, қуыс тұтқаны қажет ететін кез келген дизайн осы әдісті қолдануы керек.
Қазіргі заманғы экструзиялы үрлеу машинасы өте бейімделгіш. Ол термопластикалық материалдардың кең ауқымын қолдайды. Сіз жоғары тығыздықтағы полиэтиленді (HDPE), полипропиленді (PP) және тіпті икемді ПВХ-ны оңай өңдей аласыз. Сонымен қатар, бұл машиналар көп қабатты коэкструзияны оңай қолдайды. Бұл мүмкіндік азық-түлік пен ауылшаруашылық химикаттарының сақтау мерзімін ұзарта отырып, бөтелке қабырғасының ішіне тосқауыл қабаттарын сэндвичпен жабуға мүмкіндік береді.
Бұл бағытты таңдау бірнеше маңызды қаржылық және операциялық артықшылықтарды ұсынады:
Өзінің икемділігіне қарамастан, бұл әдіс нақты инженерлік қиындықтарды тудырады. Бұл процесс мойын мен негізде орналасқан қысу нүктелерінде 'жарқылды' тудырады. Нысандар бұл сынықтарды механикалық түрде кесуі керек. Бұл қалдықтарды қайтадан өңделген материал ағынына қайта ұнтақтау және араластыру үшін қайталама қайта өңдеудің сенімді процестерін қажет етеді.
Бұған қоса, мойын қабаты жоғары қысыммен инъекцияға емес, қуысқа қарсы үрлеу арқылы қалыптасады. Бұл жіптердегі дәлдіктің төмендеуіне әкеледі. Егер сіздің өніміңіз қатты сұйықтық өткізбейтін немесе газ өткізбейтін тығыздағышты қажет етсе, бұл ауытқу жабудың тұтастығын бұзуы мүмкін.
Қаптама абсолютті жетілдіруді талап еткенде, бұл әдіс өз орнын алады. Ол хирургиялық дәлдік үшін кең ауқымды әмбебапты құрбан етеді. Нормативтік талаптарға сәйкестік құрал-сайманға жұмсалатын бастапқы шығындардан асып кетсе, сатып алу топтары бұл жолды таңдайды.
Бұл процесс медициналық және жеке күтім секторларында басым. Ол фармацевтикалық таблеткалар бөтелкелерін, көз тамшыларына арналған дәл контейнерлерді және жоғары сапалы косметикалық қаптамаларды шығарады. Әдетте, бұл әдіс әдетте бір литрден аспайтын шағын сыйымдылықтағы контейнерлер үшін экономикалық тұрғыдан шектелген.
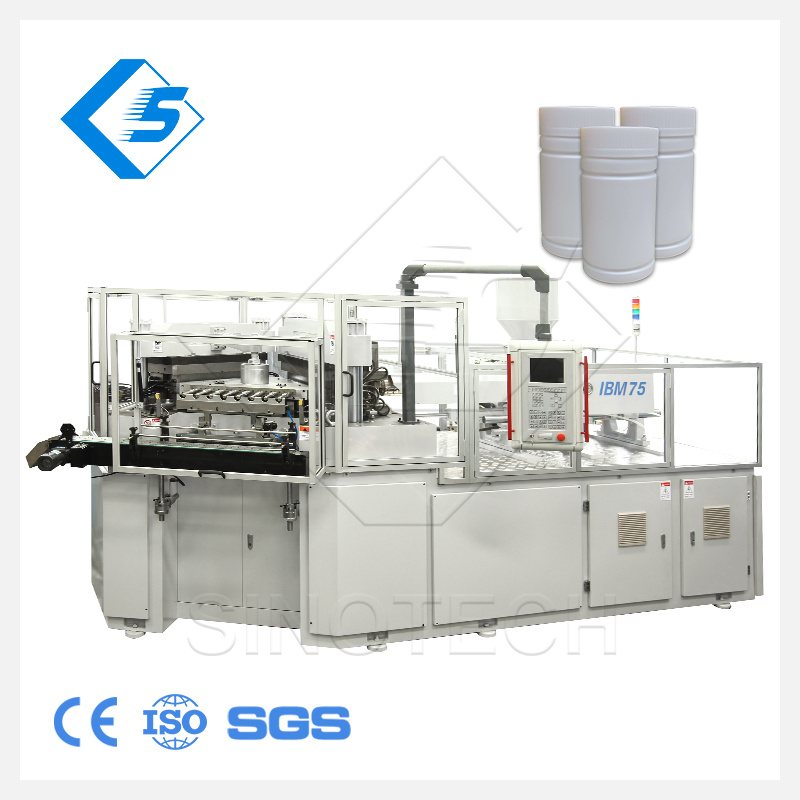
Жетілдірілген инжекциялық үрлеу машинасы жоғары дәлдіктегі көп станциялы индекстеу жүйесінде жұмыс істейді. Стандартты орналасу үш станцияны қамтиды: айдау, үрлеу және шығару. Құрал күрделі және күрделі түрде жасалған. Ол үшін инъекциялық қуыс, үрлеу қуысы және дәл өңделген өзек түйреуіштері қажет. Құрылғы температураны дәл бақылауды және қысу күшін есептеуді талап етеді.
Операциялық артықшылықтар ұзақ мерзімді сапа мен дәйектілікті айтарлықтай қолдайды:
Бұл дәлдік кіруге айтарлықтай кедергілермен келеді. Алдын ала құрал-сайманға салынған инвестициялар күрт. Әрбір бөтелке дизайны үшін инъекциялық қалып үшін де, үрлеу қалып үшін де төлеу керек. Сонымен қатар, негізгі түйреуіштің физикасы оны қуыс тұтқалары бар бөтелкелерді шығаруға мүлдем қабілетсіз етеді. Ақырында, құралдың жоғары құны бұл әдісті төмен көлемді өндірістер үшін экономикалық тұрғыдан тиімсіз етеді.
Дұрыс жолды таңдау өнім спецификацияларын өндірістік шындықтармен салыстыруды талап етеді. Шешіміңізді бір айнымалыға негіздемеңіз. Біртұтас бағалау қымбат тұратын құрал-жабдықтарды қайта өңдеуді және өндірісті кешіктіруді болдырмайды.
Құрал амортизациясы бұл жерде маңызды көрсеткіш болып табылады. Дайындауға негізделген процесс құралға жоғары шығындарды сіңіру үшін үлкен өндіріс көлемін қажет етеді. Дегенмен, миллиондаған бірлікке жеткенде, сынықтарды жою және кесу жұмысы бірлік құнын төмендетеді. Керісінше, үздіксіз экструзия әдісі орташа көлемді жүгірулерден әлдеқайда қолайлы. Арзан қалыптар кішігірім науқандарда сынықтарды өңдеуге жұмсалатын шығындардың орнын толтырады.
Салыстыру матрицасы: IBM және EBM бағалау критерийлері
| Бағалау критерийлері | бүркумен үрлеу (IBM) | экструзиямен үрлеу (EBM) |
|---|---|---|
| Құралдарға инвестиция салу | Жоғары (инъекция + үрлеу қалыптары) | Төменнен орташаға дейін |
| Мойын дәлдігі | Ерекше (Инъекция жасалған) | Орташа (блоун тәрізді) |
| Скрап жасау | Нөл (жарқылсыз) | Жоғары (кесуді қажет етеді) |
| Бөтелке өлшемі ауқымы | Микро 1 литрге дейін | 55+ галлонға дейін унциялар |
| Тұтқа мүмкіндігі | Мүмкін емес | Оңай біріктірілген |
Геометрия көбінесе құнын ескерместен бұрын таңдауды талап етеді. Бөтелкенің дизайны қуыс тұтқаны қажет етсе, сіз экструзияны таңдауыңыз керек. Балама әдісте пайдаланылатын негізгі түйреуіш тұтқа қуысының айналасында қозғала алмайды. Сол сияқты, егер сіздің бөтелкеңіздің сыйымдылығы екі литрден асса, экструзия өте ұсынылады. Дайындаманы массивтік контейнерге кеңейту материалдың қатты жұқаруына және құрылымдық әлсіздікке әкеледі.
Медициналық және фармацевтикалық қолданбалар үшін жабудың тұтастығы келіспейді. Ағып кеткен химиялық немесе бұзылған дәрілік доза апатты жауапкершілікті тудырады. Инъекция кезеңі дәл жіп профильдері мен тегіс тығыздағыш беттерге кепілдік береді. Егер қақпақ индукциялық тығыздағышты немесе балаларға төзімді арнайы механизмді қажет етсе, алдын ала пішін әдісі нормативтік сәйкестік сынағынан дәйекті түрде өту үшін қажет нақты өлшемді бақылауды қамтамасыз етеді.
Шайырды өңдеу екі жүйеде де басқаша әрекет етеді. Паризонды экструдтау кезінде 'балқыма күші' ескеру керек. Қалып жабылмас бұрын ауырлық күші ыстық пластик түтікке түседі. Ауыр HDPE сияқты материалдар шөгуге жақсы қарсы тұрады. Төмен балқытуға төзімді материалдар, мысалы, ПЭТ-тің белгілі бір сорттары сияқты, тез шөгеді және паризондық процесті қиындатады. Сонымен қатар, инъекция фазасы төмен балқытуға төзімді шайырларды оңай өңдейді, өйткені болат қалып ыстық дайындаманы толығымен қолдайды.
Теориялық мүмкіндіктер көбінесе зауыттық шындыққа соқтығысады. Сатып алу топтары әр қалыптау әдісіне байланысты жасырын логистикалық қиындықтарды алдын ала білуі керек. Тиісті жоспарлау біркелкі ауқымды ұлғайтуды қамтамасыз етеді және бюджеттің күтпеген асып кетуіне жол бермейді.
Өнімді іске қосу кестесіне қалып жасау уақытын қосу керек. Нақты инъекциялық қалыптар күрделі салқындату арналарын, ыстық жүгіру жүйелерін және микро төзімділікті қажет етеді. Бұл құралдарды жобалау, өңдеу және тексеру 12-16 апта немесе одан да көп уақытты алуы мүмкін. Керісінше, стандартты экструзиялық үрлеу қалыптары қарапайым алюминий немесе болат блоктар болып табылады. Құрал жасаушылар оларды жиі жарты уақыт ішінде айналдыра алады, бұл сізге нарыққа тезірек шығуға мүмкіндік береді.
Үздіксіз экструзияның жасырын құны қалдықтарды басқару болып табылады. Құйрықтар мен мойындарды кесу тұрақты сынықтарды тудырады. Бұл жарқылды бункерге қайта бағыттау үшін қондырғылар ұнтақтағыштарды, конвейер жүйелерін және араластыру станцияларын басқаруы керек. Қайта ұнтақтау коэффициентін мұқият бақылау керек. Тым көп қайта өңделген пластмасса енгізу материалдың қасиеттерін нашарлатып, құлау әсеріне және қоршаған ортаның кернеуіне қарсы жарыққа төзімділікке нұқсан келтіреді.
Іске асыру ағынының диаграммасы: Тәуекелдерді азайту стратегиялары
| өндіріс кезеңі | IBM тәуекелдерді басқару | EBM тәуекелдерін басқару |
|---|---|---|
| Құралдар дизайны | Негізгі ауысым бойынша есептеулерді ертерек тексеріңіз. | Таза әрлеу үшін қысу геометриясын оңтайландырыңыз. |
| Материалды дайындау | ПЭТ шайырлары үшін қатаң ылғалды бақылау. | Қайта ұнтақталған араластыру арақатынастарын бақылаңыз. |
| Сапаны бақылау | Алдыңғы жүктелген өлшемді тексерулер. | Үздіксіз төменгі ағынды жарқылды тексеру. |
Оңтайлы қалыптау процесін таңдау дизайн талаптарын және өндіріс экономикасын теңгерімді бағалауды талап етеді. Үлкен, күрделі немесе тұтқасы бар контейнерлер үшін экструзия әдісі үшін әдепкі. Оның икемділігі және құрал-сайманға арналған төмен шығындар оны тұрмыстық химия өнімдері мен буып-түю үшін өте қолайлы етеді. Керісінше, шағын, жоғары дәлдіктегі бөтелкелер үшін алдын ала пішін негізіндегі инъекция әдісі үшін әдепкі. Тығыздағыштың тұтастығы мен сынықсыз эстетика маңызды болған кезде, жоғары бастапқы инвестиция мінсіз өнімді оңай ақтайды.
A: Жоқ. Қалып үздіксіз пластикалық паризонның үстінде жабылғандықтан, EBM шымшу нүктелерінде (үстіңгі және астыңғы) жарқыл жасайды. Бұл артық материалды төменгі ағынмен механикалық түрде кесіп тастау керек және әдетте ұнтақталып, қайтадан өндіріс желісіне қайта өңделеді.
A: Әдетте, EBM кішігірім жүгірулер үшін үнемді. Құрал-сайманның айтарлықтай төмен құны құрылғының және сынықтарды өңдеудің сәл жоғары шығындарын өтейді. IBM 50 000 бірлікті құрайтын қысқа мерзімде ROI-ге сирек қол жеткізетін күрделі, қос формалы құралдарды орнатуды қажет етеді.
A: Мойын жоғары қысымда инъекциялық қалыпта болғандықтан, ол нақты өлшемді бақылауды ұсынады. Бұл мінсіз дәлдік қауіпті химиялық ағып кету немесе сыртқы ластану қаупін күрт төмендететін балаларға төзімді (CR) қақпақтарды және индукциялық тығыздағыштарды қауіпсіз орнату үшін міндетті болып табылады.
