
Bekeken: 0 Auteur: Site-editor Publicatietijd: 23-09-2026 Herkomst: Locatie
Het kiezen van het verkeerde gietproces voor plastic flessen resulteert vaak in verkeerd uitgelijnde gereedschapsbudgetten, onaanvaardbare afvalpercentages of een aangetaste integriteit van de afdichting. Fabrikanten staan voortdurend onder enorme druk om onberispelijke verpakkingen te leveren zonder de kapitaaluitgaven te verhogen. Door een productiemethode te selecteren die strikt op voorlopige schattingen is gebaseerd, worden essentiële variabelen genegeerd. De flesgeometrie, de vereiste nekprecisie en het verwachte productievolume bepalen de levensvatbaarheid van het project op de lange termijn. Wanneer u de verkeerde techniek toepast, riskeert u op termijn operationele knelpunten en compliance-fouten. Dit artikel biedt een objectieve, op techniek gerichte vergelijking om inkoop- en productteams te helpen bij het finaliseren van hun productiestrategie. Je ontdekt precies hoe deze technologieën verschillen in alledaagse productiescenario's. Door hun duidelijke voordelen en inherente beperkingen te onderzoeken, geven we u de bruikbare gegevens die nodig zijn om uw volgende verpakkingsproject vol vertrouwen te lanceren.
Het belangrijkste onderscheid tussen deze twee dominante productiemethoden ligt in de manier waarop het plastic aanvankelijk wordt gevormd voordat het wordt geblazen. Beide processen zijn uiteindelijk afhankelijk van luchtdruk om de fles tegen een koude spouwmuur te vormen. Hun begintoestand dicteert echter fundamenteel de fysieke mogelijkheden van het eindproduct. Door deze fysieke oorsprong te begrijpen, kunnen technische teams anticiperen op het gedrag van onderdelen tijdens massaproductie.
Bij deze methode wordt kunststof eerst tot een massieve voorvorm rond een stalen kernpin gespoten. De machine injecteert gesmolten polymeer onder hoge druk in een precieze holte. Hierdoor ontstaat een volledig gevormde halsafwerking met schroefdraad voordat er sprake is van blazen. Vervolgens brengt de machine de kernpen die de hete voorvorm draagt over in een secundaire blaasvorm. Perslucht komt binnen via de kernpen, waardoor de voorvorm naar buiten uitzet tegen de wanden van de spouw. Ten slotte beweegt de afgewerkte fles naar een uitwerpstation.
Omgekeerd omzeilt het EBM-proces de injectiefase volledig. De apparatuur extrudeert gesmolten plastic continu als een holle buis, ook wel parison genoemd. De malhelften sluiten direct rond deze aflopende buis. Terwijl de mal sluit, knelt hij de boven- en onderkant van de parison. Een blaaspin wordt in het nekgedeelte gestoken en blaast het opgesloten plastic op zodat het in de vormholte past. Deze aanpak vormt tegelijkertijd de hele fles.
Ingenieurs gaan er vaak van uit injectie versus extrusieblaasvormen zijn uitwisselbaar voor basisvormen. Dit is een gevaarlijke misvatting. De voorvorm garandeert een uniforme materiaalverdeling en absolute maatcontrole bij de nek. De geëxtrudeerde parison is weliswaar zeer veelzijdig, maar is afhankelijk van mechanisch knijpen om de basis en de nek af te dichten. Deze afknijping zorgt inherent voor schroot en structurele verschillen. Uw startstatus bepaalt uw betrouwbaarheid bij eindgebruik.
Deze techniek staat voor veelzijdigheid en schaal. Fabrikanten vertrouwen erop om snel grote hoeveelheden consumptiegoederen te produceren. De mechanismen maken snelle aanpassingen op de fabrieksvloer mogelijk, waardoor het een flexibele keuze is voor brede consumentenverpakkingen.
Je vindt deze methode achter de meeste grootformaatcontainers. Denk aan melkkannen van gallons, industriële vaten van 55 gallon en omvangrijke vloeistofreservoirs voor auto's. Het domineert ook de markt voor huishoudelijke chemicaliën. Shampoos, wasmiddelen en motoroliën zijn sterk afhankelijk van dit proces. Cruciaal is dat elk ontwerp dat een geïntegreerde, holle handgreep vereist, deze methode moet gebruiken.
Een moderne extrusieblaasvormmachine is zeer aanpasbaar. Het ondersteunt een breed scala aan thermoplastische materialen. U kunt eenvoudig Hoge Dichtheid Polyethyleen (HDPE), Polypropyleen (PP) en zelfs flexibel PVC verwerken. Bovendien ondersteunen deze machines eenvoudig meerlaagse co-extrusie. Dankzij deze mogelijkheid kunt u barrièrelagen in de flessenwand aanbrengen, waardoor de houdbaarheid van voedsel en landbouwchemicaliën wordt verlengd.
Het kiezen van deze route biedt verschillende aantrekkelijke financiële en operationele voordelen:
Ondanks de flexibiliteit ervan biedt deze methode verschillende technische uitdagingen. Het proces genereert inherent 'flits' op de afknijppunten bij de nek en basis. Voorzieningen moeten dit schrootmateriaal mechanisch afsnijden. Dit vereist robuuste secundaire recyclingprocessen om het afval te vermalen en terug te mengen in de stroom van nieuw materiaal.
Bovendien wordt de halsafwerking gevormd door tegen een holte te blazen, in plaats van onder hoge druk te injecteren. Dit resulteert in een lagere precisie op de schroefdraad. Als uw product een strikte vloeistof- of gasdichte afdichting vereist, kan deze afwijking de integriteit van de sluiting in gevaar brengen.
Wanneer de verpakking absolute perfectie vereist, neemt deze methode het over. Het levert grootschalige veelzijdigheid op voor chirurgische precisie. Inkoopteams geven de voorkeur aan deze route wanneer naleving van de regelgeving zwaarder weegt dan de initiële uitgaven aan hulpmiddelen.
Dit proces domineert de sectoren medische en persoonlijke verzorging. Het produceert farmaceutische pillenflacons, nauwkeurige oogdruppelcontainers en hoogwaardige cosmetische verpakkingen. Over het algemeen is deze methode economisch beperkt tot containers met een kleine capaciteit, doorgaans minder dan één liter.
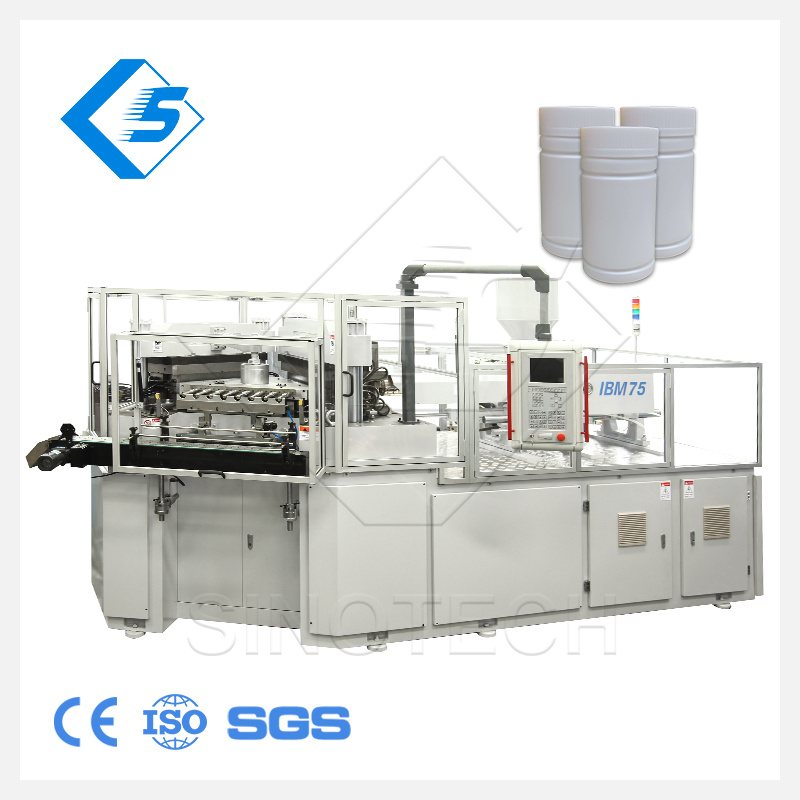
Een gevorderd spuitgietmachine werkt op een zeer nauwkeurig indexeersysteem met meerdere stations. De standaardindeling omvat drie stations: injecteren, blazen en uitwerpen. De tooling is complex en zwaar ontworpen. Het vereist een injectieholte, een blaasholte en nauwkeurig bewerkte kernpennen. De machines vereisen exacte temperatuurregeling en klemkrachtberekeningen.
De operationele voordelen zijn sterk bevorderlijk voor de kwaliteit en consistentie op de lange termijn:
Deze precisie brengt aanzienlijke toegangsbarrières met zich mee. De investeringen vooraf in gereedschap zijn steil. Voor elk flesontwerp moet u betalen voor zowel een spuitgietmatrijs als een blaasmatrijs. Bovendien maakt de fysica van de kernpin deze geheel niet in staat flessen met holle handvatten te produceren. Ten slotte maken de hoge gereedschapskosten deze methode economisch niet haalbaar voor productieruns met een laag volume.
Om het juiste pad te kiezen, moet u uw productspecificaties in kaart brengen met de productierealiteit. Baseer uw beslissing niet op één enkele variabele. Een holistische evaluatie voorkomt kostbare herbewerkingen van gereedschappen en productievertragingen.
Afschrijving van gereedschappen is hier de cruciale maatstaf. Het op preforms gebaseerde proces vereist enorme productievolumes om de hoge gereedschapskosten te absorberen. Zodra u echter miljoenen eenheden bereikt, zorgt de eliminatie van schroot en trimarbeid ervoor dat de kosten per eenheid dalen. Omgekeerd is de continue extrusiemethode veel vriendelijker voor middelgrote series. De goedkopere matrijzen compenseerden de iets hogere schrootverwerkingskosten bij kleinere campagnes.
Vergelijkingsmatrix: IBM versus EBM Evaluatiecriteria
| Evaluatiecriteria | Injection Blow Molding (IBM) | Extrusie Blow Molding (EBM) |
|---|---|---|
| Gereedschapsinvestering | Hoog (injectie- + blaasvormen) | Laag tot gemiddeld |
| Nekprecisie | Uitzonderlijk (injectie gevormd) | Matig (geblazen gevormd) |
| Schroot generatie | Nul (flitsloos) | Hoog (vereist trimmen) |
| Flessenmaatbereik | Micro tot 1 liter | Ons tot 55+ gallons |
| Handgreepvermogen | Niet mogelijk | Gemakkelijk geïntegreerd |
Geometrie dicteert vaak de keuze voordat er zelfs maar rekening wordt gehouden met de kosten. Als uw flesontwerp een holle handgreep vereist, moet u kiezen voor extrusie. De bij de alternatieve methode gebruikte kernpen kan niet rond een handgreepholte navigeren. Op dezelfde manier wordt extrusie ten zeerste aanbevolen als uw fles een inhoud heeft van meer dan twee liter. Het uitzetten van een voorvorm tot een enorme container veroorzaakt ernstige materiaalverdunning en structurele zwakte.
Over de integriteit van de sluiting kan niet worden onderhandeld voor medische en farmaceutische toepassingen. Een lekkende chemische stof of een gecompromitteerde medicijndosering brengt catastrofale gevolgen met zich mee. De injectiefase garandeert nauwkeurige schroefdraadprofielen en gladde afdichtingsoppervlakken. Als uw dop een inductieverzegeling of een gespecialiseerd kindveilig mechanisme vereist, biedt de voorvormmethode de exacte maatcontrole die nodig is om consistent te voldoen aan de wettelijke nalevingstests.
Het verwerken van hars gedraagt zich in beide systemen anders. Bij het extruderen van een parison moet u rekening houden met de 'smeltsterkte'. De zwaartekracht trekt de hete plastic buis naar beneden voordat de mal sluit. Materialen zoals zwaar HDPE zijn goed bestand tegen doorzakken. Materialen met een lage smeltsterkte, zoals bepaalde soorten PET, zakken snel uit en bemoeilijken het parison-proces. Ondertussen kan de injectiefase gemakkelijk harsen met een lage smeltsterkte verwerken, omdat de stalen mal de hete voorvorm volledig ondersteunt.
Theoretische capaciteiten botsen vaak met de realiteit op de fabrieksvloer. Inkoopteams moeten anticiperen op de verborgen logistieke uitdagingen die aan elke vormmethode verbonden zijn. Een goede planning zorgt voor een naadloze opschaling en voorkomt onverwachte budgetoverschrijdingen.
U moet rekening houden met de tijdlijnen voor het maken van matrijzen in uw productlanceringsschema. Precisie-spuitgietmatrijzen vereisen ingewikkelde koelkanalen, hotrunner-systemen en microtoleranties. Het ontwerpen, bewerken en valideren van deze tools kan 12 tot 16 weken of langer duren. Standaard extrusieblaasvormen zijn daarentegen eenvoudiger aluminium of stalen blokken. Gereedschapmakers kunnen ze vaak in de helft van de tijd omdraaien, waardoor u een snellere time-to-market krijgt.
De verborgen kosten van continue extrusie zijn het afvalbeheer. Het trimmen van de staarten en halzen levert voortdurend schroot op. Faciliteiten moeten maalmachines, transportsystemen en mengstations beheren om deze flash terug naar de hopper te leiden. De maalgraad moet u nauwlettend in de gaten houden. Het introduceren van te veel gerecycled plastic verslechtert de materiaaleigenschappen, waardoor de valsterkte en de scheurweerstand onder invloed van omgevingsfactoren in gevaar komen.
Implementatiestroomschema: Strategieën voor risicobeperking
| Productiefase | IBM Risk Management | EBM Risk Management |
|---|---|---|
| Gereedschapsontwerp | Verifieer kernverschuivingsberekeningen vroegtijdig. | Optimaliseer de afknijpgeometrie voor zuivere trims. |
| Materiaal voorbereiding | Strenge vochtcontrole voor PET-harsen. | Houd de mengverhoudingen van nieuw tot maalgoed in de gaten. |
| Kwaliteitscontrole | Aan de voorzijde geladen dimensionale controles. | Continue stroomafwaartse flitsinspecties. |
Het selecteren van het optimale vormproces vereist een evenwichtige beoordeling van ontwerpvereisten en productie-economie. Standaard de extrusiemethode gebruiken voor grote, complexe containers of containers met handvaten. Dankzij de flexibiliteit en lagere gereedschapskosten is het ideaal voor huishoudelijke chemicaliën en bulkverpakkingen. Omgekeerd kunt u standaard kiezen voor de op preforms gebaseerde injectiemethode voor kleine, uiterst nauwkeurige flessen. Wanneer de integriteit van de afdichtingen en de esthetiek zonder schroot van het grootste belang zijn, rechtvaardigt de hogere initiële investering gemakkelijk de onberispelijke resultaten.
A: Nee. EBM creëert inherent flits op de afknijppunten (boven en onder) wanneer de mal zich over de doorlopende plastic glasklomp sluit. Dit overtollige materiaal moet stroomafwaarts mechanisch worden afgesneden en wordt meestal vermalen en terug in de productielijn gerecycled.
A: Over het algemeen is EBM kosteneffectiever voor kleinere series. De aanzienlijk lagere gereedschapskosten compenseren de iets hogere eenheids- en schrootverwerkingskosten. IBM heeft complexe, dual-mold gereedschapsopstellingen nodig die zelden een ROI behalen op een korte oplage van 50.000 eenheden.
A: Omdat de hals onder hoge druk is gespoten, biedt deze een exacte maatcontrole. Deze onberispelijke precisie is vereist voor het veilig aanbrengen van kinderveilige (CR) doppen en inductieafdichtingen, waardoor het risico op gevaarlijke chemische lekkage of externe besmetting drastisch wordt verminderd.
