
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-09-23 الأصل: موقع
غالبًا ما يؤدي اختيار عملية التشكيل الخاطئة للزجاجات البلاستيكية إلى ميزانيات أدوات غير متوازنة، أو معدلات خردة غير مقبولة، أو سلامة الختم للخطر. يواجه المصنعون باستمرار ضغوطًا هائلة لتقديم عبوات خالية من العيوب دون تضخيم النفقات الرأسمالية. إن اختيار طريقة إنتاج تعتمد بشكل صارم على التقديرات الأولية يتجاهل المتغيرات الحيوية. إن هندسة الزجاجة، ودقة الرقبة المطلوبة، وحجم الإنتاج المتوقع تملي جدوى المشروع على المدى الطويل. عند تطبيق الأسلوب الخاطئ، فإنك تخاطر بالاختناقات التشغيلية وفشل الامتثال في المستقبل. توفر هذه المقالة مقارنة موضوعية تركز على الهندسة لمساعدة فرق المشتريات والمنتجات على وضع اللمسات الأخيرة على استراتيجية التصنيع الخاصة بهم. سوف تكتشف بالضبط كيف تختلف هذه التقنيات في سيناريوهات الإنتاج اليومية. ومن خلال فحص مزاياها المميزة والقيود المتأصلة فيها، نقدم لك البيانات القابلة للتنفيذ اللازمة لبدء مشروع التعبئة والتغليف التالي الخاص بك بثقة.
يكمن الاختلاف الأساسي بين طريقتي التصنيع السائدتين في كيفية تشكيل البلاستيك في البداية قبل النفخ. تعتمد كلتا العمليتين في النهاية على ضغط الهواء لتشكيل الزجاجة مقابل جدار تجويف بارد. ومع ذلك، فإن حالات البداية الخاصة بها تملي بشكل أساسي القدرات المادية للمنتج النهائي. إن فهم هذا الأصل المادي يساعد الفرق الهندسية على توقع سلوك الأجزاء أثناء الإنتاج الضخم.
في هذه الطريقة، يتم أولاً حقن البلاستيك في قالب صلب حول دبوس فولاذي. تقوم الآلة بحقن البوليمر المنصهر تحت ضغط عالٍ في تجويف دقيق. يؤدي هذا إلى إنشاء تشطيب كامل للرقبة ملولب قبل حدوث أي نفخ. بعد ذلك، تقوم الآلة بنقل الدبوس الأساسي الذي يحمل القالب الساخن إلى قالب نفخ ثانوي. يدخل الهواء المضغوط من خلال الدبوس الأساسي، مما يؤدي إلى توسيع القالب إلى الخارج مقابل جدران التجويف. وأخيرًا، تنتقل الزجاجة النهائية إلى محطة الإخراج.
وعلى العكس من ذلك، فإن عملية EBM تتجاوز مرحلة الحقن تمامًا. تقوم المعدات ببثق البلاستيك المنصهر بشكل مستمر على شكل أنبوب مجوف، يُعرف باسم باريسون. ينغلق القالب إلى النصف مباشرة حول هذا الأنبوب الهابط. عندما ينغلق القالب، فإنه يقرص الجزء العلوي والسفلي من الباريسون. يتم إدخال دبوس النفخ في منطقة الرقبة، مما يؤدي إلى نفخ البلاستيك المحبوس ليتناسب مع تجويف القالب. يشكل هذا النهج الزجاجة بأكملها في وقت واحد.
غالبا ما يفترض المهندسون الحقن مقابل البثق بالنفخ قابلة للتبديل للأشكال الأساسية. وهذا مفهوم خاطئ خطير. يضمن التشكيل توزيعًا موحدًا للمواد والتحكم المطلق في الأبعاد عند الرقبة. يعتمد الباريسون المبثوق، على الرغم من تنوعه الكبير، على القرص الميكانيكي لإغلاق القاعدة والرقبة. يؤدي هذا الضغط بطبيعته إلى خلق تباينات هيكلية وخردة. تحدد حالة البداية موثوقية الاستخدام النهائي.
هذه التقنية تدعم التنوع والحجم. يعتمد المصنعون عليها لإنتاج سلع استهلاكية كبيرة الحجم بسرعة. تسمح الميكانيكا بإجراء تعديلات سريعة على أرضية المصنع، مما يجعلها خيارًا سريعًا للتغليف الاستهلاكي الواسع.
ستجد هذه الطريقة خلف معظم الحاويات كبيرة الحجم. فكر في أباريق الحليب التي يبلغ حجمها جالونًا، والبراميل الصناعية سعة 55 جالونًا، وخزانات سوائل السيارات الضخمة. كما أنها تهيمن على سوق المواد الكيميائية المنزلية. ويعتمد الشامبو والمنظفات وزيوت المحركات بشكل كبير على هذه العملية. والأهم من ذلك، أن أي تصميم يتطلب مقبضًا مجوفًا ومتكاملًا يجب أن يستخدم هذه الطريقة.
حديث آلة نفخ القوالب بالبثق قابلة للتكيف بشكل كبير. وهو يدعم مجموعة واسعة من المواد البلاستيكية الحرارية. يمكنك بسهولة معالجة البولي إيثيلين عالي الكثافة (HDPE) والبولي بروبيلين (PP) وحتى PVC المرن. علاوة على ذلك، هذه الآلات تدعم بسهولة البثق المشترك متعدد الطبقات. تتيح لك هذه الإمكانية وضع طبقات عازلة داخل جدار الزجاجة، مما يزيد من العمر الافتراضي للمواد الغذائية والمواد الكيميائية الزراعية.
يوفر اختيار هذا الطريق العديد من الفوائد المالية والتشغيلية المقنعة:
وعلى الرغم من مرونتها، فإن هذه الطريقة تمثل تحديات هندسية متميزة. تولد العملية بطبيعتها 'وميضًا' عند نقاط الضغط الموجودة عند الرقبة والقاعدة. يجب على المنشآت تقليم هذه المواد الخردة ميكانيكيًا. وهذا يستلزم عمليات إعادة تدوير ثانوية قوية لإعادة طحن النفايات ومزجها مرة أخرى في مجرى المواد الخام.
بالإضافة إلى ذلك، يتم تشكيل تشطيب الرقبة عن طريق النفخ على التجويف، بدلاً من الحقن تحت ضغط عالٍ. وهذا يؤدي إلى انخفاض الدقة على المواضيع. إذا كان منتجك يتطلب إغلاقًا صارمًا محكمًا ضد السوائل أو الغاز، فإن هذا التباين يمكن أن يؤثر على سلامة الإغلاق.
عندما تتطلب التعبئة والتغليف الكمال المطلق، فإن هذه الطريقة هي التي تتولى المهمة. إنه يضحي بتعدد الاستخدامات على نطاق واسع من أجل الدقة الجراحية. تفضل فرق المشتريات هذا المسار عندما يفوق الامتثال التنظيمي نفقات الأدوات الأولية.
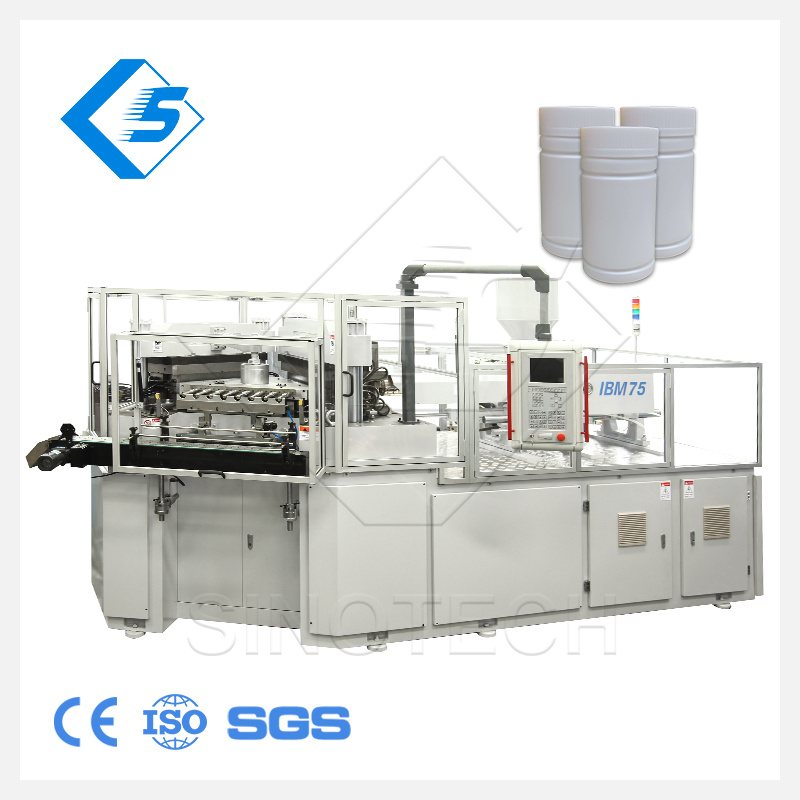
تهيمن هذه العملية على قطاعي الرعاية الطبية والشخصية. إنها تنتج زجاجات حبوب الدواء، وحاويات قطارة العين الدقيقة، وعبوات مستحضرات التجميل الراقية. بشكل عام، تقتصر هذه الطريقة اقتصاديًا على الحاويات ذات السعة الصغيرة، والتي تقل عادةً عن لتر واحد.
متقدمة تعمل آلة نفخ الحقن على نظام فهرسة متعدد المحطات عالي الدقة. يتضمن التصميم القياسي ثلاث محطات: الحقن والنفخ والإخراج. الأدوات معقدة ومصممة بشكل كبير. إنها تتطلب تجويفًا للحقن، وتجويفًا للنفخ، ودبابيس أساسية مُشكَّلة بدقة. تتطلب الآلة التحكم الدقيق في درجة الحرارة وحسابات قوة التثبيت.
تفضل الفوائد التشغيلية بشكل كبير الجودة والاتساق على المدى الطويل:
تأتي هذه الدقة مع عوائق كبيرة أمام الدخول. استثمارات الأدوات الأولية شديدة الانحدار. يجب عليك أن تدفع ثمن قالب الحقن وقالب النفخ لكل تصميم زجاجة. علاوة على ذلك، فإن فيزيائية الدبوس الأساسي تجعله غير قادر تمامًا على إنتاج زجاجات ذات مقابض مجوفة. وأخيرًا، فإن تكلفة الأدوات العالية تجعل هذه الطريقة غير قابلة للتطبيق اقتصاديًا لعمليات الإنتاج ذات الحجم المنخفض.
يتطلب تحديد المسار الصحيح تحديد مواصفات منتجك مقابل حقائق التصنيع. لا تبني قرارك على متغير واحد. يمنع التقييم الشامل إعادة صياغة الأدوات المكلفة وتأخير الإنتاج.
استهلاك الأدوات هو المقياس الحاسم هنا. تتطلب العملية القائمة على التشكيل أحجام إنتاج ضخمة لاستيعاب تكاليف الأدوات العالية. ومع ذلك، بمجرد وصولك إلى ملايين الوحدات، فإن التخلص من الخردة وتقليص العمالة يؤدي إلى انخفاض تكلفة الوحدة. على العكس من ذلك، فإن طريقة البثق المستمر هي أكثر ملاءمة لعمليات التشغيل ذات الحجم المتوسط. تعوض القوالب الأرخص تكاليف معالجة الخردة المرتفعة قليلاً في الحملات الأصغر.
مصفوفة المقارنة: معايير تقييم IBM و EBM معايير
| التقييم قوالب | نفخ الحقن (IBM) | قوالب نفخ البثق (EBM) |
|---|---|---|
| استثمار الأدوات | عالي (حقن + نفخ) | منخفضة إلى متوسطة |
| دقة الرقبة | استثنائي (شكل الحقن) | معتدل (متشكل في مهب) |
| توليد الخردة | صفر (بدون فلاش) | عالية (يتطلب التشذيب) |
| نطاق حجم الزجاجة | ميكرو إلى 1 لتر | أوقية إلى 55+ جالون |
| التعامل مع القدرة | غير ممكن | متكاملة بسهولة |
غالبًا ما تملي الهندسة الاختيار قبل أخذ التكلفة بعين الاعتبار. إذا كان تصميم الزجاجة الخاص بك يتطلب مقبضًا مجوفًا، فيجب عليك اختيار البثق. لا يمكن للدبوس الأساسي المستخدم في الطريقة البديلة التنقل حول تجويف المقبض. وبالمثل، إذا تجاوزت سعة الزجاجة 2 لتر، يوصى بشدة بالقذف. يؤدي توسيع القالب إلى حاوية ضخمة إلى ترقق شديد في المواد وضعف هيكلي.
سلامة الإغلاق غير قابلة للتفاوض للتطبيقات الطبية والصيدلانية. يحمل تسرب المادة الكيميائية أو جرعة الدواء المخترقة مسؤولية كارثية. تضمن مرحلة الحقن تشكيلات دقيقة للخيوط وأسطح إغلاق ناعمة. إذا كان الغطاء الخاص بك يتطلب ختمًا تحريضيًا أو آلية متخصصة لمقاومة عبث الأطفال، فإن طريقة التشكيل توفر التحكم الدقيق في الأبعاد اللازمة لاجتياز اختبار الامتثال التنظيمي باستمرار.
يتصرف التعامل مع الراتنج بشكل مختلف في كلا النظامين. عند بثق الباريسون، يجب أن تأخذ في الاعتبار 'قوة الذوبان'. تقوم الجاذبية بسحب الأنبوب البلاستيكي الساخن إلى الأسفل قبل إغلاق القالب. المواد مثل HDPE الثقيل تقاوم الترهل بشكل جيد. المواد ذات قوة الذوبان المنخفضة، مثل درجات معينة من PET، تتدلى بسرعة وتعقد عملية الباريسون. وفي الوقت نفسه، فإن مرحلة الحقن تتعامل بسهولة مع الراتنجات ذات قوة الذوبان المنخفضة لأن القالب الفولاذي يدعم التشكيل الساخن بشكل كامل.
غالبًا ما تصطدم القدرات النظرية بواقع أرض المصنع. يجب على فرق المشتريات توقع التحديات اللوجستية المخفية المرتبطة بكل طريقة قولبة. ويضمن التخطيط السليم التوسع السلس ويمنع التجاوزات المفاجئة في الميزانية.
يجب عليك مراعاة الجداول الزمنية لصنع القالب في جدول إطلاق المنتج الخاص بك. تتطلب قوالب الحقن الدقيقة قنوات تبريد معقدة، وأنظمة تشغيل ساخن، وتفاوتات دقيقة. يمكن أن يستغرق تصميم هذه الأدوات وتصنيعها والتحقق من صحتها من 12 إلى 16 أسبوعًا أو أكثر. في المقابل، قوالب نفخ البثق القياسية هي عبارة عن كتل أبسط من الألومنيوم أو الفولاذ. يمكن لصانعي الأدوات في كثير من الأحيان تحويلها في نصف الوقت، مما يمنحك وقتًا أسرع للتسويق.
التكلفة الخفية للبثق المستمر هي إدارة النفايات. يؤدي تقليم الذيول والرقبة إلى توليد خردة ثابتة. يجب أن تقوم المنشآت بإدارة المطاحن وأنظمة النقل ومحطات الخلط لتوجيه هذا الفلاش مرة أخرى إلى القادوس. يجب عليك مراقبة نسبة إعادة الطحن بدقة. يؤدي إدخال الكثير من البلاستيك المعاد تدويره إلى تدهور خصائص المواد، مما يقلل من قوة تأثير السقوط ومقاومة التشققات الناتجة عن الإجهاد البيئي.
مخطط تدفق التنفيذ: استراتيجيات تخفيف المخاطر
| مرحلة الإنتاج | إدارة مخاطر IBM | إدارة مخاطر EBM |
|---|---|---|
| تصميم الأدوات | التحقق من حسابات التحول الأساسي في وقت مبكر. | تحسين هندسة القرص للحصول على حواف نظيفة. |
| إعداد المواد | رقابة صارمة على الرطوبة لراتنجات PET. | مراقبة نسب المزج البكر إلى إعادة الطحن. |
| ضبط الجودة | فحوصات الأبعاد المحملة من الأمام. | التفتيش فلاش المستمر في المصب. |
يتطلب اختيار عملية التشكيل المثالية إجراء تقييم متوازن لمتطلبات التصميم واقتصاديات الإنتاج. الافتراضي هو طريقة البثق للحاويات الكبيرة أو المعقدة أو ذات المقبض. إن مرونتها وتكاليف الأدوات المنخفضة تجعلها مثالية للمواد الكيميائية المنزلية والتعبئة بالجملة. على العكس من ذلك، يتم استخدام طريقة الحقن المعتمدة على التشكيل للزجاجات الصغيرة عالية الدقة. عندما تكون سلامة الختم والجماليات الخالية من الخردة أمرًا بالغ الأهمية، فإن الاستثمار الأولي الأعلى يبرر بسهولة الإنتاج الخالي من العيوب.
ج: لا، يقوم EBM بطبيعته بإنشاء وميض عند نقاط الضغط (العلوية والسفلى) عند إغلاق القالب فوق الباريسون البلاستيكي المستمر. ويجب قطع هذه المواد الزائدة ميكانيكيًا، وعادةً ما يتم طحنها وإعادة تدويرها مرة أخرى إلى خط الإنتاج.
ج: بشكل عام، يعد EBM أكثر فعالية من حيث التكلفة لعمليات التشغيل الأصغر. إن تكلفة الأدوات المنخفضة بشكل كبير تعوض التكاليف المرتفعة قليلاً للوحدة ومعالجة الخردة. تتطلب شركة IBM إعدادات أدوات معقدة ومزدوجة القالب والتي نادرًا ما تحقق عائدًا على الاستثمار على المدى القصير الذي يصل إلى 50000 وحدة.
ج: نظرًا لأن الرقبة مصبوبة بالحقن تحت ضغط عالٍ، فإنها توفر تحكمًا دقيقًا في الأبعاد. تعتبر هذه الدقة التي لا تشوبها شائبة أمرًا إلزاميًا للتركيب الآمن للأغطية المقاومة للأطفال (CR) والأختام الحثية، مما يقلل بشكل كبير من خطر التسرب الكيميائي الخطير أو التلوث الخارجي.
