La scelta del processo di stampaggio sbagliato per le bottiglie di plastica spesso si traduce in budget di attrezzature disallineati, tassi di scarto inaccettabili o integrità della tenuta compromessa. I produttori devono affrontare costantemente un’enorme pressione per fornire imballaggi impeccabili senza gonfiare le spese in conto capitale. La scelta di un metodo di produzione basato rigorosamente su stime preliminari ignora le variabili vitali. La geometria della bottiglia, la precisione del collo richiesta e il volume di produzione previsto determinano la fattibilità del progetto a lungo termine. Quando si applica la tecnica sbagliata, si rischiano colli di bottiglia operativi e fallimenti di conformità su tutta la linea. Questo articolo fornisce un confronto obiettivo e incentrato sulla progettazione per aiutare i team di approvvigionamento e di prodotto a finalizzare la propria strategia di produzione. Scoprirai esattamente come queste tecnologie differiscono negli scenari di produzione quotidiana. Esaminando i loro distinti vantaggi e i limiti intrinseci, ti forniamo i dati utilizzabili necessari per lanciare con sicurezza il tuo prossimo progetto di imballaggio.
Punti chiave
- Lo stampaggio a iniezione e soffiaggio (IBM) offre una precisione superiore del collo e zero scarti, rendendolo lo standard per le piccole bottiglie mediche, farmaceutiche e cosmetiche.
- L'Extrusion Blow Moulding (EBM) offre una versatilità senza pari per geometrie complesse (come maniglie stampate) e contenitori di grande capacità a un costo iniziale di attrezzatura inferiore.
- Il fattore decisionale principale è solitamente un compromesso tra rigorose tolleranze dimensionali (a favore di IBM) e flessibilità in termini di dimensioni/forma dell'unità (a favore di EBM).
- L'ammortamento delle attrezzature dipende fortemente dal volume; IBM richiede un capitale iniziale più elevato ma può produrre costi unitari inferiori su larga scala grazie allo zero flash.
Comprendere le differenze meccaniche
La distinzione fondamentale tra questi due metodi di produzione dominanti risiede nel modo in cui la plastica viene inizialmente formata prima del soffiaggio. Entrambi i processi si basano infine sulla pressione dell'aria per modellare la bottiglia contro una parete fredda della cavità. Tuttavia, il loro stato iniziale determina fondamentalmente le capacità fisiche del prodotto finale. Comprendere questa origine fisica aiuta i team di ingegneri ad anticipare il comportamento delle parti durante la produzione di massa.
Il processo IBM
In questo metodo, la plastica viene prima stampata a iniezione in una preforma solida attorno a un perno con anima in acciaio. La macchina inietta il polimero fuso ad alta pressione in una cavità precisa. Questo crea una finitura del collo filettata completamente formata prima che avvenga qualsiasi soffiatura. Successivamente, la macchina trasferisce il perno centrale che trasporta la preforma calda in uno stampo di soffiaggio secondario. L'aria compressa entra attraverso il perno centrale, espandendo la preforma verso l'esterno contro le pareti della cavità. Infine, la bottiglia finita viene spostata in una stazione di espulsione.
Il processo EBM
Al contrario, il processo EBM bypassa completamente la fase di iniezione. L'apparecchiatura estrude la plastica fusa in modo continuo sotto forma di un tubo cavo, noto come parison. Le metà dello stampo si chiudono direttamente attorno a questo tubo discendente. Quando lo stampo si chiude, pizzica la parte superiore e inferiore del parison. Un perno di soffiaggio si inserisce nell'area del collo, gonfiando la plastica intrappolata per adattarla alla cavità dello stampo. Questo approccio forma simultaneamente l'intera bottiglia.
Verifica delle ipotesi
Gli ingegneri spesso danno per scontato lo stampaggio ad iniezione ed estrusione-soffiaggio è intercambiabile per le forme base. Questo è un malinteso pericoloso. La preforma garantisce una distribuzione uniforme del materiale e un assoluto controllo dimensionale al collo. Il parison estruso, pur essendo altamente versatile, si basa sul bloccaggio meccanico per sigillare la base e il collo. Questo allontanamento crea intrinsecamente scarti e variazioni strutturali. Il tuo stato iniziale determina l'affidabilità dell'uso finale.
Stampaggio per estrusione e soffiaggio: capacità e vincoli
Questa tecnica sostiene la versatilità e la scalabilità. I produttori fanno affidamento su di esso per produrre rapidamente beni di consumo in grandi volumi. La meccanica consente rapidi adattamenti in fabbrica, rendendola una scelta agile per un ampio packaging di consumo.
Casi d'uso ideali
Troverai questo metodo dietro la maggior parte dei contenitori di grande formato. Pensa alle brocche per il latte da un gallone, ai fusti industriali da 55 galloni e agli ingombranti serbatoi di liquidi per autoveicoli. Domina anche il mercato dei prodotti chimici domestici. Shampoo, detergenti e oli motore fanno molto affidamento su questo processo. Fondamentalmente, qualsiasi progetto che richieda una maniglia cava integrata deve utilizzare questo metodo.
Dinamica dell'attrezzatura
Un moderno La macchina per estrusione soffiaggio è altamente adattabile. Supporta una vasta gamma di materiali termoplastici. Puoi lavorare facilmente polietilene ad alta densità (HDPE), polipropilene (PP) e persino PVC flessibile. Inoltre, queste macchine supportano facilmente la coestrusione multistrato. Questa funzionalità consente di inserire strati barriera all'interno della parete della bottiglia, prolungando la durata di conservazione dei prodotti chimici alimentari e agricoli.
Vantaggi aziendali
La scelta di questo percorso offre numerosi vantaggi finanziari e operativi interessanti:
- Costi iniziali di attrezzaggio inferiori: produrre un singolo set di stampi per soffiaggio costa molto meno rispetto all'acquisto dei complessi sistemi a doppio stampo necessari per altri metodi.
- Tempi di realizzazione degli stampi più rapidi: progetti di stampi più semplici consentono ai produttori di utensili di consegnare stampi pronti per la produzione con settimane di anticipo.
- Flessibilità del peso delle parti: gli operatori possono programmare al volo lo spessore del parison. È possibile regolare dinamicamente il peso della bottiglia senza alterare l'attrezzatura fisica in acciaio.
Limitazioni e rischi
Nonostante la sua flessibilità, questo metodo presenta sfide ingegneristiche distinte. Il processo genera intrinsecamente 'flash' nei punti di pizzicamento situati sul collo e sulla base. Le strutture devono tagliare meccanicamente questo materiale di scarto. Ciò richiede robusti processi di riciclaggio secondario per macinare e reintegrare i rifiuti nel flusso di materiale vergine.
Inoltre, la finitura del collo si forma soffiando contro una cavità, anziché iniettando ad alta pressione. Ciò si traduce in una minore precisione sulle filettature. Se il tuo prodotto richiede una rigorosa tenuta a tenuta di liquidi o gas, questa variazione può compromettere l'integrità della chiusura.
Stampaggio ad iniezione e soffiaggio: capacità e vincoli
Quando il packaging richiede la perfezione assoluta, questo metodo prende il sopravvento. Sacrifica la versatilità su larga scala per la precisione chirurgica. I team di procurement preferiscono questa strada quando la conformità normativa supera le spese iniziali per le attrezzature.
Casi d'uso ideali
Questo processo domina i settori medico e della cura personale. Produce flaconi per pillole farmaceutiche, contenitori contagocce precisi e imballaggi cosmetici di fascia alta. Generalmente, questo metodo è economicamente limitato a contenitori di piccola capacità, tipicamente inferiore a un litro.
Dinamica dell'attrezzatura
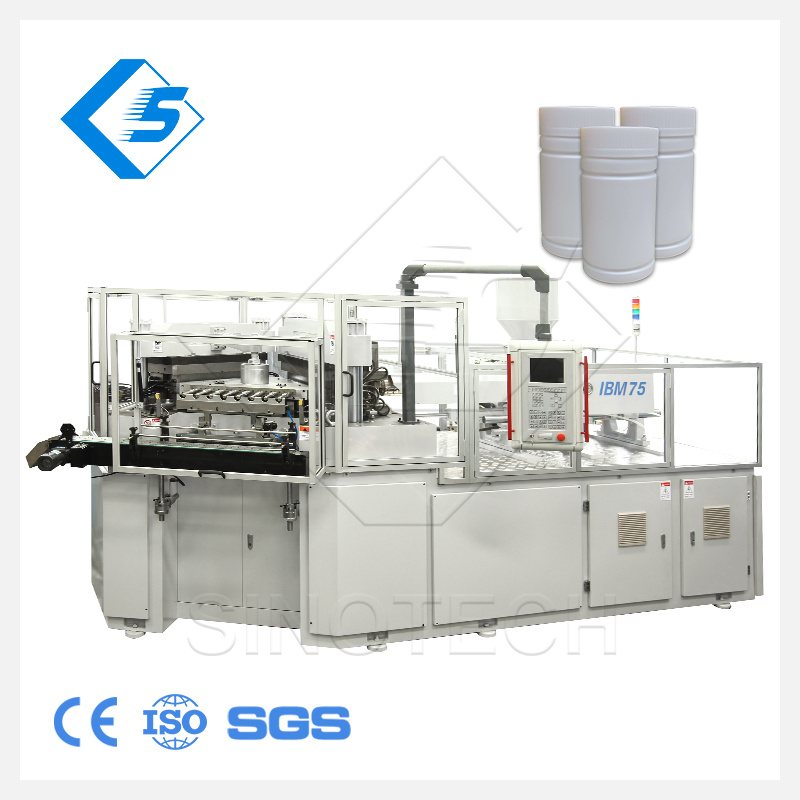
Un avanzato La macchina per lo stampaggio a iniezione e soffiaggio funziona su un sistema di indicizzazione multistazione ad alta precisione. Il layout standard prevede tre stazioni: iniezione, soffiaggio ed espulsione. Gli strumenti sono complessi e pesantemente ingegnerizzati. Richiede una cavità di iniezione, una cavità di soffiaggio e perni centrali lavorati con precisione. Il macchinario richiede un controllo esatto della temperatura e calcoli della forza di bloccaggio.
Vantaggi aziendali
I vantaggi operativi favoriscono fortemente la qualità e la coerenza a lungo termine:
- Produzione senza bava: il processo non genera scarti. Si eliminano completamente le stazioni di rifilatura secondarie e il rischio di contaminazione del rimacinato.
- Eccezionale precisione dimensionale: poiché la finitura del collo si forma all'interno di uno stampo a iniezione ad alta pressione, le filettature sono impeccabili. Ciò garantisce la conformità ai rigorosi standard normativi di sigillatura per le chiusure a prova di bambino.
- Finitura visiva superiore: il passaggio della preforma garantisce uno spessore della parete estremamente uniforme. Ciò si traduce in un'eccezionale chiarezza visiva, eliminando le linee di saldatura spesso viste nelle solette estruse.
Limitazioni e rischi
Questa precisione comporta notevoli barriere all’ingresso. Gli investimenti iniziali in attrezzature sono elevati. È necessario pagare sia uno stampo a iniezione che uno stampo a soffiaggio per ogni modello di bottiglia. Inoltre, la fisica del perno centrale lo rende del tutto incapace di produrre bottiglie con manici cavi. Infine, l’elevato costo degli utensili rende questo metodo economicamente impraticabile per cicli di produzione a basso volume.
Valutare lo stampaggio ad iniezione o ad estrusione per soffiaggio per il tuo progetto
Per scegliere il percorso giusto è necessario mappare le specifiche del prodotto rispetto alle realtà produttive. Non basare la tua decisione su una singola variabile. Una valutazione olistica previene costose rilavorazioni degli utensili e ritardi nella produzione.
Matrice costo/volume
L'ammortamento degli utensili è la metrica cruciale qui. Il processo basato sulle preforme richiede volumi di produzione massicci per assorbire gli elevati costi di attrezzaggio. Tuttavia, una volta raggiunti milioni di unità, l’eliminazione degli scarti e della manodopera di rifinitura riduce il costo unitario. Al contrario, il metodo dell’estrusione continua è molto più adatto alle lavorazioni a medio volume. Gli stampi più economici compensano i costi di gestione degli scarti leggermente più elevati nelle campagne più piccole.
Matrice di confronto: criteri di valutazione IBM vs EBM
| Criteri di valutazione |
Iniezione-soffiaggio (IBM) |
Estrusione-soffiaggio (EBM) |
| Investimenti in attrezzature |
Alto (stampi ad iniezione + soffiaggio) |
Da basso a moderato |
| Precisione del collo |
Eccezionale (formato ad iniezione) |
Moderato (formato espulso) |
| Generazione di rottami |
Zero (senza flash) |
Alto (richiede il ritaglio) |
| Gamma di dimensioni della bottiglia |
Micro a 1 litro |
Once a 55+ galloni |
| Capacità di gestire |
Non possibile |
Facilmente integrato |
Limitazioni di progettazione e geometria
La geometria spesso detta la scelta prima ancora che venga preso in considerazione il costo. Se il design della tua bottiglia richiede un manico cavo, devi scegliere l'estrusione. Il perno centrale utilizzato nel metodo alternativo non può spostarsi attorno alla cavità della maniglia. Allo stesso modo, se la vostra bottiglia supera i due litri di capacità, l’estrusione è altamente consigliata. L'espansione di una preforma in un contenitore massiccio provoca un grave assottigliamento del materiale e debolezza strutturale.
Tolleranza e conformità
L'integrità della chiusura non è negoziabile per le applicazioni mediche e farmaceutiche. Una perdita di sostanza chimica o un dosaggio farmacologico compromesso comporta una responsabilità catastrofica. La fase di iniezione garantisce profili di filettatura precisi e superfici di tenuta lisce. Se il tappo richiede un sigillo a induzione o un meccanismo specializzato a prova di bambino, il metodo della preforma fornisce l'esatto controllo dimensionale necessario per superare costantemente i test di conformità normativa.
Idoneità del materiale
La gestione della resina si comporta diversamente in entrambi i sistemi. Quando si estrude un parison, è necessario tenere conto della 'forza di fusione'. La gravità spinge verso il basso il tubo di plastica caldo prima che lo stampo si chiuda. Materiali come l'HDPE pesante resistono bene al cedimento. I materiali con bassa resistenza al fuso, come alcuni gradi di PET, si afflosciano rapidamente e complicano il processo di preformatura. Nel frattempo, la fase di iniezione gestisce facilmente le resine a bassa resistenza al punto di fusione perché lo stampo in acciaio supporta completamente la preforma calda.
Rischi di implementazione e realtà produttive
Le capacità teoriche spesso si scontrano con la realtà della fabbrica. I team di approvvigionamento devono anticipare le sfide logistiche nascoste legate a ciascun metodo di stampaggio. Una corretta pianificazione garantisce uno scale-up senza intoppi e previene i superamenti imprevisti del budget.
Tempi di consegna degli utensili
È necessario tenere conto delle tempistiche di realizzazione degli stampi nel programma di lancio del prodotto. Gli stampi a iniezione di precisione richiedono canali di raffreddamento complessi, sistemi a canali caldi e microtolleranze. La progettazione, la lavorazione e la convalida di questi strumenti possono richiedere da 12 a 16 settimane o più. Al contrario, gli stampi per estrusione-soffiaggio standard sono blocchi più semplici di alluminio o acciaio. I produttori di utensili spesso riescono a consegnarli nella metà del tempo, garantendoti un time-to-market più rapido.
Gestione degli scarti (EBM)
Il costo nascosto dell’estrusione continua è la gestione dei rifiuti. Il taglio delle code e dei colli genera scarti costanti. Le strutture devono gestire trituratori, sistemi di trasporto e stazioni di miscelazione per convogliare questi residui nella tramoggia. È necessario monitorare meticolosamente il rapporto di rimacinato. L'introduzione di una quantità eccessiva di plastica riciclata degrada le proprietà del materiale, compromettendo la resistenza alle cadute e alle crepe da stress ambientale.
Diagramma di flusso di implementazione: Strategie di mitigazione del rischio
| Fase di produzione |
IBM Risk Management |
EBM Risk Management |
| Progettazione di utensili |
Verificare tempestivamente i calcoli dello spostamento del nucleo. |
Ottimizza la geometria del pinch-off per rifiniture pulite. |
| Preparazione dei materiali |
Controllo rigoroso dell'umidità per le resine PET. |
Monitorare i rapporti di miscelazione tra vergine e rimacinato. |
| Controllo di qualità |
Controlli dimensionali a caricamento frontale. |
Ispezioni flash continue a valle. |
Punti di controllo del controllo qualità
- Convalida a monte: i metodi di precisione delle preforme anticipano il controllo di qualità. Una volta qualificata l'attrezzatura, il processo rimane incredibilmente stabile. Gli operatori delle macchine monitorano semplicemente temperature e pressioni.
- Ispezione a valle: il metodo di estrusione richiede una solida ispezione a valle. A causa della rifinitura meccanica, gli operatori devono controllare costantemente eventuali finiture ruvide del collo, pizzicature incomplete e perdite della guarnizione inferiore.
- Controlli della distribuzione del peso: entrambi i processi richiedono test di routine dello spessore delle pareti per garantire che il materiale si distribuisca uniformemente durante la fase di soffiaggio.
Conclusione
La scelta del processo di stampaggio ottimale richiede una valutazione equilibrata dei requisiti di progettazione e degli aspetti economici della produzione. Predefinito per il metodo di estrusione per contenitori grandi, complessi o con maniglia. La sua flessibilità e i minori costi di attrezzaggio lo rendono ideale per prodotti chimici domestici e imballaggi sfusi. Al contrario, per le bottiglie piccole e ad alta precisione è preferibile utilizzare il metodo di iniezione basato su preforme. Quando l’integrità della tenuta e l’assenza di scarti sono fondamentali, l’investimento iniziale più elevato giustifica facilmente il risultato impeccabile.
- Finalizza il design della tua bottiglia per verificare se le maniglie o le capacità estreme eliminano anticipatamente il metodo della preforma.
- Definisci le tue rigorose tolleranze del collo; se i cappucci a prova di bambino sono obbligatori, dare priorità alle filettature realizzate per iniezione.
- Mappa il volume annuale previsto per calcolare precise tempistiche di ammortamento degli utensili.
- Determina il budget massimo per gli utensili prima di inviare richieste di offerta a potenziali produttori a contratto.
Domande frequenti
D: L'estrusione e soffiaggio può produrre bottiglie senza bava?
R: No. L'EBM crea intrinsecamente bave nei punti di pizzicamento (superiore e inferiore) quando lo stampo si chiude sul parison di plastica continuo. Questo materiale in eccesso deve essere tagliato meccanicamente a valle e solitamente viene macinato e riciclato nella linea di produzione.
D: Quale processo è più conveniente per una produzione di 50.000 unità?
R: Generalmente, l'EBM è più conveniente per le tirature più piccole. Il costo degli utensili significativamente più basso compensa i costi unitari e di gestione degli scarti leggermente più alti. IBM richiede configurazioni complesse di attrezzature a doppio stampo che raramente raggiungono il ROI su una breve tiratura di 50.000 unità.
D: Perché è preferibile lo stampaggio a iniezione e soffiaggio per i flaconi farmaceutici?
R: Poiché il collo è stampato ad iniezione ad alta pressione, offre un controllo dimensionale esatto. Questa precisione impeccabile è obbligatoria per il montaggio sicuro dei tappi a prova di bambino (CR) e delle guarnizioni a induzione, che riduce drasticamente il rischio di pericolose perdite chimiche o contaminazione esterna.

