
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 23.09.2026 Herkunft: Website
Die Wahl des falschen Formverfahrens für Kunststoffflaschen führt oft zu falsch abgestimmten Werkzeugbudgets, inakzeptablen Ausschussraten oder einer beeinträchtigten Dichtungsintegrität. Hersteller stehen ständig unter enormem Druck, einwandfreie Verpackungen zu liefern, ohne die Investitionsausgaben zu erhöhen. Bei der Auswahl einer Produktionsmethode, die ausschließlich auf vorläufigen Schätzungen basiert, werden wichtige Variablen außer Acht gelassen. Die Flaschengeometrie, die erforderliche Halsgenauigkeit und das erwartete Produktionsvolumen bestimmen die langfristige Realisierbarkeit des Projekts. Wenn Sie die falsche Technik anwenden, riskieren Sie später betriebliche Engpässe und Compliance-Verstöße. Dieser Artikel bietet einen objektiven, auf die Technik ausgerichteten Vergleich, um Beschaffungs- und Produktteams bei der Festlegung ihrer Fertigungsstrategie zu unterstützen. Sie erfahren genau, wie sich diese Technologien in alltäglichen Produktionsszenarien unterscheiden. Durch die Untersuchung ihrer eindeutigen Vorteile und inhärenten Einschränkungen liefern wir Ihnen die umsetzbaren Daten, die Sie für den sicheren Start Ihres nächsten Verpackungsprojekts benötigen.
Der Hauptunterschied zwischen diesen beiden vorherrschenden Herstellungsmethoden liegt darin, wie der Kunststoff vor dem Blasen zunächst geformt wird. Bei beiden Verfahren kommt es letztendlich auf Luftdruck an, um die Flasche an einer kalten Hohlraumwand zu formen. Ihre Ausgangszustände bestimmen jedoch grundsätzlich die physikalischen Fähigkeiten des Endprodukts. Das Verständnis dieses physikalischen Ursprungs hilft Entwicklungsteams, das Verhalten von Teilen während der Massenproduktion vorherzusagen.
Bei diesem Verfahren wird Kunststoff zunächst um einen Kernstift aus Stahl zu einem festen Vorformling gespritzt. Die Maschine spritzt geschmolzenes Polymer unter hohem Druck in eine präzise Kavität. Dadurch entsteht ein vollständig geformter Halsabschluss mit Gewinde, bevor es zum Blasen kommt. Anschließend überführt die Maschine den Kernstift, der den heißen Vorformling trägt, in eine sekundäre Blasform. Druckluft tritt durch den Kernstift ein und dehnt den Vorformling nach außen gegen die Hohlraumwände aus. Abschließend gelangt die fertige Flasche zu einer Auswurfstation.
Umgekehrt wird beim EBM-Verfahren die Einspritzphase vollständig umgangen. Die Anlage extrudiert geschmolzenen Kunststoff kontinuierlich in Form eines Hohlrohrs, eines sogenannten Vorformlings. Die Formhälften schließen sich direkt um dieses absteigende Rohr. Beim Schließen der Form werden die Ober- und Unterseite des Vorformlings eingeklemmt. Eine Blasnadel wird in den Halsbereich eingeführt und bläst den eingeschlossenen Kunststoff auf, um ihn an den Formhohlraum anzupassen. Dieser Ansatz formt gleichzeitig die gesamte Flasche.
Ingenieure gehen oft davon aus Spritzguss vs. Extrusionsblasformen sind für Grundformen austauschbar. Das ist ein gefährliches Missverständnis. Der Vorformling garantiert eine gleichmäßige Materialverteilung und absolute Dimensionskontrolle am Hals. Der extrudierte Vorformling ist zwar äußerst vielseitig, beruht jedoch auf mechanischem Zusammendrücken, um die Basis und den Hals abzudichten. Diese Abschnürung führt zwangsläufig zu Ausschuss und strukturellen Abweichungen. Ihr Ausgangszustand bestimmt Ihre Endverwendungszuverlässigkeit.
Diese Technik steht für Vielseitigkeit und Skalierbarkeit. Hersteller verlassen sich darauf, um schnell Massenkonsumgüter herzustellen. Die Mechanik ermöglicht schnelle Anpassungen in der Fabrikhalle und macht es zu einer flexiblen Wahl für breite Verbraucherverpackungen.
Diese Methode finden Sie hinter den meisten großformatigen Behältern. Denken Sie an Milchkännchen, 55-Gallonen-Industriefässer und sperrige Flüssigkeitsbehälter für Kraftfahrzeuge. Es dominiert auch den Markt für Haushaltschemikalien. Shampoos, Reinigungsmittel und Motoröle sind stark auf diesen Prozess angewiesen. Entscheidend ist, dass jedes Design, das einen integrierten Hohlgriff erfordert, diese Methode verwenden muss.
Ein moderner Extrusionsblasformmaschine ist äußerst anpassungsfähig. Es unterstützt eine Vielzahl thermoplastischer Materialien. Sie können problemlos Polyethylen hoher Dichte (HDPE), Polypropylen (PP) und sogar flexibles PVC verarbeiten. Darüber hinaus unterstützen diese Maschinen problemlos die Mehrschicht-Coextrusion. Mit dieser Funktion können Sie Barriereschichten in die Flaschenwand einbauen und so die Haltbarkeit von Lebensmitteln und Agrarchemikalien verlängern.
Die Wahl dieser Route bietet mehrere überzeugende finanzielle und betriebliche Vorteile:
Trotz ihrer Flexibilität stellt diese Methode besondere technische Herausforderungen dar. Der Prozess erzeugt von Natur aus einen „Flash“ an den Abklemmpunkten am Hals und an der Basis. Die Anlagen müssen dieses Abfallmaterial mechanisch beschneiden. Dies erfordert robuste Sekundärrecyclingprozesse, um den Abfall wieder zu zerkleinern und wieder in den Neumaterialstrom einzumischen.
Darüber hinaus wird der Halsabschluss durch Blasen gegen einen Hohlraum und nicht durch Einspritzen unter hohem Druck gebildet. Dies führt zu einer geringeren Präzision der Gewinde. Wenn Ihr Produkt eine strenge flüssigkeits- oder gasdichte Versiegelung erfordert, kann diese Abweichung die Integrität des Verschlusses beeinträchtigen.
Wenn beim Verpacken absolute Perfektion gefragt ist, kommt diese Methode zum Einsatz. Es opfert große Vielseitigkeit zugunsten chirurgischer Präzision. Beschaffungsteams bevorzugen diesen Weg, wenn die Einhaltung gesetzlicher Vorschriften die anfänglichen Werkzeugausgaben übersteigt.
Dieser Prozess dominiert den Medizin- und Körperpflegesektor. Das Unternehmen produziert pharmazeutische Tablettenfläschchen, präzise Augentropfenbehälter und hochwertige Kosmetikverpackungen. Im Allgemeinen ist diese Methode wirtschaftlich auf Behälter mit geringem Fassungsvermögen, typischerweise unter einem Liter, beschränkt.
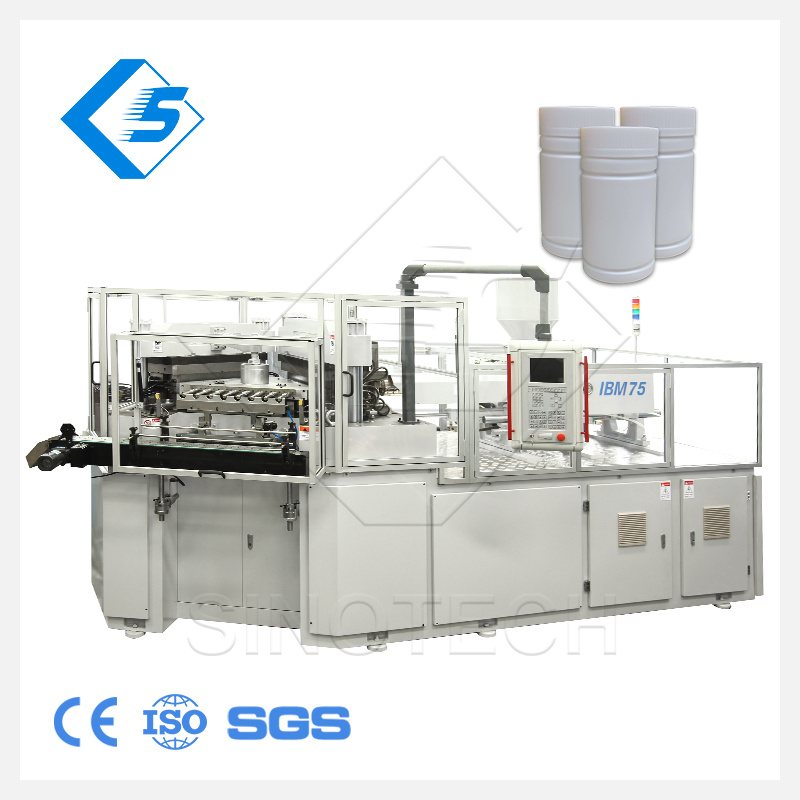
Ein Fortgeschrittener Die Spritzblasmaschine arbeitet mit einem hochpräzisen Mehrstationen-Indexierungssystem. Das Standardlayout umfasst drei Stationen: Einspritzen, Blasen und Auswerfen. Die Werkzeuge sind komplex und aufwändig konstruiert. Es erfordert eine Einspritzkavität, eine Blaskavität und präzise bearbeitete Kernstifte. Der Maschinenpark erfordert eine exakte Temperaturführung und Schließkraftberechnung.
Die betrieblichen Vorteile begünstigen die langfristige Qualität und Konsistenz erheblich:
Diese Präzision bringt erhebliche Eintrittsbarrieren mit sich. Die Vorabinvestitionen in die Werkzeugausstattung sind hoch. Für jedes Flaschendesign müssen Sie sowohl eine Spritzgussform als auch eine Blasform bezahlen. Darüber hinaus macht es die Physik des Kernstifts völlig unmöglich, Flaschen mit Hohlhenkeln herzustellen. Schließlich machen die hohen Werkzeugkosten diese Methode für Kleinserienproduktionen wirtschaftlich unrentabel.
Um den richtigen Weg zu wählen, müssen Sie Ihre Produktspezifikationen mit der Realität in der Fertigung abgleichen. Basieren Sie Ihre Entscheidung nicht auf einer einzigen Variablen. Eine ganzheitliche Bewertung verhindert kostspielige Werkzeugnacharbeiten und Produktionsverzögerungen.
Die Werkzeugamortisation ist hier die entscheidende Kennzahl. Der auf Vorformlingen basierende Prozess erfordert enorme Produktionsmengen, um die hohen Werkzeugkosten aufzufangen. Sobald Sie jedoch Millionen von Einheiten erreicht haben, werden die Stückkosten durch die Eliminierung von Ausschuss und Kürzungen gesenkt. Umgekehrt ist die kontinuierliche Extrusionsmethode für mittlere Produktionsmengen weitaus geeigneter. Die günstigeren Formen glichen die etwas höheren Kosten für die Schrottbearbeitung bei kleineren Kampagnen aus.
Vergleichsmatrix: IBM vs. EBM Bewertungskriterien Bewertungskriterien
| Spritzblasformen | (IBM) | Extrusionsblasformen (EBM) |
|---|---|---|
| Werkzeuginvestition | Hoch (Spritzguss + Blasformen) | Niedrig bis mittel |
| Halspräzision | Außergewöhnlich (Injektion geformt) | Mäßig (blasgeformt) |
| Schrotterzeugung | Null (Blitzlos) | Hoch (Zuschneiden erforderlich) |
| Flaschengrößenbereich | Mikro bis 1 Liter | Unzen bis 55+ Gallonen |
| Grifffähigkeit | Nicht möglich | Leicht integrierbar |
Die Geometrie bestimmt oft die Wahl, bevor die Kosten überhaupt berücksichtigt werden. Wenn Ihr Flaschendesign einen Hohlgriff erfordert, müssen Sie sich für Extrusion entscheiden. Der bei der alternativen Methode verwendete Kernstift kann nicht um einen Griffhohlraum herum navigieren. Wenn Ihre Flasche ein Fassungsvermögen von mehr als zwei Litern hat, wird die Extrusion ebenfalls dringend empfohlen. Das Expandieren eines Vorformlings zu einem massiven Behälter führt zu einer starken Materialverdünnung und strukturellen Schwächen.
Die Verschlussintegrität ist für medizinische und pharmazeutische Anwendungen nicht verhandelbar. Ein Auslaufen einer Chemikalie oder eine fehlerhafte Medikamentendosierung birgt katastrophale Folgen. Die Einspritzphase garantiert präzise Gewindeprofile und glatte Dichtflächen. Wenn für Ihre Kappe eine Induktionsversiegelung oder ein spezieller kindersicherer Mechanismus erforderlich ist, bietet die Preform-Methode die exakte Dimensionskontrolle, die erforderlich ist, um die Tests zur Einhaltung gesetzlicher Vorschriften konsistent zu bestehen.
Der Umgang mit Harz verhält sich in beiden Systemen unterschiedlich. Beim Extrudieren eines Vorformlings müssen Sie die „Schmelzfestigkeit“ berücksichtigen. Die Schwerkraft zieht den heißen Kunststoffschlauch nach unten, bevor sich die Form schließt. Materialien wie schweres HDPE widerstehen dem Durchhängen gut. Materialien mit geringer Schmelzfestigkeit, wie bestimmte PET-Qualitäten, hängen schnell durch und erschweren den Vorformprozess. In der Einspritzphase können Harze mit geringer Schmelzfestigkeit problemlos verarbeitet werden, da die Stahlform den heißen Vorformling vollständig stützt.
Theoretische Fähigkeiten kollidieren oft mit der Realität in der Fabrikhalle. Beschaffungsteams müssen die versteckten logistischen Herausforderungen antizipieren, die mit jeder Formmethode verbunden sind. Eine ordnungsgemäße Planung gewährleistet eine nahtlose Skalierung und verhindert unerwartete Budgetüberschreitungen.
Sie müssen die Zeitpläne für die Formenherstellung in Ihren Produkteinführungsplan einbeziehen. Präzisionsspritzgussformen erfordern komplizierte Kühlkanäle, Heißkanalsysteme und Mikrotoleranzen. Das Entwerfen, Bearbeiten und Validieren dieser Werkzeuge kann 12 bis 16 Wochen oder länger dauern. Im Gegensatz dazu sind Standard-Extrusionsblasformen einfachere Aluminium- oder Stahlblöcke. Werkzeugbauer können sie oft in der Hälfte der Zeit fertigstellen, was Ihnen eine schnellere Markteinführung ermöglicht.
Die versteckten Kosten der kontinuierlichen Extrusion sind die Abfallentsorgung. Beim Beschneiden der Schwänze und Hälse entsteht ständig Ausschuss. Die Einrichtungen müssen Mühlen, Fördersysteme und Mischstationen verwalten, um diesen Flash zurück in den Trichter zu leiten. Sie müssen das Mahlgradverhältnis sorgfältig überwachen. Die Verwendung von zu viel recyceltem Kunststoff verschlechtert die Materialeigenschaften und beeinträchtigt die Fallfestigkeit und die Rissbeständigkeit durch Umwelteinflüsse.
Implementierungsflussdiagramm: Risikominderungsstrategien,
| Produktionsphase, | IBM Risk Management, | EBM Risk Management |
|---|---|---|
| Werkzeugdesign | Überprüfen Sie die Kernverschiebungsberechnungen frühzeitig. | Optimieren Sie die Abklemmgeometrie für saubere Schnitte. |
| Materialvorbereitung | Strenge Feuchtigkeitskontrolle für PET-Harze. | Überwachen Sie das Mischungsverhältnis von Neuware zu Mahlgut. |
| Qualitätskontrolle | Maßkontrollen von vorne. | Kontinuierliche nachgelagerte Flash-Inspektionen. |
Die Auswahl des optimalen Formverfahrens erfordert eine ausgewogene Bewertung der Designanforderungen und der Produktionsökonomie. Bei großen, komplexen Behältern oder Behältern mit Griffen wird standardmäßig die Extrusionsmethode verwendet. Aufgrund seiner Flexibilität und geringeren Werkzeugkosten eignet es sich ideal für Haushaltschemikalien und Großverpackungen. Umgekehrt wird bei kleinen, hochpräzisen Flaschen standardmäßig auf die Preform-basierte Injektionsmethode zurückgegriffen. Wenn die Integrität der Dichtungen und die Ästhetik ohne Ausschuss im Vordergrund stehen, rechtfertigt die höhere Anfangsinvestition problemlos die einwandfreie Leistung.
A: Nein. EBM erzeugt von Natur aus Grate an den Quetschpunkten (oben und unten), wenn sich die Form über dem durchgehenden Kunststoffvorformling schließt. Dieses überschüssige Material muss nachträglich mechanisch abgetrennt werden und wird in der Regel gemahlen und wieder in die Produktionslinie zurückgeführt.
A: Im Allgemeinen ist EBM für kleinere Auflagen kostengünstiger. Die deutlich geringeren Werkzeugkosten kompensieren die etwas höheren Kosten für die Stück- und Ausschussbearbeitung. IBM benötigt komplexe Werkzeugaufbauten mit zwei Werkzeugen, die bei Kleinauflagen von 50.000 Einheiten selten einen ROI erzielen.
A: Da der Hals unter hohem Druck spritzgegossen wird, bietet er eine exakte Maßkontrolle. Diese makellose Präzision ist für den sicheren Sitz von kindersicheren (CR) Kappen und Induktionsverschlüssen unerlässlich, wodurch das Risiko gefährlicher chemischer Leckagen oder externer Kontamination drastisch reduziert wird.
