
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-30 Origen: Sitio


La inconsistencia del diámetro del filamento sigue siendo la principal causa de atascos en el extrusor y trabajos de impresión fallidos. Cuando su material excede las tolerancias estándar de ±0,03 mm, se enfrenta a capas de impresión inconsistentes. Los lotes de material rechazado destruyen rápidamente sus márgenes de beneficio. La transición de configuraciones básicas de bricolaje a producción comercial exige un cambio operativo importante. Los fabricantes deben alejarse de la observación manual y las conjeturas. En cambio, requieren un control de diámetro automatizado y de circuito cerrado para garantizar una precisión dimensional perfecta. Escribimos esta guía para proporcionar un marco basado en evidencia para resolver estos desafíos de fabricación. Aprenderá a evaluar adecuadamente los equipos de extrusión. Explicaremos cómo gestionar variables térmicas y mecánicas vitales durante la producción. En última instancia, este artículo le ayudará a seleccionar una configuración de extrusión confiable para escalar su producción con confianza.
**Estándares de tolerancia:** La viabilidad comercial exige una tolerancia de diámetro constante de ±0,03 mm o mejor; cualquier cosa peor afecta la calidad de impresión final y la reputación de la marca.
**La tríada de control:** El diámetro preciso depende del equilibrio de tres métricas principales: presión de fusión constante, gradientes de enfriamiento administrados y velocidades de arrastre (extractor) sincronizadas.
**La automatización es obligatoria:** La verdadera consistencia a nivel de producción requiere micrómetros láser de doble eje integrados en un sistema PLC de circuito cerrado.
**Selección de equipos:** La actualización de una línea de producción de filamentos de plástico requiere evaluar el diseño del tornillo (relación L/D), la integración de la bomba de fusión y las zonas de enfriamiento de múltiples etapas con respecto a la velocidad de extrusión inicial.
Se pierde dinero rápidamente cuando las dimensiones materiales fluctúan. Las variaciones menores causan interrupciones importantes durante los protocolos de control de calidad. La ovalidad impide que el filamento pase correctamente a través de los engranajes de la impresora. El aumento del derretimiento crea pesos de carrete desiguales. Estos defectos provocan que carretes de material enteros no superen los controles de calidad. Entonces se enfrenta a un mayor desperdicio de materias primas y a un aumento vertiginoso de los costes energéticos. El material de desecho devora continuamente sus márgenes de beneficio diarios.
Las impresoras FDM/FFF estándar exigen entradas de alta precisión. La realidad mecánica castiga sin piedad la mala precisión dimensional. La subextrusión crea piezas débiles y quebradizas. La sobreextrusión deja manchas feas en las paredes de la superficie exterior. Los impresores esperan constantemente objetivos de exactamente 1,75 mm o 2,85 mm. Cualquier desviación arruina por completo la geometría de impresión final.
Los clientes notan estos defectos de extrusión inmediatamente. Los usuarios finales comparten activamente sus malas experiencias en línea. Los prosumidores manejan máquinas caras. Las granjas de impresión industriales operan continuamente en múltiples turnos. Pondrán su marca en la lista negra rápidamente si la calidad disminuye. Las obstrucciones del hotend destruyen horas de valioso tiempo de impresión. La adhesión inconsistente de las capas arruina las piezas estructurales. Recuperar la confianza en la marca lleva años en esta industria competitiva.
Además, debe evaluar cuidadosamente las afirmaciones de marketing de los proveedores. Muchos fabricantes de equipos anuncian ciegamente tolerancias de ±0,01 mm. Debe permanecer muy escéptico ante estas cifras. Adecuado El control del diámetro del filamento requiere sofisticados mecanismos de retroalimentación en línea. Los proveedores deben explicar claramente sus circuitos de medición internos. A menudo citan límites teóricos en lugar de datos de producción continua. Exija siempre pruebas contundentes.
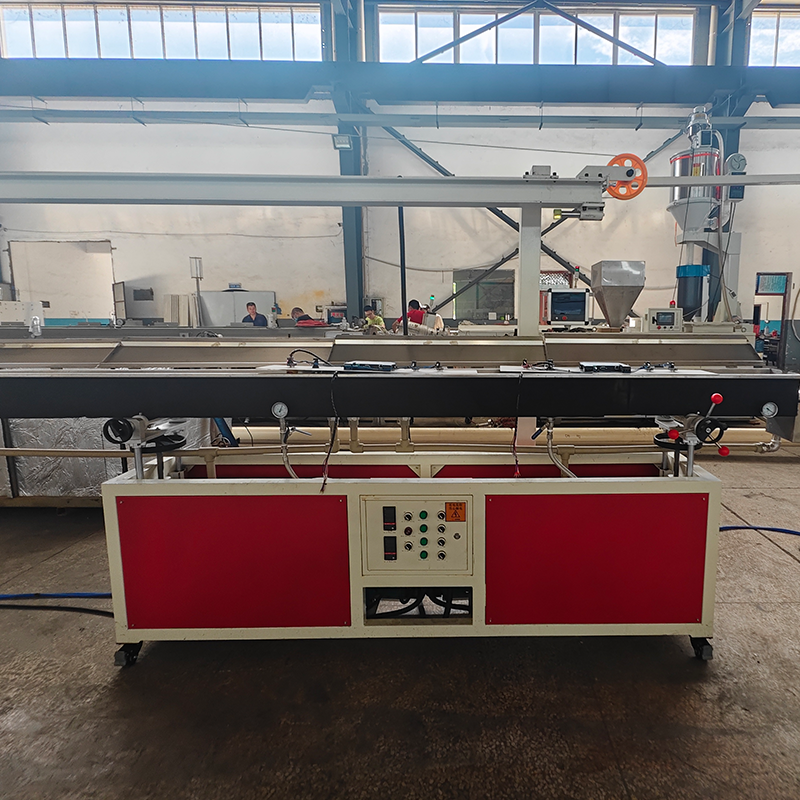
Lograr dimensiones perfectas implica equilibrar múltiples fuerzas mecánicas simultáneamente. Los clasificamos en tres áreas métricas principales. Debes dominar el lado del extrusor, el lado de enfriamiento y el lado del extractor.
Flujo y presión de fusión del polímero (lado del extrusor)
La preparación constante de la materia prima es de suma importancia. Debe secar bien los pellets antes de procesarlos. Una mezcla adecuada garantiza una densidad uniforme del material. Las fluctuaciones de RPM del tornillo causan problemas inmediatos aguas abajo. Las temperaturas inconsistentes de la banda calefactora crean perfiles de fusión desiguales. La falta de control PID provoca cambios térmicos bruscos. Estos factores se combinan para provocar un aumento repentino del derretimiento. El aumento en aumento arruina la consistencia del diámetro al instante. Un moderno La máquina de extrusión de filamentos 3D utiliza una gestión térmica precisa para evitar esto.
Gradientes térmicos (lado de refrigeración)
Enfriar los plásticos fundidos demasiado rápido crea graves defectos físicos. A este fenómeno lo llamamos 'enfriamiento por choque'. Provoca vacíos internos. Crea graves problemas de ovalidad. La tensión interna se acumula rápidamente dentro del hilo. Debe emplear baños de agua de varias etapas. El proceso comienza en caliente y finaliza en frío. El enfriamiento gradual estabiliza el estado del polímero de forma segura. Su filamento conserva una forma perfectamente redonda.
Dinámica de tensión y arrastre (lado del tirador)
El tractor de arrastre arrastra el plástico fundido hacia adelante. La relación de velocidad es muy importante aquí. Esta relación entre el tornillo extrusor y el tractor dicta el diámetro final estirado. La alta tensión estira el filamento hasta hacerlo más fino. La baja tensión permite que se hinche incontrolablemente. Te enfrentas a riesgos mecánicos continuamente. El deslizamiento en las correas del tirador provoca picos repentinos de espesor. La presión desigual de la correa distorsiona la redondez. Debes mantener velocidades perfectamente sincronizadas.
Los equipos de plástico estándar a menudo fallan con el filamento 3D. Necesitas ingeniería especializada. La actualización requiere evaluar cuidadosamente varios componentes cruciales.
Los tornillos estándar de moldeo por inyección no funcionan bien. Proporcionan una mezcla inadecuada para la extrusión continua. Debes buscar ratios L/D específicos. Los estándares de la industria recomiendan proporciones de 28:1 a 32:1. Estos tornillos más largos optimizan el flujo continuo de fusión. Protegen a los polímeros sensibles al corte de la degradación térmica.
Las fluctuaciones de presión ocurren naturalmente dentro del cilindro extrusor. Las bombas de fusión resuelven este problema de forma eficaz. Se encuentran entre el tornillo y la matriz. Aíslan la matriz de los cambios de presión del tornillo. Este aislamiento proporciona un flujo volumétrico sin pulsos. El flujo sin pulsos es absolutamente crítico para la estabilidad del diámetro.
Los micrómetros manuales pertenecen al pasado. Es absolutamente necesario una medición láser en línea. Los sistemas deben utilizar micrómetros láser de dos o tres ejes. Escanean el filamento miles de veces por segundo. El PLC interpreta instantáneamente estos datos láser en tiempo real. Luego microajusta dinámicamente las velocidades de arrastre. Este circuito de retroalimentación continua garantiza tolerancias estrictas. Un adecuado La línea de extrusión de filamentos de impresoras 3D depende en gran medida de este circuito de retroalimentación.
El diseño de matrices requiere un amplio conocimiento de polímeros. El cabezal del troquel debe coincidir con la reología específica del material de destino. El PLA fluye de manera diferente que el PEEK de alta temperatura. Las geometrías internas adecuadas minimizan el hinchamiento del troquel. Los canales de flujo suaves evitan el estancamiento del material. Esta ingeniería mantiene estable la corriente fundida al salir de la boquilla.
Comparación de características del equipo
Categoría de característica |
Sistemas extrusores estándar |
Líneas de filamentos de precisión |
|---|---|---|
Medición |
Calibradores manuales o láser de un solo eje |
Micrómetros láser en línea de doble/tres ejes |
Control de presión |
Depende únicamente de las RPM del tornillo |
Bomba de engranajes de fusión integrada |
Sistema de enfriamiento |
Un solo bebedero de agua fría |
Baños termales graduados de varias etapas |
Automatización |
Ajustes manuales de bucle abierto |
Retroalimentación dinámica PLC de circuito cerrado |
El mercado demanda cada vez más materiales especializados. La producción de PLA estándar es relativamente sencilla. Los materiales avanzados requieren adaptaciones mecánicas complejas.
Los materiales estéticos dominan los mercados de consumo actuales. Logrando perfecto La extrusión de filamentos de tres colores implica una importante complejidad de coextrusión. Debes equilibrar perfectamente tres corrientes de fusión separadas. Se fusionan en un único perfil de 1,75 mm. Hacer esto sin distorsionar la redondez resulta difícil. Necesita cabezales de troquel de coextrusión especializados. También necesita extrusoras satélite altamente sincronizadas. La combinación de presión evita que un color domine a los demás.
Las aplicaciones de ingeniería exigen materiales compuestos. Los aditivos de fibra de carbono aumentan la resistencia. La fibra de vidrio mejora la rigidez. Los polímeros rellenos de madera ofrecen una estética visual única. Estas cargas modifican significativamente el hinchamiento del troquel. Requieren distancias de enfriamiento ajustadas. Las cargas abrasivas desgastan rápidamente los metales estándar. Debe utilizar componentes de acero endurecido. Los tornillos y matrices endurecidos mantienen el diámetro con el tiempo.
Los productores comerciales necesitan equipos flexibles. Debe evaluar cuidadosamente la escalabilidad de la máquina. Considere si el sistema puede cambiar sin problemas entre polímeros estándar y compuestos avanzados. Los cambios simples de matrices y tornillos ahorran horas de inactividad. Los diseños modulares permiten cambios rápidos. Esta flexibilidad maximiza el tiempo de actividad general de su producción.
Cuadro: Requisitos de procesamiento y enfriamiento de materiales
Tipo de material |
Riesgo de oleaje |
Requisito de enfriamiento |
Necesidades de hardware |
|---|---|---|---|
PLA estándar |
Bajo |
Baño gradual de calor a frío |
Tornillo nitrurado estándar |
Nailon de fibra de carbono. |
Alto |
Estabilización cálida extendida |
Troquel/tornillo de acero endurecido |
Seda coextruida |
Medio |
Zonas precisas de varias etapas |
Troquel de coextrusión especializado |
La compra de equipos industriales requiere una investigación diligente. No confíe únicamente en los folletos de marketing. Debe demostrar la capacidad antes de firmar cualquier acuerdo de compra.
Exija pruebas contundentes a los proveedores potenciales. Exígales que realicen una prueba continua de 8 horas. Deben utilizar su formulación de resina específica. Solicite el registro de datos completo después. Analice usted mismo las desviaciones de diámetro. Estos datos revelan la verdadera estabilidad del sistema bajo estrés operativo real.
Los sistemas fragmentados causan enormes dolores de cabeza. A veces, el micrómetro láser no puede comunicarse de forma nativa. El PLC del tractor tractor debe comprender las señales láser al instante. Si utilizan protocolos diferentes, el circuito de retroalimentación falla por completo. Garantice una integración nativa perfecta en todos los sensores. Un moderno La línea de producción de filamentos de plástico exige arquitecturas de control unificadas.
La automatización no reemplaza a los operadores calificados. Los sistemas automatizados todavía requieren supervisión humana. Los operadores deben comprender a fondo el ajuste de PID. Deben realizar manualmente un centrado preciso del troquel. Necesitan gestionar activamente el perfilado de temperatura del baño de agua. Una formación adecuada evita la costosa generación de chatarra.
Latencia del sensor: la comunicación lenta retrasa los ajustes de velocidad, lo que provoca que el filamento se ondule.
Geometrías no coincidentes: Los diseños incorrectos de los tornillos del extrusor provocan una degradación grave del material.
Enfriamiento inadecuado: Los baños de agua cortos no logran enfriar de manera segura la producción de alta velocidad.
Caza térmica: Los controladores PID mal calibrados provocan fluctuaciones continuas de temperatura.
Debes definir claramente tu cartera de materiales. Calcule con precisión la producción requerida en kg/h. Redacte una RFP detallada que se centre en gran medida en las capacidades de retroalimentación de circuito cerrado. Priorice el registro de datos y la integración de sensores por encima de la velocidad bruta de la máquina.
Controlar el diámetro del filamento requiere una profunda atención al detalle. Nunca se trata de accionar un solo interruptor. Representa una orquestación holística de calor, presión y tensión automatizada. Debes alinear estas fuerzas perfectamente. Le recomendamos priorizar sus inversiones sabiamente. La calidad del sensor importa más que la producción bruta. La integración de PLC dicta directamente la calidad del material final. La velocidad de extrusión en bruto no significa nada sin un estricto control de tolerancia. Las altas velocidades simplemente producen chatarra no vendible más rápidamente si no se gestionan.
Pasos prácticos para las actualizaciones de producción:
Audite sus tasas actuales de fallas dimensionales e identifique los momentos pico de defectos.
Determine velocidades de salida máximas aceptables para sus polímeros sensibles al calor específicos.
Evalúe a los proveedores basándose en registros de datos continuos, evitando folletos teóricos.
Invierta mucho en programas de capacitación de operadores centrados en PID y gestión de troqueles.
R: La ovalidad generalmente se debe a un diseño inadecuado del troquel o a tensiones mecánicas. Una tensión excesiva del tirador antes de que el núcleo de plástico se solidifique estira el material de manera desigual. El enfriamiento direccional también causa problemas graves. Si los chorros de agua golpean con más fuerza un lado que el otro, el plástico se deforma. Los baños de agua uniformes y de varias etapas solucionan este defecto.
R: Sí, es totalmente posible. Sin embargo, la máquina requiere actualizaciones específicas de alta gama. Debes equiparlo con una bomba de fusión precisa. La alimentación constante de materia prima no es negociable. Además, exige un sistema activo de retroalimentación láser de circuito cerrado para ajustar la velocidad del extractor continuamente en tiempo real.
R: Este patrón de onda sinusoidal indica 'aumento'. El aumento tiene varias causas fundamentales. Los controladores de temperatura PID no calibrados hacen que la viscosidad del material fundido fluctúe constantemente. La alimentación irregular de los pellets también crea una presión desigual en el cañón. Finalmente, la falta de una bomba de engranajes no logra estabilizar la presión del troquel, transmitiendo las variaciones directamente al filamento.


