
Visualizações: 0 Autor: Editor do site Horário de publicação: 30/09/2026 Origem: Site


A inconsistência no diâmetro do filamento continua sendo a principal causa de atolamentos na extrusora e falhas nos trabalhos de impressão. Quando o seu material excede as tolerâncias padrão de ±0,03 mm, você enfrenta camadas de impressão inconsistentes. Lotes de materiais rejeitados destroem rapidamente suas margens de lucro. A transição de configurações básicas de bricolage para a produção comercial exige uma grande mudança operacional. Os fabricantes devem abandonar a observação manual e as suposições. Em vez disso, eles exigem controle automatizado de diâmetro em circuito fechado para garantir precisão dimensional perfeita. Escrevemos este guia para fornecer uma estrutura baseada em evidências para resolver esses desafios de fabricação. Você aprenderá como avaliar adequadamente o equipamento de extrusão. Explicaremos como gerenciar variáveis térmicas e mecânicas vitais durante a produção. Em última análise, este artigo ajuda você a selecionar uma configuração de extrusão confiável para dimensionar sua produção com segurança.
**Padrões de tolerância:** A viabilidade comercial exige uma tolerância de diâmetro consistente de ±0,03 mm ou melhor; qualquer coisa pior afeta a qualidade final da impressão e a reputação da marca.
**A tríade de controle:** O diâmetro preciso depende do equilíbrio de três métricas principais: pressão de fusão consistente, gradientes de resfriamento gerenciados e velocidades de transporte (extrator) sincronizadas.
**Automação é obrigatória:** A verdadeira consistência do nível de produção requer micrômetros laser de eixo duplo integrados em um sistema PLC de circuito fechado.
**Seleção de equipamentos:** A atualização de uma linha de produção de filamentos plásticos requer a avaliação do projeto do parafuso (proporção L/D), integração da bomba de fusão e zonas de resfriamento de vários estágios acima da velocidade de extrusão básica.
Você perde dinheiro rapidamente quando as dimensões dos materiais flutuam. Pequenas variações causam grandes interrupções durante os protocolos de garantia de qualidade. A ovalidade impede que o filamento passe corretamente pelas engrenagens da impressora. A onda de derretimento cria pesos desiguais nos carretéis. Esses defeitos fazem com que bobinas inteiras de material falhem nas verificações de controle de qualidade. Você então enfrenta um aumento no desperdício de matéria-prima e custos de energia exorbitantes. A sucata consome continuamente suas margens de lucro diárias.
As impressoras FDM/FFF padrão exigem entradas altamente precisas. A realidade mecânica pune impiedosamente a baixa precisão dimensional. A subextrusão cria peças fracas e quebradiças. A extrusão excessiva deixa manchas feias nas paredes da superfície externa. As impressoras esperam alvos exatamente de 1,75 mm ou 2,85 mm constantemente. Qualquer desvio estraga completamente a geometria final da impressão.
Os clientes percebem esses defeitos de extrusão imediatamente. Os usuários finais compartilham ativamente suas experiências ruins online. Os prosumers operam máquinas caras. As fazendas de impressão industrial operam continuamente em vários turnos. Eles colocarão sua marca na lista negra rapidamente se a qualidade cair. Os tamancos Hotend destroem horas valiosas de impressão. A adesão inconsistente da camada arruína as peças estruturais. Reconstruir a confiança da marca leva anos neste setor competitivo.
Além disso, você deve avaliar cuidadosamente as afirmações de marketing do fornecedor. Muitos fabricantes de equipamentos anunciam cegamente tolerâncias de ±0,01 mm. Você deve permanecer altamente cético em relação a esses números. Apropriado o controle do diâmetro do filamento requer mecanismos sofisticados de feedback em linha. Os fornecedores devem explicar claramente seus ciclos de medição internos. Freqüentemente citam limites teóricos em vez de dados de produção contínua. Sempre exija provas concretas.
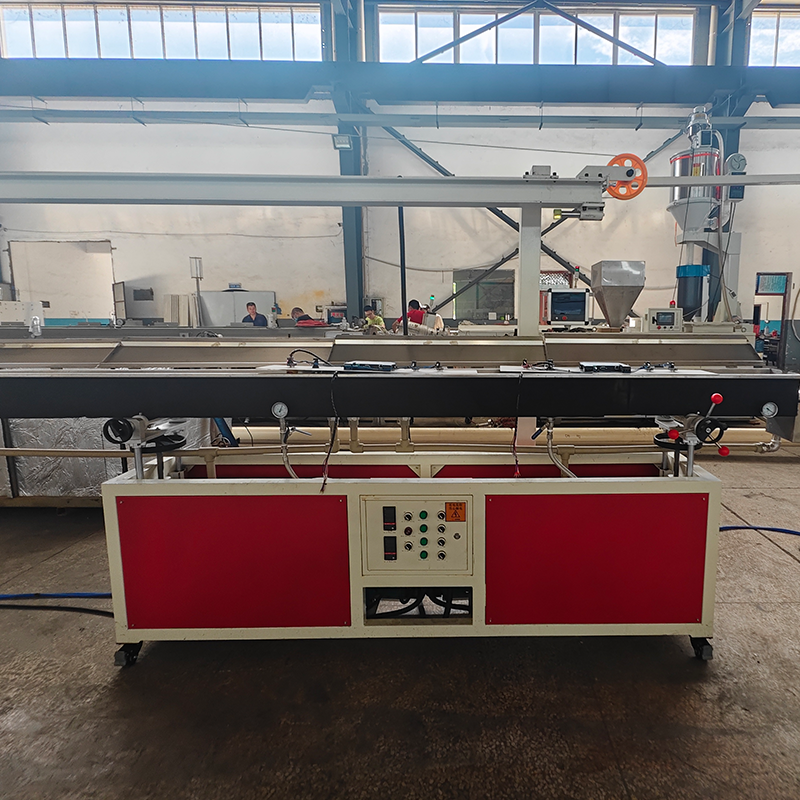
Alcançar dimensões perfeitas envolve equilibrar múltiplas forças mecânicas simultaneamente. Nós os classificamos em três áreas métricas principais. Você deve dominar o lado da extrusora, o lado do resfriamento e o lado do extrator.
Fluxo e pressão de fusão do polímero (lado da extrusora)
A preparação consistente da matéria-prima é extremamente importante. Você deve secar bem os pellets antes de processá-los. A mistura adequada garante densidade uniforme do material. As flutuações de RPM do parafuso causam problemas imediatos a jusante. As temperaturas inconsistentes da banda do aquecedor criam perfis de fusão irregulares. A falta de controle PID leva a oscilações térmicas violentas. Esses fatores se combinam para causar o aumento do derretimento. O aumento destrói a consistência do diâmetro instantaneamente. Um moderno A máquina extrusora de filamento 3D utiliza gerenciamento térmico preciso para evitar isso.
Gradientes térmicos (lado de resfriamento)
O resfriamento rápido de plásticos fundidos cria defeitos físicos graves. Chamamos esse fenômeno de “resfriamento por choque”. Ele causa vazios internos. Isso cria graves problemas de ovalidade. A tensão interna aumenta rapidamente dentro do fio. Você deve empregar banhos-maria em vários estágios. O processo começa quente e termina frio. O resfriamento gradual estabiliza o estado do polímero com segurança. Seu filamento mantém uma forma perfeitamente redonda.
Dinâmica de Tensão e Remoção (Lado do Extrator)
O trator puxa o plástico derretido para frente. A relação de velocidade é profundamente importante aqui. Esta relação entre a rosca extrusora e o trator determina o diâmetro final trefilado. A alta tensão estica o filamento até ficar mais fino. A baixa tensão permite que inche incontrolavelmente. Você enfrenta riscos mecânicos continuamente. O deslizamento nas correias extratoras causa picos repentinos de espessura. A pressão irregular da correia distorce a circularidade. Você deve manter velocidades perfeitamente sincronizadas.
Equipamentos de plástico padrão geralmente falham com filamentos 3D. Você precisa de engenharia especializada. A atualização requer a avaliação cuidadosa de vários componentes cruciais.
Parafusos de moldagem por injeção padrão não funcionam bem. Eles fornecem mistura inadequada para extrusão contínua. Você deve procurar proporções L/D específicas. Os padrões da indústria recomendam proporções de 28:1 a 32:1. Esses parafusos mais longos otimizam o fluxo contínuo do fundido. Eles protegem os polímeros sensíveis ao cisalhamento da degradação térmica.
As flutuações de pressão acontecem naturalmente dentro do cilindro da extrusora. As bombas de derretimento resolvem esse problema de forma eficiente. Eles ficam entre o parafuso e a matriz. Eles isolam a matriz das mudanças de pressão do parafuso. Este isolamento proporciona um fluxo volumétrico e sem pulso. O fluxo sem pulso é absolutamente crítico para a estabilidade do diâmetro.
Os micrômetros manuais pertencem ao passado. Você absolutamente precisa de medição a laser em linha. Os sistemas devem usar micrômetros laser de dois ou três eixos. Eles examinam o filamento milhares de vezes por segundo. O PLC interpreta esses dados do laser em tempo real instantaneamente. Em seguida, ele micro-ajusta dinamicamente as velocidades de transporte. Este ciclo de feedback contínuo garante tolerâncias rigorosas. Um adequado A linha de extrusão de filamentos para impressoras 3D depende muito desse ciclo de feedback.
O projeto da matriz requer amplo conhecimento sobre polímeros. A cabeça da matriz deve corresponder à reologia específica do material alvo. O PLA flui de maneira diferente do PEEK de alta temperatura. Geometrias internas adequadas minimizam o inchaço da matriz. Canais de fluxo suave evitam a estagnação do material. Esta engenharia mantém o fluxo de massa fundida estável ao sair do bocal.
Comparação de recursos de equipamentos
Categoria de recurso |
Sistemas Extrusores Padrão |
Linhas de Filamento de Precisão |
|---|---|---|
Medição |
Paquímetros manuais ou laser de eixo único |
Micrômetros laser em linha de dois/três eixos |
Controle de pressão |
Depende apenas do RPM do parafuso |
Bomba de engrenagem de fusão integrada |
Sistema de resfriamento |
Bebedouro único para água fria |
Banhos termais graduados em vários estágios |
Automação |
Ajustes manuais de malha aberta |
Feedback dinâmico do PLC em malha fechada |
O mercado exige cada vez mais materiais especializados. A produção de PLA padrão é relativamente simples. Materiais avançados requerem adaptações mecânicas complexas.
Os materiais estéticos dominam os mercados consumidores hoje. Alcançando a perfeição a extrusão de filamentos de três cores envolve uma complexidade significativa de coextrusão. Você deve equilibrar perfeitamente três fluxos de fusão separados. Eles se fundem em um único perfil de 1,75 mm. Fazer isso sem distorcer a circularidade é difícil. Você precisa de cabeçotes de coextrusão especializados. Você também precisa de extrusoras satélite altamente sincronizadas. A correspondência de pressão evita que uma cor se sobreponha às outras.
As aplicações de engenharia exigem materiais compósitos. Os aditivos de fibra de carbono aumentam a resistência. A fibra de vidro melhora a rigidez. Polímeros preenchidos com madeira oferecem uma estética visual única. Esses enchimentos alteram significativamente o inchaço da matriz. Eles exigem distâncias de resfriamento ajustadas. As cargas abrasivas desgastam rapidamente os metais padrão. Você deve usar componentes de aço temperado. Parafusos e matrizes endurecidos mantêm o diâmetro ao longo do tempo.
Os produtores comerciais precisam de equipamentos flexíveis. Você deve avaliar cuidadosamente a escalabilidade da máquina. Considere se o sistema pode alternar perfeitamente entre polímeros padrão e compósitos avançados. Trocas simples de matrizes e parafusos economizam horas de inatividade. Projetos modulares permitem trocas rápidas. Essa flexibilidade maximiza o tempo de atividade geral da produção.
Gráfico: Requisitos de resfriamento e processamento de materiais
Tipo de material |
Risco de aumento |
Requisito de resfriamento |
Necessidades de hardware |
|---|---|---|---|
PLA padrão |
Baixo |
Banho gradual de quente a frio |
Parafuso nitretado padrão |
Nylon de fibra de carbono |
Alto |
Estabilização quente estendida |
Matriz/parafuso de aço temperado |
Seda Coextrudada |
Médio |
Zonas precisas de vários estágios |
Matriz de coextrusão especializada |
A compra de equipamentos industriais requer uma verificação diligente. Não confie apenas em folhetos de marketing. Você deve provar a capacidade antes de assinar qualquer contrato de compra.
Exija evidências concretas de fornecedores em potencial. Exija que eles executem um teste contínuo de 8 horas. Eles devem usar sua formulação de resina específica. Solicite o registro de dados completo posteriormente. Analise você mesmo os desvios de diâmetro. Esses dados revelam a verdadeira estabilidade do sistema sob estresse operacional real.
Sistemas fragmentados causam enormes dores de cabeça. Às vezes, o micrômetro a laser não consegue se comunicar nativamente. O PLC do extrator do trator deve compreender os sinais do laser instantaneamente. Se eles usarem protocolos diferentes, o ciclo de feedback falhará completamente. Garanta uma integração nativa perfeita em todos os sensores. Um moderno a linha de produção de filamentos plásticos exige arquiteturas de controle unificadas.
A automação não substitui operadores qualificados. Os sistemas automatizados ainda requerem supervisão humana. Os operadores devem compreender completamente o ajuste do PID. Eles devem realizar a centralização precisa da matriz manualmente. Eles precisam gerenciar ativamente o perfil de temperatura do banho-maria. O treinamento adequado evita a geração dispendiosa de sucata.
Latência do Sensor: A comunicação lenta atrasa os ajustes de velocidade, causando filamentos ondulados.
Geometrias incompatíveis: Projetos incorretos de roscas da extrusora causam grave degradação do material.
Resfriamento inadequado: Banhos de água curtos não conseguem resfriar a produção em alta velocidade com segurança.
Caça Térmica: Controladores PID mal calibrados causam flutuações contínuas de temperatura.
Você deve definir claramente seu portfólio de materiais. Calcule com precisão a produção necessária de kg/h. Elabore uma RFP detalhada, concentrando-se fortemente nas capacidades de feedback de ciclo fechado. Priorize o registro de dados e a integração de sensores acima da velocidade bruta da máquina.
O controle do diâmetro do filamento requer profunda atenção aos detalhes. Nunca é uma questão de apertar um único botão. Representa uma orquestração holística de calor, pressão e tensão automatizada. Você deve alinhar essas forças perfeitamente. Recomendamos priorizar seus investimentos com sabedoria. A qualidade do sensor é mais importante do que a saída bruta. A integração do PLC determina diretamente a qualidade do material final. A velocidade de extrusão bruta não significa nada sem um rígido controle de tolerância. Altas velocidades simplesmente produzem sucata invendável mais rapidamente se não forem gerenciadas.
Etapas práticas para atualizações de produção:
Audite suas taxas atuais de falhas dimensionais e identifique os horários de pico de defeitos.
Determine velocidades máximas de saída aceitáveis para seus polímeros sensíveis ao calor específicos.
Avalie fornecedores com base em registros contínuos de dados, evitando folhetos teóricos.
Invista pesadamente em programas de treinamento de operadores com foco em PID e gerenciamento de matrizes.
R: A ovalidade geralmente resulta de um projeto inadequado da matriz ou de estresse mecânico. A tensão excessiva do extrator antes da solidificação do núcleo de plástico estica o material de maneira desigual. O resfriamento direcional também causa problemas graves. Se os jatos de água atingirem um lado com mais força do que o outro, o plástico deforma. Banhos-maria uniformes e em vários estágios resolvem esse defeito.
R: Sim, é perfeitamente possível. No entanto, a máquina requer atualizações específicas de ponta. Você deve equipá-lo com uma bomba de derretimento precisa. A alimentação consistente de matéria-prima não é negociável. Além disso, exige um sistema de feedback de laser de circuito fechado ativo para ajustar continuamente as velocidades do extrator em tempo real.
R: Este padrão de onda senoidal indica “surging”. Surging tem diversas causas. Controladores de temperatura PID não calibrados fazem com que a viscosidade do fundido flutue constantemente. A alimentação irregular de pellets também cria uma pressão irregular no barril. Finalmente, a falta de uma bomba de engrenagens não consegue estabilizar a pressão da matriz, passando as variações diretamente para o filamento.


