
Просмотры: 0 Автор: Редактор сайта Время публикации: 30 сентября 2026 г. Происхождение: Сайт


Несоответствие диаметра нити остается основной причиной застревания экструдера и неудачных заданий печати. Если ваш материал превышает стандартные допуски ±0,03 мм, вы сталкиваетесь с неоднородными слоями печати. Отбракованные партии материалов быстро уничтожат вашу прибыль. Переход от базовых установок «сделай сам» к коммерческому производству требует серьезных операционных изменений. Производители должны отказаться от ручного наблюдения и догадок. Вместо этого им требуется автоматизированный контроль диаметра с обратной связью, чтобы гарантировать идеальную точность размеров. Мы написали это руководство, чтобы предоставить научно обоснованную основу для решения этих производственных задач. Вы научитесь правильно оценивать экструзионное оборудование. Мы объясним, как управлять важными тепловыми и механическими переменными во время производства. В конечном счете, эта статья поможет вам выбрать надежную настройку экструзии для уверенного масштабирования результатов.
**Стандарты допусков.** Коммерческая жизнеспособность требует постоянного допуска по диаметру ±0,03 мм или выше; все худшее влияет на конечное качество печати и репутацию бренда.
**Триада управления:** Точный диаметр зависит от баланса трех основных показателей: постоянного давления расплава, управляемых градиентов охлаждения и синхронизированной скорости вытягивания (вытягивания).
**Автоматизация обязательна.** Для обеспечения стабильного производственного уровня необходимы двухосные лазерные микрометры, интегрированные в систему ПЛК с замкнутым контуром.
**Выбор оборудования:** Модернизация линии по производству пластиковой нити требует оценки конструкции шнека (соотношение L/D), интеграции насоса расплава и многоступенчатых зон охлаждения по сравнению с базовой скоростью экструзии.
Вы быстро теряете деньги, когда размеры материала колеблются. Незначительные изменения вызывают серьезные сбои в протоколах обеспечения качества. Овальность предотвращает правильную подачу нити через шестерни принтера. Всплеск расплава приводит к неравномерному весу катушек. Эти дефекты приводят к тому, что целые катушки с материалом не проходят проверку качества. В этом случае вы столкнетесь с увеличением отходов сырья и стремительным ростом затрат на электроэнергию. Отходы постоянно съедают вашу ежедневную прибыль.
Стандартные принтеры FDM/FFF требуют высокой точности ввода. Механическая реальность безжалостно наказывает за плохую точность размеров. Недостаточная экструзия создает слабые и хрупкие детали. Чрезмерное выдавливание оставляет уродливые пятна на стенках внешней поверхности. Принтеры постоянно ожидают мишени ровно 1,75 мм или 2,85 мм. Любое отклонение полностью портит конечную геометрию отпечатка.
Клиенты сразу замечают эти дефекты экструзии. Конечные пользователи активно делятся в сети своим неудачным опытом. Потребители используют дорогие машины. Промышленные полиграфические фермы работают непрерывно, в несколько смен. Они быстро внесут ваш бренд в черный список, если качество упадет. Сабо Hotend отнимают часы ценного времени печати. Неравномерная адгезия слоев разрушает детали конструкции. В этой конкурентной отрасли восстановление доверия к бренду занимает годы.
Кроме того, вы должны тщательно оценивать маркетинговые заявления поставщиков. Многие производители оборудования слепо рекламируют допуски ±0,01 мм. Вам следует относиться к этим цифрам с большим скептицизмом. Правильный Контроль диаметра нити требует сложных встроенных механизмов обратной связи. Поставщики должны четко объяснить свои внутренние схемы измерения. Они часто ссылаются на теоретические пределы, а не на данные непрерывного производства. Всегда требуйте веских доказательств.
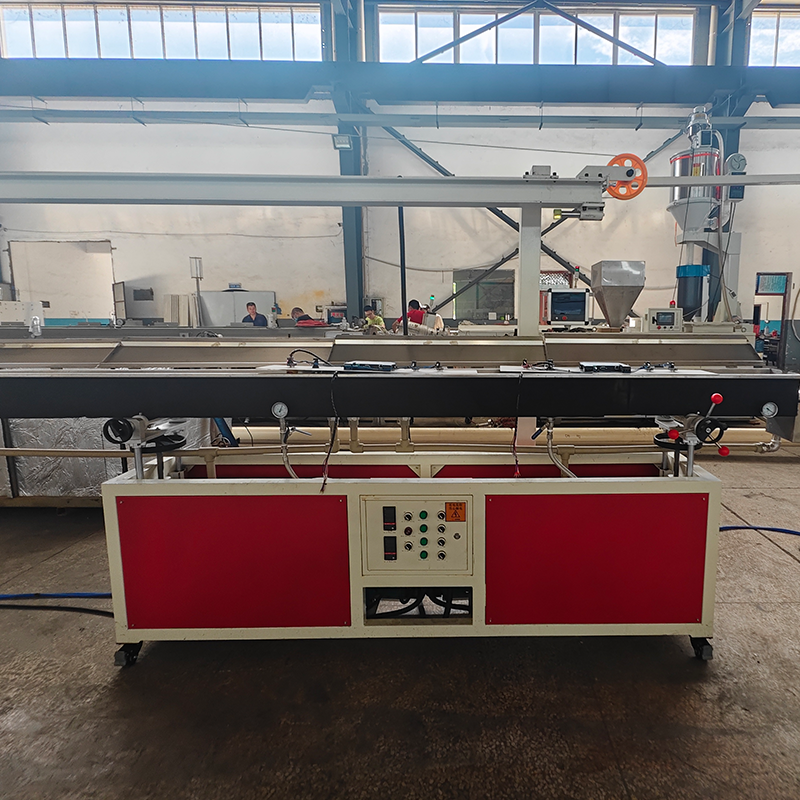
Достижение идеальных размеров требует одновременного балансирования нескольких механических сил. Мы классифицируем их по трем основным метрическим областям. Вы должны освоить сторону экструдера, сторону охлаждения и сторону вытягивателя.
Расход и давление расплава полимера (сторона экструдера)
Последовательная подготовка сырья имеет огромное значение. Перед обработкой гранулы необходимо тщательно высушить. Правильное смешивание обеспечивает равномерную плотность материала. Колебания частоты вращения шнека вызывают немедленные проблемы на выходе. Непостоянные температуры нагревательной ленты создают неравномерные профили плавления. Отсутствие ПИД-регулирования приводит к резким перепадам температур. Эти факторы в совокупности вызывают вспучивание расплава. Всплески мгновенно разрушают постоянство диаметра. Современный 3D-экструзионная машина для производства нитей использует точное управление температурой. Чтобы предотвратить это,
Термические градиенты (сторона охлаждения)
Слишком быстрое охлаждение расплавленного пластика приводит к серьезным физическим дефектам. Мы называем это явление «шоковым охлаждением». Оно вызывает внутренние пустоты. Это создает серьезные проблемы с овальностью. Внутри пряди быстро нарастает внутреннее напряжение. Вы должны использовать многоступенчатые водяные бани. Процесс начинается в тепле и заканчивается в холодном. Постепенное охлаждение надежно стабилизирует состояние полимера. Ваша нить сохраняет идеально круглую форму.
Динамика натяжения и отрыва (со стороны съемника)
Тягач тянет расплавленный пластик вперед. Здесь большое значение имеет соотношение скоростей. Это соотношение между шнеком экструдера и трактором определяет конечный диаметр вытяжки. Высокое натяжение растягивает нить тоньше. Низкое напряжение позволяет ему бесконтрольно разбухать. Вы постоянно сталкиваетесь с механическими рисками. Проскальзывание натяжных ремней приводит к резким скачкам толщины. Неравномерное давление ремня искажает округлость. Вы должны поддерживать идеально синхронизированные скорости.
Стандартное оборудование для обработки пластмасс часто не подходит для 3D-нити. Вам нужна специализированная инженерия. Обновление требует тщательной оценки нескольких важнейших компонентов.
Стандартные шнеки для литья под давлением работают не очень хорошо. Они обеспечивают недостаточное перемешивание для непрерывной экструзии. Вы должны искать конкретные соотношения L/D. Отраслевые стандарты рекомендуют соотношения от 28:1 до 32:1. Эти более длинные шнеки оптимизируют непрерывный поток расплава. Они защищают чувствительные к сдвигу полимеры от термического разложения.
Колебания давления происходят естественным образом внутри цилиндра экструдера. Насосы для расплава эффективно решают эту проблему. Они располагаются между винтом и матрицей. Они изолируют матрицу от изменений давления шнека. Такая изоляция обеспечивает объемный поток без пульсаций. Бесимпульсный поток абсолютно необходим для стабильности диаметра.
Ручные микрометры остались в прошлом. Вам абсолютно необходимы линейные лазерные измерения. В системах должны использоваться двухосные или трехосные лазерные микрометры. Они сканируют нить тысячи раз в секунду. ПЛК мгновенно интерпретирует эти лазерные данные в реальном времени. Затем он динамически регулирует скорость вытягивания. Этот непрерывный цикл обратной связи обеспечивает жесткие допуски. Правильный Линия экструзии нити для 3D-принтера во многом зависит от этой петли обратной связи.
Проектирование штампов требует обширных знаний в области полимеров. Головка штампа должна соответствовать конкретной реологии вашего целевого материала. PLA течет иначе, чем высокотемпературный PEEK. Правильная внутренняя геометрия минимизирует разбухание матрицы. Гладкие каналы потока предотвращают застой материала. Эта технология обеспечивает стабильность потока расплава после выхода из сопла.
Сравнение характеристик оборудования
Категория функции |
Стандартные экструдерные системы |
Прецизионные линии накаливания |
|---|---|---|
Измерение |
Ручные штангенциркули или одноосный лазер |
Двух/трехосные линейные лазерные микрометры |
Контроль давления |
Зависит исключительно от скорости вращения винта. |
Встроенный шестеренный насос расплава |
Система охлаждения |
Один корыто для холодной воды |
Многоступенчатые градуированные термальные ванны |
Автоматизация |
Ручная регулировка с разомкнутым контуром |
Динамическая обратная связь ПЛК с обратной связью |
Рынок все больше требует специализированных материалов. Стандартное производство PLA относительно просто. Передовые материалы требуют сложной механической адаптации.
Эстетические материалы сегодня доминируют на потребительских рынках. Достижение совершенства Экструзия трехцветной нити предполагает значительную сложность совместной экструзии. Вы должны идеально сбалансировать три отдельных потока расплава. Они сливаются в единый профиль толщиной 1,75 мм. Сделать это без искажения округлости оказывается сложно. Вам нужны специализированные головки для коэкструзии. Вам также потребуются высокосинхронизированные вспомогательные экструдеры. Согласование по давлению не позволяет одному цвету подавлять другие.
Инженерные приложения требуют композитных материалов. Добавки из углеродного волокна повышают прочность. Стекловолокно повышает жесткость. Древеснонаполненные полимеры обеспечивают уникальную визуальную эстетику. Эти наполнители значительно изменяют набухание штампа. Они требуют отрегулированных расстояний охлаждения. Абразивные наполнители быстро изнашивают стандартные металлы. Необходимо использовать компоненты из закаленной стали. Закаленные винты и матрицы сохраняют диаметр с течением времени.
Коммерческим производителям необходимо гибкое оборудование. Вам следует тщательно оценить масштабируемость машины. Подумайте, сможет ли система плавно переключаться между стандартными полимерами и современными композитами. Простая замена матриц и винтов экономит часы простоя. Модульная конструкция обеспечивает быструю переналадку. Такая гибкость максимизирует общее время безотказной работы вашего производства.
Таблица: Требования к охлаждению и обработке материалов
Тип материала |
Риск разбухания смерти |
Требование к охлаждению |
Аппаратные потребности |
|---|---|---|---|
Стандартный ПЛА |
Низкий |
Постепенная ванна от теплого до холодного |
Стандартный азотированный винт |
Углеродное волокно Нейлон |
Высокий |
Расширенная теплая стабилизация |
Матрица/винт из закаленной стали |
Соэкструдированный шелк |
Середина |
Точные многоступенчатые зоны |
Специализированная коэкструзионная матрица |
Покупка промышленного оборудования требует тщательной проверки. Не полагайтесь исключительно на маркетинговые брошюры. Вы должны доказать свои возможности перед подписанием каких-либо соглашений о покупке.
Требуйте веских доказательств от потенциальных поставщиков. Требуйте от них проведения непрерывного 8-часового теста. Они должны использовать ваш конкретный состав смолы. Позже запросите полный журнал данных. Анализируйте отклонения диаметра самостоятельно. Эти данные показывают истинную стабильность системы в условиях реальной эксплуатационной нагрузки.
Фрагментированные системы вызывают огромные головные боли. Иногда лазерный микрометр не может напрямую обмениваться данными. ПЛК тракторного съемника должен мгновенно распознавать лазерные сигналы. Если они используют разные протоколы, петля обратной связи полностью выходит из строя. Обеспечьте плавную интеграцию всех датчиков. Современный Линия по производству пластиковой нити требует унифицированной архитектуры управления.
Автоматизация не заменяет квалифицированных операторов. Автоматизированные системы по-прежнему требуют человеческого контроля. Операторы должны полностью понимать настройку ПИД-регулятора. Они должны выполнять точное центрирование штампа вручную. Им необходимо активно управлять профилем температуры водяной бани. Надлежащее обучение предотвращает образование дорогостоящего лома.
Задержка датчика: медленная связь задерживает регулировку скорости, вызывая волнистость нити.
Несоответствующая геометрия. Неправильная конструкция шнеков экструдера приводит к серьезной деградации материала.
Недостаточное охлаждение: короткая водяная баня не обеспечивает безопасного охлаждения высокоскоростного производства.
Термическая охота: Плохо откалиброванные ПИД-регуляторы вызывают постоянные колебания температуры.
Вы должны четко определить свой портфель материалов. Точно рассчитайте требуемую производительность кг/ч. Составьте подробный запрос предложений, уделив особое внимание возможностям обратной связи с обратной связью. Уделяйте приоритетное внимание регистрации данных и интеграции датчиков, а не обычной скорости машины.
Контроль диаметра нити требует пристального внимания к деталям. Речь никогда не идет о щелчке одного переключателя. Он представляет собой целостную оркестровку тепла, давления и автоматического напряжения. Вы должны идеально согласовать эти силы. Мы рекомендуем разумно расставлять приоритеты в ваших инвестициях. Качество датчика имеет большее значение, чем необработанный результат. Интеграция ПЛК напрямую определяет качество конечного материала. Необработанная скорость экструзии ничего не значит без жесткого контроля допусков. Высокие скорости просто быстрее производят непродаваемый лом, если его не контролировать.
Практические шаги по модернизации производства:
Проанализируйте текущий уровень отказов по размерам и определите пиковое время возникновения дефектов.
Определите приемлемую максимальную скорость вывода для ваших конкретных термочувствительных полимеров.
Оценивайте поставщиков на основе непрерывных журналов данных, избегая теоретических брошюр.
Инвестируйте значительные средства в программы обучения операторов с упором на ФИД и управление штампами.
О: Овальность обычно возникает из-за неправильной конструкции штампа или механического воздействия. Чрезмерное натяжение съемника до затвердевания пластикового сердечника приводит к неравномерному растяжению материала. Направленное охлаждение также вызывает серьезные проблемы. Если струи воды поражают одну сторону сильнее, чем другую, пластик деформируется. Многоступенчатые равномерные водяные бани решают этот недостаток.
О: Да, это вполне возможно. Однако машина требует определенных высококлассных обновлений. Вы должны оборудовать его точным насосом для расплава. Стабильная подача сырья не подлежит обсуждению. Кроме того, для этого требуется активная система лазерной обратной связи с замкнутым контуром для непрерывной регулировки скорости съемника в режиме реального времени.
Ответ: Эта синусоидальная волна указывает на «помпаж». У помпажа есть несколько основных причин. Некалиброванные ПИД-регуляторы температуры приводят к постоянным колебаниям вязкости расплава. Неравномерная подача пуль также создает неравномерное давление в стволе. Наконец, отсутствие шестеренного насоса не позволяет стабилизировать давление в головке, и изменения передаются непосредственно на нить.


