
Kyke: 0 Skrywer: Werfredakteur Publiseertyd: 30-09-2026 Oorsprong: Werf


Inkonsekwentheid van filamentdeursnee bly die hoofoorsaak van ekstruderstoppe en mislukte druktake. Wanneer jou materiaal standaard ± 0.03 mm toleransies oorskry, kom jy te staan voor inkonsekwente druklae. Afgekeurde materiaalgroepe vernietig vinnig jou winsmarges. Die oorskakeling van basiese selfdoen-opstellings na kommersiële produksie verg 'n groot operasionele verskuiwing. Vervaardigers moet wegbeweeg van manuele waarneming en raaiwerk. In plaas daarvan, vereis hulle outomatiese, geslote-lus deursnee beheer om perfekte dimensionele akkuraatheid te waarborg. Ons het hierdie gids geskryf om 'n bewysgebaseerde raamwerk te verskaf om hierdie vervaardigingsuitdagings op te los. Jy sal leer hoe om ekstrusietoerusting behoorlik te evalueer. Ons sal verduidelik hoe om belangrike termiese en meganiese veranderlikes tydens produksie te bestuur. Uiteindelik help hierdie artikel u om 'n betroubare ekstrusie-opstelling te kies om u uitset met selfvertroue te skaal.
**Toleransiestandaarde:** Kommersiële lewensvatbaarheid vereis 'n konsekwente deursnee-toleransie van ±0.03mm of beter; enigiets erger beïnvloed die finale drukkwaliteit en handelsmerkreputasie.
**Die Control Triad:** Presiese deursnee maak staat op die balansering van drie kernmetrieke: konsekwente smeltdruk, bestuurde verkoelingsgradiënte en gesinchroniseerde aftrek- (trekker) spoed.
**Outomatisering is verpligtend:** Ware produksiegraad-konsekwentheid vereis dubbel-as lasermikrometers geïntegreer in 'n geslotelus PLC-stelsel.
**Keuse van toerusting:** Om 'n plastiekfilament-produksielyn op te gradeer, vereis die evaluering van skroefontwerp (L/D-verhouding), smeltpompintegrasie en multi-stadium verkoelingsones oor die basislyn-ekstrusiespoed.
Jy verloor geld vinnig wanneer materiële afmetings wissel. Klein variasies veroorsaak groot ontwrigtings tydens gehalteversekeringsprotokolle. Ovaliteit verhoed dat filament korrek deur drukkerratte vloei. Smeltoplewing skep ongelyke spoelgewigte. Hierdie defekte lei daartoe dat hele materiaalspoele nie QA-kontroles nie. Jy staar dan verhoogde grondstofvermorsing en stygende energiekoste in die gesig. Skrootmateriaal vreet voortdurend in jou daaglikse winsmarges.
Standaard FDM/FFF-drukkers vereis hoogs presiese insette. Die meganiese werklikheid straf swak dimensionele akkuraatheid genadeloos. Onder-ekstrudering skep swak, bros dele. Oor-ekstrudering laat lelike knoppies op buite-oppervlakmure. Drukkers verwag voortdurend presies 1,75 mm of 2,85 mm teikens. Enige afwyking vernietig die finale drukgeometrie heeltemal.
Kliënte merk hierdie ekstrusiedefekte onmiddellik op. Eindgebruikers deel aktief hul slegte ervarings aanlyn. Prosumers bestuur duur masjiene. Industriële drukplase werk deurlopend oor verskeie skofte. Hulle sal jou handelsmerk vinnig swartlys as kwaliteit daal. Hotend-klompe vernietig ure se waardevolle druktyd. Inkonsekwente lae adhesie ruïneer strukturele dele. Die herbou van handelsmerkvertroue neem jare in hierdie mededingende bedryf.
Verder moet jy verkopersbemarkingseise noukeurig evalueer. Baie toerustingvervaardigers adverteer blindelings ±0.01mm toleransies. Jy moet hoogs skepties bly oor hierdie getalle. Behoorlik filament deursnee beheer vereis gesofistikeerde inlyn terugvoer meganismes. Verkopers moet hul interne meetlusse duidelik verduidelik. Hulle noem dikwels teoretiese limiete eerder as deurlopende produksiedata. Eis altyd harde bewyse.
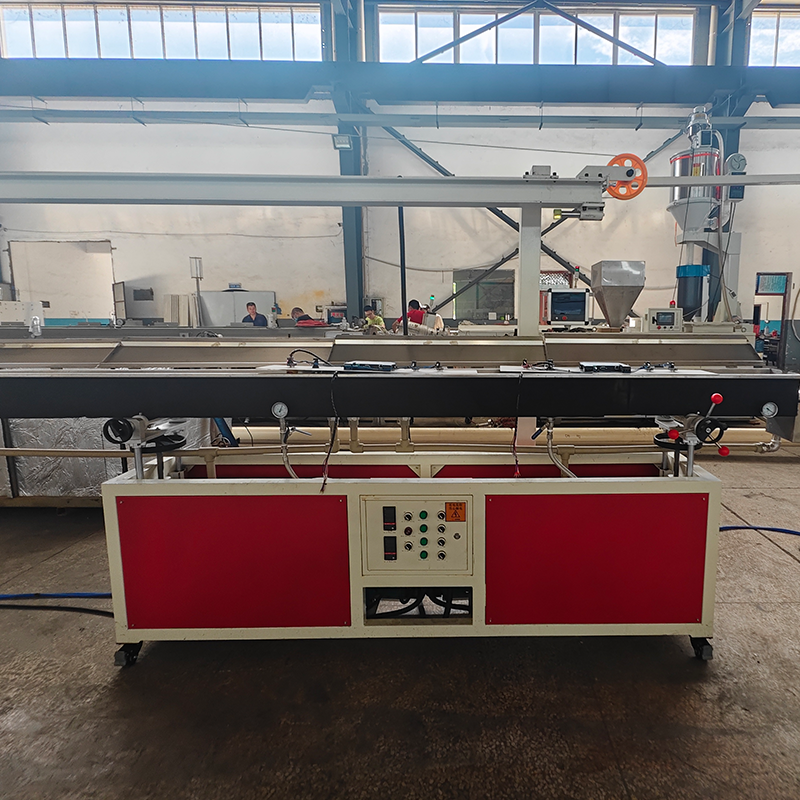
Die bereiking van perfekte afmetings behels die balansering van verskeie meganiese kragte gelyktydig. Ons klassifiseer dit in drie kern-metriese gebiede. Jy moet die ekstruderkant, die verkoelingskant en die trekkant bemeester.
Polimeer Smeltvloei en -druk (Ekstruderkant)
Konsekwente grondstofvoorbereiding is baie belangrik. Jy moet jou korrels deeglik droog maak voor verwerking. Behoorlike vermenging verseker eenvormige materiaaldigtheid. Skroef RPM fluktuasies veroorsaak onmiddellike stroomaf probleme. Inkonsekwente verwarmerbandtemperature skep ongelyke smeltprofiele. Die gebrek aan PID-beheer lei tot wilde termiese swaaie. Hierdie faktore kombineer om smelting te veroorsaak. Swaaiende ruïnes deursnee konsekwentheid onmiddellik. 'n Moderne 3D filament-ekstrusiemasjien gebruik presiese termiese bestuur om dit te voorkom.
Termiese gradiënte (verkoelingkant)
Om gesmelte plastiek te vinnig af te koel, veroorsaak ernstige fisiese gebreke. Ons noem hierdie verskynsel 'skokverkoeling.' Dit veroorsaak interne leemtes. Dit skep ernstige ovaliteitskwessies. Interne spanning bou vinnig op in die string. Jy moet multi-stadium waterbaddens gebruik. Die proses begin warm en eindig koud. Geleidelike afkoeling stabiliseer die polimeertoestand veilig. Jou filament behou 'n perfek ronde vorm.
Spanning en aftrekdinamika (trekkerkant)
Die aftrektrekker trek die gesmelte plastiek vorentoe. Die spoedverhouding maak hier baie saak. Hierdie verhouding tussen die ekstruderskroef en die trekker bepaal die finale getrekte deursnee. Hoë spanning rek die filament dunner. Lae spanning laat dit onbeheersd swel. Jy staar voortdurend meganiese risiko's in die gesig. Glip in die trekbande veroorsaak skielike diktespyle. Ongelyke banddruk verwring die rondheid. Jy moet perfek gesinchroniseerde snelhede handhaaf.
Standaard plastiektoerusting faal dikwels vir 3D filament. Jy benodig gespesialiseerde ingenieurswese. Opgradering vereis dat verskeie belangrike komponente noukeurig geëvalueer word.
Standaard spuitgietskroewe werk nie goed nie. Hulle verskaf onvoldoende vermenging vir deurlopende ekstrusie. Jy moet vir spesifieke L/D-verhoudings soek. Nywerheidstandaarde beveel verhoudings van 28:1 tot 32:1 aan. Hierdie langer skroewe optimaliseer deurlopende smeltvloei. Hulle beskerm skuif-sensitiewe polimere teen termiese agteruitgang.
Drukskommelings gebeur natuurlik binne 'n ekstrudervat. Smeltpompe los hierdie probleem doeltreffend op. Hulle sit tussen die skroef en die dobbelsteen. Hulle isoleer die matrys van skroefdrukveranderinge. Hierdie isolasie verskaf 'n volumetriese, polsvrye vloei. Polsvrye vloei is absoluut krities vir deursnee stabiliteit.
Handmatige mikrometers behoort in die verlede. Jy het absoluut inline lasermeting nodig. Stelsels moet dubbel-as of drie-as lasermikrometers gebruik. Hulle skandeer die filament duisende kere per sekonde. Die PLC interpreteer hierdie intydse laserdata onmiddellik. Dit pas dan die aftrekspoed dinamies aan. Hierdie deurlopende terugvoerlus verseker streng toleransies. 'n behoorlike 3D-drukker filament-ekstrusielyn maak sterk staat op hierdie terugvoerlus.
Die ontwerp vereis uitgebreide polimeerkennis. Die matryskop moet ooreenstem met die spesifieke reologie van jou teikenmateriaal. PLA vloei anders as hoë-temp PEEK. Behoorlike interne geometrieë minimaliseer die deining. Gladde vloeikanale voorkom stagnasie van materiaal. Hierdie ingenieurswese hou die smeltstroom stabiel wanneer dit die mondstuk verlaat.
Toerustingkenmerkvergelyking
Kenmerkkategorie |
Standaard Extruder Systems |
Presisie filamentlyne |
|---|---|---|
Meting |
Handmatige kalipers of enkel-as laser |
Dubbel/drie-as inlyn lasermikrometers |
Drukbeheer |
Maak slegs staat op skroef RPM |
Geïntegreerde smeltratpomp |
Verkoelingstelsel |
Enkel koue water trog |
Multi-stadium gegradueerde termiese baddens |
Outomatisering |
Ooplus-handaanpassings |
Geslote-lus PLC dinamiese terugvoer |
Die mark vra toenemend gespesialiseerde materiale. Standaard PLA-produksie is relatief eenvoudig. Gevorderde materiale vereis komplekse meganiese aanpassings.
Estetiese materiale oorheers vandag verbruikersmarkte. Bereik perfek drie-kleur filament ekstrusie behels aansienlike mede-ekstrudering kompleksiteit. Jy moet drie afsonderlike smeltstrome perfek balanseer. Hulle smelt saam in 'n enkele 1,75 mm-profiel. Om dit te doen sonder om die rondheid te verdraai, blyk moeilik. Jy benodig gespesialiseerde ko-ekstrusie-matryskope. Jy benodig ook hoogs gesinchroniseerde satelliet-ekstruders. Drukpassing verhoed dat een kleur die ander oorweldig.
Ingenieurstoepassings vereis saamgestelde materiale. Koolstofvesel bymiddels verhoog sterkte. Glasvesel verbeter styfheid. Houtgevulde polimere bied unieke visuele estetika. Hierdie vullers verander die matrijsswel aansienlik. Hulle benodig aangepaste verkoelingsafstande. Skuurvullers dra vinnig standaardmetale af. Jy moet geharde staalkomponente gebruik. Verharde skroewe en matryse handhaaf deursnee oor tyd.
Kommersiële produsente benodig buigsame toerusting. U moet masjienskaalbaarheid noukeurig beoordeel. Oorweeg of die stelsel naatloos tussen standaardpolimere en gevorderde komposiete kan wissel. Eenvoudige matrys- en skroefruilings bespaar ure se stilstand. Modulêre ontwerpe laat vinnige omskakelings toe. Hierdie buigsaamheid maksimeer u algehele produksietyd.
Grafiek: Materiaalverkoeling en verwerkingsvereistes
Materiaal tipe |
Die Swell Risk |
Verkoelingsvereiste |
Hardeware behoeftes |
|---|---|---|---|
Standaard PLA |
Laag |
Geleidelike warm-tot-koue bad |
Standaard nitried skroef |
Koolstofvesel nylon |
Hoog |
Verlengde warm stabilisering |
Geharde staal matrys/skroef |
Geëxtrudeerde sy |
Medium |
Presiese multi-stadium sones |
Gespesialiseerde ko-ekstrusie-matrys |
Om industriële toerusting te koop vereis noukeurige ondersoek. Moenie net op bemarkingsbrosjures staatmaak nie. U moet die vermoë bewys voordat u enige aankoopooreenkomste onderteken.
Eis harde bewyse van potensiële verskaffers. Vereis dat hulle 'n aaneenlopende 8-uur-toets moet uitvoer. Hulle moet jou spesifieke harsformulering gebruik. Vra daarna vir die volledige datalog. Ontleed self die deursnee-afwykings. Hierdie data openbaar ware stelselstabiliteit onder werklike operasionele spanning.
Gefragmenteerde stelsels veroorsaak massiewe hoofpyn. Soms kan die lasermikrometer nie inheems kommunikeer nie. Die trekkertrekker PLC moet die laserseine onmiddellik verstaan. As hulle verskillende protokolle gebruik, misluk die terugvoerlus heeltemal. Verseker naatlose inheemse integrasie oor alle sensors. 'n Moderne plastiekfilament-produksielyn vereis verenigde beheerargitekture.
Outomatisering vervang nie vaardige operateurs nie. Outomatiese stelsels vereis steeds menslike toesig. Operateurs moet PID-instelling deeglik verstaan. Hulle moet akkurate matrijssentrering met die hand uitvoer. Hulle moet die waterbadtemperatuurprofiel aktief bestuur. Behoorlike opleiding verhoed duur skrootgenerering.
Sensorlatency: Stadige kommunikasie vertraag spoedaanpassings, wat golwende filament veroorsaak.
Mispassende geometrieë: Verkeerde ekstruderskroefontwerpe veroorsaak ernstige materiaaldegradasie.
Onvoldoende verkoeling: Kort waterbadlengtes versuim om hoëspoedproduksie veilig af te koel.
Termiese jag: Swak gekalibreerde PID-beheerders veroorsaak voortdurende temperatuurskommelings.
Jy moet jou materiaalportefeulje duidelik definieer. Bereken jou vereiste kg/uur-uitset akkuraat. Stel 'n gedetailleerde RFP op wat sterk op geslotelus-terugvoervermoëns fokus. Prioritiseer dataregistrasie en sensorintegrasie bo rou masjienspoed.
Die beheer van filament deursnee vereis diepgaande aandag aan detail. Dit is nooit 'n kwessie van die draai van 'n enkele skakelaar nie. Dit verteenwoordig 'n holistiese orkestrasie van hitte, druk en outomatiese spanning. Jy moet hierdie kragte perfek in lyn bring. Ons beveel aan om jou beleggings verstandig te prioritiseer. Sensorkwaliteit maak meer saak as rou uitset. PLC-integrasie dikteer u finale materiaalkwaliteit direk. Rou ekstrusiespoed beteken niks sonder streng toleransiebeheer nie. Hoë snelhede produseer eenvoudig onverkoopbare afval vinniger as dit nie bestuur word nie.
Optreebare stappe vir produksie-opgraderings:
Oudit jou huidige dimensionele mislukkingsyfers en identifiseer piekdefektye.
Bepaal aanvaarbare maksimum uitsetspoed vir jou spesifieke hitte-sensitiewe polimere.
Evalueer verskaffers gebaseer op deurlopende data logs, vermy teoretiese brosjures.
Belê baie in operateur opleidingsprogramme wat fokus op PID en die bestuur.
A: Ovaliteit spruit gewoonlik uit onbehoorlike vormontwerp of meganiese spanning. Oormatige trekspanning voordat die plastiekkern stol, rek die materiaal oneweredig. Rigtingsverkoeling veroorsaak ook ernstige probleme. As waterstrale die een kant harder as die ander tref, krom die plastiek. Multi-stadium, eenvormige waterbaddens los hierdie gebrek op.
A: Ja, dit is heeltemal moontlik. Die masjien vereis egter spesifieke hoë-end opgraderings. Jy moet dit met 'n presiese smeltpomp toerus. Konsekwente voeding van grondstowwe is ononderhandelbaar. Verder vereis dit 'n aktiewe geslotelus-laser-terugvoerstelsel om die trekkerspoed voortdurend intyds aan te pas.
A: Hierdie sinusgolfpatroon dui op 'oplewing' Oplewing het verskeie hoofoorsake. Ongekalibreerde PID-temperatuurbeheerders veroorsaak dat smeltviskositeit voortdurend fluktueer. Onreëlmatige korrelvoeding skep ook ongelyke vatdruk. Ten slotte, 'n gebrek aan 'n ratpomp slaag nie daarin om die matrijsdruk te stabiliseer nie, wat variasies direk na die filament deurgee.


