
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 30-09-2026 Herkomst: Locatie


Inconsistente filamentdiameters blijven de belangrijkste oorzaak van extruderstoringen en mislukte printopdrachten. Wanneer uw materiaal de standaardtoleranties van ±0,03 mm overschrijdt, krijgt u te maken met inconsistente printlagen. Afgekeurde materiaalbatches vernietigen snel uw winstmarges. De overgang van eenvoudige doe-het-zelf-opstellingen naar commerciële productie vereist een grote operationele verschuiving. Fabrikanten moeten afstappen van handmatige observatie en giswerk. In plaats daarvan hebben ze geautomatiseerde, gesloten diametercontrole nodig om een perfecte maatnauwkeurigheid te garanderen. We hebben deze handleiding geschreven om een op bewijs gebaseerd raamwerk te bieden voor het oplossen van deze productie-uitdagingen. Je leert hoe je extrusieapparatuur goed kunt beoordelen. We leggen uit hoe u vitale thermische en mechanische variabelen tijdens de productie kunt beheren. Uiteindelijk helpt dit artikel u bij het selecteren van een betrouwbare extrusie-opstelling waarmee u uw uitvoer met vertrouwen kunt schalen.
**Tolerantienormen:** Commerciële levensvatbaarheid vereist een consistente diametertolerantie van ±0,03 mm of beter; iets ergers heeft invloed op de uiteindelijke afdrukkwaliteit en de merkreputatie.
**De Control Triad:** Nauwkeurige diameter is afhankelijk van het balanceren van drie kerngegevens: consistente smeltdruk, beheerde koelgradiënten en gesynchroniseerde treksnelheden.
**Automatisering is verplicht:** Echte consistentie op productieniveau vereist lasermicrometers met twee assen, geïntegreerd in een PLC-systeem met gesloten lus.
**Apparatuurselectie:** Het upgraden van een productielijn voor plastic filamenten vereist het evalueren van het schroefontwerp (L/D-verhouding), de integratie van smeltpompen en meertrapskoelzones ten opzichte van de basisextrusiesnelheid.
U verliest snel geld als de materiaalafmetingen fluctueren. Kleine variaties veroorzaken grote verstoringen tijdens kwaliteitsborgingsprotocollen. Ovaliteit voorkomt dat filament correct door de printertandwielen wordt gevoerd. Door het smelten ontstaan ongelijkmatige spoelgewichten. Deze defecten leiden ertoe dat hele materiaalspoelen niet voldoen aan de QA-controles. U krijgt dan te maken met een toenemende verspilling van grondstoffen en torenhoge energiekosten. Schrootmateriaal tast voortdurend uw dagelijkse winstmarges aan.
Standaard FDM/FFF-printers vereisen zeer nauwkeurige invoer. De mechanische realiteit straft een slechte maatnauwkeurigheid meedogenloos af. Onder-extrusie creëert zwakke, broze delen. Overmatige extrusie laat lelijke klodders achter op de buitenste oppervlaktemuren. Printers verwachten constant doelen van precies 1,75 mm of 2,85 mm. Elke afwijking verpest de uiteindelijke printgeometrie volledig.
Klanten merken deze extrusiefouten onmiddellijk op. Eindgebruikers delen actief hun slechte ervaringen online. Prosumers gebruiken dure machines. Industriële printfarms zijn continu in meerdere ploegendiensten actief. Ze zullen uw merk snel op de zwarte lijst zetten als de kwaliteit daalt. Hotend-klompen vernietigen uren waardevolle printtijd. Inconsistente hechting van de lagen ruïneert structurele delen. Het herstellen van het merkvertrouwen duurt in deze competitieve sector jaren.
Bovendien moet u marketingclaims van leveranciers zorgvuldig beoordelen. Veel fabrikanten van apparatuur adverteren blindelings toleranties van ±0,01 mm. U moet zeer sceptisch blijven tegenover deze cijfers. Juist De controle van de filamentdiameter vereist geavanceerde inline-feedbackmechanismen. Leveranciers moeten hun interne meetlussen duidelijk uitleggen. Ze noemen vaak theoretische limieten in plaats van continue productiegegevens. Vraag altijd harde bewijzen.
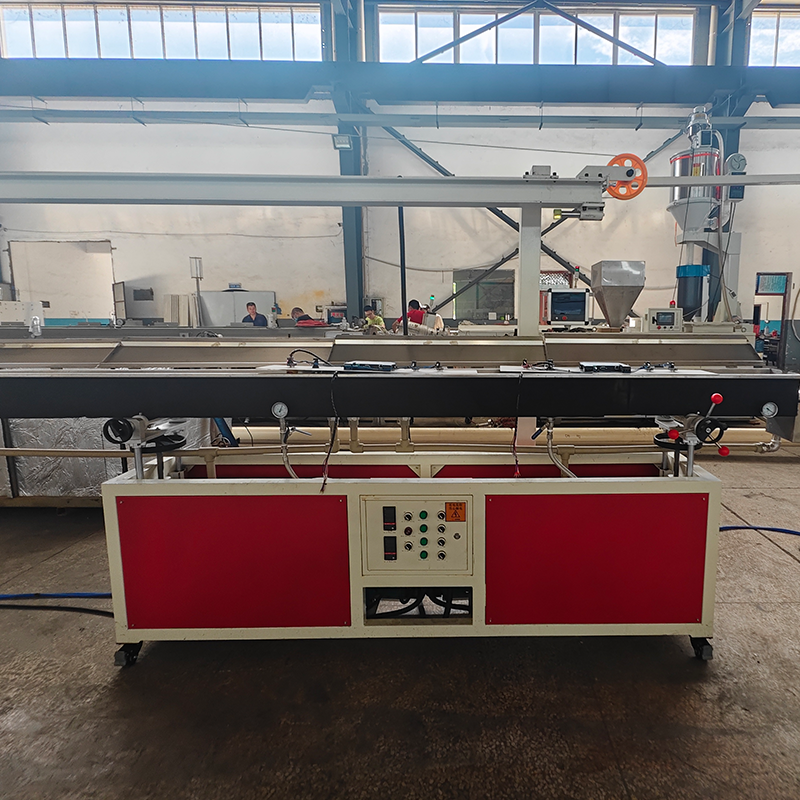
Om perfecte afmetingen te bereiken, is het nodig om meerdere mechanische krachten tegelijkertijd te balanceren. We classificeren deze in drie belangrijke metrische gebieden. Je moet de extruderkant, de koelkant en de pullerkant beheersen.
Polymeersmeltstroom en -druk (extruderzijde)
Een consistente voorbereiding van grondstoffen is enorm belangrijk. U moet uw pellets grondig drogen voordat u ze verwerkt. Een goede menging zorgt voor een uniforme materiaaldichtheid. Schommelingen in het toerental van de schroef veroorzaken onmiddellijke stroomafwaartse problemen. Inconsistente verwarmingsbandtemperaturen zorgen voor ongelijkmatige smeltprofielen. Het ontbreken van PID-regeling leidt tot wilde thermische schommelingen. Deze factoren zorgen samen voor het ontstaan van smeltstijgingen. Stijgen vernietigt onmiddellijk de consistentie van de diameter. Een moderne De 3D-filamentextrusiemachine maakt gebruik van nauwkeurig thermisch beheer om dit te voorkomen.
Thermische gradiënten (koelzijde)
Het te snel afkoelen van gesmolten kunststoffen veroorzaakt ernstige fysieke defecten. We noemen dit fenomeen 'schokkoeling'. Het veroorzaakt interne holtes. Het veroorzaakt ernstige ovaliteitsproblemen. Interne spanning bouwt zich snel op binnen de streng. U moet meertrapswaterbaden gebruiken. Het proces begint warm en eindigt koud. Geleidelijke afkoeling stabiliseert de polymeertoestand veilig. Je filament behoudt een perfect ronde vorm.
Spannings- en afstandsdynamiek (trekkerzijde)
De trektractor trekt het gesmolten plastic naar voren. De snelheidsverhouding is hier van groot belang. Deze verhouding tussen de extruderschroef en de tractor bepaalt de uiteindelijke getrokken diameter. Hoge spanning rekt het filament dunner uit. Door de lage spanning kan het ongecontroleerd opzwellen. U wordt voortdurend geconfronteerd met mechanische risico's. Slippen in de trekbanden veroorzaakt plotselinge diktepieken. Een ongelijkmatige riemdruk vervormt de ronding. Je moet perfect gesynchroniseerde snelheden aanhouden.
Standaard kunststofapparatuur faalt vaak voor 3D-filament. Je hebt gespecialiseerde techniek nodig. Upgraden vereist een zorgvuldige evaluatie van verschillende cruciale componenten.
Standaard spuitgietschroeven werken niet goed. Ze bieden onvoldoende menging voor continue extrusie. U moet zoeken naar specifieke L/D-verhoudingen. Industriestandaarden bevelen verhoudingen van 28:1 tot 32:1 aan. Deze langere schroeven optimaliseren de continue smeltstroom. Ze beschermen schuifgevoelige polymeren tegen thermische degradatie.
Drukschommelingen komen van nature voor in een extrudervat. Smeltpompen lossen dit probleem efficiënt op. Ze zitten tussen de schroef en de matrijs. Ze isoleren de matrijs tegen veranderingen in de schroefdruk. Deze isolatie zorgt voor een volumetrische, pulsvrije stroom. Een pulsvrije stroming is absoluut cruciaal voor de diameterstabiliteit.
Handmatige micrometers behoren tot het verleden. U hebt absoluut inline lasermetingen nodig. Systemen moeten lasermicrometers met twee of drie assen gebruiken. Ze scannen het filament duizenden keren per seconde. De PLC interpreteert deze realtime lasergegevens onmiddellijk. Vervolgens worden de afhaalsnelheden dynamisch op kleine schaal aangepast. Deze continue feedbacklus zorgt voor nauwe toleranties. Een behoorlijke De extrusielijn voor 3D-printerfilamenten is sterk afhankelijk van deze feedbacklus.
Matrijsontwerp vereist uitgebreide polymeerkennis. De matrijskop moet overeenkomen met de specifieke reologie van uw doelmateriaal. PLA stroomt anders dan PEEK op hoge temperatuur. Juiste interne geometrieën minimaliseren de zwelling van de matrijs. Gladde stromingskanalen voorkomen materiaalstagnatie. Deze techniek houdt de smeltstroom stabiel bij het verlaten van het mondstuk.
Vergelijking van uitrustingskenmerken
Functiecategorie |
Standaard extrudersystemen |
Precisiefilamentlijnen |
|---|---|---|
Meting |
Handmatige schuifmaat of laser met één as |
Inline-lasermicrometers met twee/drie assen |
Drukcontrole |
Vertrouwt uitsluitend op het toerental van de schroef |
Geïntegreerde smelttandwielpomp |
Koelsysteem |
Enkele koudwaterbak |
Meertraps thermen met schaalverdeling |
Automatisering |
Handmatige aanpassingen met open lus |
Dynamische feedback van PLC met gesloten lus |
De markt vraagt steeds meer om gespecialiseerde materialen. Standaard PLA-productie is relatief eenvoudig. Geavanceerde materialen vereisen complexe mechanische aanpassingen.
Esthetische materialen domineren tegenwoordig de consumentenmarkten. Perfectie bereiken driekleurenfilamentextrusie brengt een aanzienlijke complexiteit van co-extrusie met zich mee. Je moet drie afzonderlijke smeltstromen perfect in evenwicht brengen. Ze versmelten tot één enkel profiel van 1,75 mm. Het blijkt lastig om dit te doen zonder de ronding te vervormen. U hebt gespecialiseerde co-extrusie-snijkoppen nodig. U hebt ook sterk gesynchroniseerde satellietextruders nodig. Door drukaanpassing wordt voorkomen dat de ene kleur de andere overheerst.
Technische toepassingen vereisen composietmaterialen. Koolstofvezeladditieven verhogen de sterkte. Glasvezel verbetert de stijfheid. Met hout gevulde polymeren bieden een unieke visuele esthetiek. Deze vulstoffen veranderen de zwelling van de matrijs aanzienlijk. Ze vereisen aangepaste koelafstanden. Schurende vulmiddelen verslijten standaardmetalen snel. U moet onderdelen van gehard staal gebruiken. Geharde schroeven en matrijzen behouden hun diameter in de loop van de tijd.
Commerciële producenten hebben flexibele apparatuur nodig. U moet de schaalbaarheid van machines zorgvuldig beoordelen. Overweeg of het systeem naadloos kan schakelen tussen standaard polymeren en geavanceerde composieten. Het eenvoudig verwisselen van matrijzen en schroeven bespaart uren stilstand. Modulaire ontwerpen maken snelle omschakelingen mogelijk. Deze flexibiliteit maximaliseert uw algehele productie-uptime.
Grafiek: Materiaalkoeling en verwerkingsvereisten
Materiaalsoort |
Sterf deiningrisico |
Koelvereiste |
Hardwarebehoeften |
|---|---|---|---|
Standaard PLA |
Laag |
Geleidelijk warm naar koud bad |
Standaard genitreerde schroef |
Koolstofvezelnylon |
Hoog |
Uitgebreide warme stabilisatie |
Matrijs/schroef van gehard staal |
Gecoëxtrudeerde zijde |
Medium |
Nauwkeurige meertrapszones |
Gespecialiseerde co-extrusiematrijs |
Het kopen van industriële apparatuur vereist zorgvuldige controle. Vertrouw niet uitsluitend op marketingbrochures. U moet de bekwaamheid aantonen voordat u een aankoopovereenkomst tekent.
Vraag hard bewijs van potentiële leveranciers. Vraag hen om een continue test van 8 uur uit te voeren. Ze moeten uw specifieke harsformulering gebruiken. Vraag daarna de volledige datalog op. Analyseer zelf de diameterafwijkingen. Deze gegevens onthullen echte systeemstabiliteit onder daadwerkelijke operationele stress.
Gefragmenteerde systemen veroorzaken enorme kopzorgen. Soms kan de lasermicrometer niet van nature communiceren. De PLC van de tractorpuller moet de lasersignalen onmiddellijk begrijpen. Als ze verschillende protocollen gebruiken, mislukt de feedbacklus volledig. Zorg voor een naadloze native integratie van alle sensoren. Een moderne De productielijn voor plastic filamenten vereist uniforme besturingsarchitecturen.
Automatisering vervangt geen bekwame operators. Geautomatiseerde systemen vereisen nog steeds menselijk toezicht. Operators moeten PID-afstemming grondig begrijpen. Ze moeten handmatig de matrijzen nauwkeurig centreren. Ze moeten de profilering van de waterbadtemperatuur actief beheren. Een goede training voorkomt dure schrootproductie.
Sensorlatentie: Langzame communicatie vertraagt snelheidsaanpassingen, waardoor golvend filament ontstaat.
Niet-overeenkomende geometrieën: Onjuiste extruderschroefontwerpen veroorzaken ernstige materiaaldegradatie.
Ontoereikende koeling: Korte waterbadlengtes slagen er niet in om de productie op hoge snelheid veilig te koelen.
Thermal Hunting: Slecht gekalibreerde PID-regelaars veroorzaken voortdurende temperatuurschommelingen.
U moet uw materiaalportfolio duidelijk definiëren. Bereken nauwkeurig uw vereiste kg/uur-productie. Stel een gedetailleerde RFP op, waarbij de nadruk sterk ligt op de mogelijkheden voor gesloten feedback. Geef prioriteit aan datalogging en sensorintegratie boven de snelheid van de ruwe machine.
Het beheersen van de filamentdiameter vereist diepgaande aandacht voor detail. Het is nooit een kwestie van één schakelaar omzetten. Het vertegenwoordigt een holistische orkestratie van hitte, druk en geautomatiseerde spanning. Je moet deze krachten perfect op elkaar afstemmen. Wij raden u aan uw beleggingen verstandig te prioriteren. Sensorkwaliteit is belangrijker dan ruwe output. PLC-integratie bepaalt direct uw uiteindelijke materiaalkwaliteit. De snelheid van de ruwe extrusie betekent niets zonder strikte tolerantiecontrole. Hoge snelheden produceren simpelweg sneller onverkoopbaar afval als het niet wordt beheerd.
Bruikbare stappen voor productie-upgrades:
Controleer uw huidige dimensionale foutpercentages en identificeer piekmomenten met defecten.
Bepaal aanvaardbare maximale uitvoersnelheden voor uw specifieke warmtegevoelige polymeren.
Evalueer leveranciers op basis van continue datalogs en vermijd theoretische brochures.
Investeer zwaar in trainingsprogramma's voor operators die zich richten op PID en matrijsbeheer.
A: Ovaliteit komt meestal voort uit een onjuist matrijsontwerp of mechanische spanning. Overmatige trekkracht voordat de plastic kern stolt, rekt het materiaal ongelijkmatig uit. Directionele koeling veroorzaakt ook ernstige problemen. Als waterstralen de ene kant harder raken dan de andere kant, kromtrekt het plastic. Meertraps, uniforme waterbaden lossen dit probleem op.
A: Ja, dat is heel goed mogelijk. De machine vereist echter specifieke high-end upgrades. Je moet hem uitrusten met een nauwkeurige smeltpomp. Consistente toevoer van grondstoffen is niet onderhandelbaar. Bovendien vereist het een actief laserfeedbacksysteem met gesloten lus om de trekkersnelheden continu in realtime aan te passen.
A: Dit sinusgolfpatroon duidt op 'stijging'. Deze stijging heeft verschillende hoofdoorzaken. Niet-gekalibreerde PID-temperatuurregelaars zorgen ervoor dat de smeltviscositeit voortdurend fluctueert. Onregelmatige pellettoevoer zorgt ook voor een ongelijkmatige vatdruk. Ten slotte slaagt het ontbreken van een tandwielpomp er niet in de matrijsdruk te stabiliseren, waardoor variaties rechtstreeks op het filament worden doorgegeven.


