
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-09-30 Pinagmulan: Site


Ang hindi pagkakapare-pareho ng diameter ng filament ay nananatiling pangunahing sanhi ng mga extruder jam at mga nabigong trabaho sa pag-print. Kapag ang iyong materyal ay lumampas sa karaniwang ±0.03mm tolerance, makakaharap ka ng hindi pare-parehong mga layer ng pag-print. Ang mga tinanggihang batch ng materyal ay mabilis na sumisira sa iyong mga margin ng kita. Ang paglipat mula sa mga pangunahing pag-setup ng DIY patungo sa komersyal na produksyon ay nangangailangan ng isang malaking pagbabago sa pagpapatakbo. Dapat lumayo ang mga tagagawa mula sa manu-manong pagmamasid at hula. Sa halip, nangangailangan sila ng automated, closed-loop na kontrol sa diameter upang magarantiya ang perpektong katumpakan ng dimensyon. Isinulat namin ang gabay na ito upang magbigay ng balangkas na nakabatay sa ebidensya para sa paglutas ng mga hamon sa pagmamanupaktura. Matututuhan mo kung paano suriin nang maayos ang mga kagamitan sa extrusion. Ipapaliwanag namin kung paano pamahalaan ang mahahalagang thermal at mechanical variable sa panahon ng produksyon. Sa huli, tinutulungan ka ng artikulong ito na pumili ng maaasahang setup ng extrusion para sa pag-scale ng iyong output nang may kumpiyansa.
**Mga Pamantayan sa Pagpapahintulot:** Ang kakayahang pangkomersyal ay nangangailangan ng pare-parehong diameter tolerance na ±0.03mm o mas mataas; anumang mas masahol pa ay nakakaapekto sa panghuling kalidad ng pag-print at reputasyon ng tatak.
**Ang Control Triad:** Ang tumpak na diameter ay umaasa sa pagbabalanse ng tatlong pangunahing sukatan: pare-parehong presyon ng pagkatunaw, pinamamahalaang mga cooling gradient, at naka-synchronize na bilis ng paghatak (puller).
**Ang Automation ay Mandatory:** Ang tunay na production-grade consistency ay nangangailangan ng dual-axis laser micrometers na isinama sa isang closed-loop na PLC system.
**Pagpipilian ng Kagamitan:** Ang pag-upgrade ng linya ng produksyon ng plastic filament ay nangangailangan ng pagsusuri sa disenyo ng turnilyo (L/D ratio), pagsasama ng melt pump, at mga multi-stage na cooling zone sa bilis ng baseline extrusion.
Mabilis kang nawalan ng pera kapag nagbabago ang mga sukat ng materyal. Ang mga maliliit na pagkakaiba-iba ay nagdudulot ng malalaking pagkagambala sa panahon ng mga protocol ng pagtiyak ng kalidad. Pinipigilan ng ovality ang filament mula sa pagpapakain sa pamamagitan ng mga gear ng printer nang tama. Lumilikha ang melt surging ng hindi pantay na bigat ng spool. Ang mga depektong ito ay humahantong sa mga buong materyal na spool na nabigo sa mga pagsusuri sa QA. Kakaharapin mo ang tumaas na basura ng hilaw na materyales at ang pagtaas ng mga gastos sa enerhiya. Ang mga scrap na materyal ay patuloy na kumakain sa iyong pang-araw-araw na mga margin ng kita.
Ang mga karaniwang printer ng FDM/FFF ay humihingi ng lubos na tumpak na mga input. Ang mekanikal na katotohanan ay nagpaparusa sa mahinang katumpakan ng dimensyon nang walang awa. Ang under-extrusion ay lumilikha ng mahina, malutong na mga bahagi. Ang over-extrusion ay nag-iiwan ng mga pangit na patak sa mga panlabas na dingding. Ang mga printer ay patuloy na umaasa ng eksaktong 1.75mm o 2.85mm na mga target. Ang anumang paglihis ay ganap na sumisira sa huling print geometry.
Napansin kaagad ng mga customer ang mga extrusion defect na ito. Aktibong ibinabahagi ng mga end-user ang kanilang masasamang karanasan online. Ang mga prosumer ay nagpapatakbo ng mga mamahaling makina. Ang mga pang-industriyang print farm ay patuloy na tumatakbo sa maraming shift. Mabilis nilang i-blacklist ang iyong brand kung bumaba ang kalidad. Sinisira ng mga hotend clogs ang mga oras ng mahalagang oras ng pag-print. Ang hindi pantay na pagdirikit ng layer ay sumisira sa mga bahagi ng istruktura. Ang muling pagtatayo ng tiwala sa tatak ay tumatagal ng mga taon sa mapagkumpitensyang industriyang ito.
Higit pa rito, dapat mong suriing mabuti ang mga claim sa marketing ng vendor. Maraming mga tagagawa ng kagamitan ang nag-a-advertise ng ±0.01mm tolerance nang walang taros. Dapat kang manatiling lubos na nag-aalinlangan sa mga numerong ito. Tama Ang kontrol ng diameter ng filament ay nangangailangan ng mga sopistikadong mekanismo ng inline na feedback. Dapat ipaliwanag nang malinaw ng mga vendor ang kanilang panloob na mga loop ng pagsukat. Madalas nilang binabanggit ang mga teoretikal na limitasyon sa halip na patuloy na data ng produksyon. Laging humingi ng matibay na patunay.
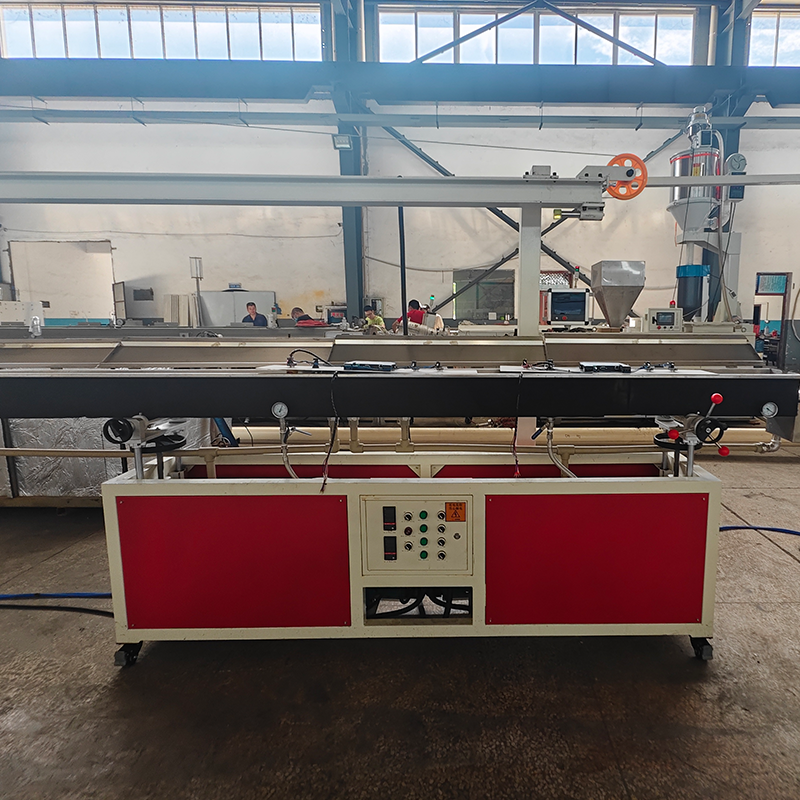
Ang pagkamit ng perpektong dimensyon ay nagsasangkot ng pagbabalanse ng maraming puwersang mekanikal nang sabay-sabay. Inuuri namin ang mga ito sa tatlong pangunahing sukatan. Dapat mong master ang extruder side, ang cooling side, at ang puller side.
Polymer Melt Flow at Pressure (Extruder Side)
Ang pare-parehong paghahanda ng hilaw na materyales ay napakahalaga. Dapat mong patuyuin nang mabuti ang iyong mga pellets bago iproseso. Tinitiyak ng wastong paghahalo ang pare-parehong density ng materyal. Ang pagbabagu-bago ng screw RPM ay nagdudulot ng agarang mga problema sa ibaba ng agos. Ang hindi pare-parehong temperatura ng heater band ay lumilikha ng hindi pantay na mga profile ng pagkatunaw. Ang kawalan ng kontrol sa PID ay humahantong sa mga ligaw na thermal swings. Ang mga salik na ito ay nagsasama-sama upang maging sanhi ng pagtunaw. Agad na pagkakapare-pareho ang diameter ng surging ruins. Isang moderno Ang 3D filament extrusion machine ay gumagamit ng tumpak na thermal management para maiwasan ito.
Mga Thermal Gradients (Paglamig sa Gilid)
Ang masyadong mabilis na paglamig ng mga tinunaw na plastik ay lumilikha ng matitinding pisikal na depekto. Tinatawag namin itong hindi pangkaraniwang bagay na 'shock cooling.' Nagdudulot ito ng mga internal void. Lumilikha ito ng malubhang mga isyu sa ovality. Ang panloob na stress ay mabilis na nabubuo sa loob ng strand. Dapat kang gumamit ng mga multi-stage na paliguan ng tubig. Ang proseso ay nagsisimula nang mainit at nagtatapos sa malamig. Ang unti-unting paglamig ay ligtas na nagpapatatag sa estado ng polimer. Ang iyong filament ay nagpapanatili ng perpektong bilog na hugis.
Tension at Haul-off Dynamics (Puller Side)
Hinihila ng haul-off na tractor ang tinunaw na plastik pasulong. Ang ratio ng bilis ay napakahalaga dito. Ang ratio na ito sa pagitan ng extruder screw at ng traktor ay nagdidikta ng huling iginuhit na diameter. Ang mataas na pag-igting ay umaabot sa filament na mas payat. Ang mababang pag-igting ay nagpapahintulot na ito ay bumukol nang hindi mapigilan. Patuloy kang humaharap sa mga mekanikal na panganib. Ang pagkadulas sa mga puller belt ay nagdudulot ng biglaang mga spike ng kapal. Ang hindi pantay na presyon ng sinturon ay nakakasira sa bilog. Dapat mong mapanatili ang perpektong naka-synchronize na mga bilis.
Ang mga karaniwang plastic na kagamitan ay madalas na nabigo para sa 3D filament. Kailangan mo ng espesyal na engineering. Ang pag-upgrade ay nangangailangan ng pagsusuri ng ilang mahahalagang bahagi nang maingat.
Ang mga karaniwang injection molding screw ay hindi gumagana nang maayos. Nagbibigay sila ng hindi sapat na paghahalo para sa tuluy-tuloy na pagpilit. Dapat kang maghanap ng mga partikular na ratio ng L/D. Inirerekomenda ng mga pamantayan sa industriya ang 28:1 hanggang 32:1 na mga ratio. Ang mas mahahabang tornilyo na ito ay nag-o-optimize ng tuluy-tuloy na daloy ng pagkatunaw. Pinoprotektahan nila ang shear-sensitive polymers mula sa thermal degradation.
Ang pagbabagu-bago ng presyon ay natural na nangyayari sa loob ng isang extruder barrel. Mahusay na malulutas ng mga matunaw na bomba ang problemang ito. Umupo sila sa pagitan ng turnilyo at ng mamatay. Inihihiwalay nila ang mamatay mula sa mga pagbabago sa presyon ng tornilyo. Ang paghihiwalay na ito ay nagbibigay ng volumetric, walang pulso na daloy. Ang walang pulso na daloy ay talagang kritikal para sa katatagan ng diameter.
Ang mga manu-manong micrometer ay nabibilang sa nakaraan. Talagang kailangan mo ng inline na pagsukat ng laser. Ang mga system ay dapat gumamit ng dual-axis o tri-axis laser micrometers. Ini-scan nila ang filament ng libu-libong beses bawat segundo. Agad na binibigyang-kahulugan ng PLC ang real-time na data ng laser na ito. Pagkatapos ay dynamic nitong inaayos ang mga bilis ng paghatak ng micro. Tinitiyak ng tuluy-tuloy na feedback loop na ito ang mahigpit na pagpapahintulot. Isang nararapat Ang 3D printer filament extrusion line ay lubos na umaasa sa feedback loop na ito.
Ang disenyo ng mamatay ay nangangailangan ng malawak na kaalaman sa polimer. Ang ulo ng die ay dapat tumugma sa partikular na rheology ng iyong target na materyal. Iba ang daloy ng PLA kaysa sa high-temp PEEK. Ang wastong panloob na mga geometry ay nagpapaliit ng die swell. Pinipigilan ng makinis na daloy ng mga channel ang materyal na pagwawalang-kilos. Pinapanatili ng engineering na ito na matatag ang natutunaw na stream sa paglabas ng nozzle.
Paghahambing ng Tampok ng Kagamitan
Kategorya ng Tampok |
Mga Standard Extruder System |
Precision Filament Lines |
|---|---|---|
Pagsukat |
Manu-manong calipers o single-axis laser |
Dual/Tri-axis inline na laser micrometer |
Pagkontrol sa Presyon |
Umaasa lang sa screw RPM |
Pinagsamang matunaw na gear pump |
Sistema ng Paglamig |
Isang labangan ng malamig na tubig |
Multi-stage graduated thermal baths |
Automation |
Mga manu-manong pagsasaayos ng open-loop |
Closed-loop PLC dynamic na feedback |
Ang merkado ay lalong nangangailangan ng mga espesyal na materyales. Ang karaniwang produksyon ng PLA ay medyo simple. Ang mga advanced na materyales ay nangangailangan ng mga kumplikadong mekanikal na adaptasyon.
Ang mga aesthetic na materyales ay nangingibabaw sa mga merkado ng mamimili ngayon. Pagkamit ng perpekto Ang tatlong-kulay na filament extrusion ay nagsasangkot ng makabuluhang co-extrusion complexity. Dapat mong balansehin nang perpekto ang tatlong magkahiwalay na daloy ng pagkatunaw. Nagsasama sila sa isang solong 1.75mm na profile. Ang paggawa nito nang hindi binabaluktot ang bilog ay nagpapatunay na mahirap. Kailangan mo ng espesyal na co-extrusion die head. Kailangan mo rin ng lubos na naka-synchronize na mga satellite extruder. Pinipigilan ng pagtutugma ng presyon ang isang kulay na madaig ang iba.
Ang mga aplikasyon sa engineering ay nangangailangan ng mga pinagsama-samang materyales. Ang mga additives ng carbon fiber ay nagpapataas ng lakas. Ang hibla ng salamin ay nagpapabuti sa tigas. Ang mga polymer na puno ng kahoy ay nag-aalok ng natatanging visual aesthetics. Ang mga filler na ito ay nagbabago nang malaki sa die swell. Nangangailangan sila ng nababagay na mga distansya ng paglamig. Ang mga nakasasakit na tagapuno ay mabilis na nagwawasak ng mga karaniwang metal. Dapat kang gumamit ng mga pinatigas na bahagi ng bakal. Ang mga tumigas na turnilyo at dies ay nagpapanatili ng diameter sa paglipas ng panahon.
Ang mga komersyal na producer ay nangangailangan ng nababaluktot na kagamitan. Dapat mong suriin nang mabuti ang scalability ng makina. Isaalang-alang kung ang system ay maaaring walang putol na lumipat sa pagitan ng mga karaniwang polymer at mga advanced na composite. Ang simpleng die at screw swaps ay nakakatipid ng mga oras ng downtime. Pinapayagan ng mga modular na disenyo ang mabilis na pagbabago. Pina-maximize ng flexibility na ito ang iyong kabuuang oras ng produksyon.
Tsart: Mga Kinakailangan sa Paglamig at Pagproseso ng Materyal
Uri ng Materyal |
Panganib sa Die Swell |
Kinakailangan sa Paglamig |
Mga Pangangailangan sa Hardware |
|---|---|---|---|
Karaniwang PLA |
Mababa |
Unti-unting paliguan mula sa mainit hanggang sa malamig |
Karaniwang nitrided screw |
Carbon Fiber Nylon |
Mataas |
Pinahabang mainit na pagpapapanatag |
Matigas na bakal na die/screw |
Co-extruded na Silk |
Katamtaman |
Tumpak na mga multi-stage zone |
Specialized co-extrusion die |
Ang pagbili ng mga kagamitang pang-industriya ay nangangailangan ng masigasig na pagsusuri. Huwag umasa lamang sa mga brochure sa marketing. Dapat mong patunayan ang kakayahan bago pumirma sa anumang mga kasunduan sa pagbili.
Humingi ng matibay na ebidensya mula sa mga potensyal na vendor. Atasan silang magpatakbo ng tuluy-tuloy na 8-oras na pagsubok. Dapat nilang gamitin ang iyong partikular na pormulasyon ng dagta. Hilingin ang kumpletong log ng data pagkatapos. Suriin ang diameter deviations sa iyong sarili. Ang data na ito ay nagpapakita ng tunay na katatagan ng system sa ilalim ng aktwal na stress sa pagpapatakbo.
Ang mga pira-pirasong sistema ay nagdudulot ng matinding pananakit ng ulo. Minsan ang laser micrometer ay hindi maaaring katutubong makipag-usap. Ang tractor puller PLC ay dapat na maunawaan agad ang mga signal ng laser. Kung gumamit sila ng iba't ibang mga protocol, ganap na mabibigo ang feedback loop. Tiyakin ang tuluy-tuloy na native integration sa lahat ng sensor. Isang moderno Ang linya ng produksyon ng plastic filament ay nangangailangan ng pinag-isang mga arkitektura ng kontrol.
Hindi pinapalitan ng automation ang mga bihasang operator. Ang mga automated system ay nangangailangan pa rin ng pangangasiwa ng tao. Dapat na maunawaan ng mga operator ang PID tuning nang lubusan. Dapat silang magsagawa ng tumpak na die centering nang manu-mano. Kailangan nilang aktibong pamahalaan ang pag-profile ng temperatura ng paliguan ng tubig. Pinipigilan ng wastong pagsasanay ang paggawa ng mamahaling scrap.
Latency ng Sensor: Ang mabagal na komunikasyon ay naantala ang mga pagsasaayos ng bilis, na nagiging sanhi ng kulot na filament.
Mga Hindi Katugmang Geometries: Ang mga maling disenyo ng extruder screw ay nagdudulot ng matinding pagkasira ng materyal.
Hindi Sapat na Paglamig: Ang mga maikling tagal ng paliguan ng tubig ay hindi nakakapagpalamig ng mataas na bilis ng produksyon nang ligtas.
Thermal Hunting: Ang mga hindi maayos na naka-calibrate na PID controller ay nagdudulot ng patuloy na pagbabagu-bago ng temperatura.
Dapat mong malinaw na tukuyin ang iyong materyal na portfolio. Tumpak na kalkulahin ang iyong kinakailangang kg/oras na output. Bumuo ng isang detalyadong RFP na lubos na nakatuon sa mga kakayahan ng feedback sa closed-loop. Unahin ang pag-log ng data at pagsasama ng sensor kaysa sa bilis ng raw machine.
Ang pagkontrol sa diameter ng filament ay nangangailangan ng malalim na atensyon sa detalye. Ito ay hindi kailanman isang bagay ng flipping ng isang solong switch. Ito ay kumakatawan sa isang holistic na orkestra ng init, presyon, at awtomatikong pag-igting. Dapat mong ganap na ihanay ang mga puwersang ito. Inirerekomenda namin ang pag-priyoridad ng iyong mga pamumuhunan nang matalino. Ang kalidad ng sensor ay higit na mahalaga kaysa sa hilaw na output. Direktang idinidikta ng pagsasama ng PLC ang iyong huling kalidad ng materyal. Walang ibig sabihin ang Raw extrusion speed kung walang mahigpit na tolerance control. Ang mataas na bilis ay gumagawa lamang ng hindi mabentang scrap nang mas mabilis kung hindi pinamamahalaan.
Mga Naaaksyunan na Hakbang para sa Mga Pag-upgrade sa Produksyon:
I-audit ang iyong kasalukuyang dimensional na mga rate ng pagkabigo at tukuyin ang mga oras ng peak defect.
Tukuyin ang mga katanggap-tanggap na maximum na bilis ng output para sa iyong mga partikular na polimer na sensitibo sa init.
Suriin ang mga vendor batay sa tuluy-tuloy na mga log ng data, pag-iwas sa mga teoretikal na brochure.
Mamuhunan nang malaki sa mga programa sa pagsasanay ng operator na nakatuon sa pamamahala ng PID at die.
A: Ang ovality ay karaniwang nagmumula sa hindi tamang disenyo ng die o mekanikal na stress. Ang sobrang tensyon ng puller bago tumigas ang plastic core ay nababanat nang hindi pantay ang materyal. Nagdudulot din ng matitinding isyu ang direksyon ng paglamig. Kung ang mga jet ng tubig ay tumama sa isang gilid nang mas malakas kaysa sa isa, ang plastic ay kumiwal. Ang mga multi-stage, unipormeng paliguan ng tubig ay nilulutas ang depektong ito.
A: Oo, ito ay ganap na posible. Gayunpaman, ang makina ay nangangailangan ng mga partikular na high-end na pag-upgrade. Dapat mong lagyan ito ng isang tumpak na melt pump. Ang pare-parehong pagpapakain ng hilaw na materyal ay hindi mapag-usapan. Higit pa rito, hinihingi nito ang isang aktibong closed-loop na laser feedback system upang patuloy na ayusin ang mga bilis ng puller sa real-time.
A: Ang pattern ng sine wave na ito ay nagpapahiwatig ng 'surging.' Ang pag-surging ay may ilang mga ugat na sanhi. Ang hindi naka-calibrate na mga controller ng temperatura ng PID ay nagdudulot ng patuloy na pagbabago ng lagkit ng natutunaw. Ang hindi regular na pagpapakain ng pellet ay lumilikha din ng hindi pantay na presyon ng bariles. Sa wakas, ang kakulangan ng isang gear pump ay nabigo upang patatagin ang presyon ng mamatay, na direktang nagpasa ng mga pagkakaiba-iba sa filament.


