
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-30 Origine : Site


L'incohérence du diamètre du filament reste la principale cause de bourrages d'extrudeuses et d'échecs de travaux d'impression. Lorsque votre matériau dépasse les tolérances standard de ±0,03 mm, vous êtes confronté à des couches d'impression incohérentes. Les lots de matériaux rejetés détruisent rapidement vos marges bénéficiaires. La transition des configurations DIY de base vers la production commerciale nécessite un changement opérationnel majeur. Les fabricants doivent s’éloigner de l’observation manuelle et des conjectures. Au lieu de cela, ils nécessitent un contrôle automatisé du diamètre en boucle fermée pour garantir une précision dimensionnelle parfaite. Nous avons rédigé ce guide pour fournir un cadre fondé sur des preuves pour résoudre ces défis de fabrication. Vous apprendrez à évaluer correctement l’équipement d’extrusion. Nous expliquerons comment gérer les variables thermiques et mécaniques vitales pendant la production. En fin de compte, cet article vous aide à sélectionner une configuration d’extrusion fiable pour faire évoluer votre production en toute confiance.
**Normes de tolérance :** La viabilité commerciale exige une tolérance de diamètre constante de ±0,03 mm ou mieux ; quelque chose de pire a un impact sur la qualité d’impression finale et la réputation de la marque.
**La triade de contrôle :** Le diamètre précis repose sur l'équilibrage de trois paramètres de base : une pression de fusion constante, des gradients de refroidissement gérés et des vitesses de transport (extracteur) synchronisées.
**L'automatisation est obligatoire :** Une véritable cohérence de niveau production nécessite des micromètres laser à deux axes intégrés dans un système PLC en boucle fermée.
**Sélection de l'équipement :** La mise à niveau d'une ligne de production de filaments en plastique nécessite d'évaluer la conception des vis (rapport L/D), l'intégration de la pompe de fusion et les zones de refroidissement à plusieurs étages par rapport à la vitesse d'extrusion de base.
Vous perdez rapidement de l’argent lorsque les dimensions des matériaux fluctuent. Des variations mineures provoquent des perturbations majeures lors des protocoles d’assurance qualité. L'ovalité empêche le filament de passer correctement à travers les engrenages de l'imprimante. La montée en température de la fonte crée des poids de bobine inégaux. Ces défauts entraînent l’échec des contrôles d’assurance qualité de bobines entières de matériau. Vous êtes alors confronté à une augmentation du gaspillage de matières premières et à une hausse vertigineuse des coûts énergétiques. Les déchets grugent continuellement vos marges bénéficiaires quotidiennes.
Les imprimantes FDM/FFF standard exigent des entrées très précises. La réalité mécanique punit impitoyablement une mauvaise précision dimensionnelle. La sous-extrusion crée des pièces faibles et cassantes. La surextrusion laisse des taches laides sur les murs extérieurs. Les imprimeurs s’attendent constamment à des cibles exactement de 1,75 mm ou 2,85 mm. Tout écart ruine complètement la géométrie d’impression finale.
Les clients remarquent immédiatement ces défauts d’extrusion. Les utilisateurs finaux partagent activement leurs mauvaises expériences en ligne. Les prosommateurs utilisent des machines coûteuses. Les fermes d’impression industrielles fonctionnent en continu sur plusieurs équipes. Ils mettront rapidement votre marque sur liste noire si la qualité baisse. Les sabots Hotend détruisent des heures de temps d'impression précieux. Une adhérence incohérente des couches détruit les pièces structurelles. Reconstruire la confiance dans la marque prend des années dans ce secteur concurrentiel.
De plus, vous devez évaluer attentivement les allégations marketing des fournisseurs. De nombreux fabricants d’équipements annoncent aveuglément des tolérances de ±0,01 mm. Vous devez rester très sceptique quant à ces chiffres. Approprié Le contrôle du diamètre du filament nécessite des mécanismes de rétroaction en ligne sophistiqués. Les fournisseurs doivent expliquer clairement leurs boucles de mesure internes. Ils citent souvent des limites théoriques plutôt que des données de production continue. Exigez toujours des preuves tangibles.
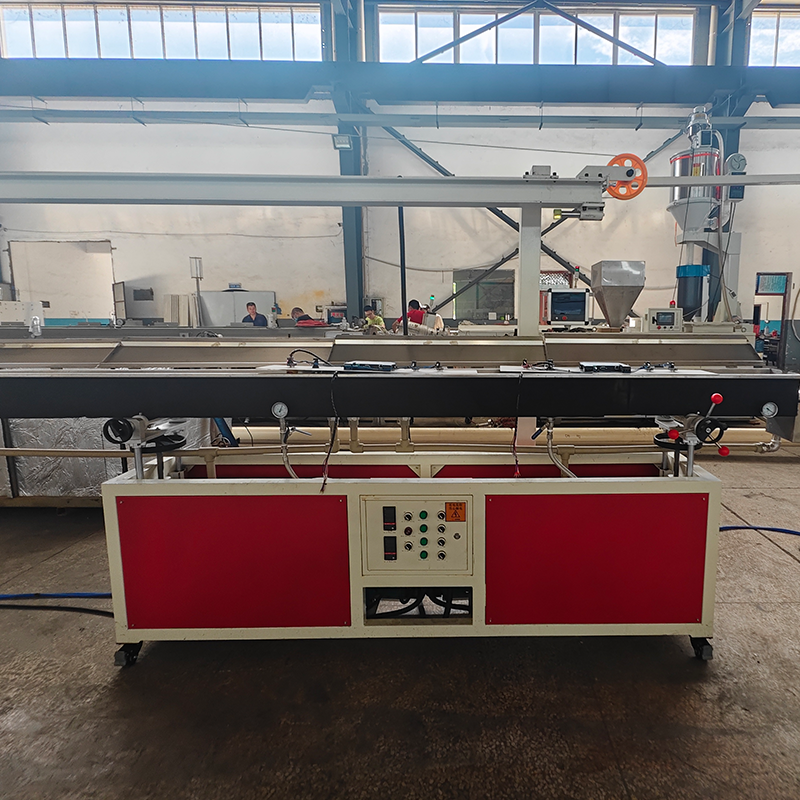
Atteindre des dimensions parfaites implique d’équilibrer simultanément plusieurs forces mécaniques. Nous les classons en trois domaines métriques principaux. Vous devez maîtriser le côté extrudeur, le côté refroidissement et le côté extracteur.
Débit et pression de fusion du polymère (côté extrudeuse)
Une préparation cohérente des matières premières est extrêmement importante. Vous devez sécher soigneusement vos pellets avant de les traiter. Un mélange approprié garantit une densité de matériau uniforme. Les fluctuations du régime des vis provoquent des problèmes immédiats en aval. Des températures de bande chauffante incohérentes créent des profils de fusion inégaux. Le manque de contrôle PID entraîne des fluctuations thermiques sauvages. Ces facteurs se combinent pour provoquer une poussée de fusion. La cohérence du diamètre des ruines augmente instantanément. Un moderne La machine d'extrusion de filament 3D utilise une gestion thermique précise pour éviter cela.
Gradients thermiques (côté refroidissement)
Un refroidissement trop rapide des plastiques en fusion crée de graves défauts physiques. Nous appelons ce phénomène « refroidissement par choc ». Il provoque des vides internes. Cela crée de graves problèmes d’ovalité. Les contraintes internes s'accumulent rapidement à l'intérieur du brin. Vous devez utiliser des bains-marie à plusieurs étages. Le processus commence à chaud et se termine à froid. Le refroidissement progressif stabilise l’état du polymère en toute sécurité. Votre filament conserve une forme parfaitement ronde.
Dynamique de tension et de transport (côté extracteur)
Le tracteur de transport tire le plastique fondu vers l'avant. Le rapport de vitesse compte ici profondément. Ce rapport entre la vis de l'extrudeuse et le tracteur dicte le diamètre final étiré. Une tension élevée étire le filament plus fin. Une faible tension lui permet de gonfler de manière incontrôlable. Vous êtes continuellement confronté à des risques mécaniques. Le glissement des courroies d’extraction provoque des pics d’épaisseur soudains. Une pression inégale de la courroie déforme la rondeur. Vous devez maintenir des vitesses parfaitement synchronisées.
Les équipements plastiques standards échouent souvent pour le filament 3D. Vous avez besoin d’une ingénierie spécialisée. La mise à niveau nécessite d’évaluer soigneusement plusieurs composants cruciaux.
Les vis de moulage par injection standard ne fonctionnent pas bien. Ils fournissent un mélange inadéquat pour une extrusion continue. Vous devez rechercher des ratios L/D spécifiques. Les normes de l'industrie recommandent des ratios de 28:1 à 32:1. Ces vis plus longues optimisent le flux de fusion continu. Ils protègent les polymères sensibles au cisaillement de la dégradation thermique.
Les fluctuations de pression se produisent naturellement à l’intérieur du corps d’une extrudeuse. Les pompes à fusion résolvent ce problème efficacement. Ils se placent entre la vis et la matrice. Ils isolent la filière des changements de pression des vis. Cette isolation fournit un flux volumétrique sans impulsion. Un écoulement sans impulsion est absolument essentiel pour la stabilité du diamètre.
Les micromètres manuels appartiennent au passé. Vous avez absolument besoin d’une mesure laser en ligne. Les systèmes doivent utiliser des micromètres laser à deux ou trois axes. Ils scannent le filament des milliers de fois par seconde. L'automate interprète instantanément ces données laser en temps réel. Il ajuste ensuite les vitesses de transport de manière dynamique. Cette boucle de rétroaction continue garantit des tolérances serrées. Un bon La ligne d’extrusion de filaments pour imprimantes 3D s’appuie fortement sur cette boucle de rétroaction.
La conception de matrices nécessite une connaissance approfondie des polymères. La tête de filière doit correspondre à la rhéologie spécifique de votre matériau cible. Le PLA s'écoule différemment du PEEK haute température. Des géométries internes appropriées minimisent le gonflement de la matrice. Les canaux d'écoulement fluides empêchent la stagnation des matériaux. Cette ingénierie maintient le flux de matière fondue stable à la sortie de la buse.
Comparaison des caractéristiques de l'équipement
Catégorie de fonctionnalités |
Systèmes d'extrudeuse standard |
Lignes de filaments de précision |
|---|---|---|
Mesures |
Pieds à coulisse manuels ou laser mono-axe |
Micromètres laser en ligne à deux/trois axes |
Contrôle de pression |
S'appuie uniquement sur le régime des vis |
Pompe à engrenages de fonte intégrée |
Circuit de refroidissement |
Abreuvoir simple pour eau froide |
Bains thermaux gradués à plusieurs étages |
Automation |
Ajustements manuels en boucle ouverte |
Retour dynamique API en boucle fermée |
Le marché exige de plus en plus de matériaux spécialisés. La production de PLA standard est relativement simple. Les matériaux avancés nécessitent des adaptations mécaniques complexes.
Les matériaux esthétiques dominent aujourd’hui les marchés de consommation. Atteindre la perfection L'extrusion de filaments tricolores implique une complexité de coextrusion importante. Vous devez équilibrer parfaitement trois flux de fusion distincts. Ils fusionnent en un seul profil de 1,75 mm. Réaliser cela sans dénaturer la rondeur s'avère difficile. Vous avez besoin de têtes de filière de coextrusion spécialisées. Vous avez également besoin d'extrudeuses satellites hautement synchronisées. La correspondance de pression empêche une couleur de dominer les autres.
Les applications d'ingénierie nécessitent des matériaux composites. Les additifs en fibre de carbone augmentent la résistance. La fibre de verre améliore la rigidité. Les polymères chargés de bois offrent une esthétique visuelle unique. Ces charges modifient considérablement le gonflement de la filière. Ils nécessitent des distances de refroidissement adaptées. Les charges abrasives usent rapidement les métaux standards. Vous devez utiliser des composants en acier trempé. Les vis et matrices durcies conservent leur diamètre au fil du temps.
Les producteurs commerciaux ont besoin d’équipements flexibles. Vous devez évaluer soigneusement l’évolutivité de la machine. Déterminez si le système peut basculer de manière transparente entre les polymères standards et les composites avancés. De simples échanges de matrices et de vis permettent d'économiser des heures de temps d'arrêt. Les conceptions modulaires permettent des changements rapides. Cette flexibilité maximise la disponibilité globale de votre production.
Tableau : Exigences en matière de refroidissement et de traitement des matériaux
Type de matériau |
Risque de gonflement |
Exigence de refroidissement |
Besoins matériels |
|---|---|---|---|
PLA standard |
Faible |
Bain progressif chaud-froid |
Vis nitrurée standard |
Nylon en fibre de carbone |
Haut |
Stabilisation à chaud prolongée |
Matrice/vis en acier trempé |
Soie co-extrudée |
Moyen |
Zones précises à plusieurs étages |
Matrice de coextrusion spécialisée |
L’achat d’équipement industriel nécessite un contrôle minutieux. Ne vous fiez pas uniquement aux brochures marketing. Vous devez prouver votre capacité avant de signer un accord d'achat.
Exigez des preuves concrètes de la part des fournisseurs potentiels. Exigez-leur d’effectuer un test continu de 8 heures. Ils doivent utiliser votre formulation de résine spécifique. Demandez ensuite le journal de données complet. Analysez vous-même les écarts de diamètre. Ces données révèlent une véritable stabilité du système sous des contraintes opérationnelles réelles.
Les systèmes fragmentés provoquent d’énormes maux de tête. Parfois, le micromètre laser ne peut pas communiquer nativement. Le PLC du tracteur extracteur doit comprendre les signaux laser instantanément. S’ils utilisent des protocoles différents, la boucle de rétroaction échoue complètement. Garantissez une intégration native transparente sur tous les capteurs. Un moderne La ligne de production de filaments plastiques exige des architectures de contrôle unifiées.
L'automatisation ne remplace pas les opérateurs qualifiés. Les systèmes automatisés nécessitent toujours une surveillance humaine. Les opérateurs doivent bien comprendre le réglage PID. Ils doivent effectuer manuellement un centrage précis de la matrice. Ils doivent gérer activement le profilage de la température du bain-marie. Une formation adéquate évite la production de déchets coûteux.
Latence du capteur : une communication lente retarde les ajustements de vitesse, provoquant un filament ondulé.
Géométries incompatibles : Des conceptions incorrectes de vis d’extrudeuse entraînent une grave dégradation du matériau.
Refroidissement inadéquat : les longueurs de bain-marie courtes ne parviennent pas à refroidir en toute sécurité la production à grande vitesse.
Chasse thermique : les contrôleurs PID mal calibrés provoquent des fluctuations continues de température.
Vous devez définir clairement votre portefeuille matériel. Calculez avec précision votre production en kg/h requise. Rédigez une demande de propositions détaillée en se concentrant fortement sur les capacités de rétroaction en boucle fermée. Donnez la priorité à l’enregistrement des données et à l’intégration des capteurs plutôt qu’à la vitesse brute de la machine.
Le contrôle du diamètre du filament nécessite une profonde attention aux détails. Il ne s’agit jamais d’actionner un seul interrupteur. Il représente une orchestration holistique de chaleur, de pression et de tension automatisée. Vous devez aligner parfaitement ces forces. Nous vous recommandons de prioriser judicieusement vos investissements. La qualité du capteur compte plus que le résultat brut. L'intégration PLC dicte directement la qualité finale de votre matériau. La vitesse d’extrusion brute ne signifie rien sans un contrôle strict des tolérances. Les vitesses élevées produisent simplement des déchets invendables plus rapidement si elles ne sont pas gérées.
Étapes concrètes pour les mises à niveau de production :
Auditez vos taux de défaillance dimensionnelle actuels et identifiez les périodes de pointe de défauts.
Déterminez les vitesses de sortie maximales acceptables pour vos polymères thermosensibles spécifiques.
Évaluez les fournisseurs sur la base d’enregistrements de données continus, en évitant les brochures théoriques.
Investissez massivement dans des programmes de formation des opérateurs axés sur le PID et la gestion des matrices.
R : L’ovalité provient généralement d’une mauvaise conception de la matrice ou d’une contrainte mécanique. Une tension excessive de l'extracteur avant que le noyau en plastique ne se solidifie étire le matériau de manière inégale. Le refroidissement directionnel entraîne également de graves problèmes. Si les jets d’eau frappent plus fort un côté que l’autre, le plastique se déforme. Des bains-marie uniformes et en plusieurs étapes résolvent ce défaut.
R : Oui, c’est tout à fait possible. La machine nécessite cependant des mises à niveau spécifiques haut de gamme. Vous devez l'équiper d'une pompe à fonte précise. Un approvisionnement constant en matières premières n’est pas négociable. De plus, cela nécessite un système de rétroaction laser actif en boucle fermée pour ajuster les vitesses des extracteurs en continu et en temps réel.
R : Ce modèle d'onde sinusoïdale indique une « surtension ». La surtension a plusieurs causes profondes. Les contrôleurs de température PID non calibrés entraînent une fluctuation constante de la viscosité de la matière fondue. Une alimentation irrégulière en granulés crée également une pression inégale dans le baril. Enfin, l'absence de pompe à engrenages ne parvient pas à stabiliser la pression de la filière, transmettant les variations directement au filament.


