
Прагляды: 0 Аўтар: Рэдактар сайта Час публікацыі: 2026-09-30 Паходжанне: Сайт


Неадпаведнасць дыяметра ніткі застаецца асноўнай прычынай захрасання ў экструдары і няўдалых заданняў друку. Калі ваш матэрыял перавышае стандартныя допускі ±0,03 мм, вы сутыкаецеся з неадпаведнымі пластамі друку. Забракаваныя партыі матэрыялаў хутка знішчаюць вашу прыбытак. Пераход ад простых налад 'зрабі сам' да камерцыйнай вытворчасці патрабуе сур'ёзных аперацыйных зрухаў. Вытворцы павінны адмовіцца ад ручных назіранняў і здагадак. Замест гэтага ім патрабуецца аўтаматызаваны кантроль дыяметра па замкнёным цыкле, каб гарантаваць ідэальную дакладнасць памераў. Мы напісалі гэтае кіраўніцтва, каб забяспечыць заснаваную на фактах аснову для вырашэння гэтых вытворчых задач. Вы даведаецеся, як правільна ацэньваць экструзійнае абсталяванне. Мы растлумачым, як кіраваць жыццёва важнымі цеплавымі і механічнымі зменнымі падчас вытворчасці. У рэшце рэшт, гэты артыкул дапаможа вам выбраць надзейную ўстаноўку экструзіі для ўпэўненага маштабавання вываду.
**Стандарты талерантнасці:** Камерцыйная жыццяздольнасць патрабуе пастаяннага допуску дыяметра ±0,03 мм або лепш; усё горшае ўплывае на канчатковую якасць друку і рэпутацыю брэнда.
**Трыяда кіравання:** Дакладны дыяметр залежыць ад балансу трох асноўных паказчыкаў: пастаяннага ціску расплаву, кіраваных градыентаў астуджэння і сінхранізаваных хуткасцей адцягвання (цягніка).
**Аўтаматызацыя з'яўляецца абавязковай:** Сапраўдная кансістэнцыя вытворчага ўзроўню патрабуе двухвосевых лазерных мікраметраў, інтэграваных у сістэму ПЛК з замкнёным контурам.
**Выбар абсталявання:** Мадэрнізацыя лініі па вытворчасці пластыкавых нітак патрабуе ацэнкі канструкцыі шнека (суадносіны L/D), інтэграцыі помпы расплаву і шматступеністых зон астуджэння ў параўнанні з базавай хуткасцю экструзіі.
Вы хутка губляеце грошы, калі матэрыяльныя памеры вагаюцца. Нязначныя змены выклікаюць сур'ёзныя збоі падчас пратаколаў забеспячэння якасці. Авальнасць перашкаджае правільнай падачы ніткі праз шасцярні прынтара. Усплёск расплаву стварае нераўнамерную вагу шпулькі. Гэтыя дэфекты прыводзяць да таго, што цэлыя шпулі матэрыялу не праходзяць праверку якасці. Тады вы сутыкнецеся з павелічэннем адходаў сыравіны і рэзкім ростам выдаткаў на энергію. Лом пастаянна з'ядае ваш штодзённы прыбытак.
Стандартныя прынтэры FDM/FFF патрабуюць высокадакладных уваходных дадзеных. Механічная рэальнасць бязлітасна карае дрэнную дакладнасць памераў. Недастатковая экструзія стварае слабыя, далікатныя дэталі. Залішняя экструзія пакідае брыдкія плямы на вонкавых сценах паверхні. Прынтэры пастаянна чакаюць роўна 1,75 мм або 2,85 мм мішэняў. Любое адхіленне цалкам псуе канчатковую геаметрыю друку.
Кліенты адразу заўважаюць гэтыя дэфекты экструзіі. Канчатковыя карыстальнікі актыўна дзеляцца сваім дрэнным вопытам у Інтэрнэце. Прасумеры працуюць на дарагіх машынах. Прамысловыя друкарні працуюць бесперапынна ў некалькі змен. Яны хутка занясуць ваш брэнд у чорны спіс, калі якасць панізіцца. Сабо Hotend губляюць гадзіны каштоўнага часу друку. Няроўная адгезія пласта разбурае канструктыўныя часткі. Аднаўленне даверу да брэнда займае гады ў гэтай канкурэнтнай галіны.
Акрамя таго, вы павінны ўважліва ацэньваць маркетынгавыя заявы пастаўшчыкоў. Многія вытворцы абсталявання ўсляпую рэкламуюць допускі ±0,01 мм. Вы павінны заставацца вельмі скептычнымі да гэтых лічбаў. Правільны кантроль дыяметра ніткі патрабуе складаных убудаваных механізмаў зваротнай сувязі. Пастаўшчыкі павінны дакладна тлумачыць свае ўнутраныя контуры вымярэння. Яны часта спасылаюцца на тэарэтычныя межы, а не на бесперапынныя даныя вытворчасці. Заўсёды патрабуйце жорсткіх доказаў.
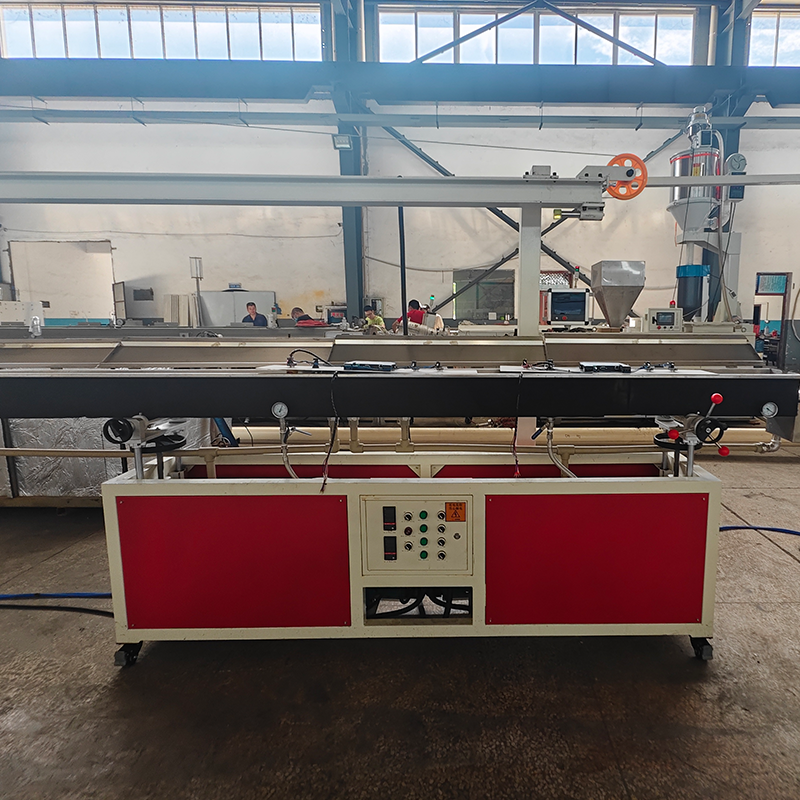
Дасягненне ідэальных памераў прадугледжвае ўраўнаважванне некалькіх механічных сіл адначасова. Мы класіфікуем іх на тры асноўныя метрычныя вобласці. Вы павінны асвоіць бок экструдара, бок астуджэння і бок здымніка.
Паток і ціск расплаву палімера (з боку экструдара)
Паслядоўная падрыхтоўка сыравіны мае вялікае значэнне. Перад апрацоўкай гранулы неабходна старанна высушыць. Правільнае змешванне забяспечвае аднастайную шчыльнасць матэрыялу. Ваганні абаротаў шнека выклікаюць неадкладныя праблемы ўнізе. Супярэчлівыя тэмпературы паласы награвальніка ствараюць нераўнамерныя профілі плаўлення. Адсутнасць ПІД-кантролю прыводзіць да рэзкіх тэмпературных ваганняў. Гэтыя фактары разам выклікаюць усплёск расплаву. Імгненна разбурае кансістэнцыю дыяметра. Сучасны 3D-машына для экструзіі нітак выкарыстоўвае дакладнае кіраванне тэмпературай, каб прадухіліць гэта.
Цеплавыя градыенты (бок астуджэння)
Занадта хуткае астуджэнне расплаўленай пластмасы стварае сур'ёзныя фізічныя дэфекты. Мы называем гэту з'яву 'шокавым астуджэннем'. Яно выклікае ўнутраныя пустэчы. Гэта стварае сур'ёзныя праблемы з авальнасцю. Унутранае напружанне хутка нарастае ўнутры пасмы. Вы павінны выкарыстоўваць шматступенныя вадзяныя лазні. Працэс пачынаецца ў цёплым выглядзе і заканчваецца ў халодным. Паступовае астуджэнне бяспечна стабілізуе стан палімера. Ваша нітка захоўвае ідэальна круглую форму.
Дынаміка нацяжэння і адцягвання (з боку цягніка)
Цягач цягне расплаўлены пластык наперад. Каэфіцыент хуткасці тут мае вялікае значэнне. Гэта суадносіны паміж шнекам экструдара і трактарам вызначае канчатковы дыяметр выцягвання. Высокае нацяжэнне расцягвае нітку танчэй. Нізкае нацяжэнне дазваляе яму бескантрольна набракаць. Вы пастаянна сутыкаецеся з механічнымі рызыкамі. Праслізгванне рамянёў здымнікаў выклікае рэзкія скокі таўшчыні. Нераўнамерны ціск рамяня скажае круглявасць. Вы павінны падтрымліваць ідэальна сінхранізаваныя хуткасці.
Стандартнае пластмасавае абсталяванне часта не працуе з 3D-ніткай. Вам патрэбна спецыяльная інжынерыя. Абнаўленне патрабуе ўважлівай ацэнкі некалькіх найважнейшых кампанентаў.
Стандартныя шрубы для ліцця пад ціскам не працуюць добра. Яны забяспечваюць недастатковае змешванне для бесперапыннай экструзіі. Вы павінны шукаць пэўныя суадносіны L/D. Прамысловыя стандарты рэкамендуюць суадносіны ад 28:1 да 32:1. Гэтыя больш доўгія шрубы аптымізуюць бесперапынны паток расплаву. Яны абараняюць адчувальныя да зруху палімеры ад тэрмічнай дэградацыі.
Ваганні ціску натуральным чынам адбываюцца ўнутры ствала экструдара. Плаўныя помпы эфектыўна вырашаюць гэтую праблему. Яны знаходзяцца паміж шрубай і плашкай. Яны ізалююць плашку ад змены ціску шнека. Гэтая ізаляцыя забяспечвае аб'ёмны паток без пульса. Бесімпульсны паток абсалютна крытычны для стабільнасці дыяметра.
Ручныя мікраметры засталіся ў мінулым. Вам абавязкова патрэбна ўбудаванае лазернае вымярэнне. У сістэмах павінны выкарыстоўвацца двухвосевыя або трохвосевыя лазерныя мікраметры. Яны скануюць нітку тысячы разоў у секунду. ПЛК імгненна інтэрпрэтуе гэтыя даныя лазера ў рэжыме рэальнага часу. Затым ён дынамічна мікрарэгулюе хуткасць адводу. Гэты бесперапынны контур зваротнай сувязі забяспечвае жорсткія допускі. Правільны Лінія экструзіі нітак 3D-прынтара ў значнай ступені залежыць ад гэтай зваротнай сувязі.
Дызайн штампа патрабуе шырокіх ведаў аб палімерах. Галоўка штампа павінна адпавядаць канкрэтнай рэалогіі вашага мэтавага матэрыялу. PLA цячэ інакш, чым высокатэмпературны PEEK. Правільная ўнутраная геаметрыя зводзіць да мінімуму ўздуцце штампа. Гладкія каналы патоку прадухіляюць застой матэрыялу. Такая тэхналогія падтрымлівае струмень расплаву стабільным пасля выхаду з сопла.
Параўнанне функцый абсталявання
Катэгорыя прыкмет |
Стандартныя экстрударныя сістэмы |
Дакладныя ніткавыя лініі |
|---|---|---|
Вымярэнне |
Ручныя суппорты або аднавосевы лазер |
Двух-/трохвосевыя ўбудаваныя лазерныя мікраметры |
Кантроль ціску |
Абапіраецца выключна на абароты шрубы |
Убудаваны шестеренчатый помпа расплаву |
Сістэма астуджэння |
Адно карыта з халоднай вадой |
Шматступенныя градуяваныя тэрмы |
Аўтаматызацыя |
Ручная рэгуляванне з адкрытым контурам |
Дынамічная зваротная сувязь ПЛК з замкнёным контурам |
Рынак усё больш патрабуе спецыялізаваных матэрыялаў. Стандартная вытворчасць PLA адносна простая. Сучасныя матэрыялы патрабуюць складанай механічнай адаптацыі.
Сёння на спажывецкіх рынках дамінуюць эстэтычныя матэрыялы. Дасягненне ідэальнага экструзія трохкаляровых нітак прадугледжвае значную складанасць сумеснай экструзіі. Вы павінны ідэальна збалансаваць тры асобныя патокі расплаву. Яны зліваюцца ў адзіны профіль 1,75 мм. Зрабіць гэта без скажэння круглявасці аказваецца складана. Вам патрэбныя спецыялізаваныя галоўкі для коэкструзии. Вам таксама патрэбны высокасінхранізаваныя спадарожнікавыя экструдары. Адпаведнасць ціску не дае аднаму колеру перамагчы іншыя.
Інжынерныя праграмы патрабуюць кампазітных матэрыялаў. Дабаўкі з вугляроднага валакна павялічваюць трываласць. Шкловалакно паляпшае калянасць. Палімеры з драўняным напаўненнем забяспечваюць унікальную візуальную эстэтыку. Гэтыя напаўняльнікі істотна змяняюць набраканне штампа. Яны патрабуюць рэгулявання адлегласці астуджэння. Абразіўныя напаўняльнікі хутка зношваюць стандартныя металы. Вы павінны выкарыстоўваць кампаненты з загартаванай сталі. Загартаваныя шрубы і плашкі захоўваюць дыяметр з цягам часу.
Камерцыйным вытворцам неабходна гнуткае абсталяванне. Вы павінны ўважліва ацаніць маштабаванасць машыны. Падумайце, ці можа сістэма бесперашкодна пераключацца паміж стандартнымі палімерамі і сучаснымі кампазітамі. Простая замена штампаў і шруб дазваляе зэканоміць гадзіны прастою. Модульныя канструкцыі дазваляюць хутка пераключацца. Гэтая гібкасць максімальна павялічвае агульны час бесперабойнай працы.
Дыяграма: Патрабаванні да астуджэння і апрацоўкі матэрыялу
Тып матэрыялу |
Die Swell Risk |
Патрабаванне да астуджэння |
Апаратныя патрэбы |
|---|---|---|---|
Стандартны PLA |
Нізкі |
Паступова цёплая ванна |
Стандартны азотаваны шруба |
Нейлон з вугляроднага валакна |
Высокі |
Пашыраная цёплая стабілізацыя |
Плашка/шруба з загартаванай сталі |
Коэкструдированный шоўк |
Сярэдні |
Дакладныя шматступенныя зоны |
Спецыялізаваная штампа для коэкструзии |
Купля прамысловага абсталявання патрабуе дбайнай праверкі. Не спадзявайцеся толькі на маркетынгавыя брашуры. Вы павінны даказаць сваю здольнасць перад падпісаннем любых пагадненняў аб куплі.
Патрабуйце важкіх доказаў ад патэнцыйных прадаўцоў. Патрабуйце, каб яны правялі бесперапынны 8-гадзінны тэст. Яны павінны выкарыстоўваць ваш канкрэтны склад смалы. Запытайце поўны журнал даных пазней. Прааналізуйце адхіленні дыяметра самастойна. Гэтыя даныя паказваюць сапраўдную стабільнасць сістэмы пры рэальных нагрузках.
Фрагментаваныя сістэмы выклікаюць масавыя галаўныя болі. Часам лазерны мікраметр не можа наладзіць сувязь. ПЛК здымніка трактара павінен імгненна ўспрымаць лазерныя сігналы. Калі яны выкарыстоўваюць розныя пратаколы, цыкл зваротнай сувязі цалкам выходзіць з ладу. Забяспечце бясшвоўную інтэграцыю ўсіх датчыкаў. Сучасны лінія па вытворчасці пластыкавых нітак патрабуе адзінай архітэктуры кіравання.
Аўтаматызацыя не заменіць кваліфікаваных аператараў. Аўтаматызаваныя сістэмы па-ранейшаму патрабуюць чалавечага кантролю. Аператары павінны дасканала разумець наладу PID. Яны павінны выконваць дакладнае цэнтраванне штампа ўручную. Ім неабходна актыўна кантраляваць тэмпературу вадзяной ванны. Правільнае навучанне прадухіляе стварэнне дарагога лому.
Затрымка датчыка: павольная сувязь затрымлівае рэгуляванне хуткасці, выклікаючы хвалістую нітку.
Неадпаведная геаметрыя: Няправільная канструкцыя шнека экструдара выклікае сур'ёзную дэградацыю матэрыялу.
Недастатковае астуджэнне: невялікая даўжыня вадзяной ванны не дазваляе бяспечна астудзіць высакахуткасную прадукцыю.
Цеплавая паляванне: Дрэнна адкалібраваныя ПІД-рэгулятары выклікаюць бесперапынныя ваганні тэмпературы.
Вы павінны дакладна вызначыць свой матэрыяльны партфель. Дакладна разлічыце неабходную прадукцыйнасць у кг/гадз. Складзіце падрабязны запыт прапаноў, удзяляючы вялікую ўвагу магчымасцям зваротнай сувязі па замкнёным цыкле. Аддавайце прыярытэт рэгістрацыі даных і інтэграцыі датчыкаў, а не хуткасці сырой машыны.
Кантроль дыяметра ніткі патрабуе глыбокай увагі да дэталяў. Гэта ніколі не пытанне пераключэння аднаго выключальніка. Ён уяўляе сабой цэласную аркестроўку цяпла, ціску і аўтаматызаванага напружання. Вы павінны ідэальна выраўнаваць гэтыя сілы. Мы рэкамендуем разумна расстаўляць прыярытэты сваіх інвестыцый. Якасць датчыка мае большае значэнне, чым неапрацаваны вынік. Інтэграцыя ПЛК непасрэдна вызначае якасць канчатковага матэрыялу. Хуткасць сырой экструзіі нічога не значыць без жорсткага кантролю допуску. Высокія хуткасці проста вырабляюць непрыдатны для продажу лом хутчэй, калі ім не кіраваць.
Дзейныя крокі для мадэрнізацыі вытворчасці:
Праверце бягучы ўзровень адмоваў памераў і вызначыце час пікавых дэфектаў.
Вызначце прымальныя максімальныя выхадныя хуткасці для вашых канкрэтных тэрмаадчувальных палімераў.
Ацэньвайце пастаўшчыкоў на аснове бесперапынных часопісаў даных, пазбягаючы тэарэтычных брашур.
Інвестуйце значныя сродкі ў праграмы навучання аператараў, арыентаваныя на кіраванне ПІД і штампамі.
A: Авальнасць звычайна ўзнікае з-за няправільнай канструкцыі штампа або механічнага ўздзеяння. Празмернае нацяжэнне цягніка да таго, як пластыкавы стрыжань зацвярдзее, расцягвае матэрыял нераўнамерна. Накіраванае астуджэнне таксама выклікае сур'ёзныя праблемы. Калі бруі вады трапляюць у адзін бок мацней, чым у другі, пластык дэфармуецца. Шматступенныя раўнамерныя вадзяныя ванны вырашаюць гэты недахоп.
A: Так, гэта цалкам магчыма. Аднак машына патрабуе асаблівых мадэрнізацый высокага класа. Вы павінны абсталяваць яго дакладным помпай расплаву. Паслядоўная падача сыравіны не падлягае абмеркаванню. Акрамя таго, патрабуецца актыўная замкнёная лазерная сістэма зваротнай сувязі для пастаяннай рэгулявання хуткасці здымніка ў рэжыме рэальнага часу.
A: Гэтая сінусоіда паказвае на 'ўсплёск'. Усплёск мае некалькі асноўных прычын. Некалібраваныя PID-рэгулятары тэмпературы выклікаюць пастаянныя ваганні глейкасці расплаву. Нерэгулярная падача гранул таксама стварае нераўнамерны ціск у ствале. Нарэшце, адсутнасць шестеренчатого помпы не можа стабілізаваць ціск у штампе, перадаючы змены непасрэдна на нітку.


