
Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-09-30 Походження: Сайт


Невідповідність діаметра нитки залишається основною причиною застрягання в екструдері та невдалих завдань друку. Якщо ваш матеріал перевищує стандартні допуски ±0,03 мм, ви стикаєтеся з нерівномірністю шарів друку. Відбраковані партії матеріалів швидко знищують ваш прибуток. Перехід від базових налаштувань DIY до комерційного виробництва вимагає серйозних операційних змін. Виробники повинні відійти від ручних спостережень і здогадів. Натомість їм потрібен автоматичний контроль діаметра замкнутого циклу, щоб гарантувати ідеальну точність розмірів. Ми написали цей посібник, щоб забезпечити основу для вирішення цих виробничих проблем, засновану на фактичних даних. Ви навчитеся правильно оцінювати екструзійне обладнання. Ми пояснимо, як керувати життєво важливими тепловими та механічними змінними під час виробництва. Зрештою, ця стаття допоможе вам вибрати надійне налаштування екструзії для впевненого масштабування результату.
**Стандарти допуску:** Комерційна життєздатність вимагає постійного допуску діаметра ±0,03 мм або більше; все гірше впливає на кінцеву якість друку та репутацію бренду.
**Контрольна тріада:** Точний діаметр залежить від балансу трьох основних показників: постійного тиску розплаву, керованих градієнтів охолодження та синхронізованих швидкостей відведення (тягача).
**Автоматизація є обов’язковою:** Справжня узгодженість виробничого рівня вимагає двоосьових лазерних мікрометрів, інтегрованих у систему ПЛК із замкнутим циклом.
**Вибір обладнання: ** Оновлення лінії виробництва пластикової нитки вимагає оцінки конструкції шнека (співвідношення L/D), інтеграції насоса розплаву та багатоступеневих зон охолодження порівняно з базовою швидкістю екструзії.
Ви швидко втрачаєте гроші, коли матеріальні розміри коливаються. Незначні зміни спричиняють серйозні збої під час протоколів забезпечення якості. Овальність запобігає правильному проходженню нитки через шестерні принтера. Сплеск розплаву створює нерівномірну вагу котушки. Ці дефекти призводять до того, що цілі котушки матеріалу не проходять перевірку якості. Тоді ви зіткнетеся зі збільшенням відходів сировини та різким зростанням витрат на енергію. Брухт постійно з’їдає ваш щоденний прибуток.
Стандартні принтери FDM/FFF вимагають високої точності вхідних даних. Механічна реальність безжально карає погану точність розмірів. Недостатнє екструзування створює слабкі, крихкі частини. Надмірна екструзія залишає потворні плями на зовнішніх стінках поверхні. Друкарі постійно очікують точно мішені 1,75 мм або 2,85 мм. Будь-яке відхилення повністю псує кінцеву геометрію друку.
Клієнти відразу помічають ці дефекти екструзії. Кінцеві користувачі активно діляться своїм поганим досвідом в Інтернеті. Просьюмери використовують дорогі машини. Промислові друкарні працюють безперервно в кілька змін. Вони швидко внесуть ваш бренд у чорний список, якщо якість впаде. Забивання Hotend знищують години цінного часу друку. Нерівномірне зчеплення шару руйнує структурні частини. Відновлення довіри до бренду займає роки в цій конкурентній галузі.
Крім того, ви повинні ретельно оцінювати маркетингові заяви постачальників. Багато виробників обладнання рекламують допуски ±0,01 мм наосліп. Ви повинні залишатися дуже скептичними до цих цифр. Належний Контроль діаметра нитки вимагає складних вбудованих механізмів зворотного зв'язку. Постачальники повинні чітко пояснити свої внутрішні вимірювальні цикли. Вони часто посилаються на теоретичні обмеження, а не на безперервні дані виробництва. Завжди вимагайте жорстких доказів.
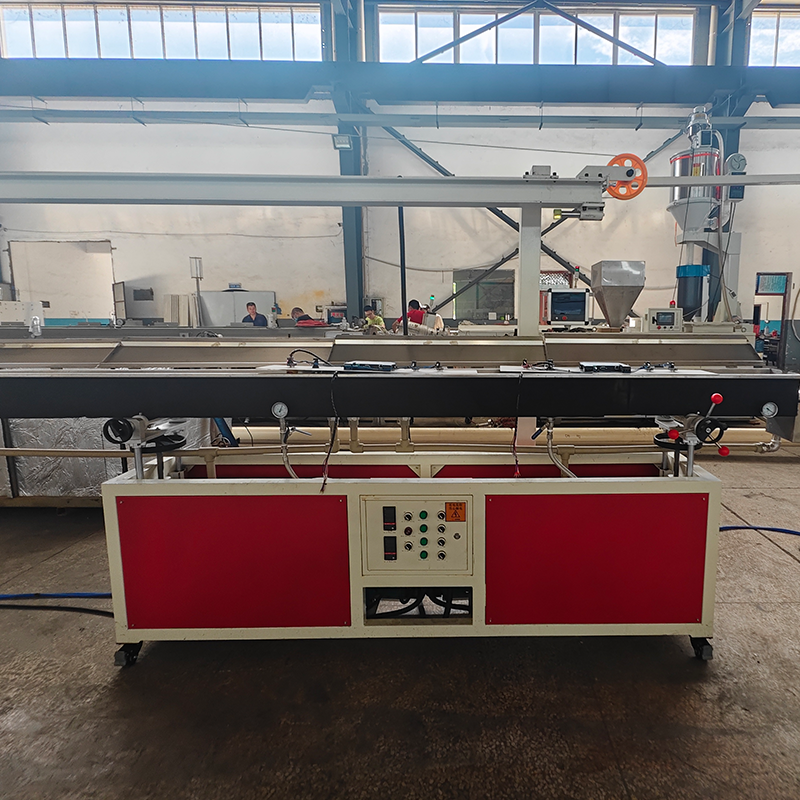
Досягнення ідеальних розмірів передбачає збалансування кількох механічних сил одночасно. Ми класифікуємо їх за трьома основними метричними областями. Ви повинні оволодіти стороною екструдера, стороною охолодження та стороною знімача.
Потік і тиск розплаву полімеру (сторона екструдера)
Послідовна підготовка сировини має величезне значення. Перед обробкою гранули необхідно ретельно висушити. Правильне змішування забезпечує рівномірну щільність матеріалу. Коливання частоти обертання шнека спричиняють миттєві проблеми на нижній частині. Непостійні температури смуги нагрівача створюють нерівномірні профілі плавлення. Відсутність ПІД-контролю призводить до різких температурних коливань. Ці фактори поєднуються, щоб спричинити викид розплаву. Підйом руїн діаметр консистенції миттєво. Сучасний машина для екструзії ниток 3D використовує точне керування температурою. Щоб запобігти цьому,
Термічні градієнти (сторона охолодження)
Занадто швидке охолодження розплавленої пластмаси створює серйозні фізичні дефекти. Ми називаємо це явище 'шоковим охолодженням'. Воно спричиняє внутрішні пустоти. Це створює серйозні проблеми з овальністю. Внутрішня напруга швидко накопичується всередині нитки. Необхідно використовувати багатоступеневі водяні бані. Процес починається теплим і закінчується холодним. Поступове охолодження безпечно стабілізує стан полімеру. Ваша нитка зберігає ідеальну круглу форму.
Динаміка натягу та відриву (сторона знімача)
Трактор тягне розплавлений пластик вперед. Коефіцієнт швидкості тут має велике значення. Це співвідношення між шнеком екструдера та тягачом визначає кінцевий діаметр витяжки. Високий натяг розтягує нитку тонше. Низький натяг дозволяє йому неконтрольовано роздуватися. Ви постійно стикаєтеся з механічними ризиками. Проковзування ременів знімачів викликає раптові стрибки товщини. Нерівномірний тиск ременя спотворює округлість. Ви повинні підтримувати ідеально синхронізовані швидкості.
Стандартне пластикове обладнання часто виходить з ладу для 3D-нитки. Вам потрібна спеціальна інженерія. Оновлення вимагає ретельної оцінки кількох важливих компонентів.
Стандартні гвинти для лиття під тиском не працюють добре. Вони забезпечують неадекватне змішування для безперервної екструзії. Ви повинні шукати конкретні співвідношення L/D. Промислові стандарти рекомендують співвідношення від 28:1 до 32:1. Ці довші гвинти оптимізують безперервний потік розплаву. Вони захищають чутливі до зсуву полімери від термічної деградації.
Коливання тиску відбуваються природним чином усередині стовбура екструдера. Цю проблему ефективно вирішують насоси для розплаву. Вони розташовані між гвинтом і матрицею. Вони ізолюють матрицю від змін тиску гвинта. Ця ізоляція забезпечує об’ємний потік без пульсу. Безімпульсний потік є абсолютно критичним для стабільності діаметра.
Ручні мікрометри залишилися в минулому. Вам абсолютно необхідне вбудоване лазерне вимірювання. Системи повинні використовувати двоосьові або триосьові лазерні мікрометри. Вони сканують нитку тисячі разів на секунду. ПЛК миттєво інтерпретує ці лазерні дані в реальному часі. Потім він динамічно мікрокоригує швидкість відведення. Цей безперервний контур зворотного зв'язку забезпечує жорсткі допуски. Належний Лінія екструзії нитки 3D-принтера значною мірою покладається на цю петлю зворотного зв’язку.
Конструкція матриці вимагає глибоких знань про полімер. Головка матриці повинна відповідати специфічній реології цільового матеріалу. PLA тече інакше, ніж високотемпературний PEEK. Правильна внутрішня геометрія мінімізує здуття матриці. Плавні канали потоку запобігають застою матеріалу. Ця техніка підтримує стабільність потоку розплаву після виходу з сопла.
Порівняння характеристик обладнання
Категорія функції |
Стандартні екструдерні системи |
Точні нитяні лінії |
|---|---|---|
Вимірювання |
Ручні штангенциркулі або одноосьовий лазер |
Дво-/Триосьові вбудовані лазерні мікрометри |
Контроль тиску |
Залежить виключно від обертів гвинта |
Вбудований зубчастий насос для плавлення |
Система охолодження |
Одиночне корито для холодної води |
Багатоступеневі градуйовані терми |
автоматизація |
Ручне регулювання з відкритим контуром |
Динамічний зворотний зв'язок із замкнутим ПЛК |
Ринок все більше потребує спеціалізованих матеріалів. Стандартне виробництво PLA відносно просте. Сучасні матеріали потребують складної механічної адаптації.
Сьогодні на споживчих ринках домінують естетичні матеріали. Досягнення ідеального Екструзія триколірної нитки передбачає значну складність спільної екструзії. Ви повинні ідеально збалансувати три окремі потоки розплаву. Вони зливаються в єдиний профіль 1,75 мм. Зробити це без спотворення округлості виявляється важко. Вам потрібні спеціальні головки для коекструзії. Вам також потрібні високосинхронізовані супутникові екструдери. Відповідність тиску запобігає переважанню одного кольору над іншими.
Інженерні програми потребують композитних матеріалів. Добавки з вуглецевого волокна підвищують міцність. Скловолокно покращує жорсткість. Полімери з деревним наповненням пропонують унікальну візуальну естетику. Ці наповнювачі значно змінюють набухання матриці. Вони потребують відрегульованих відстаней охолодження. Абразивні наповнювачі швидко зношують стандартні метали. Ви повинні використовувати компоненти із загартованої сталі. Загартовані гвинти та матриці зберігають діаметр з часом.
Комерційним виробникам потрібне гнучке обладнання. Ви повинні ретельно оцінити масштабованість машини. Подумайте, чи може система плавно перемикатися між стандартними полімерами та передовими композитами. Проста заміна матриці та гвинта економить години простою. Модульні конструкції дозволяють швидко перемикатися. Ця гнучкість максимізує загальний час безвідмовної роботи.
Діаграма: Вимоги до охолодження та обробки матеріалу
Тип матеріалу |
Ризик розбухання |
Вимога до охолодження |
Потреби в апаратному забезпеченні |
|---|---|---|---|
Стандартний PLA |
Низький |
Поступова ванна від теплої до холодної |
Стандартний азотований гвинт |
Нейлон з вуглецевого волокна |
Високий |
Розширена тепла стабілізація |
Штамп/гвинт із загартованої сталі |
Коекструдований шовк |
Середній |
Точні багатоступеневі зони |
Спеціалізована коекструзійна матриця |
Купівля промислового обладнання вимагає ретельної перевірки. Не покладайтеся виключно на маркетингові брошури. Ви повинні підтвердити свою здатність перед підписанням будь-яких угод про закупівлю.
Вимагайте переконливих доказів від потенційних постачальників. Вимагайте від них безперервного 8-годинного тестування. Вони повинні використовувати ваш спеціальний склад смоли. Попросіть повний журнал даних пізніше. Проаналізуйте відхилення діаметра самостійно. Ці дані вказують на справжню стабільність системи за реальних робочих навантажень.
Роздроблені системи викликають сильний головний біль. Іноді лазерний мікрометр не може налагодити зв'язок. ПЛК тягача трактора має миттєво сприймати лазерні сигнали. Якщо вони використовують різні протоколи, цикл зворотного зв’язку повністю вимикається. Забезпечте безперебійну вбудовану інтеграцію всіх датчиків. Сучасний Лінія виробництва пластикової нитки вимагає уніфікованої архітектури керування.
Автоматика не замінить кваліфікованих операторів. Автоматизовані системи все ще вимагають людського контролю. Оператори повинні досконало розуміти налаштування PID. Вони повинні виконувати точне центрування матриці вручну. Їм потрібно активно контролювати профіль температури водяної бані. Правильне навчання запобігає утворенню дорогого брухту.
Затримка датчика: повільний зв’язок затримує налаштування швидкості, спричиняючи хвилясту нитку.
Невідповідна геометрія: неправильна конструкція шнека екструдера спричиняє серйозне погіршення якості матеріалу.
Недостатнє охолодження: короткі водяні бані не дозволяють безпечно охолодити високошвидкісну продукцію.
Термічний пошук: погано відкалібровані ПІД-контролери спричиняють безперервні коливання температури.
Ви повинні чітко визначити свій портфель матеріалів. Точно розрахуйте необхідну продуктивність у кг/год. Створіть детальний запит пропозицій, приділяючи значну увагу можливостям зворотного зв’язку із замкнутим контуром. Надавайте пріоритет реєстрації даних та інтеграції датчиків, а не швидкості машини.
Контроль діаметра нитки вимагає глибокої уваги до деталей. Це ніколи не питання перемикання одного перемикача. Він являє собою цілісну оркестровку тепла, тиску та автоматизованої напруги. Ви повинні ідеально вирівняти ці сили. Ми рекомендуємо розумно визначати пріоритети своїх інвестицій. Якість сенсора важливіша, ніж вихідний вихід. Інтеграція ПЛК безпосередньо визначає якість кінцевого матеріалу. Швидкість екструзії сировини нічого не означає без суворого контролю допусків. Високі швидкості просто виробляють непридатний для продажу брухт швидше, якщо їх не контролювати.
Дійсні кроки для оновлення виробництва:
Перевірте поточну кількість відмов розмірів і визначте час пікового дефекту.
Визначте допустимі максимальні вихідні швидкості для ваших конкретних термочутливих полімерів.
Оцініть постачальників на основі безперервних журналів даних, уникаючи теоретичних брошур.
Інвестуйте значні кошти в програми навчання операторів, зосереджені на PID та керуванні штампом.
A: Овальність зазвичай виникає через неправильну конструкцію матриці або механічне навантаження. Надмірний натяг знімача до того, як пластиковий сердечник затвердіє, розтягує матеріал нерівномірно. Спрямоване охолодження також викликає серйозні проблеми. Якщо струмені води вдаряють в одну сторону сильніше, ніж в іншу, пластик деформується. Багатоступеневі рівномірні водяні бані вирішують цей недолік.
A: Так, це цілком можливо. Однак машина потребує певних високоякісних оновлень. Ви повинні оснастити його точним насосом розплаву. Послідовна подача сировини не підлягає обговоренню. Крім того, потрібна активна замкнута лазерна система зворотного зв’язку для безперервного регулювання швидкості знімача в режимі реального часу.
Відповідь: Ця синусоїда вказує на 'скачки'. Стрибки мають кілька основних причин. Некалібровані ПІД-регулятори температури призводять до постійних коливань в’язкості розплаву. Нерегулярна подача гранул також створює нерівномірний тиск у стовбурі. Нарешті, відсутність шестеренчатого насоса не може стабілізувати тиск у матриці, передаючи зміни безпосередньо на нитку.


