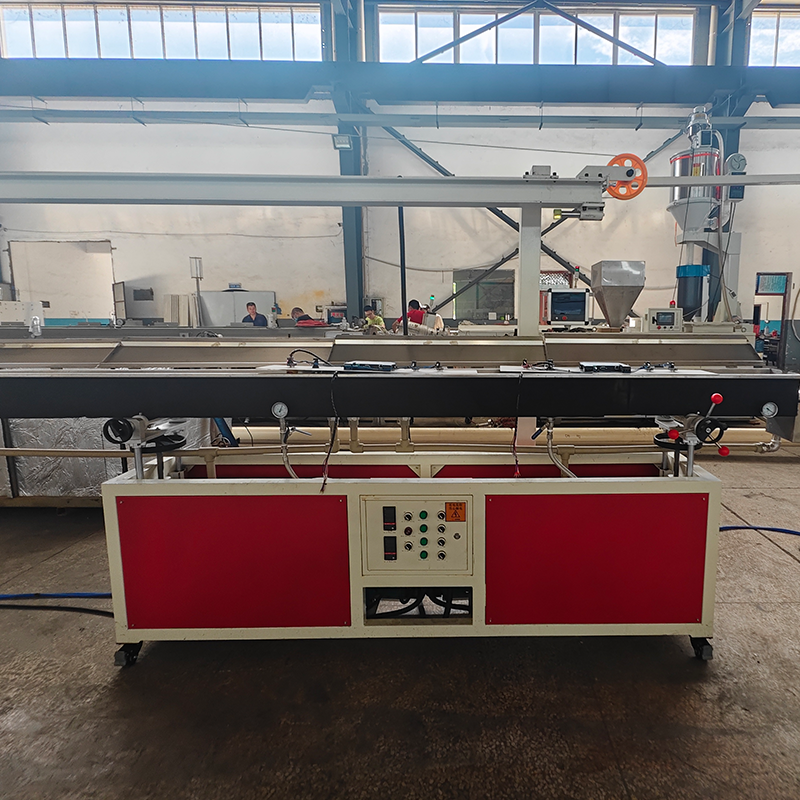
L’incoerenza del diametro del filamento rimane la causa principale degli inceppamenti dell’estrusore e dei lavori di stampa non riusciti. Quando il tuo materiale supera le tolleranze standard di ±0,03 mm, ti trovi di fronte a strati di stampa incoerenti. I lotti di materiale scartato distruggono rapidamente i vostri margini di profitto. La transizione dalle configurazioni fai-da-te di base alla produzione commerciale richiede un importante cambiamento operativo. I produttori devono abbandonare l’osservazione manuale e le congetture. Richiedono invece un controllo automatizzato del diametro a circuito chiuso per garantire una perfetta precisione dimensionale. Abbiamo scritto questa guida per fornire un quadro basato sull'evidenza per risolvere queste sfide di produzione. Imparerai come valutare correttamente le apparecchiature di estrusione. Spiegheremo come gestire le variabili termiche e meccaniche vitali durante la produzione. In definitiva, questo articolo ti aiuta a selezionare una configurazione di estrusione affidabile per ridimensionare il tuo output in tutta sicurezza.
Punti chiave
**Standard di tolleranza:** La fattibilità commerciale richiede una tolleranza del diametro costante di ±0,03 mm o migliore; qualsiasi cosa peggiore incide sulla qualità di stampa finale e sulla reputazione del marchio.
**La triade di controllo:** Il diametro preciso si basa sul bilanciamento di tre parametri fondamentali: pressione di fusione costante, gradienti di raffreddamento gestiti e velocità di trasporto (estrattore) sincronizzate.
**L'automazione è obbligatoria:** La vera coerenza a livello di produzione richiede micrometri laser a doppio asse integrati in un sistema PLC a circuito chiuso.
**Selezione dell'attrezzatura:** L'aggiornamento di una linea di produzione di filamenti di plastica richiede la valutazione del design delle viti (rapporto L/D), l'integrazione della pompa di fusione e le zone di raffreddamento multistadio rispetto alla velocità di estrusione di base.
Il costo aziendale di uno scarso controllo del diametro del filamento
Perdi denaro rapidamente quando le dimensioni dei materiali fluttuano. Piccole variazioni causano gravi interruzioni durante i protocolli di garanzia della qualità. L'ovalità impedisce al filamento di avanzare correttamente attraverso gli ingranaggi della stampante. L'aumento della fusione crea pesi della bobina irregolari. Questi difetti fanno sì che intere bobine di materiale non superino i controlli di qualità. Dovrai quindi affrontare un aumento degli sprechi di materie prime e costi energetici alle stelle. Il materiale di scarto intacca continuamente i tuoi margini di profitto giornalieri.
Le stampanti FDM/FFF standard richiedono input estremamente precisi. La realtà meccanica punisce spietatamente la scarsa precisione dimensionale. La sottoestrusione crea parti deboli e fragili. La sovraestrusione lascia brutte macchie sulle pareti della superficie esterna. Le stampanti si aspettano costantemente target esattamente da 1,75 mm o 2,85 mm. Qualsiasi deviazione rovina completamente la geometria di stampa finale.
I clienti notano immediatamente questi difetti di estrusione. Gli utenti finali condividono attivamente le loro esperienze negative online. I prosumer gestiscono macchine costose. Le tipografie industriali operano ininterrottamente su più turni. Metteranno rapidamente il tuo marchio nella lista nera se la qualità diminuisce. Gli zoccoli dell'hotend distruggono ore di prezioso tempo di stampa. L'adesione incoerente dello strato rovina le parti strutturali. In questo settore competitivo, ricostruire la fiducia nel marchio richiede anni.
Inoltre, è necessario valutare attentamente le affermazioni di marketing del fornitore. Molti produttori di apparecchiature pubblicizzano ciecamente tolleranze di ±0,01 mm. Dovresti rimanere molto scettico su questi numeri. Corretto il controllo del diametro del filamento richiede sofisticati meccanismi di feedback in linea. I fornitori devono spiegare chiaramente i loro cicli di misurazione interni. Spesso citano limiti teorici piuttosto che dati di produzione continua. Richiedi sempre prove concrete.
Variabili del nucleo che influiscono sulla precisione dimensionale del filamento
Per ottenere dimensioni perfette è necessario bilanciare più forze meccaniche contemporaneamente. Li classifichiamo in tre aree metriche principali. Devi padroneggiare il lato dell'estrusore, il lato di raffreddamento e il lato dell'estrattore.
Flusso e pressione del materiale fuso del polimero (lato estrusore)
La preparazione coerente delle materie prime è estremamente importante. È necessario asciugare accuratamente il pellet prima della lavorazione. Una corretta miscelazione garantisce una densità uniforme del materiale. Le fluttuazioni del numero di giri della vite causano problemi immediati a valle. Temperature incoerenti della fascia riscaldante creano profili di fusione irregolari. La mancanza di controllo PID porta a sbalzi termici selvaggi. Questi fattori si combinano per causare un aumento della fusione. L'impennata rovina istantaneamente la consistenza del diametro. Un moderno La macchina per l'estrusione di filamenti 3D utilizza una gestione termica precisa per evitare ciò.
Gradienti termici (lato raffreddamento)
Il raffreddamento troppo rapido della plastica fusa crea gravi difetti fisici. Chiamiamo questo fenomeno 'raffreddamento shock'. Provoca vuoti interni. Crea gravi problemi di ovalizzazione. Lo stress interno si accumula rapidamente all’interno del filo. È necessario utilizzare bagnimaria a più stadi. Il processo inizia a caldo e finisce a freddo. Il raffreddamento graduale stabilizza lo stato del polimero in modo sicuro. Il filamento mantiene una forma perfettamente rotonda.
Tensione e dinamica di traino (lato estrattore)
Il trattore di traino trascina in avanti la plastica fusa. Il rapporto di velocità conta profondamente qui. Questo rapporto tra la vite dell'estrusore e il trattore determina il diametro finale trafilato. L'alta tensione allunga il filamento rendendolo più sottile. La bassa tensione gli consente di gonfiarsi in modo incontrollabile. Affronti continuamente rischi meccanici. Lo slittamento delle cinghie dell'estrattore provoca improvvisi picchi di spessore. La pressione irregolare della cinghia distorce la rotondità. È necessario mantenere velocità perfettamente sincronizzate.
Valutazione della precisione di una linea di estrusione di filamenti per stampanti 3D
Le attrezzature standard per la plastica spesso falliscono per il filamento 3D. Hai bisogno di ingegneria specializzata. L'aggiornamento richiede la valutazione attenta di diversi componenti cruciali.
Design della vite e rapporto L/D
Le viti standard per stampaggio a iniezione non funzionano bene. Forniscono una miscelazione inadeguata per l'estrusione continua. È necessario cercare rapporti L/D specifici. Gli standard del settore consigliano rapporti da 28:1 a 32:1. Queste viti più lunghe ottimizzano il flusso continuo del materiale fuso. Proteggono i polimeri sensibili al taglio dalla degradazione termica.
Integrazione di pompe di fusione e ad ingranaggi
Le fluttuazioni di pressione avvengono naturalmente all'interno del cilindro dell'estrusore. Le pompe di fusione risolvono questo problema in modo efficiente. Si siedono tra la vite e la matrice. Isolano lo stampo dalle variazioni di pressione della vite. Questo isolamento fornisce un flusso volumetrico privo di pulsazioni. Il flusso privo di impulsi è assolutamente fondamentale per la stabilità del diametro.
Sistemi di misurazione laser a circuito chiuso
I micrometri manuali appartengono al passato. Hai assolutamente bisogno della misurazione laser in linea. I sistemi devono utilizzare micrometri laser a doppio o triasse. Scansionano il filamento migliaia di volte al secondo. Il PLC interpreta istantaneamente questi dati laser in tempo reale. Quindi regola dinamicamente le velocità di traino. Questo ciclo di feedback continuo garantisce tolleranze strette. Un vero e proprio La linea di estrusione di filamenti della stampante 3D fa molto affidamento su questo ciclo di feedback.
Ingegneria della testa dello stampo
La progettazione degli stampi richiede una conoscenza approfondita dei polimeri. La testa della filiera deve corrispondere alla reologia specifica del materiale target. Il PLA scorre in modo diverso rispetto al PEEK ad alta temperatura. Le geometrie interne adeguate riducono al minimo il rigonfiamento dello stampo. I canali di flusso lisci impediscono il ristagno del materiale. Questa progettazione mantiene stabile il flusso di fusione all'uscita dall'ugello.
Confronto delle caratteristiche dell'attrezzatura
Categoria di funzionalità
Sistemi di estrusione standard
Linee di filamenti di precisione
Misurazione
Calibri manuali o laser monoasse
Micrometri laser in linea a doppio/tri asse
Controllo della pressione
Si basa esclusivamente sul numero di giri della vite
Pompa ad ingranaggi di fusione integrata
Sistema di raffreddamento
Abbeveratoio singolo per acqua fredda
Bagni termali graduati multistadio
Automazione
Regolazioni manuali a circuito aperto
Feedback dinamico PLC ad anello chiuso
Considerazioni speciali per l'estrusione avanzata e multimateriale
Il mercato richiede sempre più materiali specializzati. La produzione standard di PLA è relativamente semplice. I materiali avanzati richiedono adattamenti meccanici complessi.
Gestione dell'estrusione multicolore
I materiali estetici dominano oggi i mercati di consumo. Raggiungere la perfezione L'estrusione di filamenti a tre colori comporta una notevole complessità di coestrusione. È necessario bilanciare perfettamente tre flussi di fusione separati. Si fondono in un unico profilo da 1,75 mm. Farlo senza distorcere la rotondità risulta difficile. Avete bisogno di teste portafiliere specializzate per la coestrusione. Sono inoltre necessari estrusori satellitari altamente sincronizzati. La corrispondenza della pressione impedisce a un colore di prevalere sugli altri.
Materiali riempiti e compositi
Le applicazioni ingegneristiche richiedono materiali compositi. Gli additivi in fibra di carbonio aumentano la resistenza. La fibra di vetro migliora la rigidità. I polimeri riempiti di legno offrono un'estetica visiva unica. Questi riempitivi alterano significativamente il rigonfiamento dello stampo. Richiedono distanze di raffreddamento adeguate. I riempitivi abrasivi consumano rapidamente i metalli standard. È necessario utilizzare componenti in acciaio temprato. Viti e matrici temprate mantengono il diametro nel tempo.
Scalabilità del sistema
I produttori commerciali hanno bisogno di attrezzature flessibili. È necessario valutare attentamente la scalabilità della macchina. Valuta se il sistema può passare senza soluzione di continuità tra polimeri standard e compositi avanzati. La semplice sostituzione di matrici e viti consente di risparmiare ore di fermo macchina. I design modulari consentono rapidi cambi. Questa flessibilità massimizza il tempo di attività complessivo della produzione.
Grafico: requisiti di raffreddamento e lavorazione dei materiali
Tipo materiale
Rischio di morte
Requisito di raffreddamento
Esigenze hardware
PLA standard
Basso
Bagno graduale da caldo a freddo
Vite nitrurata standard
Nylon in fibra di carbonio
Alto
Stabilizzazione calda estesa
Matrice/vite in acciaio temprato
Seta coestrusa
Medio
Zone precise a più stadi
Filiera di coestrusione specializzata
Selezione dei rischi logici e di implementazione
L'acquisto di attrezzature industriali richiede un controllo accurato. Non fare affidamento esclusivamente sulle brochure di marketing. È necessario dimostrare la capacità prima di firmare qualsiasi accordo di acquisto.
Prova di concetto
Richiedi prove concrete da potenziali fornitori. Richiedere loro di eseguire un test continuo di 8 ore. Devono utilizzare la tua specifica formulazione di resina. Richiedi successivamente il registro dati completo. Analizza tu stesso le deviazioni del diametro. Questi dati rivelano la reale stabilità del sistema in condizioni di stress operativo effettivo.
Realtà di integrazione
I sistemi frammentati causano enormi mal di testa. A volte il micrometro laser non può comunicare in modo nativo. Il PLC dell'estrattore del trattore deve comprendere immediatamente i segnali laser. Se utilizzano protocolli diversi, il ciclo di feedback fallisce completamente. Garantisci un'integrazione nativa perfetta tra tutti i sensori. Un moderno la linea di produzione di filamenti di plastica richiede architetture di controllo unificate.
Formazione degli operatori
L’automazione non sostituisce gli operatori qualificati. I sistemi automatizzati richiedono ancora la supervisione umana. Gli operatori devono comprendere a fondo la regolazione PID. Devono eseguire manualmente la centratura accurata dello stampo. Devono gestire attivamente il profilo della temperatura del bagnomaria. Una formazione adeguata previene la costosa generazione di scarti.
Latenza del sensore: la comunicazione lenta ritarda le regolazioni della velocità, causando filamenti ondulati.
Geometrie non corrispondenti: design errati delle viti dell'estrusore causano un grave degrado del materiale.
Raffreddamento inadeguato: la breve durata del bagnomaria non è in grado di raffreddare in modo sicuro la produzione ad alta velocità.
Caccia termica: i controller PID scarsamente calibrati causano continue fluttuazioni di temperatura.
Passaggi successivi
È necessario definire chiaramente il portafoglio materiali. Calcola accuratamente la produzione richiesta in kg/ora. Redigere una RFP dettagliata concentrandosi fortemente sulle capacità di feedback a circuito chiuso. Dai priorità alla registrazione dei dati e all'integrazione dei sensori rispetto alla velocità della macchina.
Conclusione
Il controllo del diametro del filamento richiede una profonda attenzione ai dettagli. Non è mai questione di premere un singolo interruttore. Rappresenta un'orchestrazione olistica di calore, pressione e tensione automatizzata. Devi allineare perfettamente queste forze. Ti consigliamo di dare saggiamente la priorità ai tuoi investimenti. La qualità del sensore conta più dell'output grezzo. L'integrazione del PLC determina direttamente la qualità del materiale finale. La pura velocità di estrusione non significa nulla senza uno stretto controllo delle tolleranze. Le alte velocità producono semplicemente scarti invendibili più velocemente se non gestiti.
Passaggi attuabili per gli aggiornamenti della produzione:
Controlla i tuoi attuali tassi di guasto dimensionale e identifica i tempi di picco dei difetti.
Determina le velocità di uscita massime accettabili per i tuoi specifici polimeri sensibili al calore.
Valuta i fornitori sulla base di registri dati continui, evitando brochure teoriche.
Investi molto in programmi di formazione degli operatori incentrati sul PID e sulla gestione degli stampi.
Domande frequenti
D: Cosa fa sì che il filamento della stampante 3D diventi ovale anziché rotondo?
R: L'ovalizzazione solitamente deriva da una progettazione impropria dello stampo o da stress meccanico. Una tensione eccessiva dell'estrattore prima che il nucleo di plastica si solidifichi allunga il materiale in modo non uniforme. Anche il raffreddamento direzionale causa gravi problemi. Se i getti d'acqua colpiscono un lato più forte dell'altro, la plastica si deforma. I bagnimaria uniformi e multistadio risolvono questo difetto.
D: Una macchina per estrusione di filamenti 3D a vite singola può raggiungere una tolleranza di ±0,02 mm?
R: Sì, è del tutto possibile. Tuttavia, la macchina richiede aggiornamenti specifici di fascia alta. È necessario dotarlo di una pompa di fusione precisa. L'alimentazione coerente delle materie prime non è negoziabile. Inoltre, richiede un sistema attivo di feedback laser a circuito chiuso per regolare continuamente la velocità dell’estrattore in tempo reale.
D: Perché il diametro del filamento fluttua secondo uno schema a onda sinusoidale?
R: Questo modello di onda sinusoidale indica 'impennata'. L'impennata ha diverse cause principali. I controller di temperatura PID non calibrati causano una fluttuazione costante della viscosità del materiale fuso. L'alimentazione irregolare del pellet crea anche una pressione irregolare nella canna. Infine, la mancanza di una pompa a ingranaggi non riesce a stabilizzare la pressione dello stampo, trasmettendo le variazioni direttamente al filamento.
Siamo un produttore professionale di macchine per la plastica e ci dedichiamo allo sviluppo, alla ricerca e alla produzione di macchine per la plastica da oltre 20 anni.