
Преглеждания: 0 Автор: Редактор на сайта Време на публикуване: 2026-09-30 Произход: сайт


Несъответствието в диаметъра на нишката остава водещата причина за засядане в екструдера и неуспешни задания за печат. Когато вашият материал надвишава стандартните допуски от ±0,03 mm, ще се сблъскате с непоследователни слоеве за печат. Отхвърлените партиди материали бързо унищожават вашите маржове на печалба. Преминаването от основни настройки „Направи си сам“ към комерсиално производство изисква голяма оперативна промяна. Производителите трябва да се отдалечат от ръчното наблюдение и догадките. Вместо това те изискват автоматизиран контрол на диаметъра със затворен цикъл, за да се гарантира перфектна точност на размерите. Написахме това ръководство, за да предоставим основаваща се на доказателства рамка за решаване на тези производствени предизвикателства. Ще научите как да оценявате правилно оборудването за екструдиране. Ще обясним как да управляваме жизненоважни термични и механични променливи по време на производството. В крайна сметка тази статия ви помага да изберете надеждна настройка за екструдиране за уверено мащабиране на изхода ви.
**Стандарти за толеранс:** Търговската жизнеспособност изисква постоянен толеранс на диаметъра от ±0,03 mm или по-добър; всичко по-лошо се отразява на качеството на крайния печат и репутацията на марката.
**Контролната триада:** Прецизният диаметър разчита на балансиране на три основни показателя: постоянно налягане на топене, управлявани градиенти на охлаждане и синхронизирани скорости на изтегляне (издърпване).
**Автоматизацията е задължителна:** Истинската последователност на производствения клас изисква двуосни лазерни микрометри, интегрирани в PLC система със затворен контур.
**Избор на оборудване:** Модернизирането на линия за производство на пластмасови нишки изисква оценка на конструкцията на шнека (L/D съотношение), интегриране на помпата за топене и многостепенни охлаждащи зони спрямо базовата скорост на екструдиране.
Губите пари бързо, когато материалните измерения се колебаят. Незначителните вариации причиняват големи смущения по време на протоколите за осигуряване на качеството. Овалността предотвратява правилното подаване на нишката през зъбните колела на принтера. Разтопяването създава неравномерно тегло на макарата. Тези дефекти водят до това, че цели макари с материали не преминават проверките за качество. След това се сблъсквате с увеличени отпадъци от суровини и рязко нарастващи разходи за енергия. Отпадъчният материал непрекъснато изяжда вашите ежедневни маржове на печалба.
Стандартните FDM/FFF принтери изискват много прецизни входове. Механичната реалност наказва безмилостно лошата точност на размерите. Недостатъчното екструдиране създава слаби, чупливи части. Прекомерното екструдиране оставя грозни петна по стените на външната повърхност. Принтерите очакват точно цели 1,75 mm или 2,85 mm постоянно. Всяко отклонение съсипва напълно крайната геометрия на печата.
Клиентите незабавно забелязват тези екструдирани дефекти. Крайните потребители активно споделят своите лоши преживявания онлайн. Производителите управляват скъпи машини. Индустриалните печатни ферми работят непрекъснато на много смени. Те бързо ще поставят вашата марка в черен списък, ако качеството спадне. Запушванията на Hotend унищожават часове ценно време за печат. Непостоянната адхезия на слоя разрушава структурните части. Възстановяването на доверието в марката отнема години в тази конкурентна индустрия.
Освен това трябва внимателно да оценявате маркетинговите твърдения на продавача. Много производители на оборудване рекламират сляпо допустими отклонения от ±0,01 mm. Трябва да останете силно скептични към тези числа. Правилно контролът на диаметъра на нишката изисква сложни вградени механизми за обратна връзка. Доставчиците трябва да обяснят ясно своите вътрешни измервателни вериги. Те често цитират теоретични ограничения, а не непрекъснати производствени данни. Винаги изисквайте твърди доказателства.
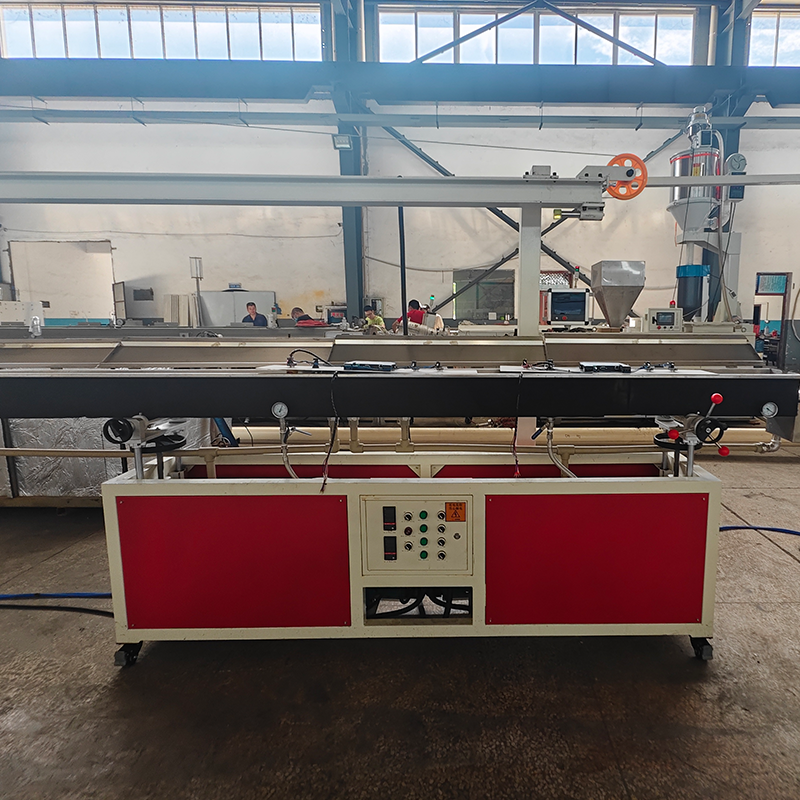
Постигането на перфектни размери включва балансиране на множество механични сили едновременно. Класифицираме ги в три основни метрични области. Трябва да овладеете страната на екструдера, страната на охлаждането и страната на теглича.
Поток и налягане на стопилката на полимера (от страната на екструдера)
Постоянната подготовка на суровините е от огромно значение. Трябва да изсушите вашите пелети старателно преди обработка. Правилното смесване осигурява равномерна плътност на материала. Колебанията в оборотите на винта причиняват незабавни проблеми надолу по веригата. Непостоянните температури на нагревателната лента създават неравномерни профили на топене. Липсата на PID контрол води до диви термични колебания. Тези фактори се комбинират, за да причинят изтичане на стопилката. Мигновено нарастващата консистенция на руини. Модерен 3D машината за екструдиране на нишки използва прецизно термично управление, за да предотврати това.
Термични градиенти (охлаждаща страна)
Прекалено бързото охлаждане на разтопената пластмаса създава сериозни физически дефекти. Наричаме това явление 'шоково охлаждане'. То причинява вътрешни кухини. Това създава сериозни проблеми с овалността. Вътрешното напрежение се натрупва бързо вътре в нишката. Трябва да използвате многостепенни водни бани. Процесът започва на топло и завършва на студено. Постепенното охлаждане стабилизира безопасно състоянието на полимера. Вашата нишка запазва идеално кръгла форма.
Динамика на напрежение и изтегляне (от страната на теглича)
Теглещият трактор дърпа разтопената пластмаса напред. Съотношението на скоростта тук има голямо значение. Това съотношение между шнека на екструдера и трактора определя крайния изтеглен диаметър. Високото напрежение изтънява нишката. Ниското напрежение позволява неконтролируемото му набъбване. Постоянно се сблъсквате с механични рискове. Плъзгането на изтеглящите ремъци причинява внезапни пикове на дебелината. Неравномерният натиск на колана изкривява заоблеността. Трябва да поддържате идеално синхронизирани скорости.
Стандартното пластмасово оборудване често се проваля за 3D нажежаема жичка. Имате нужда от специализирано инженерство. Надграждането изисква внимателно оценяване на няколко ключови компонента.
Стандартните винтове за леене под налягане не работят добре. Те осигуряват неадекватно смесване за непрекъснато екструдиране. Трябва да търсите конкретни L/D съотношения. Индустриалните стандарти препоръчват съотношения от 28:1 до 32:1. Тези по-дълги винтове оптимизират непрекъснатия поток на стопилката. Те предпазват чувствителните на срязване полимери от термично разграждане.
Колебанията в налягането се случват естествено вътре в цевта на екструдера. Помпите за топене решават този проблем ефективно. Те се намират между винта и матрицата. Те изолират матрицата от промени в налягането на винта. Тази изолация осигурява обемен поток без пулс. Безимпулсният поток е абсолютно критичен за стабилността на диаметъра.
Ръчните микрометри са в миналото. Абсолютно се нуждаете от вградено лазерно измерване. Системите трябва да използват двуосни или триосни лазерни микрометри. Те сканират нишката хиляди пъти в секунда. PLC интерпретира незабавно тези лазерни данни в реално време. След това динамично микрорегулира скоростите на изтегляне. Тази непрекъсната верига за обратна връзка осигурява тесни допуски. Правилно Линията за екструдиране на нишки на 3D принтера разчита до голяма степен на тази верига за обратна връзка.
Дизайнът на матрицата изисква задълбочени познания за полимерите. Главата на матрицата трябва да съответства на специфичната реология на вашия целеви материал. PLA тече по различен начин от високотемпературния PEEK. Правилните вътрешни геометрии минимизират издуването на матрицата. Гладките канали на потока предотвратяват стагнацията на материала. Това инженерство поддържа потока от стопилка стабилен при излизане от дюзата.
Сравнение на характеристиките на оборудването
Характеристика Категория |
Стандартни екструдерни системи |
Прецизни филаментни линии |
|---|---|---|
Измерване |
Ръчни шублери или едноосов лазер |
Двуосни/триосни вградени лазерни микрометри |
Контрол на налягането |
Разчита единствено на оборотите на винта |
Интегрирана зъбна помпа за топене |
Охладителна система |
Единично корито за студена вода |
Многостепенни градуирани терми |
Автоматизация |
Ръчни настройки с отворен контур |
PLC динамична обратна връзка със затворен контур |
Пазарът все повече изисква специализирани материали. Стандартното производство на PLA е относително просто. Усъвършенстваните материали изискват сложни механични адаптации.
Естетичните материали доминират на потребителските пазари днес. Постигане на перфектен екструзията на трицветни нишки включва значителна сложност на съвместната екструзия. Трябва да балансирате идеално три отделни потока стопилка. Те се сливат в един профил 1,75 мм. Да се направи това, без да се изкриви заоблеността, се оказва трудно. Имате нужда от специализирани глави за коекструзия. Необходими са ви и силно синхронизирани сателитни екструдери. Съпоставянето на налягането не позволява един цвят да надвие останалите.
Инженерните приложения изискват композитни материали. Добавките от въглеродни влакна увеличават здравината. Стъклените влакна подобряват твърдостта. Полимерите с пълнеж от дърво предлагат уникална визуална естетика. Тези пълнители променят значително набъбването на матрицата. Те изискват регулирани разстояния на охлаждане. Абразивните пълнители бързо износват стандартните метали. Трябва да използвате компоненти от закалена стомана. Закалените винтове и матрици запазват диаметъра си във времето.
Търговските производители се нуждаят от гъвкаво оборудване. Трябва внимателно да оцените скалируемостта на машината. Помислете дали системата може безпроблемно да превключва между стандартни полимери и усъвършенствани композити. Простата смяна на матрицата и винта спестява часове престой. Модулните конструкции позволяват бърза смяна. Тази гъвкавост максимизира цялостното ви време за непрекъсната работа.
Диаграма: Изисквания за охлаждане на материала и обработка
Тип материал |
Риск от набъбване |
Изискване за охлаждане |
Хардуерни нужди |
|---|---|---|---|
Стандартен PLA |
ниско |
Баня постепенно от топло към студено |
Стандартен азотиран винт |
Найлон от въглеродни влакна |
високо |
Разширена топла стабилизация |
Матрица/винт от закалена стомана |
Коекструдирана коприна |
Среден |
Прецизни многостепенни зони |
Специализирана матрица за коекструзия |
Закупуването на промишлено оборудване изисква внимателна проверка. Не разчитайте само на маркетингови брошури. Трябва да докажете способността си, преди да подпишете споразумения за покупка.
Изисквайте твърди доказателства от потенциални доставчици. Изисквайте от тях да провеждат непрекъснат 8-часов тест. Те трябва да използват вашата специфична формула на смола. Поискайте пълния регистър на данните след това. Анализирайте сами отклоненията в диаметъра. Тези данни разкриват истинска стабилност на системата при действителен експлоатационен стрес.
Фрагментираните системи причиняват масивни главоболия. Понякога лазерният микрометър не може да комуникира първоначално. PLC на теглича на трактора трябва незабавно да разбира лазерните сигнали. Ако използват различни протоколи, обратната връзка се проваля напълно. Осигурете безпроблемна естествена интеграция във всички сензори. Модерен линията за производство на пластмасови нишки изисква унифицирани архитектури за управление.
Автоматизацията не замества квалифицираните оператори. Автоматизираните системи все още изискват човешки надзор. Операторите трябва да разбират напълно PID настройката. Те трябва да извършват точно центриране на матрицата ръчно. Те трябва активно да управляват профилирането на температурата на водната баня. Правилното обучение предотвратява генерирането на скъп скрап.
Забавяне на сензора: Бавната комуникация забавя регулирането на скоростта, причинявайки вълнообразна нишка.
Несъответстващи геометрии: Неправилният дизайн на шнека на екструдера причинява сериозно разграждане на материала.
Неадекватно охлаждане: Късите дължини на водна баня не успяват да охладят безопасно високоскоростната продукция.
Thermal Hunting: Лошо калибрираните PID контролери причиняват непрекъснати температурни колебания.
Трябва ясно да дефинирате своето материално портфолио. Изчислете точно необходимата производителност в кг/час. Изгответе подробен RFP, като се фокусирате силно върху възможностите за обратна връзка със затворен цикъл. Дайте приоритет на регистрирането на данни и интегрирането на сензори над скоростта на суровата машина.
Контролът на диаметъра на спиралата изисква задълбочено внимание към детайла. Никога не става въпрос за завъртане на един ключ. Той представлява холистична оркестрация на топлина, налягане и автоматизирано напрежение. Трябва да изравните перфектно тези сили. Препоръчваме разумно да приоритизирате вашите инвестиции. Качеството на сензора е по-важно от суровия изход. PLC интеграцията диктува директно качеството на крайния ви материал. Суровата скорост на екструдиране не означава нищо без строг контрол на толеранса. Високите скорости просто произвеждат непродаем скрап по-бързо, ако не се управляват.
Приложими стъпки за надграждане на производството:
Направете одит на текущия си процент на неизправност на размерите и идентифицирайте пиковите времена на дефект.
Определете приемливите максимални изходни скорости за вашите специфични термочувствителни полимери.
Оценявайте доставчиците въз основа на непрекъснати регистрационни файлове, като избягвате теоретични брошури.
Инвестирайте сериозно в програми за обучение на оператори, фокусирани върху управлението на PID и матрицата.
О: Овалността обикновено произтича от неправилен дизайн на матрицата или механично напрежение. Прекомерното опъване на теглича преди пластмасовата сърцевина да се втвърди разтяга материала неравномерно. Насоченото охлаждане също причинява сериозни проблеми. Ако водните струи ударят едната страна по-силно от другата, пластмасата се изкривява. Многостепенните, еднакви водни бани решават този дефект.
О: Да, напълно е възможно. Машината обаче изисква специфични надстройки от висок клас. Трябва да го оборудвате с прецизна помпа за топене. Постоянното подаване на суровини не подлежи на обсъждане. Освен това изисква активна лазерна система за обратна връзка със затворен контур за непрекъснато регулиране на скоростите на теглича в реално време.
О: Този модел на синусоида показва 'пренапрежение'. Увеличаването има няколко основни причини. Некалибрирани PID температурни контролери причиняват постоянни колебания на вискозитета на стопилката. Нередовното подаване на пелети също създава неравномерно налягане в цевта. И накрая, липсата на зъбна помпа не успява да стабилизира налягането в матрицата, предавайки промените директно към нажежаемата жичка.


