
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-09-30 Kaynak: Alan


Filament çapı tutarsızlığı, ekstruder sıkışmalarının ve başarısız yazdırma işlerinin önde gelen nedeni olmayı sürdürüyor. Malzemeniz standart ±0,03 mm toleransları aştığında tutarsız baskı katmanlarıyla karşılaşırsınız. Reddedilen malzeme partileri kar marjlarınızı hızla yok eder. Temel Kendin Yap kurulumlarından ticari üretime geçiş, büyük bir operasyonel değişim gerektirir. Üreticilerin manuel gözlem ve tahminlerden uzaklaşması gerekiyor. Bunun yerine, mükemmel boyutsal doğruluğu garanti etmek için otomatik, kapalı devre çap kontrolüne ihtiyaç duyarlar. Bu kılavuzu, bu üretim zorluklarını çözmeye yönelik kanıta dayalı bir çerçeve sağlamak için yazdık. Ekstrüzyon ekipmanının nasıl doğru şekilde değerlendirileceğini öğreneceksiniz. Üretim sırasında hayati önem taşıyan termal ve mekanik değişkenlerin nasıl yönetileceğini açıklayacağız. Sonuç olarak bu makale, çıktınızı güvenle ölçeklendirmek için güvenilir bir ekstrüzyon kurulumu seçmenize yardımcı olur.
**Tolerans Standartları:** Ticari açıdan uygulanabilirlik, ±0,03 mm veya daha iyi tutarlı bir çap toleransı gerektirir; daha kötü bir şey nihai baskı kalitesini ve marka itibarını etkiler.
**Kontrol Üçlüsü:** Hassas çap, üç temel ölçümün dengelenmesine dayanır: tutarlı erime basıncı, yönetilen soğutma gradyanları ve senkronize çekme (çekme) hızları.
**Otomasyon Zorunludur:** Gerçek üretim düzeyinde tutarlılık, kapalı döngü PLC sistemine entegre edilmiş çift eksenli lazer mikrometreleri gerektirir.
**Ekipman Seçimi:** Bir plastik filament üretim hattının yükseltilmesi, vida tasarımının (L/D oranı), eritme pompası entegrasyonunun ve çok aşamalı soğutma bölgelerinin temel ekstrüzyon hızına göre değerlendirilmesini gerektirir.
Malzeme boyutları dalgalandığında hızla para kaybedersiniz. Küçük değişiklikler kalite güvence protokolleri sırasında büyük aksamalara neden olur. Ovallik, filamanın yazıcı dişlilerinden doğru şekilde beslenmesini engeller. Eriyik kabarması eşit olmayan makara ağırlıkları oluşturur. Bu kusurlar, tüm malzeme makaralarının QA kontrollerinde başarısız olmasına yol açar. Daha sonra artan hammadde israfı ve hızla artan enerji maliyetleriyle karşı karşıya kalırsınız. Hurda malzeme sürekli olarak günlük kar marjınızı tüketir.
Standart FDM/FFF yazıcılar son derece hassas girdiler gerektirir. Mekanik gerçeklik, zayıf boyutsal doğruluğu acımasızca cezalandırır. Yetersiz ekstrüzyon zayıf, kırılgan parçalar oluşturur. Aşırı ekstrüzyon, dış yüzey duvarlarında çirkin lekeler bırakır. Yazıcılar sürekli olarak tam olarak 1,75 mm veya 2,85 mm hedefleri bekler. Herhangi bir sapma, son baskı geometrisini tamamen bozar.
Müşteriler bu ekstrüzyon kusurlarını hemen fark ederler. Son kullanıcılar kötü deneyimlerini çevrimiçi olarak aktif olarak paylaşıyorlar. Üreten tüketiciler pahalı makineler çalıştırıyor. Endüstriyel baskı çiftlikleri birden fazla vardiyada sürekli olarak çalışır. Kalite düşerse markanızı hızla kara listeye alacaklar. Sıcak uç tıkanıklıkları saatlerce süren değerli baskı süresini yok eder. Tutarsız katman yapışması yapısal parçaları bozar. Bu rekabetçi sektörde marka güvenini yeniden inşa etmek yıllar alır.
Ayrıca satıcı pazarlama iddialarını dikkatli bir şekilde değerlendirmelisiniz. Birçok ekipman üreticisi körü körüne ±0,01 mm toleransların reklamını yapar. Bu rakamlara karşı oldukça şüpheci kalmalısınız. Düzgün filaman çapı kontrolü, gelişmiş hat içi geri bildirim mekanizmaları gerektirir. Satıcılar kendi iç ölçüm döngülerini açıkça açıklamalıdır. Sürekli üretim verilerinden ziyade sıklıkla teorik limitlerden bahsediyorlar. Her zaman kesin kanıt talep edin.
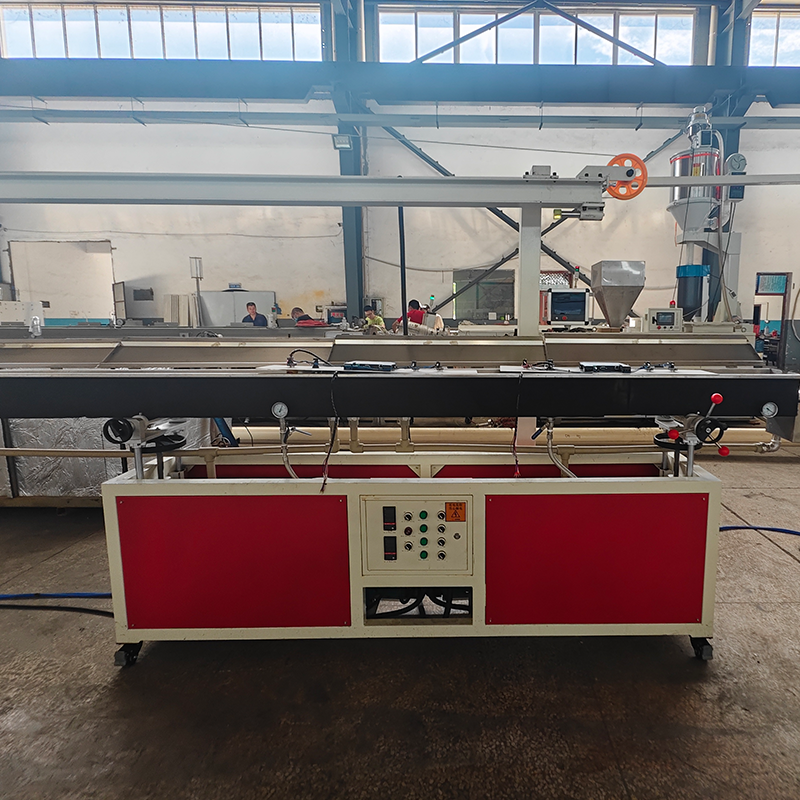
Mükemmel boyutlara ulaşmak, birden fazla mekanik kuvvetin aynı anda dengelenmesini gerektirir. Bunları üç temel metrik alana sınıflandırıyoruz. Ekstruder tarafına, soğutma tarafına ve çektirme tarafına hakim olmalısınız.
Polimer Eriyik Akışı ve Basıncı (Ekstrüder Tarafı)
Tutarlı hammadde hazırlığı son derece önemlidir. Peletlerinizi işlemeden önce iyice kurutmanız gerekir. Doğru karıştırma, eşit malzeme yoğunluğunun sağlanmasını sağlar. Vida devri dalgalanmaları hemen aşağı yönde sorunlara neden olur. Tutarsız ısıtıcı bant sıcaklıkları eşit olmayan erime profilleri oluşturur. PID kontrolünün olmaması aşırı termal salınımlara yol açar. Bu faktörler birleşerek erime kabarmasına neden olur. Kabarmak çap tutarlılığını anında bozar. Modern 3D filament ekstrüzyon makinesi bunu önlemek için hassas termal yönetimden yararlanır.
Termal Gradyanlar (Soğutma Tarafı)
Erimiş plastiklerin çok hızlı soğutulması ciddi fiziksel kusurlara neden olur. Bu olaya 'şok soğuma' adını veriyoruz. Bu durum iç boşluklara neden oluyor. Ciddi ovallik sorunları yaratır. İç stres telin içinde hızla birikir. Çok aşamalı su banyoları kullanmalısınız. Süreç sıcak başlar ve soğuk biter. Kademeli soğutma, polimer durumunu güvenli bir şekilde stabilize eder. Filamentiniz mükemmel yuvarlak şeklini korur.
Gerilme ve Çekme Dinamiği (Çektirme Tarafı)
Çekme traktörü erimiş plastiği ileri doğru çeker. Hız oranı burada çok önemlidir. Ekstruder vidası ile traktör arasındaki bu oran, nihai çekilmiş çapı belirler. Yüksek gerilim filament incelticiyi uzatır. Düşük gerilim kontrolsüz bir şekilde şişmesine izin verir. Sürekli olarak mekanik risklerle karşı karşıya kalırsınız. Çektirme kayışlarındaki kaymalar ani kalınlık artışlarına neden olur. Eşit olmayan bant basıncı yuvarlaklığı bozar. Mükemmel senkronize hızları korumalısınız.
Standart plastik ekipmanlar genellikle 3D filaman için başarısız olur. Özel mühendisliğe ihtiyacınız var. Yükseltme, birkaç önemli bileşenin dikkatli bir şekilde değerlendirilmesini gerektirir.
Standart enjeksiyon kalıplama vidaları iyi çalışmıyor. Sürekli ekstrüzyon için yetersiz karıştırma sağlarlar. Belirli L/D oranlarını aramalısınız. Endüstri standartları 28:1 ila 32:1 oranlarını önermektedir. Bu daha uzun vidalar sürekli eriyik akışını optimize eder. Kaymaya duyarlı polimerleri termal bozulmadan korurlar.
Ekstruder tamburunun içinde basınç dalgalanmaları doğal olarak meydana gelir. Eriyik pompaları bu sorunu verimli bir şekilde çözer. Vida ile kalıp arasına otururlar. Kalıbı vida basıncı değişikliklerinden izole ederler. Bu izolasyon hacimsel, darbesiz bir akış sağlar. Darbesiz akış, çap stabilitesi için kesinlikle kritik öneme sahiptir.
Manuel mikrometreler geçmişte kaldı. Kesinlikle hat içi lazer ölçümüne ihtiyacınız var. Sistemler çift eksenli veya üç eksenli lazer mikrometreler kullanmalıdır. Filamenti saniyede binlerce kez tararlar. PLC bu gerçek zamanlı lazer verilerini anında yorumlar. Daha sonra çekme hızlarını dinamik olarak mikro ayarlar. Bu sürekli geri besleme döngüsü sıkı toleranslar sağlar. Uygun bir 3D yazıcı filaman ekstrüzyon hattı büyük ölçüde bu geri bildirim döngüsüne dayanır.
Kalıp tasarımı kapsamlı polimer bilgisi gerektirir. Pafta kafası, hedef malzemenizin spesifik reolojisine uygun olmalıdır. PLA, yüksek sıcaklıktaki PEEK'ten farklı şekilde akar. Uygun iç geometriler kalıbın şişmesini en aza indirir. Düzgün akış kanalları malzeme durgunluğunu önler. Bu mühendislik, memeden çıktıktan sonra eriyik akışını sabit tutar.
Ekipman Özellik Karşılaştırması
Özellik Kategorisi |
Standart Ekstruder Sistemleri |
Hassas Filament Hatları |
|---|---|---|
Ölçüm |
Manuel kumpaslar veya tek eksenli lazer |
Çift/Üç eksenli hat içi lazer mikrometreler |
Basınç Kontrolü |
Yalnızca vida RPM'sine dayanır |
Entegre eritme dişli pompası |
Soğutma Sistemi |
Tek soğuk su oluğu |
Çok kademeli dereceli termal banyolar |
Otomasyon |
Açık döngü manuel ayarlamalar |
Kapalı döngü PLC dinamik geri bildirimi |
Pazar giderek daha fazla özel malzeme talep ediyor. Standart PLA üretimi nispeten basittir. Gelişmiş malzemeler karmaşık mekanik uyarlamalar gerektirir.
Günümüzde tüketici pazarlarında estetik malzemeler hakimdir. Mükemmele ulaşmak üç renkli filaman ekstrüzyonu önemli ölçüde birlikte ekstrüzyon karmaşıklığı içerir. Üç ayrı erime akışını mükemmel şekilde dengelemelisiniz. Tek bir 1,75 mm profil halinde birleşiyorlar. Bunu yuvarlaklığı bozmadan yapmak zordur. Özel ko-ekstrüzyon kalıp kafalarına ihtiyacınız var. Ayrıca yüksek düzeyde senkronize uydu ekstrüderlere de ihtiyacınız var. Basınç eşleştirme, bir rengin diğerlerine üstün gelmesini önler.
Mühendislik uygulamaları kompozit malzemeler gerektirir. Karbon fiber katkı maddeleri mukavemeti arttırır. Cam elyaf sertliği artırır. Ahşap dolgulu polimerler benzersiz görsel estetik sunar. Bu dolgu maddeleri kalıbın şişmesini önemli ölçüde değiştirir. Ayarlanmış soğutma mesafeleri gerektirirler. Aşındırıcı dolgu maddeleri standart metalleri hızla aşındırır. Sertleştirilmiş çelik bileşenler kullanmalısınız. Sertleştirilmiş vidalar ve kalıplar zamanla çapı korur.
Ticari üreticilerin esnek ekipmanlara ihtiyacı vardır. Makinenin ölçeklenebilirliğini dikkatli bir şekilde değerlendirmelisiniz. Sistemin standart polimerler ile gelişmiş kompozitler arasında sorunsuz bir şekilde geçiş yapıp yapamayacağını düşünün. Basit kalıp ve vida değişimleri saatlerce süren aksama süresinden tasarruf sağlar. Modüler tasarımlar hızlı değişime olanak sağlar. Bu esneklik genel üretim çalışma sürenizi en üst düzeye çıkarır.
Tablo: Malzeme Soğutma ve İşleme Gereksinimleri
Malzeme Türü |
Şişme Riski |
Soğutma Gereksinimi |
Donanım İhtiyaçları |
|---|---|---|---|
Standart PLA |
Düşük |
Kademeli sıcaktan soğuğa banyo |
Standart nitrürlenmiş vida |
Karbon Elyaf Naylon |
Yüksek |
Genişletilmiş sıcak stabilizasyon |
Sertleştirilmiş çelik kalıp/vida |
Birlikte çekilmiş İpek |
Orta |
Hassas çok kademeli bölgeler |
Özel ko-ekstrüzyon kalıbı |
Endüstriyel ekipman satın almak dikkatli bir inceleme gerektirir. Yalnızca pazarlama broşürlerine güvenmeyin. Herhangi bir satın alma sözleşmesi imzalamadan önce yeteneğinizi kanıtlamalısınız.
Potansiyel satıcılardan sağlam kanıtlar talep edin. Onlardan 8 saatlik sürekli bir test yapmalarını isteyin. Özel reçine formülasyonunuzu kullanmaları gerekir. Daha sonra veri günlüğünün tamamını isteyin. Çap sapmalarını kendiniz analiz edin. Bu veriler, gerçek operasyonel stres altında gerçek sistem kararlılığını ortaya koymaktadır.
Parçalanmış sistemler büyük baş ağrılarına neden olur. Bazen lazer mikrometre doğal olarak iletişim kuramaz. Traktör çekici PLC'sinin lazer sinyallerini anında algılaması gerekir. Farklı protokoller kullanırlarsa geri bildirim döngüsü tamamen başarısız olur. Tüm sensörlerde kusursuz yerel entegrasyon sağlayın. Modern plastik filament üretim hattı, birleşik kontrol mimarileri gerektirir.
Otomasyon vasıflı operatörlerin yerini almaz. Otomatik sistemler hala insan gözetimine ihtiyaç duyuyor. Operatörler PID ayarını iyice anlamalıdır. Doğru kalıp merkezlemeyi manuel olarak yapmaları gerekir. Su banyosu sıcaklık profilini aktif olarak yönetmeleri gerekiyor. Doğru eğitim, pahalı hurda oluşumunu önler.
Sensör Gecikmesi: Yavaş iletişim, hız ayarlamalarını geciktirerek dalgalı filamentlere neden olur.
Uyumsuz Geometriler: Yanlış ekstruder vida tasarımları ciddi malzeme bozulmasına neden olur.
Yetersiz Soğutma: Kısa su banyosu uzunlukları, yüksek hızlı üretimi güvenli bir şekilde soğutmada başarısız olur.
Termal Avcılık: Kötü kalibre edilmiş PID kontrolörleri sürekli sıcaklık dalgalanmalarına neden olur.
Malzeme portföyünüzü açıkça tanımlamanız gerekir. Gerekli kg/saat çıktınızı doğru bir şekilde hesaplayın. Ağırlıklı olarak kapalı döngü geri bildirim yeteneklerine odaklanan ayrıntılı bir RFP taslağı hazırlayın. Ham makine hızından ziyade veri kaydına ve sensör entegrasyonuna öncelik verin.
Filament çapının kontrol edilmesi ayrıntılara çok dikkat edilmesini gerektirir. Hiçbir zaman tek bir düğmeyi çevirmek söz konusu değildir. Isı, basınç ve otomatik gerilimin bütünsel bir orkestrasyonunu temsil eder. Bu kuvvetleri mükemmel bir şekilde hizalamalısınız. Yatırımlarınızı akıllıca önceliklendirmenizi öneririz. Sensör kalitesi ham çıktıdan daha önemlidir. PLC entegrasyonu nihai malzeme kalitenizi doğrudan belirler. Ham ekstrüzyon hızı, sıkı tolerans kontrolü olmadan hiçbir şey ifade etmez. Yüksek hızlar, yönetilmediği takdirde daha hızlı satılamayan hurda üretir.
Üretim Yükseltmeleri için Uygulanabilir Adımlar:
Mevcut boyutsal arıza oranlarınızı denetleyin ve en yüksek kusur sürelerini belirleyin.
Isıya duyarlı polimerleriniz için kabul edilebilir maksimum çıkış hızlarını belirleyin.
Tedarikçileri, teorik broşürlerden kaçınarak sürekli veri kayıtlarına göre değerlendirin.
PID ve kalıp yönetimine odaklanan operatör eğitim programlarına yoğun yatırım yapın.
C: Ovallik genellikle uygunsuz kalıp tasarımından veya mekanik stresten kaynaklanır. Plastik çekirdek katılaşmadan önce aşırı çektirme gerilimi, malzemeyi eşit olmayan bir şekilde gerer. Yönlü soğutma da ciddi sorunlara neden olur. Su jetleri bir tarafa diğerinden daha sert çarparsa plastik eğilir. Çok aşamalı, tekdüze su banyoları bu kusuru çözer.
C: Evet, tamamen mümkün. Ancak makine belirli üst düzey yükseltmeler gerektirir. Hassas bir eritme pompasıyla donatmanız gerekir. Tutarlı hammadde beslemesi tartışılamaz. Ayrıca, çektirme hızlarını sürekli ve gerçek zamanlı olarak ayarlamak için aktif bir kapalı devre lazer geri bildirim sistemi gerektirir.
C: Bu sinüs dalgası modeli 'dalgalanmayı' gösterir. Dalgalanmanın birkaç temel nedeni vardır. Kalibre edilmemiş PID sıcaklık kontrolörleri eriyik viskozitesinin sürekli dalgalanmasına neden olur. Düzensiz pelet beslemesi aynı zamanda eşit olmayan namlu basıncı da oluşturur. Son olarak, dişli pompanın olmayışı, kalıp basıncını dengelemede başarısız olur ve değişiklikleri doğrudan filamana aktarır.


