
Қараулар: 0 Автор: Сайт редакторы Жариялау уақыты: 2026-09-30 Шығу орны: Сайт


Жіп диаметрінің сәйкессіздігі экструдер кептелістерінің және сәтсіз басып шығару тапсырмаларының негізгі себебі болып қала береді. Материалыңыз стандартты ±0,03 мм рұқсаттардан асып кетсе, сәйкес келмейтін басып шығару қабаттары пайда болады. Қабылданбаған материалдар топтамалары сіздің пайда маржаңызды тез жояды. Негізгі DIY қондырғыларынан коммерциялық өндіріске көшу үлкен операциялық ауысуды талап етеді. Өндірушілер қолмен бақылау мен болжаудан бас тартуы керек. Оның орнына олар өлшемдік дәлдікке кепілдік беру үшін автоматтандырылған, жабық контур диаметрін басқаруды қажет етеді. Біз бұл нұсқаулықты осы өндірістік қиындықтарды шешу үшін дәлелді негізді қамтамасыз ету үшін жаздық. Сіз экструзия жабдығын дұрыс бағалауды үйренесіз. Біз өндіріс кезінде маңызды жылу және механикалық айнымалыларды қалай басқару керектігін түсіндіреміз. Сайып келгенде, бұл мақала өнімді сенімді түрде масштабтау үшін сенімді экструзия орнатуды таңдауға көмектеседі.
**Төзімділік стандарттары:** Коммерциялық өміршеңдік тұрақты диаметрдің ±0,03 мм немесе одан жоғары төзімділігін талап етеді; бұдан да жаманы соңғы басып шығару сапасы мен бренд беделіне әсер етеді.
**Басқару триадасы:** Нақты диаметр үш негізгі көрсеткішті теңестіруге негізделген: балқыманың тұрақты қысымы, басқарылатын салқындату градиенттері және синхрондалған тасымалдау (тартқыш) жылдамдықтары.
**Автоматтандыру міндетті:** Өндіріс деңгейіндегі шынайы консистенция жабық контурлы PLC жүйесіне біріктірілген қос осьті лазерлік микрометрлерді қажет етеді.
**Жабдықты таңдау:** Пластикалық жіптерді өндіру желісін жаңарту бұранда дизайнын (L/D қатынасы), балқыма сорғысының интеграциясын және бастапқы экструзия жылдамдығынан көп сатылы салқындату аймақтарын бағалауды қажет етеді.
Материалдық өлшемдер өзгерген кезде ақшаны тез жоғалтасыз. Кішігірім ауытқулар сапаны қамтамасыз ету хаттамалары кезінде үлкен бұзылуларды тудырады. Сопақша жіптің принтер берілістері арқылы дұрыс өтуіне жол бермейді. Балқыманың көтерілуі біркелкі емес катушка салмақтарын тудырады. Бұл ақаулар бүкіл материалды катушкалардың QA тексерулерінен өтпеуіне әкеледі. Содан кейін сіз шикізат қалдықтарының көбеюіне және энергия құнының күрт өсуіне тап боласыз. Сынық материал сіздің күнделікті кіріс маржаңызды үздіксіз жейді.
Стандартты FDM/FFF принтерлері өте дәл енгізулерді талап етеді. Механикалық шындық нашар өлшемдік дәлдікті аяусыз жазалайды. Төмен экструзия әлсіз, сынғыш бөлшектерді жасайды. Шамадан тыс экструзия сыртқы беткі қабырғаларда жағымсыз дақтар қалдырады. Принтерлер үнемі дәл 1,75 мм немесе 2,85 мм нысаналарды күтеді. Кез келген ауытқу соңғы басып шығару геометриясын толығымен бұзады.
Тұтынушылар бұл экструзия ақауларын бірден байқайды. Түпкі пайдаланушылар өздерінің жағымсыз тәжірибелерін желіде белсенді түрде бөліседі. Сатушылар қымбат машиналарды басқарады. Өнеркәсіптік баспа фермалары бірнеше ауысымда үздіксіз жұмыс істейді. Сапа төмендесе, олар сіздің брендіңізді тез қара тізімге салады. Hotend бітелуі құнды басып шығару уақытының сағатын жояды. Қабаттың сәйкес келмейтін адгезиясы құрылымдық бөліктерді бұзады. Бренд сенімін қалпына келтіру осы бәсекеге қабілетті салада жылдарға созылады.
Сонымен қатар, сіз сатушының маркетингтік шағымдарын мұқият бағалауыңыз керек. Көптеген жабдық өндірушілері ± 0,01 мм төзімділіктерді соқыр түрде жарнамалайды. Сіз бұл сандарға күмәнмен қарауыңыз керек. Дұрыс жіптің диаметрін басқару күрделі кірістірілген кері байланыс механизмдерін қажет етеді. Сатушылар өздерінің ішкі өлшеу циклдерін анық түсіндіруі керек. Олар көбінесе үздіксіз өндіріс деректеріне емес, теориялық шектеулерге сілтеме жасайды. Әрқашан қатты дәлелдеуді талап етіңіз.
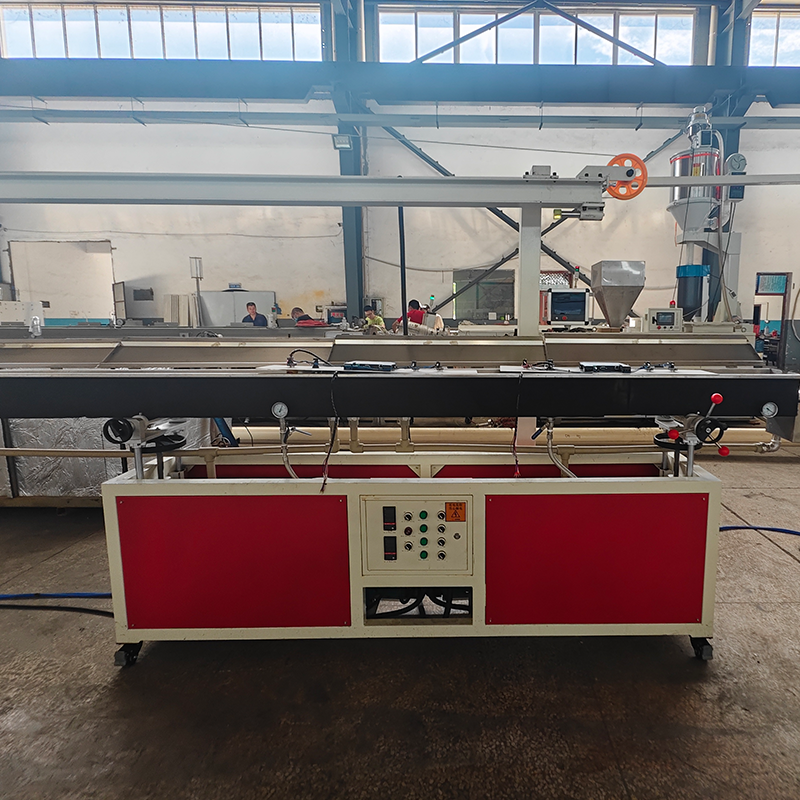
Мінсіз өлшемдерге қол жеткізу бірнеше механикалық күштерді бір уақытта теңестіруді қамтиды. Біз оларды үш негізгі метрикалық аймаққа жіктейміз. Экструдер жағын, салқындатқыш жағын және тартқыш жағын меңгеру керек.
Полимер балқымасының ағыны және қысымы (экструдер жағы)
Шикізатты дәйекті дайындау өте маңызды. Өңдеу алдында түйіршіктерді жақсылап кептіру керек. Дұрыс араластыру материалдың біркелкі тығыздығын қамтамасыз етеді. Бұранданың айналу жылдамдығының ауытқуы бірден төмен қарай ақауларды тудырады. Сәйкес емес қыздырғыш жолағы температурасы біркелкі емес балқу профильдерін жасайды. PID бақылауының болмауы жабайы термиялық ауытқуларға әкеледі. Бұл факторлар балқыманың көтерілуіне әкеледі. Диаметрдің консистенциясы бірден көтеріледі. Қазіргі заманғы 3D филаментті экструзия машинасы мұны болдырмау үшін дәл термиялық басқаруды пайдаланады.
Жылулық градиенттер (салқындату жағы)
Балқытылған пластмассаларды тым тез салқындату ауыр физикалық ақауларды тудырады. Біз бұл құбылысты 'шок салқындату' деп атаймыз. Ол ішкі бос орындарды тудырады. Ол сопақшалықтың ауыр мәселелерін тудырады. Ішкі кернеу жіптің ішінде тез қалыптасады. Көп сатылы су ванналарын пайдалану керек. Процесс жылы басталады және суықта аяқталады. Біртіндеп салқындату полимер күйін қауіпсіз тұрақтандырады. Сіздің жіпіңіз тамаша дөңгелек пішінді сақтайды.
Кернеу және тарту динамикасы (тартқыш жағы)
Тасымалдау тракторы балқытылған пластикті алға тартады. Бұл жерде жылдамдық қатынасы өте маңызды. Экструдер бұрандасы мен трактор арасындағы бұл арақатынас соңғы сызылған диаметрді белгілейді. Жоғары кернеу жіпті жұқа созады. Төмен кернеу оның бақылаусыз ісінуіне мүмкіндік береді. Сіз үнемі механикалық қауіптерге тап боласыз. Тартқыш белдіктердегі сырғып кету кенеттен қалыңдықтың өсуіне әкеледі. Біркелкі емес белдік қысымы дөңгелектікті бұзады. Сіз мінсіз синхрондалған жылдамдықтарды сақтауыңыз керек.
Стандартты пластмасса жабдықтары 3D жіп үшін жиі істен шығады. Сізге арнайы инженерлік қажет. Жаңарту бірнеше маңызды құрамдастарды мұқият бағалауды талап етеді.
Стандартты бүрку бұрандалары жақсы жұмыс істемейді. Олар үздіксіз экструзия үшін жеткіліксіз араластыруды қамтамасыз етеді. Арнайы L/D арақатынастарын іздеу керек. Салалық стандарттар 28:1 - 32:1 қатынасын ұсынады. Бұл ұзын бұрандалар үздіксіз балқыма ағынын оңтайландырады. Олар ығысуға сезімтал полимерлерді термиялық деградациядан қорғайды.
Қысымның ауытқуы экструдер бөшкесінің ішінде табиғи түрде болады. Балқыту сорғылары бұл мәселені тиімді шешеді. Олар бұранда мен матрицаның арасында отырады. Олар матрицаны бұранда қысымының өзгеруінен оқшаулайды. Бұл оқшаулау көлемді, импульссіз ағынды қамтамасыз етеді. Импульссіз ағын диаметрдің тұрақтылығы үшін өте маңызды.
Қолмен микрометрлер өткенге жатады. Сізге міндетті түрде кірістірілген лазерлік өлшеу қажет. Жүйелер екі осьті немесе үш осьті лазерлік микрометрлерді пайдалануы керек. Олар жіпті секундына мыңдаған рет сканерлейді. PLC бұл нақты уақыттағы лазерлік деректерді бірден түсіндіреді. Содан кейін ол тасымалдау жылдамдығын динамикалық түрде микро реттейді. Бұл үздіксіз кері байланыс циклі қатаң төзімділікті қамтамасыз етеді. Дұрыс 3D принтерінің филаментті экструзия сызығы осы кері байланыс цикліне қатты сүйенеді.
Қалып дизайны полимер туралы кең білімді қажет етеді. Қалыптың басы мақсатты материалдың нақты реологиясына сәйкес келуі керек. PLA жоғары температурадағы PEEK-тен басқаша ағып жатыр. Дұрыс ішкі геометриялар шөгуді азайтады. Тегіс ағын арналары материалдың тоқырауын болдырмайды. Бұл инженерия саптамадан шыққан кезде балқыма ағынын тұрақты ұстайды.
Жабдық ерекшеліктерін салыстыру
Мүмкіндік санаты |
Стандартты экструдер жүйелері |
Дәлдік жіп сызықтары |
|---|---|---|
Өлшеу |
Қолмен калибрлер немесе бір осьті лазер |
Қос/үш осьті кірістірілген лазерлік микрометрлер |
Қысымды бақылау |
Тек бұрандалы RPM-ге сүйенеді |
Біріктірілген балқыма тісті сорғы |
Салқындату жүйесі |
Жалғыз суық су науасы |
Көп сатылы градуирленген термалды ванналар |
Автоматтандыру |
Ашық циклды қолмен реттеу |
Жабық циклды PLC динамикалық кері байланысы |
Нарық барған сайын мамандандырылған материалдарды талап етеді. Стандартты PLA өндірісі салыстырмалы түрде қарапайым. Жетілдірілген материалдар күрделі механикалық бейімделуді қажет етеді.
Эстетикалық материалдар бүгінгі күні тұтыну нарығында үстемдік етеді. Мінсізге жету үш түсті филаментті экструзия маңызды бірлескен экструзия күрделілігін қамтиды. Сіз үш бөлек балқыма ағынын тамаша теңестіруіңіз керек. Олар бір 1,75 мм профильге біріктіріледі. Мұны дөңгелектікті бұзбай орындау қиынға соғады. Сізге арнайы экструзиялық қалып бастары қажет. Сондай-ақ сізге жоғары синхрондалған спутниктік экструдерлер қажет. Қысым сәйкестігі бір түстің басқаларынан асып түсуіне жол бермейді.
Инженерлік қолданбалар композициялық материалдарды қажет етеді. Көміртекті талшық қоспалары беріктігін арттырады. Шыны талшық қаттылықты жақсартады. Ағашпен толтырылған полимерлер бірегей визуалды эстетиканы ұсынады. Бұл толтырғыштар пішіннің ісінуін айтарлықтай өзгертеді. Олар реттелетін салқындату қашықтықтарын қажет етеді. Абразивті толтырғыштар стандартты металдарды тез тоздырады. Сіз қатайтылған болат компоненттерін пайдалануыңыз керек. Шыңдалған бұрандалар мен матрицалар уақыт өте келе диаметрін сақтайды.
Коммерциялық өндірушілер икемді жабдықты қажет етеді. Құрылғының ауқымдылығын мұқият бағалауыңыз керек. Жүйе стандартты полимерлер мен жетілдірілген композиттер арасында үздіксіз ауыса алатынын қарастырыңыз. Қарапайым штамп пен бұрандалы айырбастар сағаттық бос уақытты үнемдейді. Модульдік конструкциялар жылдам ауыстыруға мүмкіндік береді. Бұл икемділік өндірістің жалпы жұмыс уақытын барынша арттырады.
Диаграмма: Материалды салқындату және өңдеу талаптары
Материал түрі |
Өлу қаупі |
Салқындату талабы |
Аппараттық қажеттіліктер |
|---|---|---|---|
Стандартты PLA |
Төмен |
Біртіндеп жылыдан салқынға дейін ванна |
Стандартты азотталған бұранда |
Көміртекті талшықты нейлон |
Жоғары |
Кеңейтілген жылы тұрақтандыру |
Шыңдалған болат қалып/бұранда |
Бірлескен экструдталған жібек |
Орташа |
Дәл көп сатылы аймақтар |
Мамандандырылған коэкструзиялық қалып |
Өнеркәсіптік жабдықты сатып алу мұқият тексеруді қажет етеді. Тек маркетингтік брошюраларға сенбеңіз. Кез келген сатып алу келісіміне қол қоймас бұрын мүмкіндікті дәлелдеу керек.
Потенциалды жеткізушілерден дәлелдемелерді талап етіңіз. Олардан үздіксіз 8 сағаттық сынақ жүргізуді талап етіңіз. Олар сіздің арнайы шайырлы формулаңызды қолдануы керек. Содан кейін толық деректер журналын сұраңыз. Диаметрдің ауытқуларын өзіңіз талдаңыз. Бұл деректер нақты операциялық стресс жағдайында жүйенің шынайы тұрақтылығын көрсетеді.
Фрагменттелген жүйелер жаппай бас ауруларын тудырады. Кейде лазерлік микрометр өздігінен байланыса алмайды. Трактор тартқышы PLC лазер сигналдарын бірден түсінуі керек. Егер олар әртүрлі хаттамаларды пайдаланса, кері байланыс циклі толығымен орындалмайды. Барлық сенсорлар арасында үздіксіз жергілікті интеграцияны қамтамасыз етіңіз. Қазіргі заманғы пластикалық жіптерді өндіру желісі бірыңғай басқару архитектурасын талап етеді.
Автоматтандыру білікті операторларды алмастырмайды. Автоматтандырылған жүйелер әлі де адамның бақылауын қажет етеді. Операторлар PID реттеуін мұқият түсінуі керек. Олар дәл орталауды қолмен орындауы керек. Олар су моншасының температурасы профилін белсенді түрде басқаруы керек. Дұрыс оқыту қымбат қалдықтардың пайда болуына жол бермейді.
Сенсордың кешігуі: баяу байланыс жылдамдықты реттеуді кешіктіреді, бұл толқынды жіптерді тудырады.
Сәйкес келмейтін геометриялар: экструдер бұрандасының дұрыс емес конструкциялары материалдың қатты деградациясына әкеледі.
Сәйкес емес салқындату: су моншасының қысқа ұзындықтары жоғары жылдамдықтағы өндірісті қауіпсіз салқындата алмайды.
Термиялық аң аулау: нашар калибрленген PID контроллері үздіксіз температура ауытқуларын тудырады.
Материалдық портфолиоңызды нақты анықтауыңыз керек. Қажетті кг/сағ өнімділікті дәл есептеңіз. Жабық циклдік кері байланыс мүмкіндіктеріне баса назар аударатын егжей-тегжейлі RFP жобасын жасаңыз. Деректерді тіркеуге және сенсорды біріктіруге шикі машина жылдамдығынан жоғары басымдық беріңіз.
Жіптің диаметрін бақылау егжей-тегжейге терең назар аударуды талап етеді. Бұл ешқашан бір қосқышты аудару мәселесі емес. Ол жылу, қысым және автоматтандырылған кернеудің тұтас оркестрін білдіреді. Сіз бұл күштерді тамаша теңестіруіңіз керек. Инвестицияларыңызға ақылмен басымдық беруді ұсынамыз. Датчиктің сапасы шикізаттан гөрі маңызды. PLC интеграциясы сіздің соңғы материал сапасына тікелей әсер етеді. Төзімділікті қатаң бақылаусыз өңделмеген экструзия жылдамдығы ештеңені білдірмейді. Жоғары жылдамдықтар басқарылмайтын болса, сатылмайтын қалдықтарды тезірек шығарады.
Өндірісті жаңартуға арналған әрекет етуші қадамдар:
Ағымдағы өлшемдік ақаулық мөлшерлемелерін тексеріп, ең жоғары ақау уақыттарын анықтаңыз.
Арнайы ыстыққа сезімтал полимерлер үшін рұқсат етілген максималды шығыс жылдамдығын анықтаңыз.
Теориялық брошюраларды болдырмай, үздіксіз деректер журналдары негізінде жеткізушілерді бағалаңыз.
PID және қалыптарды басқаруға бағытталған операторларды оқыту бағдарламаларына көп ақша салыңыз.
A: Сопақша әдетте дұрыс емес пішінде немесе механикалық кернеуден туындайды. Пластикалық өзек қатып қалмас бұрын тартқыштың шамадан тыс тартылуы материалды біркелкі созбайды. Бағытты салқындату да күрделі мәселелерді тудырады. Егер су ағындары бір жағына екіншісіне қарағанда қатты соқса, пластик майысқан. Көп сатылы, біркелкі су ванналары бұл ақауды жояды.
A: Иә, бұл мүлдем мүмкін. Дегенмен, құрылғы арнайы жоғары деңгейлі жаңартуларды қажет етеді. Сіз оны дәл балқыту сорғысымен жабдықтауыңыз керек. Шикізатты дәйекті азықтандыру келісімсіз. Сонымен қатар, ол нақты уақытта тартқыш жылдамдығын үздіксіз реттеу үшін белсенді жабық циклды лазерлік кері байланыс жүйесін талап етеді.
A: Бұл синус толқын үлгісі 'көтеру' көрсетеді. Толқынның бірнеше негізгі себептері бар. Калибрленбеген PID температура реттегіштері балқыма тұтқырлығының тұрақты ауытқуын тудырады. Түйіршіктерді ретсіз беру де біркелкі емес бөшке қысымын тудырады. Соңында, редуктор сорғысының жетіспеушілігі вариацияларды тікелей жіпке жібере отырып, қалып қысымын тұрақтандыра алмайды.


