
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 30.09.2026 Herkunft: Website


Inkonsistente Filamentdurchmesser bleiben die Hauptursache für Extruderstaus und fehlgeschlagene Druckaufträge. Wenn Ihr Material die Standardtoleranzen von ±0,03 mm überschreitet, kommt es zu inkonsistenten Druckschichten. Ausschussmaterialchargen zerstören schnell Ihre Gewinnspanne. Der Übergang von einfachen DIY-Setups zur kommerziellen Produktion erfordert eine umfassende betriebliche Umstellung. Hersteller müssen sich von manueller Beobachtung und Vermutungen verabschieden. Stattdessen benötigen sie eine automatisierte Durchmesserregelung im geschlossenen Regelkreis, um eine perfekte Maßgenauigkeit zu gewährleisten. Wir haben diesen Leitfaden geschrieben, um einen evidenzbasierten Rahmen für die Lösung dieser Fertigungsherausforderungen bereitzustellen. Sie erfahren, wie Sie Extrusionsanlagen richtig beurteilen. Wir erklären, wie wichtige thermische und mechanische Variablen während der Produktion verwaltet werden. Letztendlich hilft Ihnen dieser Artikel dabei, ein zuverlässiges Extrusions-Setup auszuwählen, mit dem Sie Ihre Ausgabe sicher skalieren können.
**Toleranzstandards:** Die kommerzielle Realisierbarkeit erfordert eine konsistente Durchmessertoleranz von ±0,03 mm oder besser; Alles Schlimmere wirkt sich auf die endgültige Druckqualität und den Ruf der Marke aus.
**Die Steuerungstriade:** Präziser Durchmesser beruht auf dem Ausgleich von drei Kernmetriken: konstanter Schmelzedruck, gesteuerte Kühlgradienten und synchronisierte Abzugsgeschwindigkeiten (Abzieher).
**Automatisierung ist zwingend erforderlich:** Echte Produktionskonsistenz erfordert zweiachsige Lasermikrometer, die in ein SPS-System mit geschlossenem Regelkreis integriert sind.
**Ausrüstungsauswahl:** Die Modernisierung einer Produktionslinie für Kunststofffilamente erfordert die Bewertung des Schneckendesigns (L/D-Verhältnis), der Integration der Schmelzpumpe und der mehrstufigen Kühlzonen über der Basisextrusionsgeschwindigkeit.
Sie verlieren schnell Geld, wenn die Materialabmessungen schwanken. Kleinere Abweichungen führen zu erheblichen Störungen bei den Qualitätssicherungsprotokollen. Die Ovalität verhindert, dass das Filament korrekt durch die Zahnräder des Druckers geführt wird. Schmelzschwall führt zu ungleichmäßigen Spulengewichten. Diese Mängel führen dazu, dass ganze Materialspulen die QS-Prüfungen nicht bestehen. Dann kommt es zu einer erhöhten Rohstoffverschwendung und explodierenden Energiekosten. Abfallmaterial schmälert kontinuierlich Ihre täglichen Gewinnspannen.
Standard-FDM/FFF-Drucker erfordern hochpräzise Eingaben. Die mechanische Realität bestraft schlechte Maßhaltigkeit gnadenlos. Unterextrusion führt zu schwachen, spröden Teilen. Überextrusion hinterlässt hässliche Flecken an den Außenwänden. Drucker erwarten stets genau 1,75 mm oder 2,85 mm große Ziele. Jede Abweichung zerstört die endgültige Druckgeometrie vollständig.
Kunden bemerken diese Extrusionsfehler sofort. Endbenutzer teilen ihre schlechten Erfahrungen aktiv online. Prosumer betreiben teure Maschinen. Industrielle Druckbetriebe arbeiten kontinuierlich im Mehrschichtbetrieb. Sie werden Ihre Marke schnell auf die schwarze Liste setzen, wenn die Qualität sinkt. Hotend-Verstopfungen zerstören stundenlange wertvolle Druckzeit. Eine inkonsistente Schichthaftung zerstört Strukturteile. In dieser wettbewerbsintensiven Branche dauert es Jahre, das Markenvertrauen wiederherzustellen.
Darüber hinaus müssen Sie die Marketingaussagen der Anbieter sorgfältig prüfen. Viele Gerätehersteller geben blind Toleranzen von ±0,01 mm an. Sie sollten diesen Zahlen gegenüber äußerst skeptisch bleiben. Richtig Die Steuerung des Filamentdurchmessers erfordert ausgefeilte Inline-Feedback-Mechanismen. Anbieter müssen ihre internen Messkreise klar erläutern. Sie berufen sich häufig eher auf theoretische Grenzwerte als auf kontinuierliche Produktionsdaten. Fordern Sie immer einen harten Beweis.
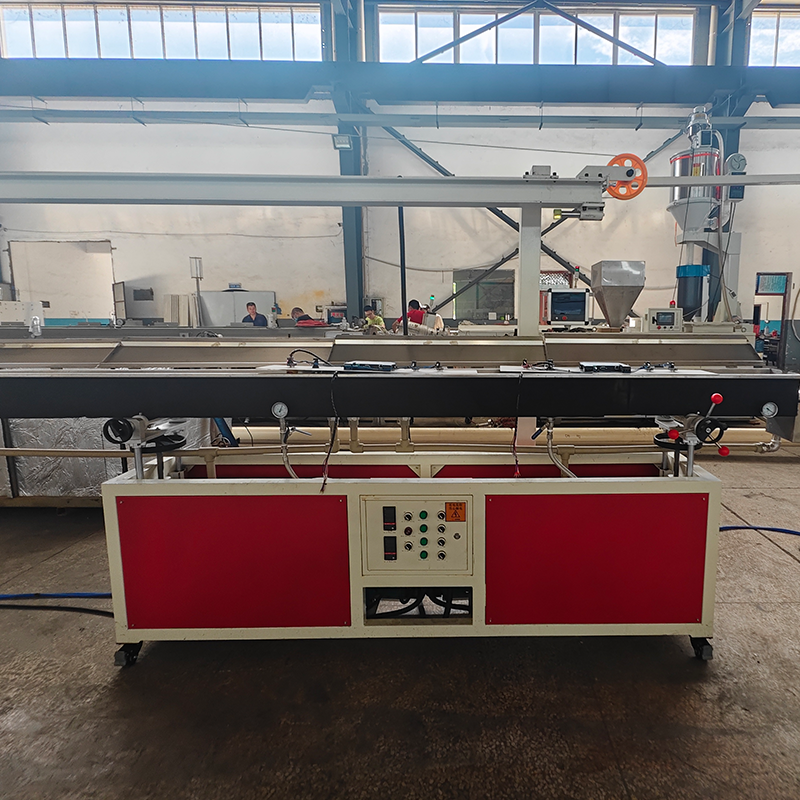
Um perfekte Abmessungen zu erreichen, müssen mehrere mechanische Kräfte gleichzeitig ausgeglichen werden. Wir klassifizieren diese in drei Kernmessbereiche. Sie müssen die Extruderseite, die Kühlseite und die Abzieherseite beherrschen.
Polymerschmelzfluss und -druck (Extruderseite)
Eine konsequente Rohstoffaufbereitung ist von enormer Bedeutung. Vor der Verarbeitung müssen Sie Ihre Pellets gründlich trocknen. Durch das richtige Mischen wird eine gleichmäßige Materialdichte gewährleistet. Schwankungen der Schneckendrehzahl verursachen unmittelbar nachgeschaltete Probleme. Ungleichmäßige Heizbandtemperaturen führen zu ungleichmäßigen Schmelzprofilen. Fehlende PID-Regelung führt zu heftigen thermischen Schwankungen. Diese Faktoren führen zusammen zu einem Anstieg der Schmelze. Durch den Druck wird die Durchmesserkonsistenz sofort beeinträchtigt. Ein moderner Die 3D-Filament-Extrusionsmaschine nutzt ein präzises Wärmemanagement, um dies zu verhindern.
Wärmegradienten (Kühlseite)
Zu schnelles Abkühlen von geschmolzenem Kunststoff führt zu schwerwiegenden physikalischen Mängeln. Wir nennen dieses Phänomen „Schockkühlung“. Es verursacht innere Hohlräume. Es führt zu schwerwiegenden Ovalitätsproblemen. Innerhalb des Strangs baut sich schnell eine innere Spannung auf. Sie müssen mehrstufige Wasserbäder einsetzen. Der Prozess beginnt warm und endet kalt. Durch allmähliches Abkühlen wird der Polymerzustand sicher stabilisiert. Ihr Filament behält eine perfekt runde Form.
Spannungs- und Abzugsdynamik (Abzieherseite)
Der Abzugstraktor zieht den geschmolzenen Kunststoff nach vorne. Das Geschwindigkeitsverhältnis ist hier von großer Bedeutung. Dieses Verhältnis zwischen der Extruderschnecke und dem Traktor bestimmt den endgültigen gezogenen Durchmesser. Durch die hohe Spannung wird das Filament dünner gedehnt. Bei geringer Spannung kann es unkontrolliert anschwellen. Sie sind ständig mechanischen Risiken ausgesetzt. Schlupf in den Zugbändern führt zu plötzlichen Dickenspitzen. Ungleichmäßiger Banddruck verzerrt die Rundheit. Sie müssen perfekt synchronisierte Geschwindigkeiten einhalten.
Standard-Kunststoffgeräte versagen bei 3D-Filamenten oft. Sie benötigen spezielles Engineering. Für ein Upgrade müssen mehrere wichtige Komponenten sorgfältig bewertet werden.
Standard-Spritzgussschnecken funktionieren nicht gut. Sie sorgen für eine unzureichende Durchmischung für eine kontinuierliche Extrusion. Sie müssen nach bestimmten L/D-Verhältnissen suchen. Industriestandards empfehlen Verhältnisse von 28:1 bis 32:1. Diese längeren Schnecken optimieren den kontinuierlichen Schmelzefluss. Sie schützen scherempfindliche Polymere vor thermischem Abbau.
Druckschwankungen treten auf natürliche Weise im Inneren eines Extruderzylinders auf. Schmelzepumpen lösen dieses Problem effizient. Sie sitzen zwischen der Schraube und der Matrize. Sie isolieren die Matrize vor Änderungen des Schneckendrucks. Diese Isolierung sorgt für einen volumetrischen, impulsfreien Durchfluss. Für die Durchmesserstabilität ist eine pulsationsfreie Strömung von entscheidender Bedeutung.
Manuelle Mikrometer gehören der Vergangenheit an. Sie benötigen unbedingt eine Inline-Lasermessung. Systeme müssen zwei- oder dreiachsige Lasermikrometer verwenden. Sie scannen das Filament tausende Male pro Sekunde. Die SPS interpretiert diese Echtzeit-Laserdaten sofort. Anschließend passt es die Abzugsgeschwindigkeit dynamisch an. Diese kontinuierliche Rückkopplungsschleife sorgt für enge Toleranzen. Ein richtiges Die Filamentextrusionslinie für 3D-Drucker ist stark auf diese Rückkopplungsschleife angewiesen.
Die Werkzeugkonstruktion erfordert umfassende Polymerkenntnisse. Der Düsenkopf muss zur spezifischen Rheologie Ihres Zielmaterials passen. PLA fließt anders als Hochtemperatur-PEEK. Richtige Innengeometrien minimieren die Quellung der Matrize. Glatte Fließkanäle verhindern Materialstau. Diese Technik hält den Schmelzestrom beim Austritt aus der Düse stabil.
Vergleich der Ausstattungsmerkmale
Feature-Kategorie |
Standard-Extrudersysteme |
Präzisionsfilamentlinien |
|---|---|---|
Messung |
Manuelle Messschieber oder einachsiger Laser |
Zwei-/dreiachsige Inline-Lasermikrometer |
Druckkontrolle |
Verlässt sich ausschließlich auf die Schraubendrehzahl |
Integrierte Schmelze-Zahnradpumpe |
Kühlsystem |
Einzelner Kaltwassertrog |
Mehrstufiges, abgestuftes Thermalbad |
Automatisierung |
Manuelle Anpassungen im offenen Regelkreis |
Dynamisches SPS-Feedback mit geschlossenem Regelkreis |
Der Markt verlangt zunehmend nach Spezialmaterialien. Die Standardproduktion von PLA ist relativ einfach. Fortschrittliche Materialien erfordern komplexe mechanische Anpassungen.
Ästhetische Materialien dominieren heute die Verbrauchermärkte. Perfekt erreichen Die Extrusion dreifarbiger Filamente erfordert einen erheblichen Aufwand bei der Co-Extrusion. Sie müssen drei separate Schmelzströme perfekt ausbalancieren. Sie verschmelzen zu einem einzigen 1,75-mm-Profil. Dies zu erreichen, ohne die Rundheit zu verzerren, erweist sich als schwierig. Sie benötigen spezielle Coextrusions-Düsenköpfe. Sie benötigen außerdem hochsynchronisierte Satellitenextruder. Durch die Druckanpassung wird verhindert, dass eine Farbe die anderen überwältigt.
Technische Anwendungen erfordern Verbundwerkstoffe. Kohlefaserzusätze erhöhen die Festigkeit. Glasfaser verbessert die Steifigkeit. Holzgefüllte Polymere bieten eine einzigartige visuelle Ästhetik. Diese Füllstoffe verändern die Quellung der Matrize erheblich. Sie erfordern angepasste Kühlstrecken. Abrasive Füllstoffe verschleißen Standardmetalle schnell. Es müssen Bauteile aus gehärtetem Stahl verwendet werden. Gehärtete Schrauben und Matrizen behalten ihren Durchmesser im Laufe der Zeit bei.
Gewerbliche Produzenten benötigen flexibles Equipment. Sie sollten die Skalierbarkeit der Maschine sorgfältig prüfen. Überlegen Sie, ob das System nahtlos zwischen Standardpolymeren und fortschrittlichen Verbundwerkstoffen wechseln kann. Der einfache Austausch von Matrizen und Schrauben erspart stundenlange Ausfallzeiten. Modulare Designs ermöglichen schnelle Umrüstungen. Diese Flexibilität maximiert die Gesamtverfügbarkeit Ihrer Produktion.
Diagramm: Anforderungen an die Materialkühlung und -verarbeitung
Materialtyp |
Das Schwellenrisiko |
Kühlbedarf |
Hardware-Anforderungen |
|---|---|---|---|
Standard-PLA |
Niedrig |
Stufenweises warmes bis kaltes Bad |
Standard nitrierte Schraube |
Kohlefaser-Nylon |
Hoch |
Erweiterte Warmstabilisierung |
Matrize/Schraube aus gehärtetem Stahl |
Coextrudierte Seide |
Medium |
Präzise mehrstufige Zonen |
Spezialisierte Koextrusionsdüse |
Der Kauf von Industrieausrüstung erfordert eine sorgfältige Prüfung. Verlassen Sie sich nicht ausschließlich auf Marketingbroschüren. Sie müssen die Fähigkeit nachweisen, bevor Sie Kaufverträge unterzeichnen.
Fordern Sie stichhaltige Beweise von potenziellen Anbietern. Fordern Sie sie auf, einen kontinuierlichen 8-Stunden-Test durchzuführen. Sie müssen Ihre spezifische Harzformulierung verwenden. Fordern Sie anschließend das vollständige Datenprotokoll an. Analysieren Sie die Durchmesserabweichungen selbst. Diese Daten zeigen die tatsächliche Systemstabilität unter tatsächlicher Betriebsbelastung.
Fragmentierte Systeme verursachen massive Kopfschmerzen. Manchmal kann das Lasermikrometer nicht nativ kommunizieren. Die SPS des Traktor-Pullers muss die Lasersignale sofort verstehen. Wenn sie unterschiedliche Protokolle verwenden, versagt die Rückkopplungsschleife vollständig. Sorgen Sie für eine nahtlose native Integration aller Sensoren. Ein moderner Die Produktionslinie für Kunststofffilamente erfordert einheitliche Steuerungsarchitekturen.
Automatisierung ersetzt keine qualifizierten Bediener. Automatisierte Systeme erfordern immer noch die menschliche Aufsicht. Bediener müssen die PID-Abstimmung gründlich verstehen. Sie müssen eine genaue Werkzeugzentrierung manuell durchführen. Sie müssen die Profilierung der Wasserbadtemperatur aktiv verwalten. Eine ordnungsgemäße Schulung verhindert die Entstehung von teurem Ausschuss.
Sensorlatenz: Langsame Kommunikation verzögert Geschwindigkeitsanpassungen und führt zu welligem Filament.
Nicht übereinstimmende Geometrien: Falsche Extruderschneckendesigns führen zu einer starken Materialverschlechterung.
Unzureichende Kühlung: Kurze Wasserbadlängen können Hochgeschwindigkeitsproduktion nicht sicher kühlen.
Thermal Hunting: Schlecht kalibrierte PID-Regler verursachen kontinuierliche Temperaturschwankungen.
Sie müssen Ihr Materialportfolio klar definieren. Berechnen Sie genau Ihre erforderliche kg/h-Leistung. Entwerfen Sie eine detaillierte Ausschreibung, die sich stark auf die Möglichkeiten des Closed-Loop-Feedbacks konzentriert. Geben Sie Datenprotokollierung und Sensorintegration Vorrang vor der reinen Maschinengeschwindigkeit.
Die Steuerung des Filamentdurchmessers erfordert viel Liebe zum Detail. Es geht nie darum, einen einzigen Schalter umzulegen. Es stellt eine ganzheitliche Orchestrierung von Hitze, Druck und automatisierter Spannung dar. Sie müssen diese Kräfte perfekt ausrichten. Wir empfehlen Ihnen, Ihre Investitionen mit Bedacht zu priorisieren. Die Sensorqualität ist wichtiger als die Rohausgabe. Die SPS-Integration bestimmt direkt Ihre endgültige Materialqualität. Rohe Extrusionsgeschwindigkeit bedeutet nichts ohne strenge Toleranzkontrolle. Hohe Geschwindigkeiten erzeugen einfach schneller unverkäuflichen Schrott, wenn sie nicht gemanagt werden.
Umsetzbare Schritte für Produktions-Upgrades:
Überprüfen Sie Ihre aktuellen Maßfehlerraten und ermitteln Sie Spitzenfehlerzeiten.
Bestimmen Sie akzeptable maximale Ausgabegeschwindigkeiten für Ihre spezifischen wärmeempfindlichen Polymere.
Bewerten Sie Anbieter auf der Grundlage kontinuierlicher Datenprotokolle und vermeiden Sie theoretische Broschüren.
Investieren Sie stark in Bedienerschulungsprogramme mit Schwerpunkt auf PID und Werkzeugmanagement.
A: Ovalität ist in der Regel auf unsachgemäßes Matrizendesign oder mechanische Beanspruchung zurückzuführen. Eine zu hohe Zugspannung vor dem Erstarren des Kunststoffkerns führt zu einer ungleichmäßigen Dehnung des Materials. Auch die gerichtete Kühlung verursacht schwerwiegende Probleme. Trifft der Wasserstrahl auf eine Seite stärker als auf die andere, verformt sich der Kunststoff. Mehrstufige, gleichmäßige Wasserbäder beheben diesen Mangel.
A: Ja, das ist durchaus möglich. Allerdings erfordert die Maschine spezielle High-End-Upgrades. Sie müssen es mit einer präzisen Schmelzepumpe ausstatten. Eine konsequente Rohstoffzufuhr ist nicht verhandelbar. Darüber hinaus ist ein aktives Laser-Feedbacksystem mit geschlossenem Regelkreis erforderlich, um die Abziehergeschwindigkeiten kontinuierlich und in Echtzeit anzupassen.
A: Dieses Sinuswellenmuster deutet auf „Schwankungen“ hin. Schwankungen haben mehrere Ursachen. Nicht kalibrierte PID-Temperaturregler führen dazu, dass die Viskosität der Schmelze ständig schwankt. Eine unregelmäßige Pelletzufuhr führt auch zu einem ungleichmäßigen Fassdruck. Schließlich kann das Fehlen einer Zahnradpumpe den Düsendruck nicht stabilisieren und Schwankungen direkt auf das Filament übertragen.


