
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 30-09-2026 المنشأ: موقع


يظل عدم تناسق قطر الفتيل هو السبب الرئيسي لانحشار الطارد وفشل مهام الطباعة. عندما تتجاوز المواد الخاصة بك التفاوتات القياسية التي تبلغ ±0.03 مم، فإنك تواجه طبقات طباعة غير متناسقة. دفعات المواد المرفوضة تدمر هوامش الربح الخاصة بك بسرعة. يتطلب الانتقال من إعدادات DIY الأساسية إلى الإنتاج التجاري تحولًا تشغيليًا كبيرًا. يجب على الشركات المصنعة الابتعاد عن المراقبة اليدوية والتخمين. وبدلاً من ذلك، فهي تتطلب تحكمًا آليًا بقطر الحلقة المغلقة لضمان دقة الأبعاد المثالية. لقد كتبنا هذا الدليل لتوفير إطار عمل قائم على الأدلة لحل تحديات التصنيع هذه. سوف تتعلم كيفية تقييم معدات البثق بشكل صحيح. سنشرح كيفية إدارة المتغيرات الحرارية والميكانيكية الحيوية أثناء الإنتاج. في النهاية، تساعدك هذه المقالة على تحديد إعداد موثوق للبث لتوسيع نطاق مخرجاتك بثقة.
**معايير التسامح:** تتطلب الجدوى التجارية تفاوتًا ثابتًا للقطر يبلغ ±0.03 مم أو أفضل؛ وأي شيء أسوأ يؤثر على جودة الطباعة النهائية وسمعة العلامة التجارية.
**ثالوث التحكم:** يعتمد القطر الدقيق على موازنة ثلاثة مقاييس أساسية: ضغط الذوبان المتسق، وتدرجات التبريد المُدارة، وسرعات السحب (السحب) المتزامنة.
**الأتمتة إلزامية:** يتطلب الاتساق الحقيقي لمستوى الإنتاج ميكرومترات ليزر ثنائية المحور مدمجة في نظام PLC ذو حلقة مغلقة.
**اختيار المعدات:** تتطلب ترقية خط إنتاج الخيوط البلاستيكية تقييم التصميم اللولبي (نسبة L/D)، وتكامل مضخة الذوبان، ومناطق التبريد متعددة المراحل على سرعة البثق الأساسية.
تخسر المال بسرعة عندما تتقلب الأبعاد المادية. تسبب الاختلافات الطفيفة اضطرابات كبيرة أثناء بروتوكولات ضمان الجودة. تمنع البيضاوية الشعيرة من التغذية عبر تروس الطابعة بشكل صحيح. يؤدي ارتفاع الذوبان إلى إنشاء أوزان غير متساوية للبكرة. تؤدي هذه العيوب إلى فشل مكبات المواد بأكملها في فحوصات ضمان الجودة. ثم تواجه زيادة في هدر المواد الخام وارتفاعًا كبيرًا في تكاليف الطاقة. تستهلك المواد الخردة بشكل مستمر هوامش الربح اليومية.
تتطلب طابعات FDM/FFF القياسية مدخلات دقيقة للغاية. الواقع الميكانيكي يعاقب بلا رحمة دقة الأبعاد الضعيفة. يؤدي البثق السفلي إلى إنشاء أجزاء ضعيفة وهشة. الإفراط في النتوء يترك النقط القبيحة على جدران السطح الخارجي. تتوقع الطابعات أهدافًا بدقة 1.75 مم أو 2.85 مم باستمرار. أي انحراف يدمر هندسة الطباعة النهائية تمامًا.
يلاحظ العملاء عيوب البثق هذه على الفور. يشارك المستخدمون النهائيون تجاربهم السيئة عبر الإنترنت بشكل نشط. يقوم المستهلكون بتشغيل آلات باهظة الثمن. تعمل مزارع الطباعة الصناعية بشكل مستمر عبر نوبات عمل متعددة. سيقومون بوضع علامتك التجارية في القائمة السوداء بسرعة إذا انخفضت الجودة. تدمر قباقيب Hotend ساعات من وقت الطباعة الثمين. يؤدي التصاق الطبقة غير المتناسقة إلى تدمير الأجزاء الهيكلية. تستغرق إعادة بناء الثقة بالعلامة التجارية سنوات في هذه الصناعة التنافسية.
علاوة على ذلك، يجب عليك تقييم مطالبات تسويق البائعين بعناية. تعلن العديد من الشركات المصنعة للمعدات عن تفاوتات تبلغ ± 0.01 مم بشكل أعمى. يجب أن تظل متشككًا للغاية بشأن هذه الأرقام. سليم يتطلب التحكم في قطر الفتيل آليات ردود فعل مضمنة متطورة. يجب على البائعين شرح حلقات القياس الداخلية الخاصة بهم بوضوح. غالبًا ما يستشهدون بالحدود النظرية بدلاً من بيانات الإنتاج المستمر. اطلب دائمًا دليلاً دامغًا.
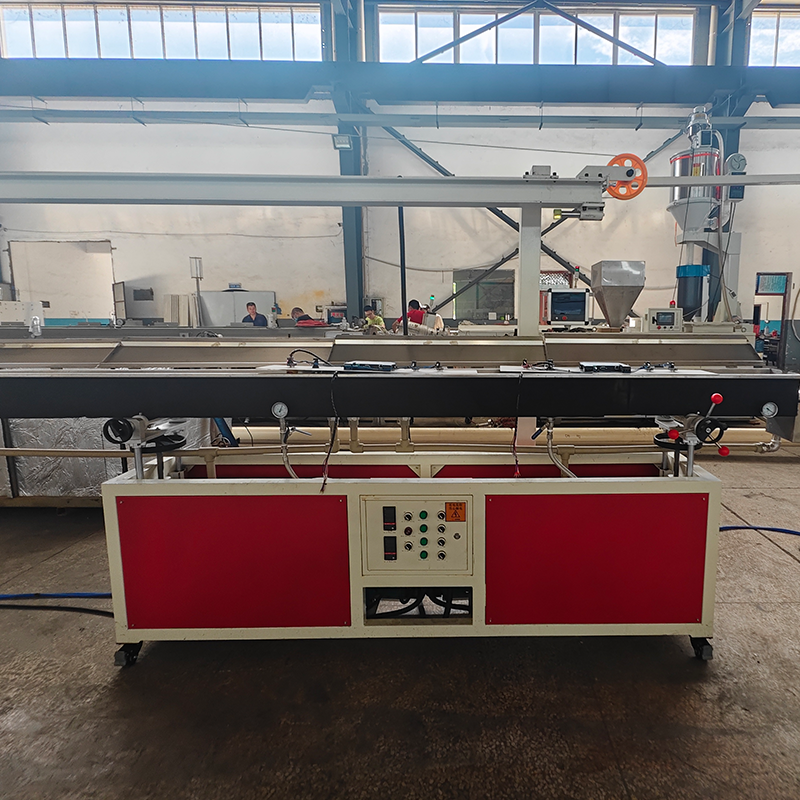
يتطلب تحقيق الأبعاد المثالية موازنة قوى ميكانيكية متعددة في وقت واحد. نقوم بتصنيفها إلى ثلاثة مجالات مترية أساسية. يجب أن تتقن جانب الطارد وجانب التبريد وجانب الساحب.
تدفق وضغط ذوبان البوليمر (جانب الطارد)
إن الإعداد المتسق للمواد الخام له أهمية كبيرة. يجب عليك تجفيف الكريات جيدًا قبل المعالجة. الخلط الصحيح يضمن كثافة المواد موحدة. تتسبب تقلبات عدد الدورات في الدقيقة اللولبية في حدوث مشكلات فورية في اتجاه مجرى النهر. تؤدي درجات حرارة شريط السخان غير المتناسقة إلى إنشاء ملفات ذوبان غير متساوية. يؤدي الافتقار إلى التحكم PID إلى تقلبات حرارية شديدة. تجتمع هذه العوامل لتسبب ارتفاع الذوبان. ارتفاع أطلال اتساق القطر على الفور. حديث تستخدم آلة بثق الفتيل ثلاثية الأبعاد إدارة حرارية دقيقة لمنع ذلك.
التدرجات الحرارية (جانب التبريد)
يؤدي تبريد المواد البلاستيكية المنصهرة بسرعة كبيرة إلى حدوث عيوب جسدية خطيرة. ونطلق على هذه الظاهرة اسم 'التبريد بالصدمة'. وهي تسبب فراغات داخلية. يخلق مشاكل بيضاوية حادة. يتراكم الضغط الداخلي بسرعة داخل الخصلة. يجب عليك استخدام حمامات مائية متعددة المراحل. تبدأ العملية دافئة وتنتهي باردة. يعمل التبريد التدريجي على استقرار حالة البوليمر بشكل آمن. يحتفظ خيوطك بشكل دائري تمامًا.
ديناميكيات التوتر والسحب (الجانب الساحب)
يقوم جرار السحب بسحب البلاستيك المنصهر إلى الأمام. نسبة السرعة مهمة للغاية هنا. تحدد هذه النسبة بين برغي الطارد والجرار القطر النهائي المسحوب. التوتر العالي يمتد خيوط أرق. التوتر المنخفض يسمح لها بالانتفاخ بشكل لا يمكن السيطرة عليه. أنت تواجه مخاطر ميكانيكية بشكل مستمر. يؤدي الانزلاق في أحزمة السحب إلى ارتفاع مفاجئ في السمك. ضغط الحزام غير المتساوي يشوه الاستدارة. يجب عليك الحفاظ على سرعات متزامنة تمامًا.
غالبًا ما تفشل المعدات البلاستيكية القياسية في التعامل مع الخيوط ثلاثية الأبعاد. أنت بحاجة إلى هندسة متخصصة. تتطلب الترقية تقييم العديد من المكونات المهمة بعناية.
مسامير صب الحقن القياسية لا تعمل بشكل جيد. أنها توفر خلط غير كاف للبثق المستمر. يجب أن تبحث عن نسب L/D محددة. توصي معايير الصناعة بنسب 28:1 إلى 32:1. تعمل هذه البراغي الأطول على تحسين تدفق الذوبان المستمر. أنها تحمي البوليمرات الحساسة للقص من التدهور الحراري.
تحدث تقلبات الضغط بشكل طبيعي داخل برميل الطارد. تعمل مضخات الذوبان على حل هذه المشكلة بكفاءة. يجلسون بين المسمار والموت. إنهم يعزلون القالب عن تغيرات الضغط اللولبي. توفر هذه العزلة تدفقًا حجميًا خاليًا من النبض. يعد التدفق الخالي من النبض أمرًا بالغ الأهمية لاستقرار القطر.
الميكرومتر اليدوي ينتمي إلى الماضي. أنت بالتأكيد بحاجة إلى قياس الليزر المضمن. يجب أن تستخدم الأنظمة ميكرومتر ليزر ثنائي المحور أو ثلاثي المحاور. يقومون بمسح الخيوط آلاف المرات في الثانية. يقوم PLC بتفسير بيانات الليزر في الوقت الحقيقي هذه على الفور. ثم يقوم بعد ذلك بضبط سرعات النقل بشكل ديناميكي. تضمن حلقة التغذية الراجعة المستمرة هذه تفاوتات مشددة. مناسب يعتمد خط بثق خيوط الطابعة ثلاثية الأبعاد بشكل كبير على حلقة التغذية المرتدة هذه.
يتطلب تصميم القالب معرفة واسعة بالبوليمر. يجب أن يتطابق رأس القالب مع الريولوجيا المحددة للمادة المستهدفة. يتدفق PLA بشكل مختلف عن PEEK ذو درجة الحرارة العالية. الهندسة الداخلية المناسبة تقلل من تضخم القالب. قنوات التدفق السلس تمنع ركود المواد. تحافظ هذه الهندسة على استقرار تيار الذوبان عند الخروج من الفوهة.
مقارنة ميزات المعدات
فئة الميزة |
أنظمة الطارد القياسية |
خطوط خيوط دقيقة |
|---|---|---|
قياس |
الفرجار اليدوي أو الليزر أحادي المحور |
ميكرومتر ليزر ثنائي/ثلاثي المحاور مضمن |
التحكم في الضغط |
يعتمد فقط على عدد الدورات في الدقيقة اللولبية |
مضخة تروس ذوبان مدمجة |
نظام التبريد |
حوض ماء بارد واحد |
حمامات حرارية متدرجة متعددة المراحل |
الأتمتة |
تعديلات يدوية ذات حلقة مفتوحة |
ردود فعل ديناميكية PLC ذات حلقة مغلقة |
يتطلب السوق بشكل متزايد مواد متخصصة. إنتاج PLA القياسي بسيط نسبيًا. تتطلب المواد المتقدمة تعديلات ميكانيكية معقدة.
تهيمن المواد الجمالية على الأسواق الاستهلاكية اليوم. تحقيق الكمال يتضمن بثق الخيوط ثلاثية الألوان تعقيدًا كبيرًا في البثق المشترك. يجب عليك تحقيق التوازن بين ثلاثة تيارات ذوبان منفصلة بشكل مثالي. يتم دمجها في ملف تعريف واحد مقاس 1.75 مم. إن القيام بذلك دون تشويه الاستدارة أمر صعب. أنت بحاجة إلى رؤوس قوالب متخصصة في البثق المشترك. أنت تحتاج أيضًا إلى أجهزة بثق عبر الأقمار الصناعية متزامنة للغاية. مطابقة الضغط تمنع لونًا واحدًا من التغلب على الألوان الأخرى.
تتطلب التطبيقات الهندسية مواد مركبة. إضافات ألياف الكربون تزيد من القوة. تعمل الألياف الزجاجية على تحسين الصلابة. توفر البوليمرات المملوءة بالخشب جماليات بصرية فريدة من نوعها. تعمل هذه الحشوات على تغيير انتفاخ القالب بشكل كبير. أنها تتطلب مسافات التبريد المعدلة. تعمل الحشوات الكاشطة على تآكل المعادن القياسية بسرعة. يجب عليك استخدام مكونات الصلب صلابة. تحافظ البراغي والقوالب الصلبة على القطر بمرور الوقت.
يحتاج المنتجون التجاريون إلى معدات مرنة. يجب عليك تقييم قابلية تطوير الجهاز بعناية. فكر فيما إذا كان النظام يستطيع التبديل بسلاسة بين البوليمرات القياسية والمركبات المتقدمة. توفر عمليات تبديل القالب والمسمار البسيطة ساعات من التوقف عن العمل. تسمح التصميمات المعيارية بالتغييرات السريعة. تعمل هذه المرونة على زيادة وقت التشغيل الإجمالي للإنتاج لديك.
الرسم البياني: متطلبات تبريد المواد ومعالجتها
نوع المادة |
يموت خطر الانتفاخ |
متطلبات التبريد |
احتياجات الأجهزة |
|---|---|---|---|
جيش التحرير الشعبى الصينى القياسي |
قليل |
الحمام الدافئ إلى البارد تدريجيًا |
برغي نيتريد قياسي |
نايلون من ألياف الكربون |
عالي |
تمديد الاستقرار الدافئ |
قالب/المسمار من الفولاذ المقسى |
الحرير المبثوق المشترك |
واسطة |
مناطق دقيقة متعددة المراحل |
قالب البثق المشترك المتخصص |
يتطلب شراء المعدات الصناعية فحصًا دقيقًا. لا تعتمد فقط على الكتيبات التسويقية. يجب عليك إثبات القدرة قبل التوقيع على أي اتفاقيات شراء.
اطلب أدلة دامغة من البائعين المحتملين. اطلب منهم إجراء اختبار مستمر لمدة 8 ساعات. يجب عليهم استخدام تركيبة الراتنج المحددة الخاصة بك. اطلب سجل البيانات الكامل بعد ذلك. قم بتحليل انحرافات القطر بنفسك. تكشف هذه البيانات عن الاستقرار الحقيقي للنظام في ظل الضغط التشغيلي الفعلي.
تسبب الأنظمة المجزأة صداعًا شديدًا. في بعض الأحيان لا يتمكن ميكرومتر الليزر من التواصل بشكل أصلي. يجب أن يفهم جهاز سحب الجرار PLC إشارات الليزر على الفور. إذا استخدموا بروتوكولات مختلفة، فستفشل حلقة التغذية الراجعة تمامًا. ضمان التكامل الأصلي السلس عبر جميع أجهزة الاستشعار. حديث يتطلب خط إنتاج الخيوط البلاستيكية بنيات تحكم موحدة.
الأتمتة لا تحل محل المشغلين المهرة. لا تزال الأنظمة الآلية تتطلب الإشراف البشري. يجب على المشغلين فهم ضبط PID بشكل كامل. يجب عليهم إجراء توسيط دقيق للقالب يدويًا. إنهم بحاجة إلى إدارة تحديد درجة حرارة حمام الماء بشكل فعال. التدريب المناسب يمنع توليد الخردة الباهظة الثمن.
زمن وصول المستشعر: يؤدي الاتصال البطيء إلى تأخير تعديلات السرعة، مما يتسبب في ظهور خيوط متموجة.
الأشكال الهندسية غير المتطابقة: تتسبب التصميمات غير الصحيحة لبراغي الطارد في تدهور شديد للمواد.
التبريد غير الكافي: تفشل أطوال الحمام المائي القصيرة في تبريد الإنتاج عالي السرعة بأمان.
الصيد الحراري: تتسبب وحدات التحكم PID ذات المعايرة السيئة في تقلبات مستمرة في درجات الحرارة.
يجب عليك تحديد محفظتك المادية بوضوح. احسب الناتج المطلوب كجم/ساعة بدقة. قم بصياغة طلب تقديم عروض تفصيلي يركز بشكل كبير على إمكانات ردود الفعل ذات الحلقة المغلقة. إعطاء الأولوية لتسجيل البيانات وتكامل أجهزة الاستشعار فوق سرعة الجهاز الخام.
يتطلب التحكم في قطر الفتيل اهتمامًا عميقًا بالتفاصيل. لا يتعلق الأمر أبدًا بقلب مفتاح واحد. إنه يمثل تنسيقًا شاملاً للحرارة والضغط والتوتر الآلي. يجب عليك محاذاة هذه القوى بشكل مثالي. نوصي بتحديد أولويات استثماراتك بحكمة. جودة المستشعر مهمة أكثر من الإخراج الخام. يحدد تكامل PLC جودة المواد النهائية بشكل مباشر. سرعة البثق الخام لا تعني شيئًا بدون التحكم الدقيق في التسامح. السرعات العالية تنتج ببساطة خردة غير قابلة للبيع بشكل أسرع إذا تركت دون إدارة.
خطوات قابلة للتنفيذ لترقيات الإنتاج:
قم بمراجعة معدلات فشل الأبعاد الحالية لديك وحدد أوقات الذروة للعيوب.
تحديد سرعات الإخراج القصوى المقبولة للبوليمرات الحساسة للحرارة.
قم بتقييم البائعين بناءً على سجلات البيانات المستمرة، وتجنب الكتيبات النظرية.
استثمر بكثافة في برامج تدريب المشغلين التي تركز على PID وإدارة القالب.
ج: تنبع البيضاوية عادة من تصميم القالب غير المناسب أو الإجهاد الميكانيكي. يؤدي شد الساحب المفرط قبل أن يتصلب القلب البلاستيكي إلى تمدد المادة بشكل غير متساو. يسبب التبريد الموجه أيضًا مشكلات خطيرة. إذا اصطدمت نفاثات الماء بأحد الجانبين بقوة أكبر من الجانب الآخر، فإن البلاستيك يلتوي. حمامات الماء الموحدة متعددة المراحل تحل هذا العيب.
ج: نعم، من الممكن تماما. ومع ذلك، يتطلب الجهاز ترقيات محددة عالية الجودة. يجب عليك تجهيزه بمضخة ذوبان دقيقة. التغذية المتسقة للمواد الخام غير قابلة للتفاوض. علاوة على ذلك، فإنه يتطلب نظام ردود فعل ليزر نشط مغلق الحلقة لضبط سرعات الساحب بشكل مستمر في الوقت الفعلي.
ج: يشير نمط الموجة الجيبية هذا إلى 'الارتفاع'. وللارتفاع عدة أسباب جذرية. تتسبب أجهزة التحكم في درجة الحرارة PID غير المعايرة في تقلب لزوجة الذوبان باستمرار. تؤدي التغذية غير المنتظمة للكريات أيضًا إلى خلق ضغط غير متساوٍ للبرميل. وأخيرًا، يفشل عدم وجود مضخة تروس في تثبيت ضغط القالب، مما يؤدي إلى تمرير الاختلافات مباشرة إلى الفتيل.


