


フィラメントの直径の不一致は、依然として押出機の詰まりや印刷ジョブの失敗の主な原因です。素材が標準の ±0.03 mm 公差を超えると、印刷層の一貫性が失われます。拒否された材料バッチは利益率を急速に破壊します。基本的な DIY セットアップから商業生産に移行するには、大幅な運用の変更が必要です。メーカーは手作業による観察や推測から離れる必要があります。代わりに、完全な寸法精度を保証するために、自動化された閉ループ直径制御が必要です。私たちは、これらの製造上の課題を解決するための証拠に基づいたフレームワークを提供するためにこのガイドを作成しました。押出装置を適切に評価する方法を学びます。生産中に重要な熱的および機械的変数を管理する方法について説明します。最終的に、この記事は、出力を自信を持ってスケーリングするための信頼できる押し出しセットアップを選択するのに役立ちます。
**公差基準:** 商業的に実現するには、±0.03 mm 以上の一貫した直径公差が必要です。さらに悪いことは、最終的な印刷品質とブランドの評判に影響を与えます。
**コントロール トライアド:** 正確な直径は、一貫した溶融圧力、管理された冷却勾配、同期された引き取り (プーラー) 速度という 3 つの中心的な基準のバランスに依存します。
**自動化は必須です:** 真の生産グレードの一貫性を実現するには、閉ループ PLC システムに統合された二軸レーザー マイクロメーターが必要です。
**機器の選択:** プラスチック フィラメントの生産ラインをアップグレードするには、スクリュー設計 (L/D 比)、メルト ポンプの統合、ベースライン押出速度を超える多段階冷却ゾーンを評価する必要があります。
材料の寸法が変動すると、急速に損失が発生します。わずかな変化は、品質保証プロトコル中に大きな混乱を引き起こします。楕円形であると、フィラメントがプリンターのギアに正しく供給されなくなります。メルトのサージングによりスプール重量が不均一になります。これらの欠陥により、材料スプール全体が QA チェックで不合格になります。そうなると、原材料廃棄物の増加とエネルギーコストの高騰に直面することになります。スクラップ材料は毎日の利益率を継続的に侵食します。
標準的な FDM/FFF プリンタは、高精度の入力を必要とします。機械的な現実は、寸法精度の低さを容赦なく罰します。押し出しが不十分であると、弱く脆い部品が作成されます。過剰な押し出しにより、外面の壁に醜い塊が残ります。プリンタは常に正確に 1.75 mm または 2.85 mm のターゲットを期待しています。ずれがあると、最終的な印刷ジオメトリが完全に台無しになります。
顧客はこれらの押出欠陥にすぐに気づきます。エンドユーザーは、自分の悪い経験をオンラインで積極的に共有します。プロ消費者は高価なマシンを使用しています。産業用印刷工場は、複数のシフトにわたって継続的に稼働します。品質が低下すると、すぐにブランドをブラックリストに登録します。ホットエンドの詰まりにより、貴重な印刷時間が何時間も無駄になります。層の接着が不均一であると、構造部品が破損します。この競争の激しい業界でブランドの信頼を再構築するには何年もかかります。
さらに、ベンダーのマーケティング上の主張を慎重に評価する必要があります。多くの機器メーカーは±0.01mmの公差をやみくもに宣伝しています。これらの数字については、十分に懐疑的な姿勢を保つ必要があります。ちゃんとした フィラメントの直径制御 には、高度なインラインフィードバックメカニズムが必要です。ベンダーは内部の測定ループを明確に説明する必要があります。彼らは、継続的な生産データではなく、理論上の限界を引用することがよくあります。常に確実な証拠を要求します。
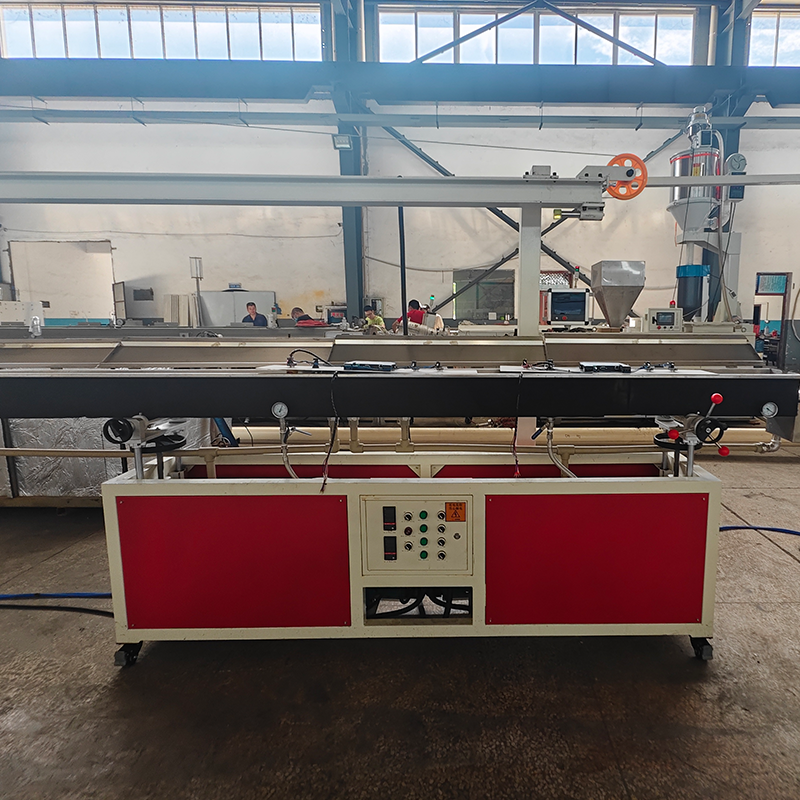
完璧な寸法を達成するには、複数の機械的力を同時にバランスさせる必要があります。これらを 3 つのコア指標領域に分類します。押出機側、冷却側、プーラー側をマスターする必要があります。
ポリマーのメルトフローと圧力 (押出機側)
一貫した原材料の準備が非常に重要です。加工する前にペレットを完全に乾燥させる必要があります。適切に混合すると、材料の密度が均一になります。スクリューの回転数の変動はすぐに下流側に問題を引き起こします。ヒーターバンドの温度が一貫していない場合、溶融プロファイルが不均一になります。 PID 制御が欠けていると、激しい熱変動が発生します。これらの要因が組み合わさってメルトサージが発生します。押し寄せる遺跡の直径を瞬時に一定にします。現代的な 3D フィラメント押出機は、 これを防ぐために正確な熱管理を利用しています。
温度勾配 (冷却側)
溶融プラスチックを急速に冷却すると、重大な物理的欠陥が生じます。私たちはこの現象を「衝撃冷却」と呼んでいます。これにより内部に空隙が生じます。深刻な楕円性の問題が発生します。内部応力はストランド内で急速に蓄積します。多段階のウォーターバスを使用する必要があります。プロセスは温かい状態で開始され、冷たい状態で終了します。徐々に冷却することでポリマーの状態を安全に安定化させます。フィラメントは完全な丸い形状を維持します。
張力と引き取りのダイナミクス (引き手側)
搬出トラクターは、溶融プラスチックを前方に引っ張ります。ここでは速度比が非常に重要です。押出機のスクリューとトラクターの間のこの比率によって、最終的な延伸直径が決まります。高い張力によりフィラメントはより薄く伸ばされます。張力が低いと、制御不能に膨張する可能性があります。機械的なリスクに継続的に直面します。プーラーベルトの滑りにより、急激な厚みのスパイクが発生します。ベルトの圧力が不均一になると真円度が歪みます。完全に同期した速度を維持する必要があります。
標準的なプラスチック機器は 3D フィラメントに失敗することがよくあります。専門的なエンジニアリングが必要です。アップグレードには、いくつかの重要なコンポーネントを慎重に評価する必要があります。
標準の射出成形スクリューはうまく機能しません。連続押出では混合が不十分になります。特定の L/D 比を探す必要があります。業界標準では、28:1 ~ 32:1 の比率が推奨されています。これらの長いスクリューは、連続的なメルトフローを最適化します。せん断に敏感なポリマーを熱劣化から保護します。
圧力変動は押出機バレル内で自然に発生します。メルトポンプはこの問題を効率的に解決します。それらはネジとダイの間に位置します。スクリュー圧力の変化から金型を隔離します。この隔離により、脈動のない容積流が得られます。脈動のない流れは直径の安定性にとって極めて重要です。
手動マイクロメーターは過去のものです。インラインレーザー測定が絶対に必要です。システムでは 2 軸または 3 軸のレーザー マイクロメーターを使用する必要があります。彼らはフィラメントを毎秒数千回スキャンします。 PLC は、このリアルタイムのレーザー データを即座に解釈します。その後、引き取り速度を動的に微調整します。この継続的なフィードバック ループにより、厳しい許容誤差が保証されます。ちゃんとした 3D プリンターのフィラメント押出ラインは、 このフィードバック ループに大きく依存しています。
金型の設計には、ポリマーに関する広範な知識が必要です。ダイヘッドはターゲット材料の特定のレオロジーに適合する必要があります。 PLA は高温 PEEK とは異なる流れをします。適切な内部形状により、ダイのうねりが最小限に抑えられます。スムーズな流路により材料の滞留を防ぎます。このエンジニアリングにより、ノズルから出る溶融流が安定に保たれます。
機器の機能比較
機能カテゴリ |
標準押出機システム |
精密フィラメントライン |
|---|---|---|
測定 |
手動ノギスまたは単軸レーザー |
2軸/3軸インラインレーザーマイクロメーター |
圧力制御 |
スクリュー回転数のみに依存 |
一体型メルトギアポンプ |
冷却システム |
単一の冷水トラフ |
多段階段階的温泉浴槽 |
オートメーション |
開ループ手動調整 |
閉ループPLC動的フィードバック |
市場では特殊な材料の需要が高まっています。標準的な PLA の製造は比較的簡単です。先端材料には複雑な機械的適応が必要です。
今日、美的素材が消費者市場を支配しています。完璧を達成する 3 色フィラメントの押出には 、非常に複雑な共押出が含まれます。 3 つの別々の溶融ストリームのバランスを完全にとらなければなりません。これらは単一の 1.75 mm プロファイルに結合されます。真円度を歪めずにこれを行うのは難しいことがわかります。特殊な共押出ダイヘッドが必要です。また、高度に同期されたサテライト押出機も必要です。圧力一致により、ある色が他の色を圧倒することがなくなります。
エンジニアリング用途には複合材料が必要です。カーボンファイバー添加剤により強度が向上します。グラスファイバーにより剛性が向上します。木質入りポリマーは、独特の視覚美を提供します。これらのフィラーはダイの膨らみを大幅に変化させます。冷却距離を調整する必要があります。研磨性フィラーは標準的な金属をすぐに摩耗させます。硬化鋼コンポーネントを使用する必要があります。硬化されたネジとダイスは、時間が経っても直径を維持します。
商業生産者には柔軟な設備が必要です。マシンのスケーラビリティを慎重に評価する必要があります。システムが標準ポリマーと高度な複合材料をシームレスに切り替えられるかどうかを検討してください。簡単な金型とネジの交換により、何時間ものダウンタイムが節約されます。モジュラー設計により、迅速な切り替えが可能になります。この柔軟性により、全体的な生産稼働時間が最大化されます。
チャート: 材料の冷却と処理の要件
材質の種類 |
ダイスウェルリスク |
冷却要件 |
ハードウェアのニーズ |
|---|---|---|---|
標準 PLA |
低い |
徐々に温温から冷温に変化するお風呂 |
標準窒化ネジ |
カーボンファイバーナイロン |
高い |
拡張された温間安定化 |
焼入鋼ダイス/ネジ |
共押出シルク |
中くらい |
正確な多段階ゾーン |
専用共押出ダイス |
産業用機器を購入するには、入念な精査が必要です。マーケティングパンフレットだけに頼らないでください。購入契約に署名する前に、その機能を証明する必要があります。
潜在的なベンダーに確かな証拠を要求します。 8 時間の連続テストを実行するように要求します。特定の樹脂配合を使用する必要があります。その後、完全なデータ ログを要求してください。直径の偏差を自分で分析してください。このデータは、実際の動作ストレス下でのシステムの真の安定性を明らかにします。
断片化されたシステムは大きな頭痛の種を引き起こします。レーザーマイクロメーターがネイティブに通信できない場合があります。トラクター牽引機 PLC はレーザー信号を瞬時に理解する必要があります。異なるプロトコルを使用すると、フィードバック ループが完全に機能しなくなります。すべてのセンサーにわたってシームレスなネイティブ統合を確保します。現代的な プラスチック フィラメントの生産ライン には、統合された制御アーキテクチャが必要です。
自動化は熟練したオペレーターに取って代わるものではありません。自動化システムには依然として人間の監視が必要です。オペレータは PID チューニングを十分に理解する必要があります。正確な金型のセンタリングを手動で実行する必要があります。ウォーターバスの温度プロファイリングを積極的に管理する必要があります。適切なトレーニングにより、高価なスクラップの生成を防ぎます。
センサーの遅延: 通信が遅いと速度調整が遅れ、フィラメントの波打ちが発生します。
形状の不一致: 押出機のスクリュー設計が不適切であると、材料の重大な劣化が発生します。
不十分な冷却: 水槽の長さが短いと、高速生産を安全に冷却できません。
温度ハンティング: 適切に校正されていない PID コントローラーは、継続的な温度変動を引き起こします。
材料ポートフォリオを明確に定義する必要があります。必要な kg/hr 出力を正確に計算します。クローズドループフィードバック機能に重点を置いた詳細な RFP の草案を作成します。マシンの生の速度よりも、データのログ記録とセンサーの統合を優先します。
フィラメントの直径を制御するには、細部まで細心の注意を払う必要があります。スイッチを 1 つ切り替えるだけでは決して問題ありません。それは、熱、圧力、自動化された緊張の全体的なオーケストレーションを表しています。これらの力を完全に調整する必要があります。投資に賢明な優先順位を付けることをお勧めします。センサーの品質は生の出力よりも重要です。 PLC の統合により、最終的な材料の品質が直接決まります。厳密な公差管理がなければ、生の押出速度は意味がありません。高速化は、管理されずに放置されると、単に売れないスクラップがより早く生成されるだけです。
実稼働アップグレードの実行可能な手順:
現在の寸法故障率を監査し、欠陥のピーク時間を特定します。
特定の感熱性ポリマーの許容最大出力速度を決定します。
理論的なパンフレットを避け、継続的なデータ ログに基づいてベンダーを評価します。
PID と金型管理に焦点を当てたオペレーター トレーニング プログラムに多額の投資を行っています。
A: 楕円形は通常、不適切な金型設計または機械的ストレスが原因で発生します。プラスチックコアが固まる前にプーラーに過剰な張力を与えると、材料が不均一に伸びてしまいます。指向性冷却も深刻な問題を引き起こします。ウォータージェットが一方の面よりももう一方の面に強く当たると、プラスチックが歪みます。多段階の均一なウォーターバスがこの欠点を解決します。
A: はい、その可能性は十分にあります。ただし、マシンには特定のハイエンドのアップグレードが必要です。精密メルトポンプを装備する必要があります。一貫した原料供給には交渉の余地がありません。さらに、引き抜き速度をリアルタイムで継続的に調整するには、アクティブな閉ループレーザーフィードバックシステムが必要です。
A: この正弦波パターンは「サージング」を示しています。サージングにはいくつかの根本原因があります。校正されていない PID 温度コントローラーでは、溶融粘度が常に変動します。ペレットの供給が不規則であると、バレル圧力も不均一になります。最後に、ギアポンプがないとダイ圧力を安定させることができず、変動がフィラメントに直接伝わります。


