
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 30.09.2026 Pochodzenie: Strona


Niespójność średnicy żarnika pozostaje główną przyczyną zacięć wytłaczarki i nieudanych zadań drukowania. Kiedy Twój materiał przekracza standardowe tolerancje ±0,03 mm, możesz napotkać niespójne warstwy druku. Odrzucone partie materiałów szybko niszczą Twoje marże zysku. Przejście od podstawowych konfiguracji typu „zrób to sam” do produkcji komercyjnej wymaga poważnych zmian operacyjnych. Producenci muszą odejść od ręcznych obserwacji i domysłów. Zamiast tego wymagają zautomatyzowanej kontroli średnicy w zamkniętej pętli, aby zagwarantować doskonałą dokładność wymiarową. Napisaliśmy ten przewodnik, aby zapewnić oparte na dowodach ramy rozwiązywania tych problemów produkcyjnych. Dowiesz się jak prawidłowo ocenić sprzęt do wytłaczania. Wyjaśnimy, jak zarządzać istotnymi zmiennymi termicznymi i mechanicznymi podczas produkcji. Ostatecznie ten artykuł pomoże Ci wybrać niezawodną konfigurację wytłaczania, która umożliwi pewne skalowanie wyników.
**Standardy tolerancji:** Rentowność komercyjna wymaga stałej tolerancji średnicy wynoszącej ±0,03 mm lub więcej; cokolwiek gorszego ma wpływ na ostateczną jakość druku i reputację marki.
**Triada sterowania:** Precyzyjna średnica opiera się na zrównoważeniu trzech podstawowych wskaźników: stałego ciśnienia stopu, kontrolowanych gradientów chłodzenia i zsynchronizowanych prędkości odciągania (ściągacza).
**Automatyzacja jest obowiązkowa:** Prawdziwa spójność na poziomie produkcyjnym wymaga dwuosiowych mikrometrów laserowych zintegrowanych z systemem PLC z zamkniętą pętlą.
**Wybór sprzętu:** Modernizacja linii do produkcji włókien z tworzyw sztucznych wymaga oceny konstrukcji ślimaka (stosunek L/D), integracji pompy topiącej i wielostopniowych stref chłodzenia w stosunku do podstawowej prędkości wytłaczania.
Szybko tracisz pieniądze, gdy zmieniają się wymiary materiałów. Drobne różnice powodują poważne zakłócenia w protokołach zapewnienia jakości. Owalność uniemożliwia prawidłowe podawanie żarnika przez przekładnie drukarki. Falowanie stopu powoduje nierówne ciężary szpuli. Wady te powodują, że całe szpule materiału nie przechodzą kontroli jakości. Następnie będziesz musiał stawić czoła zwiększonemu marnotrawstwu surowców i gwałtownie rosnącym kosztom energii. Złom stale pochłania Twoje dzienne marże zysku.
Standardowe drukarki FDM/FFF wymagają bardzo precyzyjnych danych wejściowych. Mechaniczna rzeczywistość bezlitośnie karze słabą dokładność wymiarową. Niedostateczne wytłaczanie tworzy słabe, kruche części. Nadmierne wytłaczanie pozostawia brzydkie plamy na zewnętrznych ścianach powierzchniowych. Drukarze stale oczekują celów o średnicy dokładnie 1,75 mm lub 2,85 mm. Wszelkie odchylenia całkowicie niszczą ostateczną geometrię wydruku.
Klienci natychmiast zauważają te wady wytłaczania. Użytkownicy końcowi aktywnie dzielą się swoimi złymi doświadczeniami w Internecie. Prosumenci korzystają z drogich maszyn. Drukarnie przemysłowe pracują w trybie ciągłym, na wiele zmian. Jeśli jakość spadnie, szybko umieścili Twoją markę na czarnej liście. Chodaki typu hotend niszczą godziny cennego czasu drukowania. Niejednolita przyczepność warstw niszczy części konstrukcyjne. W tej konkurencyjnej branży odbudowa zaufania do marki zajmuje lata.
Ponadto należy dokładnie ocenić twierdzenia marketingowe dostawcy. Wielu producentów sprzętu ślepo reklamuje tolerancję ±0,01 mm. Należy zachować duży sceptycyzm wobec tych liczb. Właściwy kontrola średnicy żarnika wymaga wyrafinowanych wbudowanych mechanizmów sprzężenia zwrotnego. Dostawcy muszą jasno wyjaśnić swoje wewnętrzne pętle pomiarowe. Często podają ograniczenia teoretyczne, a nie dane dotyczące ciągłej produkcji. Zawsze żądaj twardego dowodu.
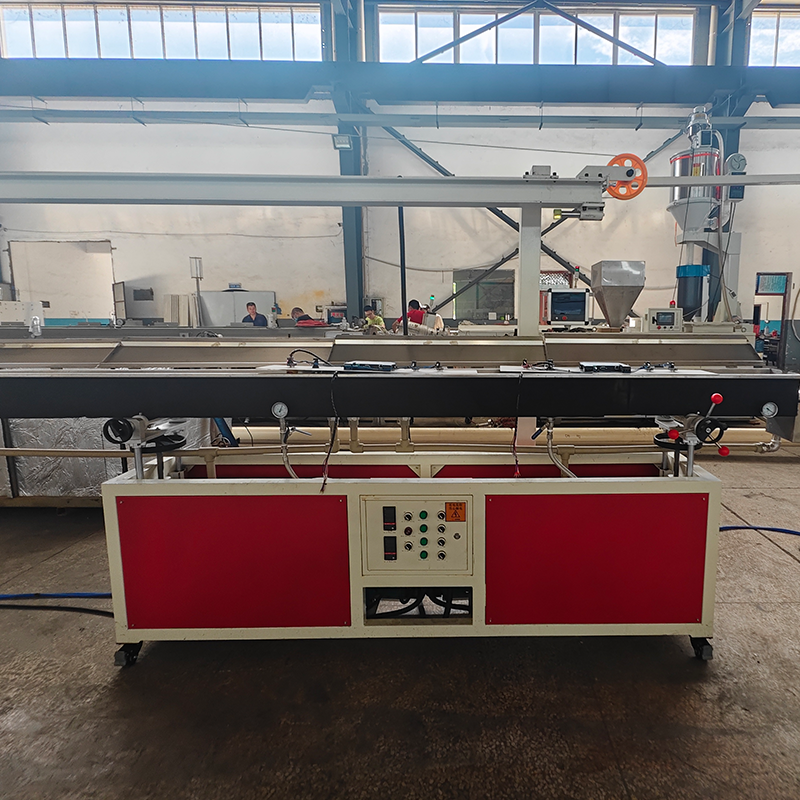
Osiągnięcie idealnych wymiarów wymaga jednoczesnego zrównoważenia wielu sił mechanicznych. Klasyfikujemy je w trzech głównych obszarach metrycznych. Musisz opanować stronę wytłaczarki, stronę chłodzącą i stronę ściągacza.
Przepływ i ciśnienie stopionego polimeru (strona wytłaczarki)
Konsekwentne przygotowanie surowców ma ogromne znaczenie. Przed obróbką pellet należy dokładnie wysuszyć. Prawidłowe wymieszanie zapewnia jednolitą gęstość materiału. Wahania obrotów ślimaka powodują natychmiastowe problemy na dalszym odcinku. Niespójne temperatury pasm grzejnych powodują nierówne profile topienia. Brak regulacji PID prowadzi do gwałtownych wahań temperatur. Czynniki te łącznie powodują wzrost roztopu. Rosnący poziom natychmiast psuje konsystencję średnicy. Nowoczesny maszyna do wytłaczania włókien 3D wykorzystuje precyzyjne zarządzanie temperaturą. Aby temu zapobiec,
Gradienty termiczne (strona chłodząca)
Zbyt szybkie schładzanie stopionych tworzyw sztucznych powoduje poważne wady fizyczne. Nazywamy to zjawisko „chłodzeniem szokowym”. Powoduje ono wewnętrzne puste przestrzenie. Powoduje to poważne problemy z owalnością. Wewnątrz pasma szybko narastają naprężenia wewnętrzne. Należy stosować wieloetapowe kąpiele wodne. Proces rozpoczyna się na ciepło i kończy na zimno. Stopniowe chłodzenie bezpiecznie stabilizuje stan polimeru. Twój żarnik zachowuje idealnie okrągły kształt.
Dynamika naprężenia i odciągania (strona ściągacza)
Ciągnik odciągowy ciągnie stopiony plastik do przodu. Przełożenie prędkości ma tutaj ogromne znaczenie. Ten stosunek ślimaka wytłaczarki do ciągnika określa ostateczną średnicę ciągnienia. Wysokie napięcie rozciąga cieńsze włókno. Niskie napięcie pozwala na niekontrolowane pęcznienie. Stale narażasz się na ryzyko mechaniczne. Poślizg pasków ściągacza powoduje nagłe skoki grubości. Nierówny nacisk paska zniekształca okrągłość. Musisz utrzymywać idealnie zsynchronizowane prędkości.
Standardowy sprzęt do tworzyw sztucznych często zawodzi w przypadku żarnika 3D. Potrzebujesz specjalistycznej inżynierii. Aktualizacja wymaga dokładnej oceny kilku kluczowych komponentów.
Standardowe śruby do formowania wtryskowego nie sprawdzają się dobrze. Zapewniają niewystarczające mieszanie przy ciągłym wytłaczaniu. Musisz szukać konkretnych współczynników L/D. Normy branżowe zalecają proporcje od 28:1 do 32:1. Te dłuższe ślimaki optymalizują ciągły przepływ stopionego materiału. Chronią polimery wrażliwe na ścinanie przed degradacją termiczną.
Wahania ciśnienia zachodzą naturalnie w cylindrze wytłaczarki. Pompy Melt skutecznie rozwiązują ten problem. Znajdują się pomiędzy śrubą a matrycą. Izolują matrycę od zmian ciśnienia śruby. Izolacja ta zapewnia przepływ objętościowy, pozbawiony impulsów. Przepływ pozbawiony impulsów ma absolutnie kluczowe znaczenie dla stabilności średnicy.
Mikrometry ręczne należą już do przeszłości. Koniecznie potrzebujesz wbudowanego pomiaru laserowego. Systemy muszą wykorzystywać dwuosiowe lub trójosiowe mikrometry laserowe. Skanują żarnik tysiące razy na sekundę. PLC natychmiast interpretuje te dane laserowe w czasie rzeczywistym. Następnie dynamicznie dostosowuje prędkość odciągania. Ta ciągła pętla sprzężenia zwrotnego zapewnia wąskie tolerancje. Właściwy Linia do wytłaczania włókien do drukarek 3D w dużym stopniu opiera się na tej pętli sprzężenia zwrotnego.
Projekt matrycy wymaga rozległej wiedzy na temat polimerów. Głowica matrycy musi pasować do określonej reologii materiału docelowego. PLA płynie inaczej niż wysokotemperaturowy PEEK. Właściwa geometria wewnętrzna minimalizuje pęcznienie matrycy. Gładkie kanały przepływu zapobiegają stagnacji materiału. Dzięki tej technologii strumień stopu jest stabilny po opuszczeniu dyszy.
Porównanie funkcji wyposażenia
Kategoria funkcji |
Standardowe systemy wytłaczarek |
Precyzyjne linie włókien |
|---|---|---|
Pomiar |
Suwmiarki ręczne lub laser jednoosiowy |
Mikrometry laserowe liniowe dwu-/trójosiowe |
Kontrola ciśnienia |
Opiera się wyłącznie na obrotach śruby |
Zintegrowana pompa zębata do topienia |
Układ chłodzenia |
Pojedyncze koryto zimnej wody |
Wielostopniowe stopniowane kąpiele termalne |
Automatyzacja |
Ręczna regulacja w otwartej pętli |
Dynamiczne sprzężenie zwrotne PLC w pętli zamkniętej |
Rynek coraz bardziej wymaga specjalistycznych materiałów. Standardowa produkcja PLA jest stosunkowo prosta. Zaawansowane materiały wymagają skomplikowanych adaptacji mechanicznych.
Estetyczne materiały dominują dziś na rynkach konsumenckich. Osiągnięcie doskonałe Wytłaczanie trójkolorowego włókna wiąże się ze znaczną złożonością współwytłaczania. Należy idealnie zrównoważyć trzy oddzielne strumienie stopu. Łączą się w jeden profil o grubości 1,75 mm. Wykonanie tego bez zniekształcenia okrągłości jest trudne. Potrzebujesz specjalistycznych głowic do współwytłaczania. Potrzebujesz również wysoce zsynchronizowanych wytłaczarek satelitarnych. Dopasowanie ciśnienia zapobiega dominacji jednego koloru nad innymi.
Zastosowania inżynieryjne wymagają materiałów kompozytowych. Dodatki z włókna węglowego zwiększają wytrzymałość. Włókno szklane poprawia sztywność. Polimery z domieszką drewna zapewniają wyjątkową estetykę wizualną. Wypełniacze te znacznie zmieniają pęcznienie matrycy. Wymagają dostosowanych odległości chłodzenia. Wypełniacze ścierne szybko zużywają standardowe metale. Należy używać elementów ze stali hartowanej. Hartowane śruby i matryce zachowują średnicę w czasie.
Producenci komercyjni potrzebują elastycznego sprzętu. Należy dokładnie ocenić skalowalność maszyny. Zastanów się, czy system może płynnie przełączać się między standardowymi polimerami a zaawansowanymi kompozytami. Prosta wymiana matryc i śrub pozwala zaoszczędzić wiele godzin przestojów. Konstrukcje modułowe umożliwiają szybką zmianę. Ta elastyczność maksymalizuje ogólny czas sprawności produkcji.
Wykres: Wymagania dotyczące chłodzenia i przetwarzania materiału
Rodzaj materiału |
Ryzyko śmierci |
Wymagania dotyczące chłodzenia |
Potrzeby sprzętowe |
|---|---|---|---|
Standardowy PLA |
Niski |
Stopniowa kąpiel od ciepłej do zimnej |
Standardowa azotowana śruba |
Nylon z włókna węglowego |
Wysoki |
Przedłużona stabilizacja na ciepło |
Matryca/śruba ze stali hartowanej |
Współwytłaczany jedwab |
Średni |
Precyzyjne strefy wieloetapowe |
Specjalna matryca do współwytłaczania |
Zakup sprzętu przemysłowego wymaga starannej weryfikacji. Nie polegaj wyłącznie na broszurach marketingowych. Przed podpisaniem jakichkolwiek umów zakupu należy udowodnić zdolność.
Żądaj twardych dowodów od potencjalnych dostawców. Wymagaj od nich ciągłego, 8-godzinnego testu. Muszą używać określonej receptury żywicy. Następnie poproś o pełny dziennik danych. Przeanalizuj samodzielnie odchylenia średnicy. Dane te ujawniają rzeczywistą stabilność systemu pod rzeczywistym obciążeniem operacyjnym.
Rozdrobnione systemy powodują ogromne bóle głowy. Czasami mikrometr laserowy nie może się natywnie komunikować. Sterownik PLC ciągnika musi natychmiast zrozumieć sygnały laserowe. Jeśli używają różnych protokołów, pętla sprzężenia zwrotnego zawodzi całkowicie. Zapewnij bezproblemową natywną integrację wszystkich czujników. Nowoczesny linia do produkcji włókien z tworzyw sztucznych wymaga ujednoliconej architektury sterowania.
Automatyzacja nie zastępuje wykwalifikowanych operatorów. Zautomatyzowane systemy nadal wymagają nadzoru człowieka. Operatorzy muszą dokładnie zrozumieć strojenie PID. Muszą ręcznie wykonać dokładne centrowanie matrycy. Muszą aktywnie zarządzać profilowaniem temperatury kąpieli wodnej. Odpowiednie szkolenie zapobiega powstawaniu kosztownych złomów.
Opóźnienie czujnika: Powolna komunikacja opóźnia regulację prędkości, powodując falowanie włókna.
Niedopasowane geometrie: Nieprawidłowa konstrukcja ślimaka wytłaczarki powoduje poważną degradację materiału.
Nieodpowiednie chłodzenie: Krótkie kąpiele wodne nie zapewniają bezpiecznego chłodzenia szybkiej produkcji.
Polowanie termiczne: Źle skalibrowane regulatory PID powodują ciągłe wahania temperatury.
Musisz jasno zdefiniować swój portfel materiałów. Dokładnie oblicz wymaganą wydajność w kg/h. Przygotuj szczegółowe zapytanie ofertowe, koncentrując się głównie na możliwościach przekazywania informacji zwrotnych w zamkniętej pętli. Nadaj priorytet rejestrowaniu danych i integracji czujników ponad pierwotną prędkość maszyny.
Kontrolowanie średnicy żarnika wymaga dużej dbałości o szczegóły. Nigdy nie jest kwestią włączenia jednego przełącznika. Reprezentuje holistyczną orkiestrację ciepła, ciśnienia i automatycznego napięcia. Musisz idealnie dopasować te siły. Zalecamy rozsądne ustalanie priorytetów inwestycji. Jakość czujnika ma większe znaczenie niż surowy sygnał wyjściowy. Integracja ze sterownikiem PLC bezpośrednio określa ostateczną jakość materiału. Prędkość wytłaczania surowego nic nie znaczy bez ścisłej kontroli tolerancji. Duże prędkości po prostu powodują szybsze wytwarzanie złomu, którego nie można sprzedać, jeśli nie jest on zarządzany.
Wykonalne kroki w celu ulepszenia produkcji:
Przeprowadź audyt bieżących wskaźników awaryjności wymiarowej i zidentyfikuj szczytowe okresy defektów.
Określ akceptowalne maksymalne prędkości wyjściowe dla określonych polimerów wrażliwych na ciepło.
Oceniaj dostawców na podstawie ciągłych rejestrów danych, unikając teoretycznych broszur.
Inwestuj dużo w programy szkoleniowe dla operatorów skupiające się na PID i zarządzaniu matrycami.
Odp.: Owalność zwykle wynika z niewłaściwej konstrukcji matrycy lub naprężeń mechanicznych. Nadmierne napięcie ściągacza przed stwardnieniem plastikowego rdzenia powoduje nierównomierne rozciąganie materiału. Chłodzenie kierunkowe również powoduje poważne problemy. Jeśli strumienie wody uderzają w jedną stronę mocniej niż w drugą, plastik się wypacza. Wielostopniowe, jednolite kąpiele wodne eliminują tę wadę.
Odpowiedź: Tak, jest to całkowicie możliwe. Jednak maszyna wymaga specyficznych, wysokiej klasy ulepszeń. Należy wyposażyć go w precyzyjną pompę topiącą. Stałe dostarczanie surowców nie podlega negocjacjom. Ponadto wymaga aktywnego, laserowego systemu sprzężenia zwrotnego w zamkniętej pętli, który umożliwia ciągłą regulację prędkości ściągacza w czasie rzeczywistym.
O: Ten wzór fali sinusoidalnej wskazuje na „wzrost”. Wzrost ma kilka przyczyn. Nieskalibrowane regulatory temperatury PID powodują ciągłe wahania lepkości stopu. Nieregularne podawanie pelletu powoduje również nierówne ciśnienie w beczce. Wreszcie brak pompy zębatej nie stabilizuje ciśnienia w matrycy, przenosząc zmiany bezpośrednio na żarnik.


