


装置の位置がずれていると、産業企業は年間数千ドルのコストがかかります。ターゲットの直径に対応していない機械を購入すると、高価な問題が発生します。作業現場ではパイプがひどくねじれる危険があります。また、圧力評価の低下や無駄な設備投資にも直面します。トーチやヒートブランケットなどの時代遅れのフィールドハックに依存すると、一貫性のない結果が生じます。今日の産業用の反復可能なソリューションでは、慎重な機器の選択が必要です。パイプの外径 (OD) に厳密に基づいて機械を評価する必要があります。壁の厚さも重要な役割を果たします。スケジュール 40 は、熱の下ではスケジュール 80 とは大きく異なります。生産量によって自動化のニーズが決まります。
このガイドは、オプションを評価するための実践的で懐疑的なフレームワークを提供します。正確な最終候補者リストを作成する方法を学びます PVCパイプ曲げ機。 特定の運用規模に合わせた私たちの目的は、配管のコンプライアンスを確保することです。投資収益率を最大化するお手伝いをいたします。機械の仕様を日々の生産の現実に直接適合させる方法を発見します。
直径が機構を決定します。 小直径の導管では、大規模な都市パイプと比較して、異なる加熱プロファイルと曲げ半径が必要です。
量が自動化を左右する: 手動の PVC チューブ ベンダーから自動パイプ ベンダーへの移行は、日々の処理量と人件費に厳密に依存します。
「ユニバーサル」という主張に注意してください。 単一の機械ではあらゆるサイズを完璧に曲げることはできません。専用の範囲 (16 ~ 48 mm または 75 ~ 160 mm など) を選択すると、材料の焦げや楕円化を防ぐことができます。
コンプライアンスは必須です。 機械の選択は、曲げ半径と構造的完全性に関して地域の電気および配管規格に準拠する必要があります。
「フリーサイズですべてに対応」は、機器の調達において大きな危険信号です。ユニバーサルマシンは、加熱チャンバーのサイズに関して妥協することがよくあります。また、油圧による曲げ力も犠牲になります。同一の機器上で小さな導管と大きな水道本管を効率的に曲げることはできません。このような普遍的な主張を行うベンダーは、通常、欠陥のある機械設計を隠しています。機器の調達には厳格な運用調整が必要です。特定のパイプの仕様を機械の機能に直接一致させる必要があります。専用の装置を選択すると、コストのかかる製造エラーを防ぐことができます。
曲がりの物理学を詳しく見てみましょう。外径 (OD) と壁の厚さは、加熱段階で直接相互作用します。壁の厚さは最終的に熱戦略を決定します。たとえば、スケジュール 40 パイプは非常に早く加熱されます。ただし、物理的な曲げ応力がかかると、はるかに簡単に崩壊します。スケジュール 80 パイプは、非常に厚い壁を特徴としています。よりゆっくりと、より深くまで熱が浸透する必要があります。このゆっくりとした加熱プロセスにより、安全に柔軟な状態に到達することができます。より幅が広く、より厚いパイプには、堅牢な内部マンドレルのサポートが必要です。また、高度に制御されたマルチゾーン加熱システムも必要です。この特殊な加熱方法により、外側素材層の焦げ付きを防ぎます。一方、内部コアはその形状を完全に保持できるほど十分な剛性を維持します。
能力の低いマシンを使用すると、重大なビジネス リスクが伴います。まず、材料のスクラップ率が劇的に上昇します。加熱が一貫していない場合、曲げに沿って目に見える波打ちや構造的なねじれが発生します。第二に、労働のボトルネックが常に発生します。オペレーターは、ゆっくりとした加熱サイクルが終了するのを待って貴重な時間を無駄にしています。最後に、パイプ壁の損傷は現場検査の失敗につながります。ねじれたパイプは構造上の圧力定格を即座に失います。検査官は、侵害されたインストールを直ちに拒否します。適合しない機器を購入すると、最終的には設備投資が無駄になります。また、職業上の評判も傷つきます。
最も頻繁に使用されるパイプの正確な外径 (OD) を常に測定してください。
機器ベンダーに問い合わせる前に、生産物を特定のサイズに分類してください。
チームが毎日扱う標準的な壁厚のバリエーション (スケジュール 40 対 80) を確認してください。
中小規模のパイプが世界中の住宅配管プロジェクトの主流を占めています。また、電線管の設置や軽量の構造用 PVC フレームにも大きく使用されます。これらの特定のアプリケーションには、専用の 16-48mmパイプ曲げ機は 最適な生産効率を提供します。狭い直径範囲により、高度に最適化された加熱チャンバーが可能になります。この特殊化により、平均サイクル タイムが大幅に短縮されます。
この機器のサイズを評価するときは、2 つの主要な基準に焦点を当てる必要があります。加熱速度は依然として最優先事項です。高速赤外線技術または高度に局所的な発熱体を探してください。高速加熱により、日々の生産がスムーズに進みます。次に、ワークスペースの設置面積のニーズを正確に評価します。作業現場に据え置き型のベンチトップユニットが必要ですか?それとも、設置チームは現場用にモバイル カートのセットアップを必要としていますか?モバイル ユニットは電気請負業者に大きな柔軟性をもたらします。多くの場合、固定ユニットの方がわずかに優れた熱安定性を提供します。
工具の考慮事項は、小さな導管の場合にも同様に重要です。メーカーが提供する標準のシューとローラー ダイスを必ず調べてください。正確な外径に合わせた正確なツールが提供されていることを確認する必要があります。ダイスが緩んでいると、壁の波打ちや外観の美的欠陥が発生します。きついダイスは外面に傷を付け、パイプを弱めます。注文書に署名する前に、正確なダイの寸法を要求してください。
場合によっては、もっとシンプルな手動ツールのほうがうまく機能するのではないかと疑問に思うかもしれません。基本的なハンドヘルド PVC チューブ ベンダーで十分です。 多くの場合、少量の作業には手持ちツールを使用すると、現場でのちょっとした調整や 1 回限りの修理が簡単に行えます。ウォームアップ時間はゼロで、標準のツールボックスに収まります。ただし、大量の事前製造には専用の産業用機械が必要です。何千もの曲げを手動で試行すると、大幅に一貫性のない結果が生成されます。また、オペレータの極度の疲労を引き起こし、人件費も増加します。
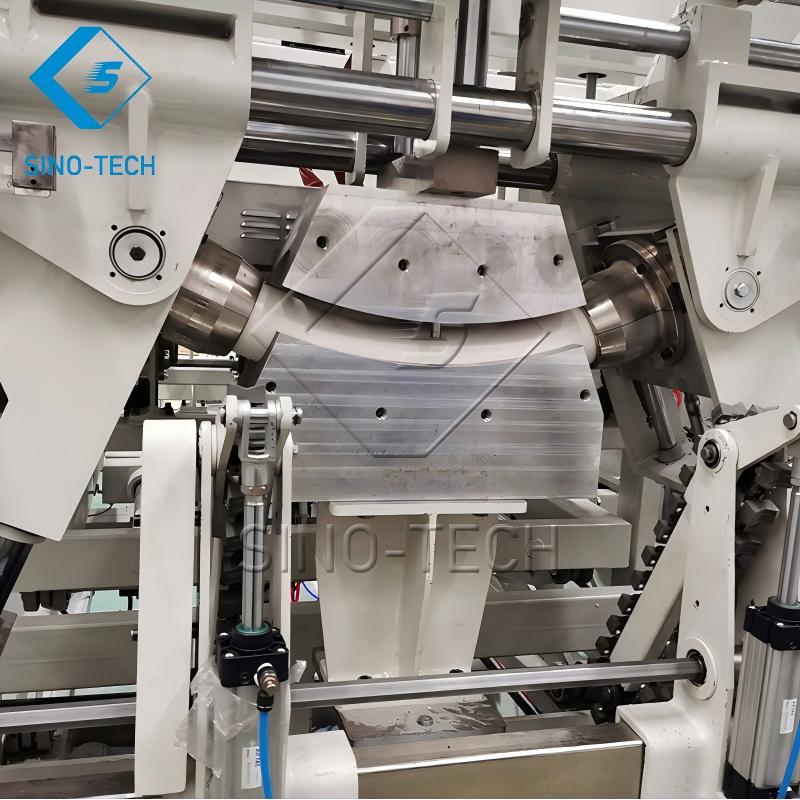
産業プロジェクトには、日常的に重水本管と産業用換気システムが含まれます。これらには、数マイルにわたる大規模な農業用灌漑システムも含まれています。これらの要求の厳しい環境では、堅牢な 75-160mmパイプ曲げ機。大径を扱うと、機械的要件と熱的要件が完全に変わります。小型のマシン設計を単純にスケールアップすることはできません。
まず、内部マンドレルのサポートが絶対に必須になります。この大きな直径範囲で動作する機械には、特殊なマンドレルが必要です。これらの金属製インサートは、機械的な曲げの際にパイプを内部でサポートします。曲線全体にわたって完璧な真円度を維持します。最も重要なことは、重度の卵形を防ぐことです。マンドレルがなければ、150 mm パイプはそれ自身の曲げ応力によって単純に平らになります。楕円形のパイプは流量検査に合格せず、接続部で漏れが発生します。
次に、熱制御の精度はまったく交渉の余地がありません。広い表面積には、ゆっくりと深く浸透する熱が必要です。マルチゾーン放射加熱により、厚いコアが適切に柔らかくなります。機械が材料を急速に加熱すると、表面が焦げます。焦げた PVC は有毒ガスを放出し、非常に脆くなります。一方、コアは硬いままであるため、曲げ中にパイプに亀裂が発生します。マルチゾーン システムは、曲げ半径全体に均一に熱を加えます。
最後に、施設の設置面積と大電力要件を考慮する必要があります。大型機器には多額のインフラ投資が必要です。
電源要件: 専用の 3 相産業用電源接続が必要です。標準の単相配線では重い発熱体は動作しません。
構造上の制限: 製造現場が大きな構造負荷に耐えられることを確認してください。大型機械は重大な油圧振動を発生します。
冷却スペース: 冷却時間を延長できるように、十分な床スペースを割り当てます。大きなパイプは、曲げた後に冷却して硬化するまでにかなりの時間がかかります。
調達の初期段階では、これらの物理的設備の制約を見落とさないでください。作業現場の準備を怠ると、設置の遅れに多額の費用がかかります。
生産を拡大すると、最終的には自動化について真剣に議論する必要があります。機器をアップグレードする前に、正確な損益分岐点を計算する必要があります。この計算では、初期の資本支出と継続的な運用上の節約を比較します。人件費が大幅に削減されるため、コストを節約できます。また、材料スクラップの大幅な削減も実現します。日々のスループットが手動の能力を超えた場合、自動化はすぐに効果を発揮します。アン 自動パイプ曲げ機は オペレータの疲労を最小限に抑えながら連続稼働します。
プログラマビリティにより、これらの大幅な経済的節約が促進されます。マシンの制御インターフェースを綿密に評価します。高品質の CNC または NC システムは、特定の曲げ角度をメモリに保存します。また、さまざまな PVC 材料バッチの正確な加熱時間を節約できます。この再現性により、オペレータの推測が完全に排除されます。新しいオペレーターは、保存されたプログラムを選択するだけでサイクルを開始します。一貫したプログラミングにより、すべての曲げが厳格なコンプライアンス規定に適合することが保証されます。
ただし、自動化機器を購入する前にサイクル時間を確認する必要があります。特定の直径に基づいた経験的データをメーカーに要求します。派手な宣伝文句やパンフレットだけに頼らないでください。正確なサイズのパイプを曲げる機械の検証可能なビデオ証拠を要求してください。これらの実際のサイクル タイムを使用して、予測される 1 日の生産量を計算します。これにより、インストール後の期待外れの生産ボトルネックが回避されます。
また、本質的なスケーラビリティのリスクも認識する必要があります。自動化システムは、施設に新たなメンテナンスのオーバーヘッドをもたらします。近接センサーは時間の経過とともに故障し、再調整が必要になります。作動油が漏れるので、定期的な補充が必要です。ソフトウェアのプログラミングとトラブルシューティングを行うには、熟練したオペレーターも必要です。これらの運用上の現実を最終的な購入決定に考慮してください。
表: パイプ直径範囲別のコア評価指標
機能要件 |
16-48mm コンジット |
75-160mm 工業用パイプ |
|---|---|---|
加熱技術 |
急速赤外線または局所的 |
マルチゾーンのゆっくりとした輻射熱 |
内部サポート |
標準的な曲げではほとんど必要ありません |
必須のマンドレルサポートが必要 |
携帯性 |
ベンチトップまたはモバイルカートの実行可能 |
文具売場ユニットのみ |
主な用途 |
住宅の配管、電気 |
水道本管、農業用灌漑 |
適切なベンダーを選択することは、マシンを選択するのと同じくらい重要です。マーケティングの無駄を省くには、証拠に基づいた調達を実践する必要があります。購入する前に、必ず特定のパイプ材質のサンプル曲げを要求してください。実際の在庫を小さなパレットに入れて発送します。ベンダーに曲げプロセスの連続ビデオを録画するよう依頼してください。これは、同社の装置がお客様の要求された直径と壁厚を実際に処理できることを証明しています。また、宣伝されているサイクルタイムも検証します。
工業製造現場では、コンプライアンスと安全性が依然として最優先事項です。機器が CE や OSHA 規格などの地域の安全認証を満たしていることを確認してください。契約に署名する前に、機械に組み込まれている安全機能をよく確認してください。信頼性の高い産業機器には、自動安全インターロックが組み込まれている必要があります。これらは、保護アクセス ガードが開いたままになっている間は動作を妨げます。機械には、視認性の高い緊急停止機能も備えていなければなりません。これらのボタンは、すべての油圧装置と加熱要素を即座に停止します。最後に、温度リミッターは非常に重要です。温度が安全なしきい値を超えると、自動的に電力が遮断されます。
ベンダーのアフターサポートを慎重に評価してください。交換部品に関するサービス レベル アグリーメント (SLA) を問い合わせてください。発熱体は時間の経過とともに自然に劣化します。カスタム金型は、頻繁に繰り返し使用すると磨耗します。消耗部品の迅速な発送を保証するベンダーが必要です。技術的なトラブルシューティングのプロセスも評価します。同社のエンジニアはセンサーの故障をリモートで診断できますか?ソフトウェアの問題に対するビデオ サポートは提供されますか?信頼できるサポートにより、生産ラインの収益性の高い稼働が維持されます。
特定のパイプ材料を使用したビデオ デモンストレーションをリクエストできませんでした。
ベンダーのカスタム金型製造のリードタイムを無視します。
交換用発熱体のコストと入手可能性を把握します。
外径 (OD) と生産量は、依然として購入決定の最終的なフィルターとなります。一般的なベンダーの誇大宣伝を無視し、自社の運用上の現実に厳密に焦点を当ててください。機械の仕様を主な生産規模に直接一致させる必要があります。特定のサイズのブラケット用に設計された専用マシンに資本予算を集中させます。パフォーマンスの悪いハイブリッド モデルを購入して、最終製品の品質を損なうことを避けてください。真の効率を実現するには、特殊な機器が必要です。
現在のスクラップ率を監査して、今すぐ断固とした行動を起こしてください。肉厚や材質グレードなど、パイプの正確な仕様を定義します。 1 日の平均生産量を記録します。次に、候補リストに挙がったベンダーに連絡し、経験的なサイクルタイム データを要求します。そのデータを手動の生産ベースラインと比較します。今計算すると、機器のアップグレードが非常に収益性が高くなります。適切に選択されたマシンはコンプライアンスを保証し、運用出力を向上させます。
A: いいえ。これを行うと非常に非効率になり、エラーが発生しやすくなります。一部の機械では交換可能なダイが提供されていますが、機械的および熱的な制限は依然として存在します。 150mm パイプに必要な大きな加熱チャンバーと巨大な油圧マンドレル出力は、20mm 導管を圧倒します。 20 mm のパイプは、特大の加熱室内では溶けたり変形したりする可能性があります。
A: それは完全にプロセスに依存します。メーカーが推奨するサーマルウィンドウ内で適切に曲げることにより、構造の完全性が維持されます。厳格な曲げ半径規定に従うことで安全性が確保されます。ただし、材料を過熱したり、外壁を薄くしすぎたりすると、パイプの圧力定格が大幅に低下します。
A: 違いは運用規模と自動化にあります。チューブ ベンダーとは通常、小規模な作業用に設計された手動の低熱のポータブル ツールを指します。工業用曲げ機械は、自動化されたマルチゾーン加熱、高圧油圧成形、およびプログラマブル ロジック コントローラーを利用しています。これらの機械は、欠陥のない大量生産を確実に処理します。


