
Преглеждания: 0 Автор: Редактор на сайта Време на публикуване: 2026-09-16 Произход: сайт


Неправилно подравненото оборудване струва на индустриалните компании хиляди долари годишно. Закупуването на машина, която не е оценена за вашия целеви диаметър, създава скъпи проблеми. Рискувате сериозно прегъване на тръбата на пода на цеха. Освен това се сблъсквате с компрометирани рейтинги на натиск и пропилени капиталови разходи. Разчитането на остарели полеви хакове като факли или топлинни одеяла създава противоречиви резултати. Днешните индустриални, повтарящи се решения изискват внимателен подбор на оборудване. Трябва да оценявате машините стриктно въз основа на външния диаметър на тръбата (OD). Дебелината на стените също играе важна роля. График 40 се държи много по-различно от списък 80 при топлина. Обемът на производство диктува вашите нужди за автоматизация.
Това ръководство предоставя практична, скептична рамка за оценка на вашите възможности. Ще научите как да изберете точните Машина за огъване на PVC тръби за вашия специфичен оперативен мащаб. Нашата цел е да гарантираме съответствието на водопроводната система. Ние ще ви помогнем да увеличите максимално възвръщаемостта на инвестицията си. Ще откриете как да съпоставите спецификациите на машината директно с вашите ежедневни производствени реалности.
Диаметърът определя механиката: Тръбопроводите с малък диаметър изискват различни нагревателни профили и радиуси на огъване в сравнение с големите общински тръби.
Обемът диктува автоматизацията: Преминаването от ръчна машина за огъване на PVC тръби към автоматична машина за огъване на тръби зависи строго от ежедневната производителност и разходите за труд.
Внимавайте за 'универсалните' твърдения: нито една машина не огъва перфектно всеки размер; изборът на специални диапазони (напр. 16-48 mm или 75-160 mm) предотвратява изгарянето на материала и овалността.
Съответствието е задължително: Изборът на машина трябва да съответства на местните електрически и водопроводни кодекси по отношение на радиусите на огъване и структурната цялост.
'Един размер за всички' е огромен червен флаг при снабдяването с оборудване. Универсалните машини често правят компромис с размера на нагревателната камера. Те също правят компромис с хидравличната сила на огъване. Не можете ефективно да огънете малък тръбопровод и голям водопровод с идентично оборудване. Доставчиците, които правят тези универсални твърдения, обикновено крият дефектен механичен дизайн. Снабдяването с оборудване изисква стриктно оперативно съгласуване. Трябва да съобразите специфичните си спецификации на тръбата директно с възможностите на машината. Изборът на специално оборудване предотвратява скъпи производствени грешки.
Нека разгледаме отблизо физиката на огъването. Външният диаметър (OD) и дебелината на стената си взаимодействат директно по време на фазата на нагряване. Дебелината на стената в крайна сметка определя вашата топлинна стратегия. Например, Schedule 40 тръби се нагряват доста бързо. Те обаче се срутват много по-лесно при физическо напрежение на огъване. Тръбите Schedule 80 се отличават със значително по-дебели стени. Те изискват по-бавно, по-дълбоко проникване на топлина. Този по-бавен процес на нагряване им помага безопасно да достигнат гъвкаво състояние. По-широките и по-дебели тръби изискват здрава вътрешна опора на дорника. Те също се нуждаят от силно контролирани, многозонални отоплителни системи. Този специфичен метод на нагряване предотвратява изгарянето на външния слой на материала. Междувременно вътрешното ядро остава достатъчно твърдо, за да поддържа перфектно формата си.
Използването на машини с недостатъчна мощност носи сериозни бизнес рискове. Първо, вашите проценти на скрап ще скочат драстично. Непостоянното нагряване причинява видими вълни и структурни прегъвания по протежение на завоя. Второ, тесните места на труда възникват постоянно. Операторите губят ценни часове, чакайки бавните цикли на нагряване да приключат. И накрая, компрометираните стени на тръбите водят до неуспешни инспекции на обекта. Прегънатата тръба незабавно губи своето структурно налягане. Инспекторите незабавно ще отхвърлят компрометираните инсталации. Купуването на несъответстващо оборудване в крайна сметка губи вашите капиталови разходи. Това също вреди на вашата професионална репутация.
Винаги измервайте точния външен диаметър (OD) на вашите най-често използвани тръби.
Категоризирайте производството си в конкретни размери, преди да се свържете с доставчиците на оборудване.
Прегледайте стандартните вариации на дебелината на стените (График 40 срещу 80), с които вашият екип работи ежедневно.
Малките до средните тръби доминират в жилищните водопроводни проекти по целия свят. Те също така се представят силно в електрически тръбопроводни инсталации и леки структурни PVC рамки. За тези специфични приложения, специален 16-48 мм машина за огъване на тръби осигурява оптимална производствена ефективност. Тесните диапазони на диаметъра позволяват силно оптимизирани нагревателни камери. Тази специализация драстично намалява средното ви време на цикъл.
Когато оценявате този размер на оборудването, трябва да се съсредоточите върху два основни критерия. Скоростта на нагряване остава вашият първи приоритет. Потърсете бърза инфрачервена технология или силно локализирани нагревателни елементи. Бързото нагряване поддържа гладкото ви ежедневно производство. След това преценете вашите точни нужди от работно пространство. Имате ли нужда от стационарен настолен модул за цех? Или вашият монтажен екип изисква настройка на мобилна количка за работната площадка? Мобилните модули предлагат голяма гъвкавост за електрическите изпълнители. Стационарните модули често осигуряват малко по-добра топлинна консистенция.
Съображенията за инструментите са също толкова критични за малки тръбопроводи. Винаги проверявайте стандартните матрици за обувки и ролкови матрици, предоставени от производителя. Трябва да сте сигурни, че предлагат прецизни инструменти за вашия точен OD. Разхлабените матрици причиняват вълни на стените и естетически външни дефекти. Стегнатите матрици надраскват външната повърхност и отслабват тръбата. Изисквайте точни измервания на матрицата, преди да подпишете поръчка за покупка.
Понякога може да се чудите дали по-прост ръчен инструмент работи по-добре. Основен ръчен компютър Огъвачът на PVC тръби често е достатъчен за задачи с малък обем. Ръчните инструменти се справят лесно с малки корекции на място и еднократни ремонти. Те изискват нулево време за загряване и се побират в стандартна кутия с инструменти. Предварителното производство с голям обем обаче изисква специална индустриална машина. Опитите за хиляди завои ръчно създават изключително противоречиви резултати. Това също причинява силна умора на оператора и увеличава разходите за труд.
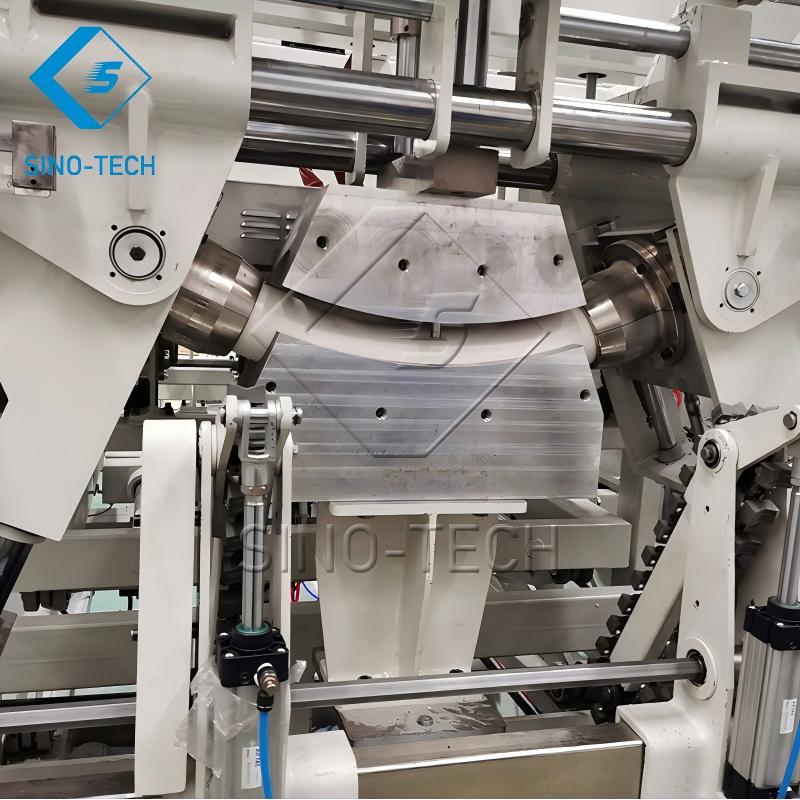
Индустриалните проекти обикновено включват тръбопроводи за тежка вода и индустриални вентилационни системи. Те също така включват широкомащабни селскостопански напоителни системи, обхващащи няколко мили. Тези взискателни среди изискват здрав Машина за огъване на тръби 75-160 мм . Работата с големи диаметри измества изцяло механичните и термичните изисквания. Не можете просто да увеличите дизайна на малка машина.
Първо, вътрешната опора на дорника става абсолютно задължителна. Машините, работещи в този диапазон с голям диаметър, трябва да разполагат със специализирани дорници. Тези метални вложки поддържат тръбата отвътре по време на механичното огъване. Те поддържат перфектна закръгленост по цялата извивка. Най-важното е, че предотвратяват тежкия овал. Без дорник 150 mm тръба просто ще се сплеска под собственото си напрежение на огъване. Овалните тръби не подлежат на инспекции на дебита и течове в ставите.
На следващо място, прецизността на термичния контрол е напълно неоспорима. Големите повърхности изискват бавна, дълбоко проникваща топлина. Многозоналното лъчисто отопление гарантира правилното омекотяване на дебелото ядро. Ако машината загрее материала твърде бързо, повърхността се изгаря. Изгореният PVC отделя токсични изпарения и става много крехък. Междувременно сърцевината остава твърда, което води до напукване на тръбата по време на огъване. Многозоналните системи прилагат топлина равномерно по целия радиус на огъване.
И накрая, трябва да имате предвид отпечатъка на съоръжението и изискванията за голяма мощност. Тежкотоварното оборудване изисква значителни инфраструктурни инвестиции.
Изисквания за захранване: Ще ви трябват специални 3-фазни промишлени захранващи връзки. Стандартното еднофазно окабеляване няма да работи с тежки нагревателни елементи.
Структурни ограничения: Уверете се, че вашият цех може да издържи тежки структурни натоварвания. Големите машини генерират значителни хидравлични вибрации.
Охлаждащо пространство: Отделете достатъчно подово пространство за продължително време за охлаждане. Големите тръби отнемат значително повече време за охлаждане и фиксиране след огъване.
Не пренебрегвайте тези физически ограничения на съоръженията по време на ранната фаза на доставка. Неуспехът да подготвите етажа на цеха си причинява скъпи забавяния на монтажа.
Увеличаването на производството в крайна сметка налага сериозен разговор за автоматизацията. Трябва да изчислите точната точка на рентабилност, преди да надстроите вашето оборудване. Това изчисление противопоставя вашите първоначални капиталови разходи срещу текущи оперативни спестявания. Спестявате пари чрез значително намалени разходи за труд. Освен това постигате драстично намаляване на бракуваните материали. Когато ежедневната ви производителност надхвърли ръчния капацитет, автоматизацията бързо се изплаща. Ан автоматичната машина за огъване на тръби работи непрекъснато с минимална умора на оператора.
Програмируемостта води до тези огромни финансови спестявания. Оценете много внимателно контролния интерфейс на машината. Качествената CNC или NC система съхранява специфични ъгли на огъване в своята памет. Той също така спестява точно време за нагряване за различни партиди PVC материал. Тази повторяемост елиминира изцяло догадките на оператора. Нов оператор просто избира съхранената програма и инициира цикъла. Последователното програмиране гарантира, че всяко едно огъване отговаря на строги кодове за съответствие.
Трябва обаче да проверите времената на цикъла, преди да купите каквото и да е автоматизирано оборудване. Изисквайте емпирични данни от производителите въз основа на вашите конкретни диаметри. Никога не разчитайте единствено на лъскави маркетингови твърдения или брошури. Поискайте потвърдено видео доказателство за това, че машината огъва вашия точен размер на тръбата. Изчислете прогнозната си дневна производителност, като използвате тези времена на цикъла в реалния свят. Това предотвратява разочароващите производствени затруднения след инсталирането.
Трябва също така да признаете присъщите рискове за скалируемост. Автоматизираните системи въвеждат нови разходи за поддръжка във вашето съоръжение. Сензорите за близост отказват с течение на времето и изискват повторно калибриране. Хидравличните течности изтичат и изискват редовно допълване. Вие също ще имате нужда от квалифицирани оператори за програмиране и отстраняване на проблеми със софтуера. Вземете предвид тези оперативни реалности във вашето окончателно решение за покупка.
Таблица: Основни показатели за оценка по диапазон на диаметъра на тръбата
Изискване за функция |
16-48 мм тръбопроводи |
75-160 мм индустриални тръби |
|---|---|---|
Отоплителна техника |
Бърз инфрачервен или локализиран |
Многозонова бавна лъчиста топлина |
Вътрешна поддръжка |
Рядко се изисква за стандартни завои |
Необходима е задължителна опора на дорника |
Преносимост |
Настолна или мобилна количка жизнеспособна |
Само стационарна цехова единица |
Основно приложение |
Жилищни ВиК, ел |
Водопроводи, земеделско напояване |
Изборът на правилния доставчик е също толкова важен, колкото и изборът на машината. Трябва да практикувате ориентирано към доказателства снабдяване, за да пресечете маркетинговия пух. Винаги изисквайте примерни завои на вашия специфичен тръбен материал, преди да купите. Изпратете им малък палет от действителния си инвентар. Помолете продавача да запише непрекъснато видео на процеса на огъване. Това доказва, че тяхното оборудване действително се справя с искания от вас диаметър и дебелина на стената. Той също така проверява техните рекламирани часове на цикъла.
Съответствието и безопасността остават от първостепенно значение в настройките на индустриалното производство. Уверете се, че оборудването отговаря на регионалните сертификати за безопасност като стандарти CE или OSHA. Разгледайте внимателно вградените функции за безопасност на машината, преди да подпишете договори. Надеждното промишлено оборудване трябва да включва автоматизирани блокировки за безопасност. Те предотвратяват работа, докато предпазните предпазители за достъп остават отворени. Машината трябва също да разполага с добре видими аварийни спирания. Тези бутони незабавно спират всички хидравлични и нагревателни елементи. И накрая, термичните ограничители са абсолютно решаващи. Те автоматично изключват електрическото захранване, ако температурите превишат безопасните прагове.
Оценете внимателно следпродажбената поддръжка на доставчика. Поискайте тяхното Споразумение за ниво на обслужване (SLA) относно резервни части. Нагревателните елементи естествено се разграждат с времето. Персонализираните матрици се износват след интензивна многократна употреба. Имате нужда от доставчик, който гарантира бърза доставка на консумативите. Оценете и техния процес за отстраняване на технически проблеми. Могат ли техните инженери да диагностицират грешките на сензора дистанционно? Предлагат ли видео поддръжка за софтуерни проблеми? Надеждната поддръжка поддържа вашата производствена линия работеща рентабилно.
Неуспешно заявяване на видео демонстрация с помощта на вашия конкретен материал за тръби.
Пренебрегване на времето за доставка на доставчика за производство на матрици по поръчка.
Пренебрегвайки цената и наличността на резервни нагревателни елементи.
Външният диаметър (OD) и производственият обем остават най-важните филтри за вашето решение за покупка. Игнорирайте генеричния шум от доставчици и се фокусирайте стриктно върху вашите оперативни реалности. Трябва да съпоставите спецификациите на машината директно с вашите основни производствени размери. Фокусирайте капиталовия си бюджет върху специализирани машини, предназначени за конкретни размери. Избягвайте да компрометирате качеството на крайния си продукт чрез закупуване на хибриден модел с лоша ефективност. Истинската ефективност изисква специализирано оборудване.
Предприемете решителни действия днес, като проверите текущите си нива на скрап. Определете вашите точни спецификации на тръбата, включително дебелина на стената и клас на материала. Запишете средния си дневен производствен обем. След това се свържете с избраните доставчици и поискайте емпирични данни за времето на цикъла. Сравнете техните данни с вашата базова линия за ръчно производство. Правенето на математика сега гарантира високодоходно надграждане на оборудването. Добре подбраната машина гарантира съответствие и повишава вашата оперативна производителност.
О: Не. Това е много неефективно и податливо на грешки. Въпреки че някои машини предлагат взаимозаменяеми матрици, механичните и термичните ограничения продължават да съществуват. Голямата нагревателна камера и масивната хидравлична мощност на дорника, необходими за 150 mm тръби, надделяват над 20 mm тръби. Тръба от 20 mm вероятно ще се стопи или деформира в прекалено голяма нагревателна камера.
О: Зависи изцяло от вашия процес. Правилното огъване в рамките на препоръчания от производителя термичен прозорец поддържа структурната цялост. Следването на стриктни кодове за радиус на огъване гарантира безопасност. Въпреки това, прегряването на материала или разтягането на външната стена твърде тънко ще компрометира сериозно номиналното налягане на тръбата.
О: Разликата е в оперативния мащаб и автоматизацията. Тръбоогъвачът обикновено се отнася до ръчни, преносими инструменти с ниска топлина, предназначени за работа в малък мащаб. Индустриална машина за огъване използва автоматизирано многозоново нагряване, хидравлично формоване под високо налягане и програмируеми логически контролери. Тези машини се справят надеждно с голям обем производство без дефекти.


