
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-16 Origen: Sitio
La falta de coincidencia entre la capacidad de la máquina y la demanda de producción presenta un riesgo operativo importante. Las especificaciones insuficientes de su equipo crean cuellos de botella inmediatos en la fábrica. La sobreespecificación restringe su capital disponible incluso antes de que comience la producción. A menudo se ven números impresionantes de capacidad en las placas de identificación impresas en los folletos de los proveedores. Sin embargo, estas cifras teóricas rara vez coinciden con la producción sostenida en el mundo real. Las condiciones diarias de las plantas fluctúan constantemente. Las verdaderas tasas de producción dependen de variables mecánicas, operativas y materiales específicas. Exploraremos los factores principales del equipo a continuación. Aprenderá exactamente qué dicta la producción diaria real. Examinaremos en detalle los niveles de automatización, la eficiencia de la calefacción y los requisitos de refrigeración. Comprender estas dinámicas le ayuda a tomar decisiones de compra informadas. Puede alinear su maquinaria con precisión con su volumen objetivo. Dimensionar adecuadamente su sistema evita costosos tiempos de inactividad. Garantiza una calidad constante del producto en cada turno. Al analizar tanto la unidad de soplado como el equipo auxiliar, se obtiene una visión transparente de las capacidades reales.
Debe definir la diferencia exacta entre la BPH máxima y la eficiencia real de la planta. El máximo de botellas por hora representa un escenario matemático perfecto. La eficacia general del equipo (OEE) refleja la realidad operativa diaria. Los fabricantes calculan la BPH máxima utilizando un tiempo de ciclo ideal. Las fábricas reales se enfrentan a pausas de mantenimiento, variaciones de materiales y cambios ambientales. Debe comprender cómo el tiempo del ciclo dicta esta capacidad teórica básica.
Cada ciclo de moldeo por soplado consta de cinco fases distintas. La duración de estas fases combinadas determina tu velocidad máxima.
Los proveedores asumen condiciones perfectas al cotizar la producción máxima. Esperan una temperatura ambiente ideal de fábrica. Suponen que siempre se procesan preformas impecables. Calculan cero fatiga del operador durante un turno de ocho horas. Apuestan por un rendimiento óptimo e ininterrumpido de la enfriadora. Rara vez se experimentan todas estas condiciones perfectas simultáneamente. Las fábricas enfrentan picos de humedad. Las preformas sufren ligeras variaciones de peso. Naturalmente, los operadores reducen la velocidad a medida que avanzan los turnos. Reconocer estos supuestos transparentes le ayudará a descontar las reclamaciones de los folletos de forma realista.
Los compradores suelen elaborar programas de producción en torno al BPH máximo teórico. Ignoran la inevitable pérdida de eficiencia del 10% al 15% propia de la fabricación física. Esta supervisión genera plazos de entrega incumplidos y cadenas de suministro tensas.
El nivel de automatización que seleccione dicta su límite máximo de producción. Las máquinas semiautomáticas requieren la carga manual de preformas. Un operador extrae manualmente las preformas calientes del horno de infrarrojos. Los colocan directamente en el molde de soplado abierto. Luego inician el ciclo de soplado presionando dos botones de seguridad. La fatiga del operador se convierte aquí en un importante obstáculo. La transferencia manual limita inherentemente la velocidad de producción. Puede esperar entre 100 y 300 BPH. Este resultado depende en gran medida del número de cavidades y de la resistencia humana. Incluso si el ciclo de la máquina se activa instantáneamente, las manos humanas solo pueden moverse con cierta rapidez y seguridad.
Las máquinas lineales totalmente automáticas eliminan por completo la carga manual. Utilizan un sistema de transferencia de cadena continua o servoaccionado. Esta mecanización estabiliza por completo los tiempos de ciclo. Aumenta significativamente la producción. Las instalaciones suelen alcanzar entre 400 y 1000+ BPH utilizando estos sistemas. Los servomotores proporcionan movimientos precisos y repetibles. Nunca se cansan. Garantizan que la preforma llegue al molde a la temperatura óptima exacta en todo momento.
Al analizar tu Con una producción de máquina sopladora de botellas de 5 galones , debe asignar sus objetivos de producción a marcos operativos realistas. La intervención manual sirve bien a la producción regional de bajo volumen. La automatización servoaccionada se vuelve obligatoria para objetivos de producción continua y de gran volumen.
Matriz de decisión de automatización
| Tipo de sistema | Operador Requisitos de entrada | Salida típica (BPH) | Más adecuado para |
|---|---|---|---|
| Semiautomático | Alto (Carga/Descarga Manual) | 100 - 300 | Configuraciones regionales, tiradas cortas personalizadas |
| Completamente automático (lineal) | Bajo (solo supervisión) | 400 - 1000+ | Distribución continua a gran escala |
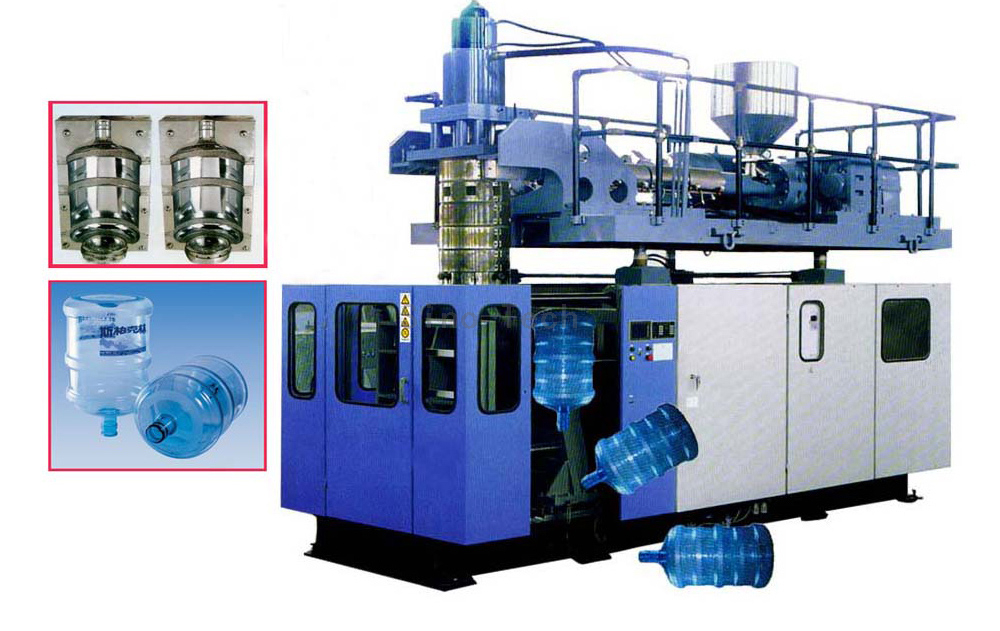
Más allá de la automatización, la mecánica de máquinas específicas rige la rapidez con la que se puede formar una botella. Normalmente se evalúan configuraciones de 1 cavidad frente a configuraciones de 2 cavidades. Agregar una segunda cavidad duplica la escala geométrica de su producción teórica. Sin embargo, también duplica la demanda de volumen inmediata de su sistema de aire de alta presión. No podrá actualizar un marco de 1 cavidad a uno de 2 cavidades más adelante. Debe definir este requisito mecánico por adelantado en función de su previsión de volumen.
La eficiencia del horno de calefacción por infrarrojos juega un papel fundamental. Las preformas gruesas de 5 galones, que a menudo pesan más de 700 gramos, necesitan una penetración térmica profunda. La distancia física entre los calentadores de infrarrojos y la superficie de la preforma es muy importante. La velocidad de rotación de las preformas también determina la calidad del calentamiento. La rotación rápida y constante garantiza una distribución uniforme del calor a través de la gruesa pared. Este proceso prepara el plástico grueso más rápido sin quemar la capa exterior. Los hornos eficientes utilizan paneles reflectantes especializados. Estas placas maximizan el uso de energía infrarroja. Rebotan el calor perdido en el plástico, reduciendo el tiempo total de calentamiento en varios segundos críticos.
Los sistemas de sujeción de moldes también afectan la duración del ciclo. Generalmente puede elegir entre sistemas de palanca hidráulicos, neumáticos o servoaccionados. Los sistemas hidráulicos ofrecen una inmensa fuerza de sujeción pero avanzan lentamente. Los sistemas neumáticos consumen aire comprimido valioso para mover platos pesados. La sujeción servoaccionada funciona mucho más rápido y con mayor precisión. Reduce fracciones críticas de segundo del tiempo del ciclo de secado. Los ciclos de secado más rápidos significan mayores rendimientos por hora. Los servosistemas también proporcionan un funcionamiento más limpio en la fábrica. Eliminan el riesgo de fugas de aceite hidráulico cerca de contenedores aptos para alimentos.
El tipo de plástico que utiliza altera drásticamente su ritmo de producción. Las temperaturas de procesamiento difieren enormemente entre las cadenas de polímeros. Procesos de tereftalato de polietileno (PET) a temperaturas más bajas. Se ablanda rápidamente y se enfría relativamente rápido dentro del molde frío. El policarbonato (PC) resiste el calor de forma agresiva. La PC requiere temperaturas de procesamiento mucho más altas para volverse flexible. También exige tiempos de enfriamiento más prolongados en el molde para que fragüe correctamente antes de la expulsión.
Si opera un doble propósito Máquina de botellas de PC de 3 galones y 5 galones , debe ajustar la configuración operativa con frecuencia. La distintiva resistencia al calor del PC requiere perfiles de calentamiento más largos en el horno. Debe aplicar un control de temperatura del molde muy específico. Verá una reducción de la BPH bruta en comparación con el procesamiento de preformas de PET más delgadas y de un solo uso. Los operadores deben prolongar deliberadamente las fases de soplado y enfriamiento de los materiales de PC. Acelerar este proceso hace que las pesadas bases de la PC se deformen. Una base deformada impide que la botella final quede en posición vertical sobre una superficie plana.
El diseño del molde combate directamente estos retrasos en el enfriamiento. Los canales de enfriamiento del fondo del molde aceleran significativamente la fase de enfriamiento. Las bases pesadas de 5 galones retienen un calor intenso y concentrado. Los canales de agua especializados eliminan este calor rápidamente. Esta extracción dirigida reduce el tiempo total del ciclo. Cuanto más rápido extraigas calor, más rápido podrás expulsar la botella de forma segura. Los diseños de moldes avanzados incluyen canales de enfriamiento con deflectores. Estos canales precisos fuerzan el agua fría a acercarse íntimamente al plástico caliente. Optimiza la eficiencia de la transferencia térmica y previene deformidades de la base.
La propia máquina sopladora rara vez provoca retrasos en la producción. Las limitaciones de los equipos auxiliares representan el punto de falla más común para lograr los rendimientos objetivo. La unidad de soplado, el compresor y el enfriador deben funcionar como un ecosistema perfectamente equilibrado.
Para maximizar su Con una potencia de máquina sopladora de botellas de 5 galones , su compresor de aire de alta presión debe seguir el ritmo. Expandir una preforma de 5 galones requiere un volumen enorme de aire entregado a una presión de 30 a 35 bares. Si el tiempo de recuperación del compresor va por detrás del tiempo del ciclo de soplado, la producción simplemente se detiene. La máquina espera a que se recupere la presión del aire. Debe dimensionar el compresor para manejar el flujo máximo intermitente. No se limite a mirar las tasas de consumo promedio.
Los enfriadores de agua desempeñan un papel igualmente crítico. Una refrigeración inadecuada provoca defectos importantes en el producto. Las bases pesadas de 5 galones se deforman fácilmente cuando se expulsan demasiado calientes. Si el enfriador tiene un rendimiento deficiente, los operadores no tienen más remedio que ralentizar el ciclo de la máquina. Lo hacen manualmente para permitir un enfriamiento más prolongado en el molde. Los enfriadores de tamaño insuficiente luchan muchísimo durante los meses de verano. El alto calor ambiental de la fábrica los abruma. Debe exceder ligeramente las especificaciones de la capacidad de su enfriador. Esto garantiza tiempos de ciclo rápidos y constantes durante todo el año, independientemente de los picos de temperatura estacionales.
La estabilidad del suministro de energía es un factor oculto. Las fluctuaciones de voltaje perjudican gravemente la consistencia del calentador de infrarrojos. Un calentamiento inconsistente provoca formas deformadas y botellas rechazadas. Esto reduce directamente su rendimiento neto. Las preformas gruesas requieren una penetración estable de las ondas infrarrojas. Una caída repentina de voltaje deja la pared interior de la preforma demasiado fría. La varilla de estiramiento mecánico perforará el plástico rígido. La instalación de reguladores de voltaje de alta resistencia protege su perfil de calefacción. Garantiza que cada preforma reciba la misma energía térmica.
Instale siempre un tanque de aire intermedio de alta capacidad entre el compresor y la máquina sopladora. Este tanque suaviza las caídas repentinas de presión. Garantiza que las válvulas de soplado de la máquina reciban una presión constante en bares exactamente cuando más la necesitan.
Seleccionar el equipo adecuado requiere un enfoque estricto y basado en evidencia. Debes mirar más allá de los números de los titulares. Utilice el siguiente marco de evaluación procesable para evaluar las cotizaciones de los proveedores.
Lograr una salida óptima de 5 galones funciona como una métrica integral para todo el sistema. No es sólo una especificación de máquina independiente. La unidad de soplado principal, el compresor de alta presión, el enfriador industrial y el suministro eléctrico de la fábrica deben actuar en completa sinergia. Si un componente tiene un rendimiento inferior, toda la línea se ralentiza.
Antes de comprar, audite minuciosamente su infraestructura auxiliar actual. Verifique su disponibilidad de aire a alta presión. Evalúe críticamente su capacidad de enfriamiento. Evalúe la disponibilidad de mano de obra local antes de finalizar la configuración de una máquina. No compre un sistema completamente automático si su embalaje posterior no puede soportar el aumento de volumen.
Póngase en contacto con nuestro equipo de ingeniería y ventas hoy. Podemos proporcionar un cálculo de BPH personalizado adaptado con precisión a los pesos y materiales específicos de sus preformas. También ofrecemos consulta experta sobre el dimensionamiento de equipos auxiliares. Permítanos ayudarle a construir una línea de producción confiable y de alto rendimiento.
R: Una configuración semiautomática estándar normalmente produce entre 100 y 250 BPH. Este rango depende en gran medida de la velocidad y la resistencia del operador. La transferencia manual de preformas calientes al molde crea un cuello de botella inherente. La fatiga del operador naturalmente reduce la producción durante turnos más largos.
R: Sí, el peso de la botella afecta significativamente la producción. Las preformas más pesadas, como las de 750 g en comparación con las de 680 g, requieren una penetración térmica más profunda. Necesitan perfiles calefactores más largos en el horno. También requieren tiempos prolongados de enfriamiento en el molde para evitar la deformación de la base. Esto reduce ligeramente su producción máxima por hora.
R: Puedes intercambiar moldes fácilmente, pero las velocidades serán diferentes. Las botellas de 3 galones suelen funcionar un poco más rápido. Poseen menor masa y requieren una evacuación del aire más rápida. Suponiendo que ajuste el perfil de calentamiento correctamente, las botellas más pequeñas se calientan y enfrían más rápido, lo que produce un BPH más alto.
