
Прагляды: 0 Аўтар: Рэдактар сайта Час публікацыі: 2026-10-16 Паходжанне: Сайт
Неадпаведнасць магутнасці машыны і вытворчага попыту ўяўляе вялікую аперацыйную рызыку. Недастатковая спецыфікацыя вашага абсталявання стварае непасрэдныя вузкія месцы на заводзе. Залішняя спецыфікацыя абмяжоўвае ваш даступны капітал яшчэ да пачатку вытворчасці. На брашурах пастаўшчыкоў вы часта бачыце ўражлівыя лічбы аб'ёмнасці на таблічках. Аднак гэтыя тэарэтычныя лічбы рэдка супадаюць з устойлівым рэальным вытворчасцю. Сутачныя ўмовы раслін пастаянна вагаюцца. Сапраўдныя паказчыкі вытворчасці залежаць ад пэўных механічных, эксплуатацыйных і матэрыяльных зменных. Ніжэй мы разгледзім асноўныя фактары абсталявання. Вы дакладна даведаецеся, што вызначае фактычную сутачную прадукцыйнасць. Мы дэталёва разгледзім узровень аўтаматызацыі, эфектыўнасць ацяплення і патрабаванні да астуджэння. Разуменне гэтай дынамікі дапамагае вам прымаць абгрунтаваныя рашэнні аб куплі. Вы можаце дакладна наладзіць сваю тэхніку з мэтавым аб'ёмам. Правільны выбар памераў вашай сістэмы прадухіляе дарагія прастоі. Гэта забяспечвае стабільную якасць прадукцыі на працягу кожнай змены. Аналізуючы як агрэгат выдзімання, так і дапаможнае абсталяванне, вы атрымліваеце празрыстае ўяўленне аб рэальных магчымасцях.
Вы павінны вызначыць дакладную розніцу паміж максімальнай ДГПЖ і фактычнай эфектыўнасцю ўстаноўкі. Максімальная колькасць бутэлек у гадзіну ўяўляе сабой ідэальны матэматычны сцэнар. Агульная эфектыўнасць абсталявання (OEE) адлюстроўвае штодзённую эксплуатацыйную рэальнасць. Вытворцы разлічваюць максімальную ДГПЖ, выкарыстоўваючы ідэальны час цыклу. Сапраўдныя фабрыкі маюць справу з перапынкамі ў тэхнічным абслугоўванні, варыяцыямі матэрыялаў і зменамі навакольнага асяроддзя. Вы павінны разумець, як час цыкла вызначае гэтую базавую тэарэтычную ёмістасць.
Кожны цыкл выдувного фармавання ўключае ў сябе пяць розных фаз. Працягласць гэтых камбінаваных фаз вызначае вашу максімальную хуткасць.
Пастаўшчыкі мяркуюць ідэальныя ўмовы, прапаноўваючы максімальную прадукцыйнасць. Яны чакаюць ідэальнай тэмпературы навакольнага асяроддзя на заводзе. Яны мяркуюць, што вы кожны раз апрацоўваеце бездакорныя нарыхтоўкі. Яны разлічваюць нулявую стомленасць аператара за васьмігадзінную змену. Яны робяць стаўку на аптымальную бесперабойную працу ахаладжальніка. Вы рэдка адчуваеце ўсе гэтыя ідэальныя ўмовы адначасова. Заводы сутыкаюцца са скокамі вільготнасці. Нарыхтоўкі пакутуюць ад невялікіх варыяцый вагі. Аператары, натуральна, запавольваюцца па меры змены. Прызнанне гэтых празрыстых здагадак дапаможа вам рэалістычна зніжаць прэтэнзіі ў брашурах.
Пакупнікі часта будуюць графік вытворчасці вакол тэарэтычнага максімальнага ДГПЖ. Яны ігнаруюць непазбежную страту эфектыўнасці ад 10% да 15%, уласцівую фізічнай вытворчасці. Гэты недагляд прыводзіць да невыканання графікаў паставак і напружаных ланцугоў паставак.
Узровень аўтаматызацыі, які вы выбіраеце, вызначае ваш жорсткі выхадны столь. Паўаўтаматычныя станкі патрабуюць ручной загрузкі нарыхтовак. Аператар уручную выцягвае гарачыя нарыхтоўкі з інфрачырвонай печы. Яны змяшчаюць іх непасрэдна ў адкрытую выдувную форму. Затым яны ініцыююць цыкл выдзімання, націскаючы падвойныя кнопкі бяспекі. Тут галоўным вузкім месцам становіцца стомленасць аператара. Ручная перадача па сваёй сутнасці абмяжоўвае хуткасць вытворчасці. Вы можаце чакаць ад 100 да 300 BPH. Гэты вынік шмат у чым залежыць ад колькасці паражнін і цягавітасці чалавека. Нават калі машынны цыкл запускаецца імгненна, чалавечыя рукі могуць рухацца толькі так хутка і бяспечна.
Цалкам аўтаматычныя лінейныя машыны цалкам выключаюць ручную загрузку. Яны выкарыстоўваюць бесперапынную ланцужок або сістэму перадачы з сервоприводом. Гэтая механізацыя цалкам стабілізуе час цыклу. Гэта значна маштабуе выхад. З дапамогай гэтых сістэм звычайна ўстановы дасягаюць ад 400 да 1000+ BPH. Серварухавікі забяспечваюць дакладныя, паўтаральныя руху. Яны ніколі не стамляюцца. Яны гарантуюць, што нарыхтоўка дасягае формы пры дакладнай аптымальнай тэмпературы кожны раз.
Пры аналізе вашага Прадукцыйнасць машыны для выдзімання бутэлек аб'ёмам 5 галонаў , вы павінны супаставіць свае вытворчыя мэты з рэалістычнымі аперацыйнымі рамкамі. Ручное ўмяшанне добра абслугоўвае невялікую рэгіянальную вытворчасць. Аўтаматызацыя з сервоприводом становіцца абавязковай для бесперапыннага выпуску вялікіх аб'ёмаў.
Матрыца рашэнняў аўтаматызацыі
| Тып сістэмы | Патрабаванні да ўводу аператара | Тыповы выхад (BPH) | Лепш за ўсё падыходзіць для |
|---|---|---|---|
| Паўаўтаматычны | Высокі (ручная загрузка/разгрузка) | 100 - 300 | Рэгіянальныя ўстаноўкі, кароткія індывідуальныя серыі |
| Цалкам аўтаматычны (лінейны) | Нізкі (толькі для нагляду) | 400 - 1000+ | Маштабнае бесперапыннае распаўсюджванне |
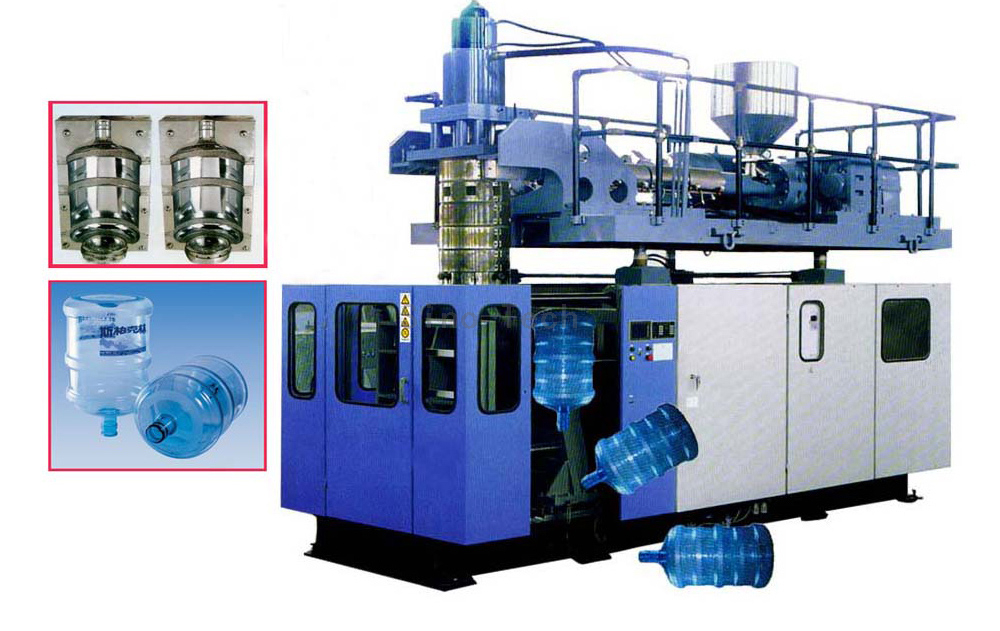
Акрамя аўтаматызацыі, спецыяльная механіка машыны вызначае, наколькі хутка можа фармавацца бутэлька. Звычайна вы ацэньваеце ўстаноўкі з 1 паражніной і 2 паражніной. Даданне другой паражніны падвойвае геаметрычнае маштабаванне вашага тэарэтычнага выхаду. Тым не менш, гэта таксама падвойвае неадкладную патрэбу ў вашай сістэме паветра пад высокім ціскам. Вы не можаце пазней абнавіць раму з 1 паглыбленнем да рамы з 2 палосамі. Вы павінны вызначыць гэта механічнае патрабаванне загадзя на аснове вашага прагнозу аб'ёму.
Эфектыўнасць інфрачырвонай ацяпляльнай печы гуляе вялікую ролю. Тоўстыя нарыхтоўкі аб'ёмам 5 галонаў, часта вагой больш за 700 грамаў, патрабуюць глыбокага тэрмічнага пранікнення. Фізічная адлегласць паміж інфрачырвонымі абагравальнікамі і паверхняй нарыхтоўкі мае вялікае значэнне. Хуткасць кручэння преформ таксама вызначае якасць нагрэву. Хуткае, паслядоўнае кручэнне забяспечвае раўнамернае размеркаванне цяпла па тоўстай сцяне. Гэты працэс падрыхтоўвае тоўсты пластык хутчэй, не спальваючы знешні пласт. Эфектыўныя печы выкарыстоўваюць спецыялізаваныя святлоадбівальныя дошкі. Гэтыя платы максімальна спажываюць інфрачырвонае святло. Яны адбіваюць бяздомнае цяпло назад у пластык, скарачаючы агульны час нагрэву на некалькі важных секунд.
Сістэмы заціску формы таксама ўплываюць на працягласць цыклу. Як правіла, вы можаце выбраць адну з гідраўлічных, пнеўматычных або сервоприводных сістэм пераключэння. Гідраўлічныя сістэмы забяспечваюць велізарную сілу заціску, але рухаюцца павольна. Пнеўматычныя сістэмы спажываюць каштоўнае сціснутае паветра для перамяшчэння цяжкіх валікаў. Заціск з сервоприводом працуе значна хутчэй і з большай дакладнасцю. Гэта скарачае крытычныя долі секунды ад часу сушкі. Больш хуткія сухія цыклы азначаюць больш высокую пагадзінную ўраджайнасць. Сэрвасістэмы таксама забяспечваюць больш чыстую працу на заводзе. Яны выключаюць рызыку ўцечкі гідраўлічнага алею паблізу харчовых кантэйнераў.
Тып пластыка, які вы выкарыстоўваеце, кардынальна змяняе ваш вытворчы рытм. Тэмпературы апрацоўкі палімерных ланцугоў значна адрозніваюцца. Поліэтылентэрэфталат (ПЭТ) апрацоўваецца пры больш нізкіх тэмпературах. Ён хутка размягчается і адносна хутка астывае ўнутры астуджанай формы. Полікарбанат (ПК) агрэсіўна супрацьстаіць нагрэву. ПК патрабуе значна больш высокай тэмпературы апрацоўкі, каб стаць гнуткім. Ён таксама патрабуе больш працяглага часу астуджэння ў форме для правільнага застывання перад выкідам.
Калі вы працуеце падвойнага прызначэння 3-галонная 5-галонная ПК машына для бутэлек , вы павінны часта наладжваць працоўныя налады. Выразная тэрмаўстойлівасць ПК патрабуе больш доўгіх награвальных профіляў у печы. Вы павінны прымяніць вельмі спецыфічны кантроль тэмпературы формы. Вы ўбачыце зніжэнне сырой ДГПЖ у параўнанні з больш тонкімі аднаразовымі ПЭТ-прэформамі. Аператары павінны мэтанакіравана падоўжыць фазы выдзімання і астуджэння матэрыялаў для ПК. Прыспешванне гэтага працэсу прыводзіць да дэфармацыі цяжкіх баз ПК. Дэфармаваная аснова не дазваляе канчатковай бутэльцы стаяць вертыкальна на роўнай паверхні.
Дызайн формы непасрэдна змагаецца з гэтымі затрымкамі астуджэння. Астуджальныя каналы ніжняй формы значна паскараюць фазу астуджэння. Цяжкія 5-галонныя падставы ўтрымліваюць інтэнсіўнае, канцэнтраванае цяпло. Спецыялізаваныя водныя каналы хутка адводзяць гэта цяпло. Гэтая мэтанакіраваная экстракцыя скарачае агульны час цыклу. Чым хутчэй вы вылучыце цяпло, тым хутчэй вы зможаце бяспечна выцягнуць бутэльку. Прасунутыя канструкцыі прэс-формаў ўключаюць каналы астуджэння з перашкодамі. Гэтыя дакладныя каналы прымушаюць астуджаную ваду цесна набліжацца да гарачага пластыка. Гэта аптымізуе эфектыўнасць цеплавой перадачы і прадухіляе дэфармацыю падставы.
Сама выдзімальная машына рэдка выклікае затрымкі вытворчасці. Абмежаванні дапаможнага абсталявання ўяўляюць сабой найбольш распаўсюджаную кропку адмовы ў дасягненні мэтавай ураджайнасці. Надзімная ўстаноўка, кампрэсар і ахаладжальнік павінны функцыянаваць як ідэальна збалансаваная экасістэма.
Каб максымізаваць ваш Прадукцыйнасць машыны для выдзімання бутэлек аб'ёмам 5 галонаў , ваш паветраны кампрэсар высокага ціску павінен ісці ў нагу. Для пашырэння 5-галоннай нарыхтоўкі патрабуецца велізарны аб'ём паветра, які падаецца пад ціскам ад 30 да 35 бар. Калі час аднаўлення кампрэсара адстае ад часу цыкла прадзьмуху, выхад проста спыняецца. Машына чакае аднаўлення ціску паветра. Вы павінны памер кампрэсара, каб вытрымліваць пікавы перарывісты паток. Не проста глядзець на сярэднія нормы спажывання.
Вадзяныя ахаладжальнікі гуляюць не менш важную ролю. Недастатковае астуджэнне выклікае сур'ёзныя дэфекты прадукту. Цяжкія 5-галонныя падставы лёгка дэфармуюцца, калі іх выкідваюць занадта гарачымі. Калі ахаладжальнік не працуе, у аператараў няма іншага выбару, акрамя як запаволіць машынны цыкл. Яны робяць гэта ўручную, каб забяспечыць больш доўгае астуджэнне ў форме. У летнія месяцы малагабарытныя ахаладжальнікі адчуваюць вялікія цяжкасці. Высокая фабрычная тэмпература ашаламляе іх. Вы павінны крыху завысіць магутнасць ахаладжальніка. Гэта гарантуе стабільны, хуткі цыкл круглы год, незалежна ад сезонных скокаў тэмпературы.
Стабільнасць электразабеспячэння - схаваны фактар. Перапады напружання моцна шкодзяць кансістэнцыі інфрачырвонага абагравальніка. Непаслядоўнае награванне прыводзіць да няправільнай формы і адбракоўвання бутэлек. Гэта непасрэдна зніжае вашу чыстую прыбытковасць. Тоўстыя нарыхтоўкі патрабуюць стабільнага пранікнення інфрачырвоных хваль. Раптоўнае падзенне напружання робіць унутраную сценку нарыхтоўкі занадта халоднай. Затым механічны расцяжны стрыжань пракалоць непадатлівы пластык. Устаноўка звышмоцных рэгулятараў напружання абараняе ваш ацяпляльны профіль. Гэта гарантуе, што кожная нарыхтоўка атрымлівае аднолькавую цеплавую энергію.
Заўсёды ўстанаўлівайце буферны паветраны бак вялікай ёмістасці паміж кампрэсарам і выдзімальнай машынай. Гэты бак згладжвае рэзкія перапады ціску. Гэта гарантуе, што паветранадзімныя клапаны машыны атрымліваюць стабільны ціск у барах менавіта тады, калі ім гэта найбольш патрэбна.
Выбар правільнага абсталявання патрабуе строгага падыходу, заснаванага на фактах. Вы павінны глядзець міма загалоўкаў. Выкарыстоўвайце наступную дзейсную сістэму ацэнкі для ацэнкі расцэнак пастаўшчыкоў.
Дасягненне аптымальнай магутнасці 5 галонаў функцыянуе як усёабдымны паказчык для ўсёй сістэмы. Гэта не проста аўтаномная спецыфікацыя машыны. Агрэгат першаснага выдзімання, кампрэсар высокага ціску, прамысловы ахаладжальнік і завадское электразабеспячэнне павінны дзейнічаць у поўнай сінэргіі. Калі адзін з кампанентаў не працуе, уся лінія запавольваецца.
Перад пакупкай уважліва праверце бягучую дапаможную інфраструктуру. Праверце наяўнасць паветра пад высокім ціскам. Крытычна ацаніце сваю астуджальную здольнасць. Перад завяршэннем канфігурацыі машыны ацаніце наяўнасць працоўнай сілы ў вашым раёне. Не купляйце цалкам аўтаматычную сістэму, калі ваша ўпакоўка не можа вытрымаць павялічаны аб'ём.
Звяжыцеся з нашай камандай інжынераў і продажаў сёння. Мы можам забяспечыць індывідуальны разлік BPH, які дакладна адпавядае вашай канкрэтнай вазе і матэрыялам нарыхтовак. Мы таксама прапануем экспертныя кансультацыі па памеры дапаможнага абсталявання. Дазвольце нам дапамагчы вам пабудаваць надзейную, высокапрадукцыйную вытворчую лінію.
A: Стандартная паўаўтаматычная ўстаноўка звычайна вырабляе ад 100 да 250 BPH. Гэты дыяпазон моцна залежыць ад хуткасці і цягавітасці аператара. Ручная перадача гарачых нарыхтовак у форму стварае вузкае месца. Стомленасць аператара натуральна зніжае прадукцыйнасць падчас працяглых змен.
A: Так, вага бутэлькі значна ўплывае на выхад. Больш цяжкія прэформы, такія як 750 г у параўнанні з 680 г, патрабуюць больш глыбокага цеплавога пранікнення. Ім патрэбны больш доўгія профілі нагрэву ў топцы. Яны таксама патрабуюць працяглага часу астуджэння ў форме, каб прадухіліць дэфармацыю падставы. Гэта крыху зніжае вашу максімальную пагадзінную выпрацоўку.
A: Вы можаце лёгка памяняць формы, але хуткасць будзе адрознівацца. 3-галонныя бутэлькі звычайна працуюць крыху хутчэй. Яны валодаюць меншай масай і патрабуюць больш хуткай эвакуацыі паветра. Пры ўмове, што вы правільна адрэгулюеце профіль нагрэву, меншыя бутэлькі награваюцца і астываюць хутчэй, што дае большы ДГПЖ.
