
Visualizações: 0 Autor: Editor do site Horário de publicação: 16/10/2026 Origem: Site
A incompatibilidade entre a capacidade da máquina e a demanda de produção apresenta um grande risco operacional. A subespecificação do seu equipamento cria gargalos imediatos na fábrica. A especificação excessiva restringe seu capital disponível antes mesmo de a produção começar. Muitas vezes você vê números impressionantes de capacidade impressos em folhetos de fornecedores. No entanto, estes números teóricos raramente correspondem à produção sustentada do mundo real. As condições diárias das plantas flutuam constantemente. As verdadeiras taxas de produção dependem de variáveis mecânicas, operacionais e materiais específicas. Exploraremos os principais fatores do equipamento abaixo. Você aprenderá exatamente o que determina a produção diária real. Examinaremos detalhadamente os níveis de automação, eficiência de aquecimento e requisitos de resfriamento. Compreender essas dinâmicas ajuda você a tomar decisões de compra informadas. Você pode alinhar seu maquinário com precisão com seu volume alvo. O dimensionamento adequado do seu sistema evita tempos de inatividade dispendiosos. Ele garante qualidade consistente do produto em todos os turnos. Ao analisar a unidade de sopro e o equipamento auxiliar, você obtém uma visão transparente das capacidades reais.
Você deve definir a diferença exata entre o BPH máximo e a eficiência real da planta. O máximo de garrafas por hora representa um cenário matemático perfeito. A Eficácia Geral do Equipamento (OEE) reflete a realidade operacional diária. Os fabricantes calculam o BPH máximo usando um tempo de ciclo ideal. Fábricas reais lidam com pausas de manutenção, variações de materiais e mudanças ambientais. Você deve entender como o tempo de ciclo determina essa capacidade teórica básica.
Cada ciclo de moldagem por sopro envolve cinco fases distintas. A duração destas fases combinadas determina a sua velocidade máxima.
Os fornecedores assumem condições perfeitas ao cotar a produção máxima. Eles esperam uma temperatura ambiente ideal de fábrica. Eles presumem que você sempre processa pré-formas perfeitas. Eles calculam zero fadiga do operador durante um turno de oito horas. Eles apostam no desempenho ideal e ininterrupto do chiller. Raramente você experimenta todas essas condições perfeitas simultaneamente. As fábricas enfrentam picos de umidade. As pré-formas sofrem pequenas variações de peso. Os operadores naturalmente diminuem a velocidade à medida que os turnos progridem. Reconhecer essas suposições transparentes ajuda a descontar as reivindicações do folheto de forma realista.
Os compradores geralmente criam cronogramas de produção em torno do BPH máximo teórico. Eles ignoram a inevitável perda de eficiência de 10% a 15% inerente à fabricação física. Este descuido leva a prazos de entrega não cumpridos e a cadeias de abastecimento tensas.
O nível de automação que você seleciona determina seu limite máximo de produção. Máquinas semiautomáticas requerem carregamento manual de pré-formas. Um operador retira manualmente as pré-formas quentes do forno infravermelho. Eles os colocam diretamente no molde de sopro aberto. Eles então iniciam o ciclo de sopro pressionando botões duplos de segurança. A fadiga do operador torna-se um grande gargalo aqui. A transferência manual limita inerentemente a velocidade de produção. Você pode esperar cerca de 100 a 300 BPH. Este resultado depende em grande parte da contagem de cavidades e da resistência humana. Mesmo que o ciclo da máquina seja acionado instantaneamente, as mãos humanas só podem se mover com rapidez e segurança.
Máquinas lineares totalmente automáticas eliminam completamente o carregamento manual. Eles usam uma corrente contínua ou sistema de transferência servo-acionado. Esta mecanização estabiliza totalmente os tempos de ciclo. Ele dimensiona a produção significativamente. As instalações normalmente atingem de 400 a 1.000+ HBP usando esses sistemas. Os servo motores fornecem movimentos precisos e repetíveis. Eles nunca se cansam. Eles garantem que a pré-forma chegue ao molde sempre na temperatura ideal exata.
Ao analisar seu Na produção da máquina sopradora de garrafas de 5 galões , você deve mapear suas metas de produção para estruturas operacionais realistas. A intervenção manual serve bem a produção regional de baixo volume. A automação acionada por servo torna-se obrigatória para metas de produção contínua e de alto volume.
Matriz de decisão de automação
| Tipo de sistema | Requisito de entrada do operador | Saída típica (BPH) | mais adequada para |
|---|---|---|---|
| Semiautomático | Alto (carga/descarga manual) | 100 - 300 | Configurações regionais, pequenas execuções personalizadas |
| Totalmente Automático (Linear) | Baixo (somente supervisão) | 400 - 1.000+ | Distribuição contínua e em grande escala |
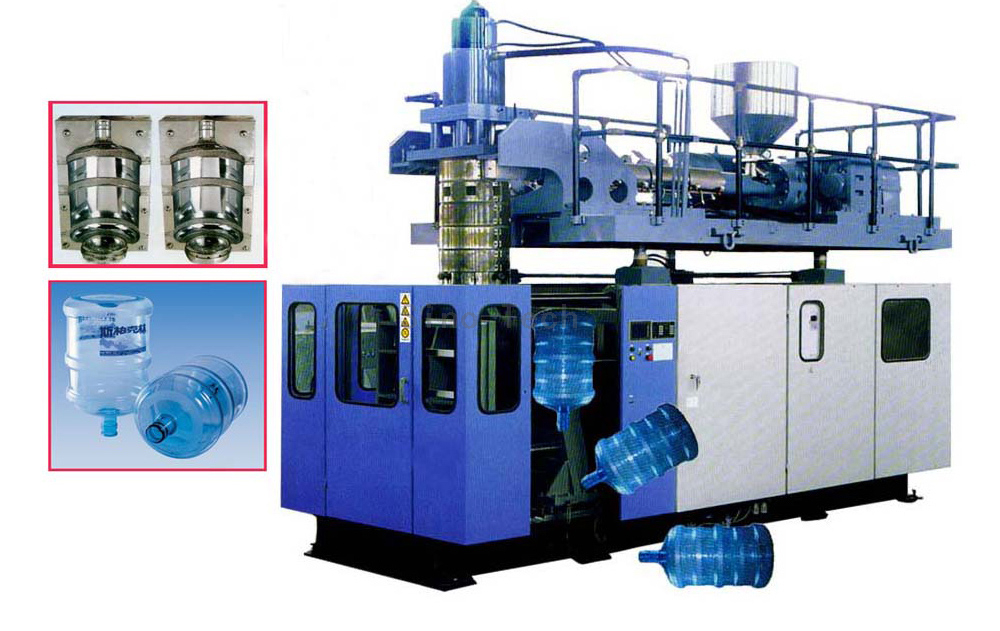
Além da automação, a mecânica específica da máquina determina a rapidez com que uma garrafa pode se formar. Geralmente você avalia configurações de 1 cavidade versus configurações de 2 cavidades. Adicionar uma segunda cavidade duplica a escala geométrica da sua produção teórica. No entanto, também duplica a necessidade imediata de volume no seu sistema de ar de alta pressão. Você não pode atualizar uma estrutura de 1 cavidade para uma estrutura de 2 cavidades posteriormente. Você deve definir esse requisito mecânico antecipadamente com base na sua previsão de volume.
A eficiência do forno de aquecimento infravermelho desempenha um papel importante. Pré-formas grossas de 5 galões, geralmente pesando mais de 700 gramas, precisam de penetração térmica profunda. A distância física entre os aquecedores infravermelhos e a superfície da pré-forma é muito importante. A velocidade de rotação da pré-forma também determina a qualidade do aquecimento. A rotação rápida e consistente garante uma distribuição uniforme do calor através da parede espessa. Este processo prepara o plástico espesso mais rapidamente, sem queimar a camada externa. Fornos eficientes usam placas refletivas especializadas. Essas placas maximizam o uso de energia infravermelha. Eles devolvem o calor perdido ao plástico, reduzindo o tempo total de aquecimento em vários segundos críticos.
Os sistemas de fixação de moldes também afetam a duração do ciclo. Geralmente, você pode escolher entre sistemas de alternância hidráulicos, pneumáticos ou servoacionados. Os sistemas hidráulicos oferecem imensa força de fixação, mas o curso é lento. Os sistemas pneumáticos consomem ar comprimido valioso para mover placas pesadas. A fixação servoacionada opera muito mais rápido e com maior precisão. Ele reduz frações críticas de segundo do tempo do ciclo de secagem. Ciclos de secagem mais rápidos significam rendimentos horários mais elevados. Os servossistemas também proporcionam uma operação mais limpa no chão de fábrica. Eles eliminam o risco de vazamento de óleo hidráulico próximo a recipientes de qualidade alimentar.
O tipo de plástico que você utiliza altera drasticamente o ritmo de produção. As temperaturas de processamento diferem enormemente entre as cadeias poliméricas. O tereftalato de polietileno (PET) processa em temperaturas mais baixas. Ele amolece rapidamente e esfria relativamente rápido dentro do molde resfriado. O policarbonato (PC) resiste agressivamente ao calor. O PC requer temperaturas de processamento muito mais altas para se tornar flexível. Também exige tempos de resfriamento mais longos no molde para definir adequadamente antes da ejeção.
Se você operar um sistema de dupla finalidade Máquina de garrafas PC de 3 galões e 5 galões , você deve ajustar as configurações operacionais com freqüência. A resistência ao calor distinta do PC requer perfis de aquecimento mais longos no forno. Você deve aplicar um controle de temperatura do molde altamente específico. Você verá uma redução da HBP bruta em comparação com a execução de pré-formas PET mais finas e descartáveis. Os operadores devem prolongar propositalmente as fases de sopro e resfriamento para materiais de PC. Apressar esse processo faz com que as bases pesadas do PC se deformem. Uma base empenada evita que a garrafa final fique em pé sobre uma superfície plana.
O design do molde combate diretamente esses atrasos no resfriamento. Os canais de resfriamento do molde inferior aceleram significativamente a fase de resfriamento. Bases pesadas de 5 galões retêm calor intenso e concentrado. Canais de água especializados removem esse calor rapidamente. Essa extração direcionada reduz o tempo geral do ciclo. Quanto mais rápido você extrair calor, mais rápido poderá ejetar a garrafa com segurança. Projetos avançados de moldes incluem canais de resfriamento com defletores. Esses canais precisos forçam a água gelada para perto do plástico quente. Otimiza a eficiência da transferência térmica e evita deformidades da base.
A própria máquina sopradora raramente causa atrasos na produção. As restrições dos equipamentos auxiliares representam o ponto de falha mais comum na obtenção dos rendimentos alvo. A unidade de sopro, o compressor e o resfriador devem funcionar como um ecossistema perfeitamente equilibrado.
Para maximizar o seu Saída da máquina sopradora de garrafas de 5 galões , seu compressor de ar de alta pressão deve acompanhar o ritmo. A expansão de uma pré-forma de 5 galões requer um grande volume de ar fornecido a uma pressão de 30 a 35 Bar. Se o tempo de recuperação do compressor estiver atrasado em relação ao tempo do ciclo de sopro, a produção simplesmente será interrompida. A máquina aguarda a recuperação da pressão do ar. Você deve dimensionar o compressor para lidar com o pico de fluxo intermitente. Não olhe apenas para as taxas médias de consumo.
Os resfriadores de água desempenham um papel igualmente crítico. O resfriamento inadequado causa grandes defeitos no produto. Bases pesadas de 5 galões deformam-se facilmente quando ejetadas muito quentes. Se o desempenho do chiller for inferior, os operadores não terão outra escolha senão desacelerar o ciclo da máquina. Eles fazem isso manualmente para permitir um resfriamento mais longo no molde. Os chillers subdimensionados enfrentam dificuldades imensas durante os meses de verão. O alto calor ambiente da fábrica os sobrecarrega. Você deve especificar um pouco mais a capacidade do seu refrigerador. Isto garante tempos de ciclo rápidos e consistentes durante todo o ano, independentemente dos picos sazonais de temperatura.
A estabilidade da fonte de alimentação é um fator oculto. As flutuações de tensão prejudicam gravemente a consistência do aquecedor infravermelho. O aquecimento inconsistente leva a formas deformadas e garrafas rejeitadas. Isso reduz diretamente seu rendimento líquido. Pré-formas espessas requerem penetração estável de ondas infravermelhas. Uma queda repentina de tensão deixa a parede interna da pré-forma muito fria. A haste de alongamento mecânico perfurará o plástico inflexível. A instalação de reguladores de tensão para serviços pesados protege seu perfil de aquecimento. Garante que cada pré-forma receba energia térmica idêntica.
Sempre instale um tanque de ar tampão de alta capacidade entre o compressor e a máquina de sopro. Este tanque suaviza quedas repentinas de pressão. Garante que as válvulas de sopro da máquina recebam pressão Bar consistente exatamente quando mais precisam.
A seleção do equipamento certo requer uma abordagem rigorosa e baseada em evidências. Você deve olhar além dos números do título. Use a seguinte estrutura de avaliação acionável para avaliar cotações de fornecedores.
Alcançar a produção ideal de 5 galões funciona como uma métrica abrangente para todo o sistema. Não é apenas uma especificação de máquina independente. A unidade de sopro primária, o compressor de alta pressão, o resfriador industrial e a fonte de alimentação da fábrica devem atuar em completa sinergia. Se um componente apresentar desempenho inferior, toda a linha ficará mais lenta.
Antes de comprar, audite minuciosamente sua infraestrutura auxiliar atual. Verifique a disponibilidade de ar de alta pressão. Avalie criticamente sua capacidade de resfriamento. Avalie a disponibilidade de mão de obra local antes de finalizar a configuração de uma máquina. Não compre um sistema totalmente automático se a sua embalagem posterior não puder lidar com o aumento do volume.
Entre em contato com nossa equipe de engenharia e vendas hoje mesmo. Podemos fornecer um cálculo de BPH personalizado, adaptado precisamente aos pesos e materiais específicos de suas pré-formas. Também oferecemos consultoria especializada em dimensionamento de equipamentos auxiliares. Deixe-nos ajudá-lo a construir uma linha de produção confiável e de alto rendimento.
R: Uma configuração semiautomática padrão normalmente produz entre 100 e 250 BPH. Esta faixa depende muito da velocidade e resistência do operador. A transferência manual de pré-formas quentes para o molde cria um gargalo inerente. A fadiga do operador reduz naturalmente a produção durante turnos mais longos.
R: Sim, o peso da garrafa afeta significativamente a produção. Pré-formas mais pesadas, como 750g em comparação com 680g, requerem penetração térmica mais profunda. Eles precisam de perfis de aquecimento mais longos no forno. Eles também exigem tempos de resfriamento prolongados no molde para evitar a deformação da base. Isso reduz ligeiramente sua produção horária máxima.
R: Você pode trocar facilmente os moldes, mas as velocidades serão diferentes. As garrafas de 3 galões normalmente funcionam um pouco mais rápido. Eles possuem menor massa e requerem evacuação de ar mais rápida. Supondo que você ajuste o perfil de aquecimento corretamente, as garrafas menores aquecem e esfriam mais rapidamente, produzindo um BPH mais alto.
