
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-10-16 Pochodzenie: Strona
Niedopasowanie wydajności maszyn do zapotrzebowania produkcyjnego stwarza poważne ryzyko operacyjne. Niedostateczne specyfikowanie sprzętu powoduje natychmiastowe powstawanie wąskich gardeł w fabryce. Zawyżenie specyfikacji ogranicza dostępny kapitał jeszcze przed rozpoczęciem produkcji. Często w broszurach dostawców można zobaczyć imponujące numery pojemności na tabliczce znamionowej. Jednak te teoretyczne dane rzadko odpowiadają trwałej produkcji w świecie rzeczywistym. Codzienne warunki roślinne stale się zmieniają. Rzeczywiste wskaźniki produkcji zależą od konkretnych zmiennych mechanicznych, operacyjnych i materiałowych. Poniżej przeanalizujemy podstawowe czynniki wyposażenia. Dowiesz się dokładnie, co decyduje o rzeczywistej dziennej wydajności. Szczegółowo zbadamy poziom automatyzacji, wydajność ogrzewania i wymagania dotyczące chłodzenia. Zrozumienie tej dynamiki pomoże Ci podejmować świadome decyzje zakupowe. Możesz dokładnie dopasować swoje maszyny do docelowej objętości. Prawidłowe dobranie rozmiaru systemu pozwala uniknąć kosztownych przestojów. Zapewnia stałą jakość produktu na każdej zmianie. Analizując zarówno jednostkę nadmuchową, jak i sprzęt pomocniczy, zyskujesz przejrzysty obraz rzeczywistych możliwości.
Należy określić dokładną różnicę pomiędzy maksymalną wydajnością BPH a rzeczywistą wydajnością instalacji. Maksymalna liczba butelek na godzinę stanowi doskonały scenariusz matematyczny. Ogólna efektywność sprzętu (OEE) odzwierciedla codzienną rzeczywistość operacyjną. Producenci obliczają maksymalne BPH, stosując idealny czas cyklu. Prawdziwe fabryki radzą sobie z przerwami konserwacyjnymi, zmianami materiałów i zmianami otoczenia. Musisz zrozumieć, w jaki sposób czas cyklu wpływa na tę bazową teoretyczną wydajność.
Każdy cykl formowania z rozdmuchem składa się z pięciu odrębnych faz. Czas trwania tych połączonych faz określa Twoją maksymalną prędkość.
Dostawcy zakładają doskonałe warunki, podając maksymalną wydajność. Oczekują idealnej temperatury otoczenia w fabryce. Zakładają, że za każdym razem przetwarzasz bezbłędne preformy. Obliczają zerowe zmęczenie operatora podczas ośmiogodzinnej zmiany. Opierają się na optymalnej, nieprzerwanej pracy agregatu chłodniczego. Rzadko doświadczasz tych wszystkich doskonałych warunków jednocześnie. Fabryki borykają się ze skokami wilgotności. Preformy charakteryzują się niewielkimi wahaniami wagi. Operatorzy naturalnie zwalniają w miarę postępu zmian. Uznanie tych przejrzystych założeń pomoże Ci realistycznie obniżyć ceny broszur.
Kupujący często budują harmonogramy produkcji wokół teoretycznego maksymalnego BPH. Ignorują nieuniknioną utratę wydajności wynoszącą 10–15%, charakterystyczną dla produkcji fizycznej. Nadzór ten prowadzi do niedotrzymania harmonogramów dostaw i napiętych łańcuchów dostaw.
Wybrany poziom automatyzacji określa twardy pułap wydajności. Maszyny półautomatyczne wymagają ręcznego ładowania preform. Operator ręcznie wyciąga gorące preformy z pieca na podczerwień. Umieszczają je bezpośrednio w otwartej formie rozdmuchowej. Następnie inicjują cykl nadmuchu, naciskając podwójne przyciski zabezpieczające. Zmęczenie operatora staje się tutaj głównym wąskim gardłem. Ręczny transfer z natury ogranicza prędkość produkcji. Możesz spodziewać się około 100 do 300 BPH. Wydajność ta zależy w dużej mierze od liczby ubytków i wytrzymałości człowieka. Nawet jeśli cykl maszyny rozpocznie się natychmiast, ludzkie ręce mogą poruszać się tylko tak szybko i bezpiecznie.
W pełni automatyczne maszyny liniowe całkowicie eliminują ręczne ładowanie. Wykorzystują ciągły łańcuch lub system przenoszenia napędzany serwo. Ta mechanizacja całkowicie stabilizuje czasy cykli. Znacząco skaluje produkcję. Przy użyciu tych systemów zakłady zazwyczaj osiągają od 400 do 1000+ BPH. Serwomotory zapewniają precyzyjne, powtarzalne ruchy. Nigdy się nie męczą. Zapewniają, że preforma za każdym razem dotrze do formy w dokładnie optymalnej temperaturze.
Analizując swoje Wydajność maszyny do rozdmuchiwania butelek o pojemności 5 galonów należy zmapować cele produkcyjne w realistycznych ramach operacyjnych. Ręczna interwencja dobrze sprawdza się w małej produkcji regionalnej. Automatyzacja sterowana serwomechanizmem staje się obowiązkowa w przypadku celów wymagających dużej wydajności i ciągłej produkcji.
Automatyczna matryca decyzyjna
| Typ systemu | Wymagania dotyczące wkładu operatora | Typowy wynik (BPH) | Najlepiej dostosowany |
|---|---|---|---|
| Półautomatyczny | Wysoka (ręczny załadunek/rozładunek) | 100 - 300 | Konfiguracje regionalne, krótkie serie niestandardowe |
| W pełni automatyczny (liniowy) | Niski (tylko nadzór) | 400 - 1000+ | Dystrybucja ciągła na dużą skalę |
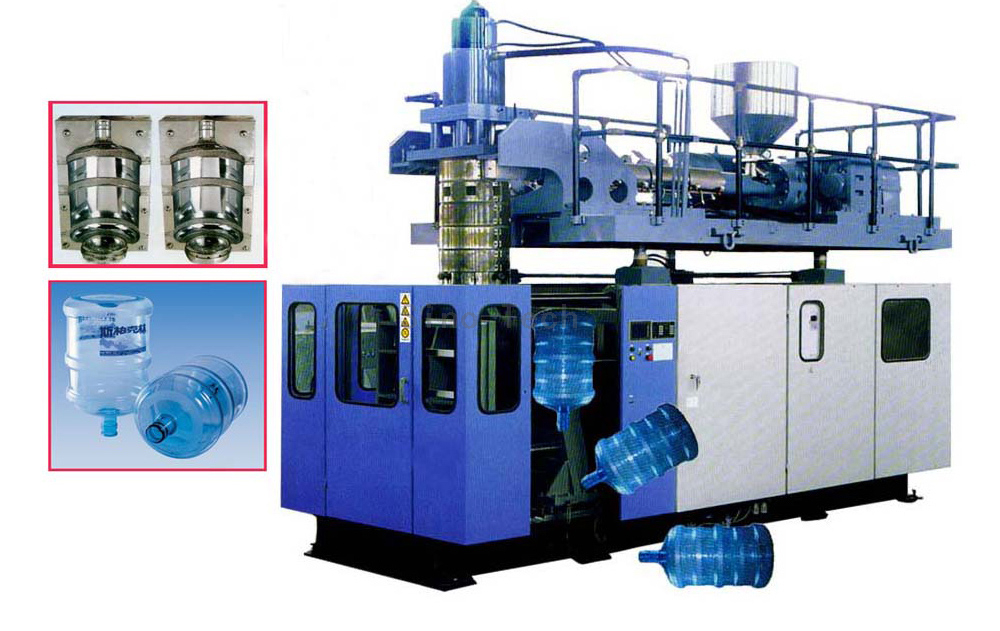
Poza automatyzacją szybkość formowania butelki reguluje specyficzna mechanika maszyny. Zwykle oceniasz konfiguracje z 1 wgłębieniem i 2 wgłębieniami. Dodanie drugiej wnęki podwaja skalowanie geometryczne wyników teoretycznych. Jednakże podwaja również natychmiastowe zapotrzebowanie na objętość w systemie powietrza pod wysokim ciśnieniem. Nie można później rozbudować ramy z 1 komorą do ramy z 2 komorami. Należy z góry zdefiniować to zapotrzebowanie mechaniczne na podstawie prognozy wolumenu.
Wydajność pieca grzewczego na podczerwień odgrywa ogromną rolę. Grube preformy o pojemności 5 galonów, często ważące ponad 700 gramów, wymagają głębokiej penetracji termicznej. Fizyczna odległość pomiędzy promiennikami podczerwieni a powierzchnią preformy ma ogromne znaczenie. Prędkość obrotowa preformy wpływa również na jakość ogrzewania. Szybki, stały obrót zapewnia równomierne rozprowadzanie ciepła po grubej ścianie. W procesie tym szybciej przygotowuje się gruby plastik bez spalania warstwy zewnętrznej. W wydajnych piecach stosowane są specjalistyczne tablice odblaskowe. Płyty te maksymalizują wykorzystanie energii podczerwieni. Odbijają ciepło rozproszone z powrotem do plastiku, skracając całkowity czas nagrzewania o kilka krytycznych sekund.
Systemy mocowania form również wpływają na czas trwania cyklu. Ogólnie rzecz biorąc, można wybierać spośród systemów przełączających hydraulicznych, pneumatycznych lub napędzanych serwo. Układy hydrauliczne zapewniają ogromną siłę zaciskania, ale skok jest powolny. Układy pneumatyczne zużywają cenne sprężone powietrze do przemieszczania ciężkich płyt. Mocowanie napędzane serwomechanizmem działa znacznie szybciej i z większą precyzją. Skraca czas cyklu suszenia o krytyczne ułamki sekundy. Szybsze cykle suszenia oznaczają wyższą wydajność godzinową. Systemy serwo zapewniają również czystszą pracę na hali produkcyjnej. Eliminują ryzyko wycieku oleju hydraulicznego w pobliżu pojemników przeznaczonych do kontaktu z żywnością.
Rodzaj wykorzystywanego plastiku drastycznie zmienia rytm produkcji. Temperatury przetwarzania różnią się znacznie pomiędzy łańcuchami polimerowymi. Tereftalan polietylenu (PET) przetwarza się w niższych temperaturach. Szybko mięknie i stosunkowo szybko stygnie wewnątrz schłodzonej formy. Poliwęglan (PC) jest odporny na agresywne ciepło. PC wymaga znacznie wyższych temperatur przetwarzania, aby stał się giętki. Wymaga to również dłuższych czasów chłodzenia w formie, aby zapewnić prawidłowe ustawienie przed wyrzuceniem.
Jeśli działasz o podwójnym przeznaczeniu 3-galonowa maszyna do butelek PC o pojemności 5 galonów , należy często zmieniać ustawienia operacyjne. Wyraźna odporność cieplna PC wymaga dłuższych profili grzewczych w piecu. Należy zastosować wysoce specyficzną kontrolę temperatury formy. Zobaczysz zmniejszoną ilość surowego BPH w porównaniu z cieńszymi, jednorazowymi preformami PET. Operatorzy muszą celowo wydłużać fazy rozdmuchiwania i chłodzenia materiałów PC. Przyspieszenie tego procesu powoduje wypaczenie ciężkich podstaw komputerów PC. Wypaczona podstawa uniemożliwia ustawienie końcowej butelki w pozycji pionowej na płaskiej powierzchni.
Konstrukcja formy bezpośrednio eliminuje te opóźnienia chłodzenia. Kanały chłodzące w dolnej części formy znacznie przyspieszają fazę chłodzenia. Ciężkie podstawy o pojemności 5 galonów utrzymują intensywne, skoncentrowane ciepło. Specjalistyczne kanały wodne szybko odprowadzają to ciepło. Ta ukierunkowana ekstrakcja skraca całkowity czas cyklu. Im szybciej odbierzesz ciepło, tym szybciej możesz bezpiecznie wyrzucić butelkę. Zaawansowane konstrukcje form obejmują przegrodowe kanały chłodzące. Te precyzyjne kanały tłoczą schłodzoną wodę blisko gorącego plastiku. Optymalizuje efektywność wymiany ciepła i zapobiega deformacjom podstawy.
Sama maszyna rozdmuchowa rzadko powoduje opóźnienia w produkcji. Ograniczenia sprzętu pomocniczego stanowią najczęstszy punkt niepowodzenia w osiąganiu docelowych plonów. Jednostka nadmuchowa, sprężarka i agregat chłodniczy muszą funkcjonować jako doskonale zrównoważony ekosystem.
Aby zmaksymalizować swoje Wydajność maszyny do rozdmuchiwania butelek o pojemności 5 galonów , Twoja wysokociśnieniowa sprężarka powietrza musi dotrzymać kroku. Rozszerzanie preformy o pojemności 5 galonów wymaga ogromnej objętości powietrza dostarczonego pod ciśnieniem od 30 do 35 barów. Jeżeli czas regeneracji sprężarki jest opóźniony w stosunku do czasu cyklu przedmuchu, moc wyjściowa po prostu zostaje zatrzymana. Maszyna czeka na odbudowę ciśnienia powietrza. Sprężarkę należy dobrać tak, aby obsługiwała szczytowy przepływ przerywany. Nie patrz tylko na średnie wskaźniki zużycia.
Równie kluczową rolę odgrywają agregaty chłodnicze do wody. Nieodpowiednie chłodzenie powoduje poważne wady produktu. Ciężkie podstawy o pojemności 5 galonów łatwo odkształcają się, gdy zostaną wyrzucone za zbyt gorąco. Jeśli agregat chłodniczy działa słabiej, operatorzy nie mają innego wyjścia, jak tylko spowolnić cykl pracy maszyny. Robią to ręcznie, aby umożliwić dłuższe chłodzenie w formie. Niewymiarowe agregaty chłodnicze stanowią ogromne wyzwanie w miesiącach letnich. Wysokie upały w fabryce przytłaczają ich. Musisz nieco zawyżyć specyfikację wydajności agregatu chłodniczego. Gwarantuje to stałe, krótkie czasy cykli przez cały rok, niezależnie od sezonowych skoków temperatury.
Stabilność zasilania jest ukrytym czynnikiem. Wahania napięcia poważnie szkodzą konsystencji promiennika podczerwieni. Nierównomierne ogrzewanie prowadzi do zniekształceń kształtów i odrzucenia butelek. To bezpośrednio obniża Twój zysk netto. Grube preformy wymagają stabilnej penetracji fali podczerwonej. Nagły spadek napięcia powoduje, że wewnętrzna ścianka preformy staje się zbyt zimna. Mechaniczny pręt rozciągający przebije następnie nieelastyczny plastik. Zainstalowanie wytrzymałych regulatorów napięcia chroni profil grzewczy. Zapewnia to, że każda preforma otrzymuje identyczną energię cieplną.
Zawsze instaluj zbiornik powietrza buforowego o dużej pojemności pomiędzy sprężarką a maszyną wdmuchującą. Zbiornik ten wyrównuje nagłe spadki ciśnienia. Gwarantuje, że zawory nadmuchowe maszyny otrzymają stałe ciśnienie w barach dokładnie wtedy, gdy tego najbardziej potrzebują.
Wybór odpowiedniego sprzętu wymaga rygorystycznego podejścia opartego na dowodach. Musisz patrzeć poza numery nagłówków. Skorzystaj z poniższych praktycznych ram oceny, aby ocenić oferty dostawców.
Osiągnięcie optymalnej wydajności 5 galonów jest kompleksowym miernikiem obejmującym cały system. To nie jest tylko samodzielna specyfikacja maszyny. Główna jednostka nadmuchowa, sprężarka wysokociśnieniowa, przemysłowy agregat chłodniczy i fabryczne zasilanie muszą działać w pełnej synergii. Jeśli jeden element ma słabą wydajność, cała linia ulega spowolnieniu.
Przed zakupem przeprowadź dokładny audyt swojej obecnej infrastruktury pomocniczej. Sprawdź dostępność powietrza pod wysokim ciśnieniem. Oceń krytycznie swoją zdolność chłodzenia. Przed sfinalizowaniem konfiguracji maszyny oceń dostępność lokalnych pracowników. Nie kupuj w pełni automatycznego systemu, jeśli Twoje dalsze opakowanie nie jest w stanie obsłużyć zwiększonej objętości.
Skontaktuj się z naszym zespołem inżynieryjnym i sprzedażowym już dziś. Możemy zapewnić niestandardowe obliczenia BPH dostosowane dokładnie do konkretnych ciężarów i materiałów preform. Oferujemy również fachowe konsultacje w zakresie doboru wyposażenia pomocniczego. Pomożemy Ci zbudować niezawodną i wydajną linię produkcyjną.
Odp.: Standardowa konfiguracja półautomatyczna zazwyczaj wytwarza od 100 do 250 BPH. Zasięg ten zależy w dużej mierze od szybkości i wytrzymałości operatora. Ręczne przenoszenie gorących preform do formy tworzy nieodłączne wąskie gardło. Zmęczenie operatora w naturalny sposób obniża wydajność podczas dłuższych zmian.
Odp.: Tak, waga butelki znacząco wpływa na wydajność. Cięższe preformy, np. 750 g w porównaniu do 680 g, wymagają głębszej penetracji termicznej. Potrzebują dłuższych profili grzewczych w piecu. Wymagają również wydłużonego czasu chłodzenia w formie, aby zapobiec deformacji podstawy. To nieznacznie obniża maksymalną wydajność godzinową.
Odp.: możesz łatwo wymieniać formy, ale prędkości będą się różnić. Butelki o pojemności 3 galonów zazwyczaj działają nieco szybciej. Mają niższą masę i wymagają szybszego odpowietrzenia. Zakładając, że profil grzania zostanie odpowiednio ustawiony, mniejsze butelki nagrzewają się i schładzają szybciej, co skutkuje wyższym BPH.
