
ビュー: 0 著者: サイト編集者 公開時間: 2026-10-16 起源: サイト
機械の能力と生産需要が一致しないと、大きな運用リスクが生じます。機器の仕様が過小であると、即座に工場のボトルネックが発生します。過剰な仕様を指定すると、生産が開始される前に利用可能な資本が制限されてしまいます。サプライヤーのパンフレットに印象的な銘板の容量番号が印刷されているのをよく見かけます。ただし、これらの理論上の数値が現実世界の持続的な生産量と一致することはほとんどありません。日々のプラントの状態は常に変動します。真の生産率は、特定の機械的、操作的、および材料の変数に依存します。以下では、中核となる設備要因について説明します。実際の毎日の生産量に何が影響するかを正確に学びます。自動化レベル、加熱効率、冷却要件を詳細に検討します。これらのダイナミクスを理解することは、十分な情報に基づいて購入を決定するのに役立ちます。機械を目標ボリュームに正確に合わせることができます。システムのサイジングを適切に設定することで、コストのかかるダウンタイムを回避できます。これにより、すべてのシフトにわたって一貫した製品品質が保証されます。送風ユニットと補助装置の両方を分析することで、実際の機能を明確に把握できます。
最大 BPH と実際のプラント効率の間の正確な差を定義する必要があります。 1 時間あたりの最大ボトル数は、完璧な数学的シナリオを表します。総合設備効率 (OEE) は、日々の運用の現実を反映します。メーカーは、理想的なサイクル時間を使用して最大 BPH を計算します。実際の工場では、メンテナンスの一時停止、材料の変動、周囲の変化に対処します。サイクル タイムがこのベースラインの理論的容量をどのように決定するかを理解する必要があります。
すべてのブロー成形サイクルには、5 つの異なるフェーズが含まれます。これらの組み合わせられたフェーズの継続時間によって、最大速度が決まります。
サプライヤーは最大生産量を見積もる際に、完璧な条件を想定しています。彼らは理想的な工場周囲温度を期待しています。彼らは、毎回完璧なプリフォームを加工することを前提としています。彼らは、8 時間のシフト中にオペレーターの疲労がゼロであると計算します。最適で中断のないチラーのパフォーマンスを頼りにしています。これらすべての完璧な条件を同時に経験することはめったにありません。工場は湿度の急激な上昇に直面しています。プリフォームにはわずかな重量の変動が生じます。シフトが進むにつれて、オペレーターは自然に速度を落とします。これらの透明な前提を認識することは、パンフレットの請求を現実的に割り引くのに役立ちます。
バイヤーは多くの場合、理論上の最大前立腺肥大を中心に生産スケジュールを立てます。彼らは、物理的な製造に固有の避けられない 10% ~ 15% の効率損失を無視しています。この見落としにより、納期が守られず、サプライチェーンが緊張します。
選択した自動化のレベルによって、ハード出力の上限が決まります。半自動機械には手動でプリフォームを装填する必要があります。オペレーターが赤外線オーブンから熱いプリフォームを手動で引き出します。彼らはそれらを開いたブロー金型に直接配置します。次に、二重の安全ボタンを押して送風サイクルを開始します。ここではオペレータの疲労が大きなボトルネックになります。手動転送は本質的に生産速度を制限します。約 100 ~ 300 前立腺肥大症が予想されます。この出力は、空洞の数と人間の耐久力に大きく依存します。たとえ機械のサイクルが即座に作動したとしても、人間の手は安全に素早く動くことしかできません。
全自動リニアマシンは手動による積み込みを完全に排除します。連続チェーンまたはサーボ駆動の搬送システムを使用します。この機械化により、サイクルタイムが完全に安定します。出力を大幅にスケールします。施設は通常、これらのシステムを使用して 400 ~ 1,000+ 前立腺肥大を達成します。サーボ モーターは、正確で再現性のある動きを実現します。彼らは決して疲れません。プリフォームが毎回正確な最適温度で金型に到達することを保証します。
分析するとき、 5 ガロンのボトルブロー機の出力では、生産目標を現実的な運用フレームワークにマッピングする必要があります。手作業による介入は、少量の地域生産に適しています。大量の連続出力ターゲットには、サーボ駆動の自動化が必須になります。
自動化意思決定マトリックス
| システムのタイプ | オペレーターの入力要件 | 一般的な出力 (BPH) | 最適な用途 |
|---|---|---|---|
| 半自動 | 高 (手動ロード/アンロード) | 100~300 | 地域ごとのセットアップ、短期間のカスタマイズ実行 |
| 全自動(リニア) | 低 (監視のみ) | 400 - 1,000+ | 大規模かつ継続的な配布 |
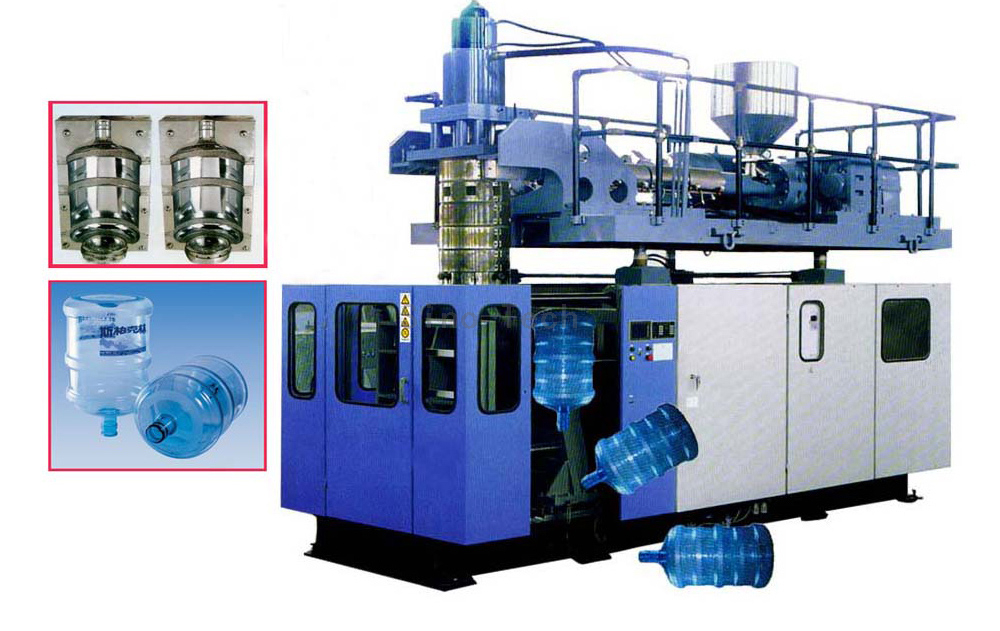
自動化を超えて、特定の機械機構がボトルの形成速度を制御します。通常は、1 キャビティのセットアップと 2 キャビティのセットアップを評価します。 2 番目のキャビティを追加すると、理論上の出力の幾何学的スケーリングが 2 倍になります。ただし、高圧空気システムに対する当面の需要量も 2 倍になります。後で 1 キャビティ フレームを 2 キャビティ フレームにアップグレードすることはできません。この機械的要件は、数量予測に基づいて事前に定義する必要があります。
赤外線加熱炉の効率は大きな役割を果たします。厚い 5 ガロンのプリフォームは重量が 700 グラムを超えることが多く、深い熱浸透が必要です。赤外線ヒーターとプリフォーム表面の間の物理的距離は非常に重要です。プリフォームの回転速度も加熱品質に影響します。高速で安定した回転により、厚い壁全体に均一な熱分布が保証されます。このプロセスにより、外層を焦がすことなく、厚いプラスチックをより速く準備できます。効率的な炉には特殊な反射板が使用されます。これらのボードは赤外線エネルギーの使用量を最大化します。漂遊熱をプラスチックに跳ね返し、総加熱時間を数秒短縮します。
型締システムもサイクル期間に影響を与えます。通常、油圧、空気圧、またはサーボ駆動のトグル システムから選択できます。油圧システムは巨大なクランプ力を提供しますが、ストロークはゆっくりです。空気圧システムは、重いプラテンを移動させるために貴重な圧縮空気を消費します。サーボ駆動のクランプは、より高速かつ高精度に動作します。乾燥サイクル時間を重要な秒単位で短縮します。乾燥サイクルが速いほど、時間当たりの収量が高くなります。サーボ システムは工場現場でもクリーンな操作を実現します。食品グレードの容器の近くで作動油が漏れるリスクを排除します。
使用するプラスチックの種類によって、生産リズムが大幅に変わります。加工温度はポリマー鎖ごとに大きく異なります。ポリエチレン テレフタレート (PET) は低温で加工されます。冷えた型の中ですぐに柔らかくなり、比較的早く冷えます。ポリカーボネート (PC) は熱に強く耐性があります。 PC を柔軟にするためには、より高い処理温度が必要です。また、突き出し前に適切に設定するには、より長い金型内冷却時間が必要になります。
デュアルパーパスで運用する場合 3 ガロン 5 ガロン PC ボトルマシンでは、動作設定を頻繁に調整する必要があります。 PC には特有の耐熱性があるため、炉内でより長い加熱プロファイルが必要になります。高度に特殊な金型温度制御を適用する必要があります。より薄い使い捨て PET プリフォームと比較して、生の BPH が減少していることがわかります。オペレーターは、PC 材料の吹き込みと冷却の段階を意図的に長くする必要があります。この工程を急ぐと重いPC基盤が歪んでしまいます。ベースが歪んでいると、最終的なボトルが平らな面に直立することができません。
金型の設計は、これらの冷却遅延に直接対処します。底型冷却チャネルにより、冷却段階が大幅に加速されます。重い 5 ガロンのベースは、集中した強烈な熱を保持します。特殊な水路がこの熱を素早く除去します。このターゲットを絞った抽出により、全体のサイクル時間が短縮されます。熱を早く取り出すほど、ボトルをより早く安全に取り出すことができます。高度な金型設計には、バッフル付き冷却チャネルが含まれています。これらの正確なチャネルにより、冷水を高温のプラスチックに近づけます。熱伝達効率を最適化し、ベースの変形を防ぎます。
ブローイングマシン自体が生産遅延を引き起こすことはほとんどありません。補助機器の制約は、目標収量を達成する上で最も一般的な障害点となります。送風ユニット、コンプレッサー、チラーは、完全にバランスの取れたエコシステムとして機能する必要があります。
あなたの能力を最大限に高めるには、 5 ガロンのボトルブローマシンの出力、高圧エアコンプレッサーはそれに対応する必要があります。 5 ガロンのプリフォームを拡張するには、30 ~ 35 Bar の圧力で供給される大量の空気が必要です。コンプレッサーの回復時間がブローサイクル時間より遅れる場合、出力は単に停止します。マシンは空気圧が回復するのを待ちます。ピークの断続的な流れを処理できるようにコンプレッサーのサイズを決定する必要があります。平均消費率だけを見てはいけません。
冷水機も同様に重要な役割を果たします。冷却が不十分だと製品に重大な欠陥が生じます。重い 5 ガロンのベースは、射出される熱が高すぎると容易に変形します。チラーの性能が低下した場合、オペレーターには機械のサイクルを遅くするしかありません。より長時間の金型内冷却を可能にするために、これを手動で行います。小型冷凍機は夏の間非常に苦労します。工場の周囲の高温が彼らを圧倒します。チラーの容量を少しオーバースペックにする必要があります。これにより、季節的な気温の急上昇に関係なく、年間を通じて一貫した迅速なサイクル時間が保証されます。
電源の安定性は隠れた要素です。電圧の変動は赤外線ヒーターの安定性を著しく損ないます。加熱が一貫していない場合、ボトルの形状が崩れたり、不良品が発生したりすることがあります。これは純利回りを直接低下させます。厚いプリフォームには安定した赤外線の透過が必要です。突然の電圧降下により、プリフォームの内側の壁が冷たくなりすぎます。次に、機械的な引き伸ばしロッドが、頑強なプラスチックに穴をあけます。強力な電圧レギュレータを設置すると、加熱プロファイルが保護されます。これにより、すべてのプリフォームが同一の熱エネルギーを受けることが保証されます。
コンプレッサーと送風機の間には必ず大容量のバッファーエアタンクを設置してください。このタンクは急激な圧力低下を和らげます。これにより、機械のブローバルブが最も必要なときに正確に一貫した Bar 圧力を受けることが保証されます。
適切な機器を選択するには、厳密で証拠に基づいたアプローチが必要です。見出しの数字を読み飛ばす必要があります。サプライヤーの見積もりを評価するには、次の実用的な評価フレームワークを使用します。
最適な 5 ガロンの出力を達成することは、包括的なシステム全体の指標として機能します。それは単なるスタンドアロンマシンの仕様ではありません。一次送風ユニット、高圧コンプレッサー、産業用チラー、および工場の電源は、完全な相乗効果で機能する必要があります。 1 つのコンポーネントのパフォーマンスが低下すると、ライン全体の速度が低下します。
購入する前に、現在の補助インフラストラクチャを徹底的に監査してください。高圧空気が利用可能かどうかを確認してください。冷却能力を批判的に評価してください。マシン構成を最終決定する前に、現地の労働力の空き状況を評価してください。下流のパッケージングが増加した量に対応できない場合は、全自動システムを購入しないでください。
今すぐ当社のエンジニアリングおよび営業チームにご連絡ください。当社では、お客様の特定のプリフォーム重量と材料に正確に合わせたカスタム BPH 計算を提供できます。また、専門家による補助機器のサイジングに関するコンサルティングも提供しています。信頼性が高く、歩留まりの高い生産ラインの構築をお手伝いします。
A: 標準的な半自動セットアップでは、通常、100 ~ 250 BPH が生成されます。この範囲は、オペレーターの速度と耐久性に大きく依存します。熱いプリフォームを手作業で金型に移すことは、固有のボトルネックを生み出します。オペレータの疲労により、長時間の勤務では当然生産性が低下します。
A: はい、ボトルの重量は生産量に大きな影響を与えます。 680g と比較して 750g など、より重いプリフォームには、より深い熱浸透が必要です。炉内でより長い加熱プロファイルが必要です。また、ベースの変形を防ぐために、金型内冷却時間を延長する必要があります。これにより、時間当たりの最大生産量がわずかに低下します。
A: 金型の交換は簡単に行えますが、速度は異なります。通常、3 ガロンのボトルの方がわずかに速く動作します。それらは質量が小さいため、より迅速な空気の排出が必要です。加熱プロファイルを正しく調整すると、ボトルが小さいほど加熱と冷却が速くなり、前立腺肥大症がより高くなります。
