La mancata corrispondenza tra la capacità della macchina e la domanda di produzione rappresenta un grave rischio operativo. Sottodimensionare le specifiche delle apparecchiature crea immediati colli di bottiglia in fabbrica. Una specifica eccessiva limita il capitale disponibile prima ancora che la produzione abbia inizio. Spesso si vedono numeri impressionanti sulla capacità delle targhette stampati sulle brochure dei fornitori. Tuttavia, queste cifre teoriche raramente corrispondono alla produzione sostenuta nel mondo reale. Le condizioni quotidiane delle piante variano costantemente. I ritmi di produzione reali dipendono da variabili meccaniche, operative e materiali specifiche. Di seguito esploreremo i fattori principali dell'attrezzatura. Imparerai esattamente cosa determina la produzione giornaliera effettiva. Esamineremo in dettaglio i livelli di automazione, l'efficienza del riscaldamento e i requisiti di refrigerazione. Comprendere queste dinamiche ti aiuta a prendere decisioni di acquisto informate. Puoi allineare accuratamente i tuoi macchinari al volume target. Il corretto dimensionamento del sistema previene costosi tempi di inattività. Garantisce una qualità del prodotto costante durante ogni turno. Analizzando sia l'unità di soffiaggio che le attrezzature ausiliarie, si ottiene una visione trasparente delle reali capacità.
Punti chiave
- La produzione teorica (BPH - Bottiglie all'ora) dipende dal numero di cavità e dal livello di automazione, ma la produzione *sostenuta* dipende dalla sinergia delle apparecchiature ausiliarie (compressori, refrigeratori).
- Le macchine semiautomatiche introducono colli di bottiglia per l’operatore umano, limitando la produzione indipendentemente dalla velocità del ciclo della macchina.
- Il materiale e lo spessore della preforma, soprattutto quando si passa da una macchina per bottiglie in PC da 3 a 5 galloni a un PET standard, alterano drasticamente i tempi del ciclo di riscaldamento e raffreddamento.
- Una valutazione corretta richiede il dimensionamento preciso del sistema di aria ad alta pressione in base al consumo di picco della macchina soffiatrice.
Lo scenario di riferimento: capacità teorica e produzione sostenuta
È necessario definire la differenza esatta tra il BPH massimo e l'efficienza effettiva dell'impianto. Il numero massimo di bottiglie all'ora rappresenta uno scenario matematico perfetto. L'efficacia complessiva delle apparecchiature (OEE) riflette la realtà operativa quotidiana. I produttori calcolano il BPH massimo utilizzando un tempo di ciclo ideale. Le fabbriche reali affrontano pause di manutenzione, variazioni di materiali e cambiamenti ambientali. È necessario comprendere in che modo il tempo di ciclo determina questa capacità teorica di base.
Ogni singolo ciclo di soffiaggio prevede cinque fasi distinte. La durata di queste fasi combinate determina la tua velocità massima.
- Riscaldamento: le lampade a infrarossi ammorbidiscono la spessa preforma di plastica rendendola flessibile.
- Allungamento: un'asta meccanica spinge la preforma verso il basso per orientare strutturalmente il materiale.
- Soffiaggio: l'aria ad alta pressione espande la plastica verso l'esterno nella cavità dello stampo.
- Raffreddamento: l'acqua refrigerata circola attraverso il corpo dello stampo per congelare la forma di plastica in posizione.
- Scarico: le valvole per carichi pesanti rilasciano la pressione dell'aria residua prima che lo stampo si apra in sicurezza.
I fornitori presuppongono condizioni perfette quando quotano la produzione massima. Si aspettano una temperatura ambiente ideale in fabbrica. Presumono che tu elabori preforme impeccabili ogni volta. Calcolano zero affaticamento dell'operatore durante un turno di otto ore. Puntano su prestazioni ottimali e ininterrotte del refrigeratore. Raramente si sperimentano tutte queste condizioni perfette contemporaneamente. Le fabbriche affrontano picchi di umidità. Le preforme subiscono leggere variazioni di peso. Gli operatori naturalmente rallentano man mano che i turni avanzano. Riconoscere questi presupposti trasparenti ti aiuta a scontare realisticamente le affermazioni della brochure.
Errori comuni nella pianificazione di base
Gli acquirenti spesso costruiscono programmi di produzione attorno al BPH massimo teorico. Ignorano l’inevitabile perdita di efficienza dal 10% al 15% tipica della produzione fisica. Questa supervisione porta a programmi di consegna non rispettati e catene di approvvigionamento tese.
Livelli di automazione: apparecchiature semiautomatiche e completamente automatiche
Il livello di automazione selezionato determina il limite massimo di output. Le macchine semiautomatiche richiedono il caricamento manuale delle preforme. Un operatore estrae manualmente le preforme calde dal forno a infrarossi. Li posizionano direttamente nello stampo di soffiaggio aperto. Quindi avviano il ciclo di soffiaggio premendo i doppi pulsanti di sicurezza. In questo caso la fatica dell'operatore diventa un grosso collo di bottiglia. Il trasferimento manuale limita intrinsecamente la velocità di produzione. Puoi aspettarti dai 100 ai 300 BPH. Questo risultato dipende in gran parte dal numero di cavità e dalla resistenza umana. Anche se il ciclo della macchina si attiva istantaneamente, le mani umane possono muoversi solo così velocemente in sicurezza.
Le macchine lineari completamente automatiche eliminano completamente il caricamento manuale. Utilizzano un sistema di trasferimento a catena continua o servocomandato. Questa meccanizzazione stabilizza completamente i tempi di ciclo. Ridimensiona significativamente l’output. Le strutture in genere raggiungono da 400 a 1.000+ BPH utilizzando questi sistemi. I servomotori forniscono movimenti precisi e ripetibili. Non si stancano mai. Garantiscono che la preforma raggiunga ogni volta lo stampo alla temperatura ottimale.
Quando analizzi il tuo Produzione della macchina per soffiaggio di bottiglie da 5 galloni , è necessario mappare i propri obiettivi di produzione su quadri operativi realistici. L’intervento manuale è utile alla produzione regionale a basso volume. L’automazione servoassistita diventa obbligatoria per obiettivi di produzione continua e ad alto volume.
Matrice decisionale di automazione
| Tipo di sistema |
Requisiti di input dell'operatore |
Uscita tipica (BPH) |
Ideale per |
| Semiautomatico |
Alto (carico/scarico manuale) |
100 - 300 |
Configurazioni regionali, brevi tirature personalizzate |
| Completamente automatico (lineare) |
Basso (solo supervisione) |
400 - 1.000+ |
Distribuzione continua e su larga scala |
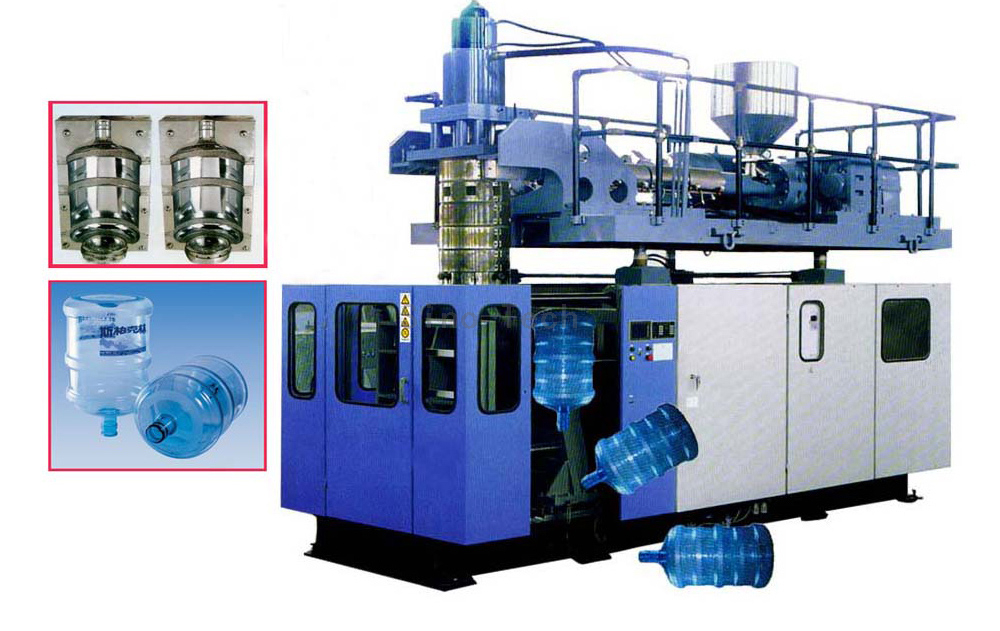
Variabili meccaniche principali che determinano la produzione della macchina per il soffiaggio di bottiglie da 5 galloni
Al di là dell’automazione, la meccanica specifica della macchina determina la velocità con cui una bottiglia può formarsi. Di solito si valutano le configurazioni a 1 cavità rispetto a quelle a 2 cavità. L'aggiunta di una seconda cavità raddoppia la scala geometrica dell'output teorico. Tuttavia, raddoppia anche la richiesta di volume immediato sul sistema dell'aria ad alta pressione. Non è possibile aggiornare successivamente un telaio a 1 cavità a un telaio a 2 cavità. È necessario definire in anticipo questo requisito meccanico in base alla previsione del volume.
L’efficienza del forno di riscaldamento a infrarossi gioca un ruolo fondamentale. Le preforme spesse da 5 galloni, spesso di peso superiore a 700 grammi, necessitano di una profonda penetrazione termica. La distanza fisica tra i riscaldatori a infrarossi e la superficie della preforma è molto importante. La velocità di rotazione della preforma determina anche la qualità del riscaldamento. La rotazione rapida e coerente garantisce una distribuzione uniforme del calore attraverso la parete spessa. Questo processo prepara la plastica spessa più velocemente senza bruciare lo strato esterno. I forni efficienti utilizzano pannelli riflettenti specializzati. Queste schede massimizzano l'utilizzo dell'energia a infrarossi. Rimbalzano il calore disperso nella plastica, riducendo il tempo di riscaldamento totale di diversi secondi critici.
Anche i sistemi di bloccaggio dello stampo influiscono sulla durata del ciclo. In genere è possibile scegliere tra sistemi a ginocchiera idraulici, pneumatici o servoazionati. I sistemi idraulici offrono un'immensa forza di serraggio ma funzionano lentamente. I sistemi pneumatici consumano preziosa aria compressa per spostare le piastre pesanti. Il bloccaggio servoassistito funziona molto più velocemente e con maggiore precisione. Riduce frazioni critiche di secondo dal tempo del ciclo di asciugatura. Cicli di asciugatura più rapidi significano rese orarie più elevate. I servosistemi garantiscono inoltre un funzionamento più pulito in fabbrica. Eliminano il rischio di perdite di olio idraulico in prossimità di contenitori per alimenti.
Dinamica dei materiali e degli stampi: preforme in PET e PC
Il tipo di plastica che utilizzi altera drasticamente il ritmo di produzione. Le temperature di lavorazione differiscono notevolmente tra le catene polimeriche. Il polietilene tereftalato (PET) viene lavorato a temperature più basse. Si ammorbidisce rapidamente e si raffredda relativamente velocemente all'interno dello stampo refrigerato. Il policarbonato (PC) resiste in modo aggressivo al calore. Il PC richiede temperature di lavorazione molto più elevate per diventare flessibile. Richiede inoltre tempi di raffreddamento nello stampo più lunghi per essere fissato correttamente prima dell'espulsione.
Se gestisci un duplice scopo Per la macchina per bottiglie PC da 3 galloni e 5 galloni , è necessario regolare frequentemente le impostazioni operative. La particolare resistenza al calore del PC richiede profili di riscaldamento più lunghi nel forno. È necessario applicare un controllo della temperatura dello stampo altamente specifico. Vedrai un BPH grezzo ridotto rispetto alle preforme PET monouso più sottili. Gli operatori devono allungare volutamente le fasi di soffiaggio e raffreddamento dei materiali in PC. Affrettare questo processo causa la deformazione delle pesanti basi del PC. Una base deformata impedisce alla bottiglia finale di stare in piedi su una superficie piana.
La progettazione dello stampo combatte direttamente questi ritardi di raffreddamento. I canali di raffreddamento sul fondo dello stampo accelerano notevolmente la fase di raffreddamento. Le basi pesanti da 5 galloni mantengono il calore intenso e concentrato. Canali d'acqua specializzati rimuovono rapidamente questo calore. Questa estrazione mirata riduce il tempo di ciclo complessivo. Più velocemente estrai il calore, più velocemente potrai espellere in sicurezza la bottiglia. I design avanzati degli stampi includono canali di raffreddamento con deflettori. Questi canali precisi spingono l'acqua refrigerata intimamente vicino alla plastica calda. Ottimizza l'efficienza del trasferimento termico e previene le deformità della base.
Realtà di implementazione: il collo di bottiglia delle apparecchiature ausiliarie
La stessa macchina soffiatrice raramente provoca ritardi nella produzione. I vincoli legati alle apparecchiature ausiliarie rappresentano il punto di fallimento più comune nel raggiungimento dei rendimenti target. L'unità di soffiaggio, il compressore e il refrigeratore devono funzionare come un ecosistema perfettamente bilanciato.
Per massimizzare il tuo Uscita della macchina per soffiaggio di bottiglie da 5 galloni , il tuo compressore d'aria ad alta pressione deve tenere il passo. L'espansione di una preforma da 5 galloni richiede un volume enorme di aria erogata a una pressione compresa tra 30 e 35 bar. Se il tempo di recupero del compressore è inferiore al tempo del ciclo di soffiaggio, l'uscita si interrompe semplicemente. La macchina attende che la pressione dell'aria si ripristini. È necessario dimensionare il compressore per gestire il flusso intermittente di picco. Non basta guardare ai tassi di consumo medi.
I refrigeratori d’acqua svolgono un ruolo altrettanto critico. Un raffreddamento inadeguato provoca gravi difetti nel prodotto. Le basi pesanti da 5 galloni si deformano facilmente se espulse troppo calde. Se il refrigeratore non funziona bene, gli operatori non hanno altra scelta che rallentare il ciclo della macchina. Lo fanno manualmente per consentire un raffreddamento nello stampo più lungo. I refrigeratori sottodimensionati hanno enormi difficoltà durante i mesi estivi. Il calore ambientale elevato della fabbrica li sopraffà. È necessario sovradimensionare leggermente la capacità del refrigeratore. Ciò garantisce tempi di ciclo rapidi e costanti tutto l'anno, indipendentemente dai picchi di temperatura stagionali.
La stabilità dell’alimentatore è un fattore nascosto. Le fluttuazioni di tensione danneggiano gravemente la consistenza del riscaldatore a infrarossi. Il riscaldamento incoerente porta a forme deformate e bottiglie scartate. Ciò riduce direttamente il rendimento netto. Le preforme spesse richiedono una penetrazione stabile delle onde infrarosse. Un'improvvisa caduta di tensione lascia la parete interna della preforma troppo fredda. L'asta di allungamento meccanica perforerà quindi la plastica resistente. L'installazione di regolatori di tensione per carichi pesanti protegge il profilo di riscaldamento. Garantisce che ogni preforma riceva la stessa energia termica.
Migliori pratiche per l'integrazione ausiliaria
Installare sempre un serbatoio d'aria tampone ad alta capacità tra il compressore e la soffiatrice. Questo serbatoio attenua le improvvise cadute di pressione. Garantisce che le valvole di soffiaggio della macchina ricevano una pressione Bar costante esattamente quando ne hanno più bisogno.
Logica di selezione: come valutare i preventivi delle macchine
La scelta dell’attrezzatura giusta richiede un approccio rigoroso e basato sull’evidenza. Devi guardare oltre i numeri dei titoli. Utilizzare il seguente quadro di valutazione attuabile per valutare i preventivi dei fornitori.
- Verifica dei tempi di ciclo: chiedi ai fornitori l'esatta suddivisione dei tempi di ciclo. Richiedilo misurato in secondi. Scopri esattamente come calcolano il loro BPH quotato. Metti in discussione specificamente il tempo di raffreddamento. Il tempo di raffreddamento spesso determina il vero collo di bottiglia per bottiglie pesanti e con pareti spesse.
- Controllare l'abbinamento ausiliario: assicurarsi che il compressore indicato fornisca un volume sufficiente. Dovrebbe fornire almeno dal 15% al 20% in più di CFM (piedi cubi al minuto) a 30+ bar rispetto a quanto matematicamente richiede la soffiatrice. Non accettare un sistema di compressione dimensionato esattamente per il limite assoluto della macchina.
- Richiedi i termini FAT (Factory Acceptance Testing): i test di accettazione in fabbrica dimostrano le effettive capacità della macchina prima della spedizione. Prevedere un test di funzionamento continuo di due ore presso lo stabilimento del fornitore. Dimostrare un rendimento sostenuto prima di effettuare il pagamento finale. Assicurati che eseguano i test utilizzando il peso specifico della preforma. I test con preforme più leggere producono numeri BPH artificialmente elevati.
Conclusione
Il raggiungimento di un output ottimale di 5 galloni funziona come una metrica completa a livello di sistema. Non si tratta solo di una specifica macchina a sé stante. L'unità di soffiaggio primaria, il compressore ad alta pressione, il refrigeratore industriale e l'alimentazione elettrica dello stabilimento devono agire in completa sinergia. Se un componente ha prestazioni inferiori, l’intera linea rallenta.
Prima dell'acquisto, controlla attentamente la tua attuale infrastruttura ausiliaria. Controlla la disponibilità di aria ad alta pressione. Valuta criticamente la tua capacità di refrigerazione. Valuta la disponibilità della manodopera locale prima di finalizzare la configurazione della macchina. Non acquistare un sistema completamente automatico se l'imballaggio a valle non è in grado di gestire l'aumento del volume.
Contatta oggi stesso il nostro team tecnico e commerciale. Siamo in grado di fornire un calcolo BPH personalizzato adattato esattamente ai pesi e ai materiali specifici delle preforme. Offriamo anche consulenza esperta sul dimensionamento delle apparecchiature ausiliarie. Lascia che ti aiutiamo a costruire una linea di produzione affidabile e ad alto rendimento.
Domande frequenti
D: Quante bottiglie da 5 galloni può produrre all'ora una macchina semiautomatica?
R: Una configurazione semiautomatica standard produce in genere tra 100 e 250 BPH. Questa portata dipende fortemente dalla velocità e dalla resistenza dell'operatore. Il trasferimento manuale delle preforme calde nello stampo crea un collo di bottiglia intrinseco. La fatica dell'operatore riduce naturalmente la produzione durante i turni più lunghi.
D: Il peso della bottiglia influisce sulla velocità di uscita di una soffiatrice da 5 galloni?
R: Sì, il peso della bottiglia influisce in modo significativo sulla resa. Le preforme più pesanti, come 750 g rispetto a 680 g, richiedono una penetrazione termica più profonda. Necessitano di profili di riscaldamento più lunghi nel forno. Richiedono inoltre tempi di raffreddamento nello stampo prolungati per prevenire la deformazione della base. Ciò riduce leggermente la produzione oraria massima.
D: La stessa macchina può eseguire stampi da 3 e 5 galloni alla stessa velocità?
R: Puoi scambiare facilmente gli stampi, ma le velocità saranno diverse. Le bottiglie da 3 galloni in genere funzionano leggermente più velocemente. Possiedono una massa inferiore e richiedono un'evacuazione dell'aria più rapida. Supponendo di regolare correttamente il profilo di riscaldamento, le bottiglie più piccole si riscaldano e si raffreddano più rapidamente, producendo un BPH più elevato.

