
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-16 Origine : Site
L’inadéquation entre la capacité des machines et la demande de production présente un risque opérationnel majeur. Une sous-spécification de votre équipement crée des goulots d'étranglement immédiats en usine. La sur-spécification restreint votre capital disponible avant même le début de la production. Vous voyez souvent des numéros de capacité impressionnants sur les plaques signalétiques imprimés sur les brochures des fournisseurs. Cependant, ces chiffres théoriques correspondent rarement à une production durable et réelle. Les conditions quotidiennes des plantes fluctuent constamment. Les véritables taux de production dépendent de variables mécaniques, opérationnelles et matérielles spécifiques. Nous explorerons ci-dessous les principaux facteurs d’équipement. Vous apprendrez exactement ce qui dicte la production quotidienne réelle. Nous examinerons en détail les niveaux d’automatisation, l’efficacité du chauffage et les exigences en matière de refroidissement. Comprendre ces dynamiques vous aide à prendre des décisions d’achat éclairées. Vous pouvez aligner vos machines avec précision sur votre volume cible. Un dimensionnement correct de votre système évite des temps d'arrêt coûteux. Il garantit une qualité de produit constante à chaque quart de travail. En analysant à la fois l'unité de soufflage et les équipements auxiliaires, vous obtenez une vision transparente des capacités réelles.
Vous devez définir la différence exacte entre l'HBP maximum et l'efficacité réelle de l'usine. Le nombre maximum de bouteilles par heure représente un scénario mathématique parfait. L’efficacité globale de l’équipement (OEE) reflète la réalité opérationnelle quotidienne. Les fabricants calculent l’HBP maximale en utilisant un temps de cycle idéal. Les vraies usines sont confrontées à des pauses de maintenance, à des variations de matériaux et à des changements ambiants. Vous devez comprendre comment le temps de cycle dicte cette capacité théorique de base.
Chaque cycle de moulage par soufflage comprend cinq phases distinctes. La durée de ces phases combinées détermine votre vitesse maximale.
Les fournisseurs supposent des conditions parfaites lorsqu’ils proposent une production maximale. Ils s’attendent à une température ambiante idéale en usine. Ils supposent que vous traitez des préformes impeccables à chaque fois. Ils calculent qu’il n’y a aucune fatigue de l’opérateur pendant un quart de travail de huit heures. Ils misent sur des performances de refroidissement optimales et ininterrompues. Vous rencontrez rarement toutes ces conditions parfaites simultanément. Les usines sont confrontées à des pics d’humidité. Les préformes souffrent de légères variations de poids. Les opérateurs ralentissent naturellement à mesure que les quarts de travail progressent. Reconnaître ces hypothèses transparentes vous aide à réduire les allégations des brochures de manière réaliste.
Les acheteurs établissent souvent des calendriers de production autour de l’HBP maximum théorique. Ils ignorent l’inévitable perte d’efficacité de 10 à 15 % inhérente à la fabrication physique. Cette surveillance conduit à des délais de livraison non respectés et à des chaînes d'approvisionnement tendues.
Le niveau d’automatisation que vous sélectionnez dicte votre plafond de production strict. Les machines semi-automatiques nécessitent un chargement manuel des préformes. Un opérateur extrait manuellement les préformes chaudes du four infrarouge. Ils les placent directement dans le moule de soufflage ouvert. Ils lancent ensuite le cycle de soufflage en appuyant sur les deux boutons de sécurité. La fatigue des opérateurs devient ici un goulot d’étranglement majeur. Le transfert manuel limite intrinsèquement la vitesse de production. Vous pouvez vous attendre à environ 100 à 300 HBP. Ce résultat dépend en grande partie du nombre de cavités et de l’endurance humaine. Même si le cycle de la machine se déclenche instantanément, les mains humaines ne peuvent se déplacer que très rapidement et en toute sécurité.
Les machines linéaires entièrement automatiques éliminent complètement le chargement manuel. Ils utilisent un système de transfert à chaîne continue ou asservi. Cette mécanisation stabilise entièrement les temps de cycle. Cela augmente considérablement la production. Les installations atteignent généralement 400 à 1 000+ HBP en utilisant ces systèmes. Les servomoteurs fournissent des mouvements précis et reproductibles. Ils ne se lassent jamais. Ils garantissent que la préforme atteint le moule à la température optimale exacte à chaque fois.
Lors de l'analyse de votre Sortie de la machine de soufflage de bouteilles de 5 gallons , vous devez mapper vos objectifs de production sur des cadres opérationnels réalistes. L’intervention manuelle sert bien la production régionale à faible volume. L'automatisation servo-pilotée devient obligatoire pour les objectifs de production continue et à volume élevé.
Matrice de décision d'automatisation
| Type de système | Exigence d'entrée de l'opérateur | Sortie typique (BPH) | Idéal pour |
|---|---|---|---|
| Semi-automatique | Élevé (chargement/déchargement manuel) | 100 - 300 | Installations régionales, courtes séries personnalisées |
| Entièrement automatique (linéaire) | Faible (supervision uniquement) | 400 à 1 000+ | Distribution continue et à grande échelle |
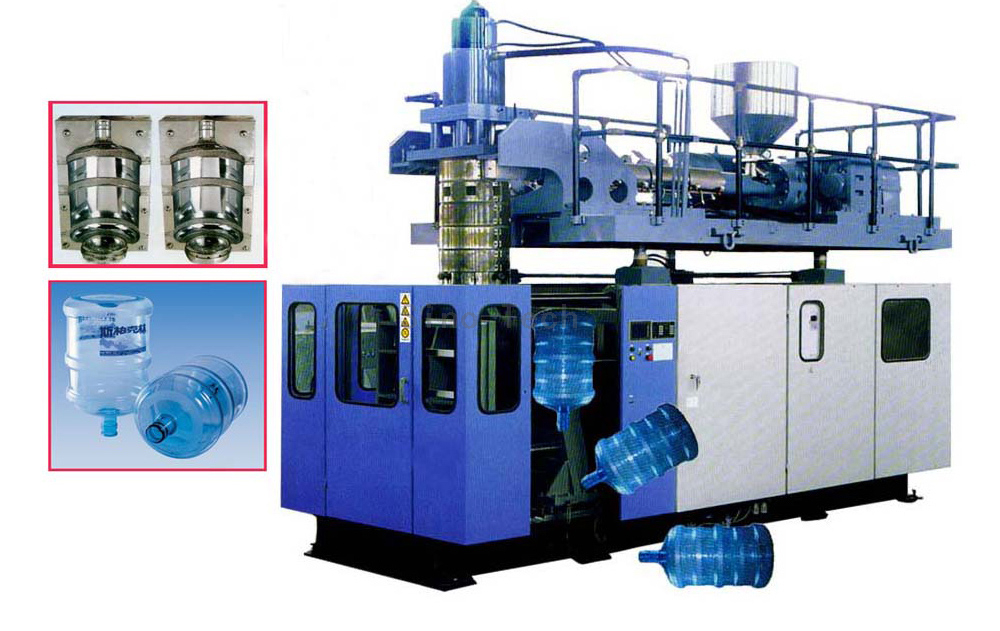
Au-delà de l’automatisation, des mécanismes spécifiques à la machine déterminent la rapidité avec laquelle une bouteille peut se former. Vous évaluez généralement les configurations à 1 cavité par rapport aux configurations à 2 cavités. L'ajout d'une deuxième cavité double la mise à l'échelle géométrique de votre sortie théorique. Cependant, cela double également la demande immédiate de volume sur votre système d’air haute pression. Vous ne pouvez pas mettre à niveau un châssis à 1 cavité vers un châssis à 2 cavités ultérieurement. Vous devez définir en amont ce besoin mécanique en fonction de votre prévision de volume.
L’efficacité des fours de chauffage infrarouge joue un rôle majeur. Les préformes épaisses de 5 gallons, pesant souvent plus de 700 grammes, nécessitent une pénétration thermique profonde. La distance physique entre les radiateurs infrarouges et la surface de la préforme est très importante. La vitesse de rotation des préformes détermine également la qualité du chauffage. Une rotation rapide et constante assure une répartition uniforme de la chaleur sur la paroi épaisse. Ce processus prépare le plastique épais plus rapidement sans brûler la couche extérieure. Les fours efficaces utilisent des panneaux réfléchissants spécialisés. Ces cartes maximisent la consommation d'énergie infrarouge. Ils renvoient la chaleur parasite dans le plastique, réduisant ainsi le temps total de chauffage de plusieurs secondes critiques.
Les systèmes de serrage des moules ont également un impact sur la durée du cycle. Vous pouvez généralement choisir entre des systèmes à bascule hydrauliques, pneumatiques ou servomoteurs. Les systèmes hydrauliques offrent une force de serrage immense mais fonctionnent lentement. Les systèmes pneumatiques consomment de l'air comprimé précieux pour déplacer des plateaux lourds. Le serrage servocommandé fonctionne beaucoup plus rapidement et avec une plus grande précision. Il réduit des fractions critiques de seconde du temps de cycle de séchage. Des cycles de séchage plus rapides signifient des rendements horaires plus élevés. Les systèmes servo assurent également un fonctionnement plus propre dans l’usine. Ils éliminent le risque de fuite d’huile hydraulique à proximité des conteneurs de qualité alimentaire.
Le type de plastique que vous utilisez modifie radicalement votre rythme de production. Les températures de traitement diffèrent considérablement entre les chaînes polymères. Le polyéthylène téréphtalate (PET) est traité à des températures plus basses. Il ramollit rapidement et refroidit relativement rapidement à l'intérieur du moule réfrigéré. Le polycarbonate (PC) résiste de manière agressive à la chaleur. Le PC nécessite des températures de traitement beaucoup plus élevées pour devenir flexible. Il nécessite également des temps de refroidissement dans le moule plus longs pour se fixer correctement avant l'éjection.
Si vous exploitez une entreprise à double usage Machine à bouteilles PC de 3 gallons et 5 gallons , vous devez ajuster fréquemment les paramètres de fonctionnement. La résistance thermique distincte du PC nécessite des profils de chauffage plus longs dans le four. Vous devez appliquer un contrôle très spécifique de la température du moule. Vous constaterez une réduction de l’HBP brute par rapport à l’utilisation de préformes PET plus fines et à usage unique. Les opérateurs doivent volontairement allonger les phases de soufflage et de refroidissement des matériaux PC. Précipiter ce processus provoque la déformation des lourdes bases du PC. Une base déformée empêche la bouteille finale de tenir debout sur une surface plane.
La conception du moule combat directement ces retards de refroidissement. Les canaux de refroidissement du fond du moule accélèrent considérablement la phase de refroidissement. Les bases lourdes de 5 gallons retiennent une chaleur intense et concentrée. Des canaux d'eau spécialisés évacuent rapidement cette chaleur. Cette extraction ciblée réduit le temps de cycle global. Plus vite vous extrayez la chaleur, plus vite vous pourrez éjecter la bouteille en toute sécurité. Les conceptions de moules avancées incluent des canaux de refroidissement à déflecteurs. Ces canaux précis forcent l’eau réfrigérée à se rapprocher intimement du plastique chaud. Il optimise l'efficacité du transfert thermique et prévient les déformations de la base.
La machine de soufflage elle-même entraîne rarement des retards de production. Les contraintes liées aux équipements auxiliaires représentent le point d’échec le plus courant dans l’atteinte des rendements cibles. L'unité de soufflage, le compresseur et le refroidisseur doivent fonctionner comme un écosystème parfaitement équilibré.
Pour maximiser votre Sortie de la machine de soufflage de bouteilles de 5 gallons , votre compresseur d'air haute pression doit suivre le rythme. L'expansion d'une préforme de 5 gallons nécessite un volume massif d'air délivré à une pression de 30 à 35 bars. Si le temps de récupération du compresseur est en retard sur le temps du cycle de soufflage, la production s'arrête simplement. La machine attend que la pression atmosphérique se rétablisse. Vous devez dimensionner le compresseur pour gérer le débit intermittent de pointe. Ne vous contentez pas de regarder les taux de consommation moyens.
Les refroidisseurs d’eau jouent un rôle tout aussi crucial. Un refroidissement inadéquat entraîne des défauts majeurs du produit. Les bases lourdes de 5 gallons se déforment facilement lorsqu'elles sont éjectées trop chaudes. Si le refroidisseur ne fonctionne pas correctement, les opérateurs n'ont d'autre choix que de ralentir le cycle de la machine. Ils le font manuellement pour permettre un refroidissement plus long dans le moule. Les refroidisseurs sous-dimensionnés rencontrent énormément de difficultés pendant les mois d’été. La chaleur ambiante élevée de l’usine les submerge. Vous devez légèrement surévaluer la capacité de votre refroidisseur. Cela garantit des temps de cycle constants et rapides tout au long de l’année, quels que soient les pics de température saisonniers.
La stabilité de l’alimentation électrique est un facteur caché. Les fluctuations de tension nuisent gravement à la cohérence du chauffage infrarouge. Un chauffage incohérent entraîne des formes déformées et des bouteilles rejetées. Cela réduit directement votre rendement net. Les préformes épaisses nécessitent une pénétration stable des ondes infrarouges. Une chute de tension soudaine laisse la paroi interne de la préforme trop froide. La tige d'étirement mécanique percera ensuite le plastique inflexible. L'installation de régulateurs de tension robustes protège votre profil de chauffage. Il garantit que chaque préforme reçoit une énergie thermique identique.
Installez toujours un réservoir d'air tampon de grande capacité entre le compresseur et la machine de soufflage. Ce réservoir atténue les chutes de pression soudaines. Il garantit que les vannes de soufflage de la machine reçoivent une pression constante en bar exactement au moment où elles en ont le plus besoin.
La sélection du bon équipement nécessite une approche stricte et fondée sur des preuves. Vous devez regarder au-delà des gros titres. Utilisez le cadre d’évaluation exploitable suivant pour évaluer les devis des fournisseurs.
Atteindre des fonctions de sortie optimales de 5 gallons en tant que mesure complète à l’échelle du système. Il ne s’agit pas simplement d’une spécification de machine autonome. L'unité de soufflage primaire, le compresseur haute pression, le refroidisseur industriel et l'alimentation électrique de l'usine doivent agir en totale synergie. Si un composant sous-performe, toute la ligne ralentit.
Avant d’acheter, auditez minutieusement votre infrastructure auxiliaire actuelle. Vérifiez votre disponibilité d’air haute pression. Évaluez votre capacité de refroidissement de manière critique. Évaluez la disponibilité de votre main-d'œuvre locale avant de finaliser une configuration de machine. N'achetez pas de système entièrement automatique si votre emballage en aval ne peut pas gérer l'augmentation du volume.
Contactez notre équipe d’ingénierie et de vente dès aujourd’hui. Nous pouvons fournir un calcul d’HBP personnalisé, adapté précisément aux poids et matériaux spécifiques de vos préformes. Nous proposons également des consultations expertes sur le dimensionnement des équipements auxiliaires. Laissez-nous vous aider à construire une ligne de production fiable et à haut rendement.
R : Une configuration semi-automatique standard produit généralement entre 100 et 250 BPH. Cette plage dépend fortement de la vitesse et de l'endurance de l'opérateur. Le transfert manuel des préformes chaudes dans le moule crée un goulot d'étranglement inhérent. La fatigue de l'opérateur réduit naturellement le rendement pendant les périodes de travail plus longues.
R : Oui, le poids de la bouteille a un impact significatif sur le rendement. Les préformes plus lourdes, telles que 750 g contre 680 g, nécessitent une pénétration thermique plus profonde. Ils ont besoin de profils de chauffage plus longs dans le four. Ils nécessitent également des temps de refroidissement prolongés dans le moule pour éviter la déformation de la base. Cela réduit légèrement votre production horaire maximale.
R : Vous pouvez facilement échanger les moules, mais les vitesses seront différentes. Les bouteilles de 3 gallons fonctionnent généralement légèrement plus vite. Ils possèdent une masse inférieure et nécessitent une évacuation de l’air plus rapide. En supposant que vous ajustiez correctement le profil de chauffage, les bouteilles plus petites chauffent et refroidissent plus rapidement, ce qui entraîne un HBP plus élevé.
