
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 16-10-2026 Herkomst: Locatie
Het niet op elkaar afstemmen van de machinecapaciteit en de productievraag brengt een groot operationeel risico met zich mee. Als u uw apparatuur te weinig specificeert, ontstaan er onmiddellijke knelpunten in de fabriek. Overspecificatie beperkt uw beschikbare kapitaal voordat de productie zelfs maar begint. Op leveranciersbrochures ziet u vaak indrukwekkende capaciteitsnummers op het naamplaatje staan. Deze theoretische cijfers komen echter zelden overeen met de duurzame productie in de echte wereld. De dagelijkse plantomstandigheden fluctueren voortdurend. Werkelijke productiesnelheden zijn afhankelijk van specifieke mechanische, operationele en materiële variabelen. We zullen hieronder de belangrijkste uitrustingsfactoren onderzoeken. U leert precies wat de werkelijke dagelijkse output dicteert. We zullen de automatiseringsniveaus, verwarmingsefficiëntie en koelvereisten in detail onderzoeken. Als u deze dynamiek begrijpt, kunt u weloverwogen aankoopbeslissingen nemen. U kunt uw machinepark nauwkeurig afstemmen op uw doelvolume. Door uw systeem op de juiste manier te dimensioneren, voorkomt u kostbare downtime. Het zorgt voor een consistente productkwaliteit tijdens elke ploegendienst. Door zowel de blaaseenheid als de hulpapparatuur te analyseren, krijgt u een transparant beeld van de werkelijke mogelijkheden.
U moet het exacte verschil definiëren tussen de maximale BPH en de werkelijke efficiëntie van de installatie. Maximale flessen per uur vertegenwoordigt een perfect wiskundig scenario. Overall Equipment Effectiveness (OEE) weerspiegelt de dagelijkse operationele realiteit. Fabrikanten berekenen de maximale BPH met behulp van een ideale cyclustijd. Echte fabrieken hebben te maken met onderhoudspauzes, materiaalvariaties en omgevingsveranderingen. U moet begrijpen hoe de cyclustijd deze theoretische basiscapaciteit dicteert.
Elke blaasvormcyclus omvat vijf verschillende fasen. De duur van deze gecombineerde fasen bepaalt uw maximale snelheid.
Leveranciers gaan uit van perfecte omstandigheden bij het offreren van maximale output. Ze verwachten een ideale omgevingstemperatuur in de fabriek. Ze gaan ervan uit dat je elke keer foutloze preforms verwerkt. Ze berekenen dat er geen vermoeidheid van de machinist is tijdens een dienst van acht uur. Ze vertrouwen op optimale, ononderbroken prestaties van de koelmachine. Al deze perfecte omstandigheden ervaar je zelden tegelijkertijd. Fabrieken hebben te maken met pieken in de luchtvochtigheid. Preforms hebben last van kleine gewichtsvariaties. Operators gaan uiteraard langzamer rijden naarmate de ploegendiensten vorderen. Door deze transparante aannames te erkennen, kunt u brochureclaims realistisch afprijzen.
Kopers bouwen vaak productieschema's rond de theoretische maximale BPH. Ze negeren het onvermijdelijke efficiëntieverlies van 10% tot 15% dat eigen is aan fysieke productie. Dit toezicht leidt tot onvervulde leveringsschema's en gespannen toeleveringsketens.
Het automatiseringsniveau dat u selecteert, bepaalt uw harde outputplafond. Halfautomatische machines vereisen handmatig laden van de voorvormen. Een operator haalt handmatig hete preforms uit de infraroodoven. Ze plaatsen ze rechtstreeks in de open blaasvorm. Vervolgens starten ze de blaascyclus door op dubbele veiligheidsknoppen te drukken. Vermoeidheid bij de machinist wordt hier een groot knelpunt. Handmatige overdracht beperkt inherent de productiesnelheid. U kunt ongeveer 100 tot 300 BPH verwachten. Deze output hangt grotendeels af van het aantal gaatjes en het menselijk uithoudingsvermogen. Zelfs als de machinecyclus onmiddellijk in werking treedt, kunnen mensenhanden slechts zo snel en veilig bewegen.
Volautomatische lineaire machines elimineren handmatig laden volledig. Ze maken gebruik van een doorlopende ketting of servo-aangedreven overdrachtssysteem. Deze mechanisatie stabiliseert de cyclustijden volledig. Het schaalt de output aanzienlijk. Met deze systemen bereiken faciliteiten doorgaans 400 tot 1.000+ BPH. Servomotoren zorgen voor nauwkeurige, herhaalbare bewegingen. Ze worden nooit moe. Ze zorgen ervoor dat de voorvorm elke keer op de exact optimale temperatuur de matrijs bereikt.
Bij het analyseren van uw Met een output van 5 gallon flessenblaasmachines moet u uw productiedoelen in kaart brengen in realistische operationele kaders. Handmatige interventie komt de regionale productie met een laag volume goed ten goede. Servogestuurde automatisering wordt verplicht voor continue outputdoelstellingen met grote volumes.
Automatiseringsbeslissingsmatrix
| Systeemtype | Invoervereiste operator | Typische uitvoer (BPH) | Meest geschikt voor |
|---|---|---|---|
| Semi-automatisch | Hoog (handmatig laden/lossen) | 100 - 300 | Regionale opstellingen, korte op maat gemaakte runs |
| Volautomatisch (lineair) | Laag (alleen toezicht) | 400 - 1.000+ | Grootschalige, continue distributie |
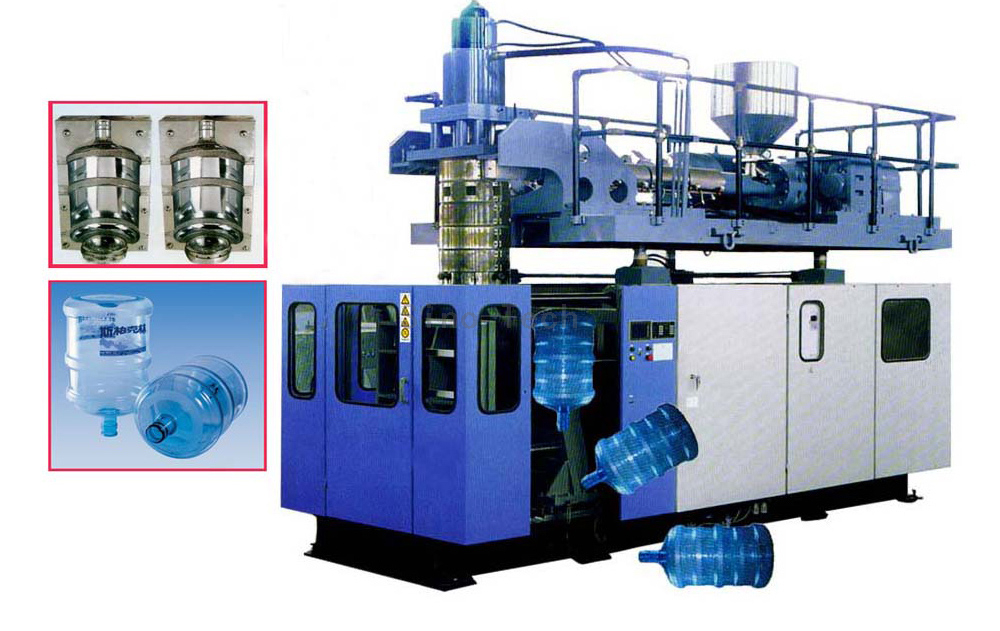
Naast automatisering bepalen specifieke machinemechanica hoe snel een fles kan worden gevormd. Meestal evalueer je opstellingen met 1 holte versus 2 holtes. Door een tweede holte toe te voegen, wordt de geometrische schaal van uw theoretische output verdubbeld. Het verdubbelt echter ook de onmiddellijke volumebehoefte van uw hogedrukluchtsysteem. U kunt een frame met 1 caviteit later niet upgraden naar een frame met 2 caviteiten. U moet deze mechanische vereiste vooraf definiëren op basis van uw volumeprognose.
De efficiëntie van infraroodverwarmingsovens speelt een grote rol. Dikke voorvormen van 5 gallon, die vaak meer dan 700 gram wegen, hebben een diepe thermische penetratie nodig. De fysieke afstand tussen de infraroodverwarmers en het voorvormoppervlak is van groot belang. De rotatiesnelheid van de voorvormen bepaalt ook de verwarmingskwaliteit. Snelle, consistente rotatie zorgt voor een gelijkmatige warmteverdeling over de dikke muur. Dit proces bereidt dik plastic sneller voor zonder de buitenste laag te verbranden. Efficiënte ovens gebruiken gespecialiseerde reflecterende platen. Deze borden maximaliseren het gebruik van infraroodenergie. Ze kaatsen de warmte terug in het plastic, waardoor de totale verwarmingstijd met enkele kritische seconden wordt verkort.
Vormklemsystemen hebben ook invloed op de cyclusduur. Meestal kunt u kiezen uit hydraulische, pneumatische of servogestuurde tuimelsystemen. Hydraulische systemen bieden een enorme klemkracht, maar bewegen langzaam. Pneumatische systemen verbruiken waardevolle perslucht om zware platen te verplaatsen. Servoaangedreven klemmen werkt veel sneller en met grotere precisie. Het scheelt kritische fracties van een seconde van de droogcyclustijd. Snellere droogcycli betekenen hogere opbrengsten per uur. Servosystemen zorgen ook voor een schonere werking op de fabrieksvloer. Ze elimineren het risico dat hydraulische olie lekt in de buurt van voedselveilige containers.
Het soort plastic dat u gebruikt, verandert uw productieritme drastisch. Verwerkingstemperaturen verschillen enorm tussen polymeerketens. Polyethyleentereftalaat (PET) wordt verwerkt bij lagere temperaturen. Het wordt snel zacht en koelt relatief snel af in de gekoelde vorm. Polycarbonaat (PC) is agressief bestand tegen hitte. PC vereist veel hogere verwerkingstemperaturen om buigzaam te worden. Het vereist ook langere afkoeltijden in de mal om goed uit te harden voordat het wordt uitgeworpen.
Als u een dubbeldoel exploiteert 3-gallon 5-gallon PC-flessenmachine , u moet de operationele instellingen regelmatig aanpassen. De uitgesproken hittebestendigheid van PC vereist langere verwarmingsprofielen in de oven. U moet een zeer specifieke matrijstemperatuurregeling toepassen. U zult een lagere ruwe BPH zien in vergelijking met het gebruik van dunnere PET-voorvormen voor eenmalig gebruik. Operators moeten doelbewust de blaas- en koelfasen voor pc-materialen verlengen. Door dit proces te overhaasten, vervormen de zware pc-bases. Een kromgetrokken basis voorkomt dat de uiteindelijke fles rechtop op een vlak oppervlak staat.
Het matrijsontwerp bestrijdt deze afkoelingsvertragingen direct. Bottom-mold koelkanalen versnellen de koelfase aanzienlijk. Zware bases van 5 gallon houden intense, geconcentreerde warmte vast. Gespecialiseerde waterkanalen voeren deze warmte snel af. Deze gerichte extractie verkort de totale cyclustijd. Hoe sneller je warmte onttrekt, hoe sneller je de fles veilig kunt uitwerpen. Geavanceerde matrijsontwerpen omvatten verbijsterde koelkanalen. Deze precieze kanalen dwingen gekoeld water zeer dicht bij het hete plastic. Het optimaliseert de efficiëntie van de thermische overdracht en voorkomt misvormingen van de basis.
De blaasmachine zelf zorgt zelden voor productievertragingen. Beperkingen van hulpapparatuur vertegenwoordigen het meest voorkomende faalpunt bij het behalen van de beoogde opbrengsten. De blaaseenheid, compressor en koelmachine moeten functioneren als een perfect uitgebalanceerd ecosysteem.
Om uw Met een capaciteit van 5 gallon flessenblaasmachine moet uw hogedrukluchtcompressor gelijke tred houden. Voor het uitzetten van een voorvorm van 5 gallon is een enorme hoeveelheid lucht nodig die wordt geleverd bij een druk van 30 tot 35 bar. Als de hersteltijd van de compressor achterblijft bij de blaascyclustijd, stopt de productie eenvoudigweg. De machine wacht tot de luchtdruk weer hersteld is. U moet de compressor zodanig dimensioneren dat deze de piek-intermitterende stroom kan verwerken. Kijk niet alleen naar het gemiddelde verbruik.
Waterkoelers spelen een even cruciale rol. Onvoldoende koeling veroorzaakt grote productdefecten. Zware bases van 5 gallon vervormen gemakkelijk wanneer ze te heet worden uitgeworpen. Als de koelmachine onvoldoende presteert, hebben operators geen andere keuze dan de machinecyclus te vertragen. Ze doen dit handmatig om langere koeling in de mal mogelijk te maken. Ondermaatse koelmachines hebben het enorm moeilijk tijdens de zomermaanden. De hoge omgevingswarmte in de fabriek overweldigt hen. U moet de capaciteit van uw koelmachine enigszins overschatten. Dit garandeert het hele jaar door consistente, snelle cyclustijden, ongeacht seizoensgebonden temperatuurpieken.
Stabiliteit van de stroomvoorziening is een verborgen factor. Spanningsschommelingen hebben ernstige gevolgen voor de consistentie van de infraroodverwarming. Inconsequente verhitting leidt tot misvormde vormen en afgekeurde flessen. Dit verlaagt direct uw netto rendement. Dikke preforms vereisen een stabiele penetratie van infraroodgolven. Door een plotselinge spanningsdaling wordt de binnenwand van de voorvorm te koud. De mechanische rekstaaf zal dan het onbuigzame plastic doorboren. Het installeren van robuuste spanningsregelaars beschermt uw verwarmingsprofiel. Het zorgt ervoor dat elke preform identieke thermische energie ontvangt.
Installeer altijd een bufferluchttank met hoge capaciteit tussen de compressor en de blaasmachine. Deze tank verzacht plotselinge drukdalingen. Het garandeert dat de blaaskleppen van de machine een consistente Bar-druk ontvangen, precies wanneer ze deze het meest nodig hebben.
Het selecteren van de juiste apparatuur vereist een strikte, op bewijs gebaseerde aanpak. Je moet verder kijken dan de krantenkoppen. Gebruik het volgende bruikbare evaluatiekader om offertes van leveranciers te beoordelen.
Het bereiken van een optimale uitvoer van 5 gallon fungeert als een uitgebreide, systeembrede maatstaf. Het is niet slechts een op zichzelf staande machinespecificatie. De primaire blaasunit, hogedrukcompressor, industriële koelmachine en fabrieksvoeding moeten in volledige synergie samenwerken. Als één onderdeel ondermaats presteert, vertraagt de hele lijn.
Voordat u een aankoop doet, moet u uw huidige hulpinfrastructuur grondig controleren. Controleer de beschikbaarheid van hogedruklucht. Beoordeel uw koelcapaciteit kritisch. Evalueer uw lokale arbeidsbeschikbaarheid voordat u een machineconfiguratie voltooit. Schaf geen volautomatisch systeem aan als uw downstream-verpakking het toegenomen volume niet aankan.
Neem vandaag nog contact op met ons engineering- en verkoopteam. Wij kunnen een op maat gemaakte BPH-berekening leveren die precies is afgestemd op uw specifieke preformgewichten en materialen. We bieden ook deskundig advies over de dimensionering van hulpapparatuur. Laat ons u helpen bij het bouwen van een betrouwbare productielijn met hoog rendement.
A: Een standaard halfautomatische opstelling produceert doorgaans tussen de 100 en 250 BPH. Dit bereik is sterk afhankelijk van de snelheid en het uithoudingsvermogen van de machinist. De handmatige overdracht van hete preforms in de matrijs creëert een inherent knelpunt. Vermoeidheid bij de machinist zorgt uiteraard voor een lagere productie tijdens langere diensten.
A: Ja, het flesgewicht heeft een aanzienlijke invloed op de opbrengst. Zwaardere preforms, zoals 750 g vergeleken met 680 g, vereisen een diepere thermische penetratie. Ze hebben langere verwarmingsprofielen in de oven nodig. Ze vereisen ook langere koeltijden in de mal om vervorming van de basis te voorkomen. Dit verlaagt uw maximale uurproductie enigszins.
A: Je kunt gemakkelijk mallen verwisselen, maar de snelheden zullen verschillen. De flessen van 3 gallon werken doorgaans iets sneller. Ze bezitten een lagere massa en vereisen een snellere luchtevacuatie. Ervan uitgaande dat je het verwarmingsprofiel correct aanpast, worden de kleinere flessen sneller opgewarmd en afgekoeld, wat een hogere BPH oplevert.
