
Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-10-16 Походження: Сайт
Невідповідність потужності машини та виробничого попиту становить великий операційний ризик. Недостатня специфікація вашого обладнання відразу створює вузькі місця на заводі. Надмірна специфікація обмежує ваш доступний капітал ще до початку виробництва. На брошурах постачальників ви часто бачите вражаючі таблички з даними про ємність. Однак ці теоретичні цифри рідко збігаються зі стійким реальним виробництвом. Щоденні умови рослин постійно коливаються. Справжні показники виробництва залежать від конкретних механічних, робочих і матеріальних змінних. Нижче ми розглянемо основні фактори обладнання. Ви точно дізнаєтесь, що визначає фактичну щоденну продуктивність. Ми детально розглянемо рівні автоматизації, ефективність опалення та вимоги до охолодження. Розуміння цієї динаміки допоможе вам приймати зважені рішення про покупку. Ви можете точно вирівняти свою техніку з цільовим обсягом. Правильний вибір розміру вашої системи запобігає дорогим простоям. Це забезпечує незмінну якість продукції протягом кожної зміни. Аналізуючи як повітродувну установку, так і допоміжне обладнання, ви отримуєте чітке уявлення про реальні можливості.
Ви повинні визначити точну різницю між максимальною ДГП і фактичною ефективністю установки. Максимальна кількість пляшок на годину представляє ідеальний математичний сценарій. Загальна ефективність обладнання (OEE) відображає щоденну експлуатаційну реальність. Виробники розраховують максимальну ДГПЗ, використовуючи ідеальний час циклу. Реальні заводи мають справу з паузами в обслуговуванні, змінами матеріалів і змінами навколишнього середовища. Ви повинні розуміти, як час циклу визначає базову теоретичну потужність.
Кожен окремий цикл видувного формування складається з п’яти окремих фаз. Тривалість цих комбінованих фаз визначає вашу максимальну швидкість.
Постачальники припускають ідеальні умови, коли пропонують максимальний обсяг виробництва. Вони очікують ідеальної заводської температури навколишнього середовища. Вони припускають, що ви щоразу обробляєте бездоганні преформи. Вони розраховують нульову втому оператора протягом восьмигодинної зміни. Вони роблять ставку на оптимальну безперебійну роботу холодильної машини. Ви рідко відчуваєте всі ці ідеальні умови одночасно. Заводи стикаються зі стрибками вологості. Преформи страждають від незначних коливань ваги. Оператори природно сповільнюються в міру зміни. Визнання цих прозорих припущень допоможе вам реалістично знижувати вимоги брошур.
Покупці часто будують графіки виробництва навколо теоретичного максимального BPH. Вони ігнорують неминучу втрату ефективності від 10% до 15%, характерну для фізичного виробництва. Цей недогляд призводить до недотримання графіків доставки та напружених ланцюжків поставок.
Рівень автоматизації, який ви обираєте, визначає вашу жорстку межу продуктивності. Напівавтомати вимагають ручного завантаження преформ. Оператор витягує гарячі заготовки з інфрачервоної печі вручну. Вони поміщають їх безпосередньо у відкриту видувну форму. Потім вони запускають цикл видування, натискаючи подвійні кнопки безпеки. Головним вузьким місцем тут стає втома оператора. Ручне перенесення фактично обмежує швидкість виробництва. Ви можете очікувати приблизно від 100 до 300 BPH. Цей вихід значною мірою залежить від кількості порожнин і витривалості людини. Навіть якщо машинний цикл запускається миттєво, людські руки можуть безпечно рухатися лише так швидко.
Повністю автоматичні лінійні машини повністю виключають ручне завантаження. Вони використовують безперервну ланцюгову або сервоприводну систему передачі. Ця механізація повністю стабілізує час циклу. Це значно масштабує вихід. Зазвичай заклади досягають від 400 до 1000+ BPH за допомогою цих систем. Серводвигуни забезпечують точні, повторювані рухи. Вони ніколи не втомлюються. Вони гарантують, що преформа кожного разу потрапляє у форму при точній оптимальній температурі.
Аналізуючи ваші Продуктивність машини для видування пляшок ємністю 5 галонів , ви повинні віднести свої виробничі цілі до реалістичних операційних рамок. Ручне втручання добре обслуговує невеликі обсяги регіонального виробництва. Автоматизація з сервоприводом стає обов’язковою для великих обсягів безперервного виробництва.
Матриця рішень автоматизації
| Тип системи | Вимоги до введення оператора | Типовий вихід (BPH) | Найкраще підходить для |
|---|---|---|---|
| Напівавтоматичний | Високий (ручне завантаження/розвантаження) | 100 - 300 | Регіональні налаштування, короткі індивідуальні прогони |
| Повністю автоматичний (лінійний) | Низький (тільки для нагляду) | 400 - 1000+ | Масштабне безперервне поширення |
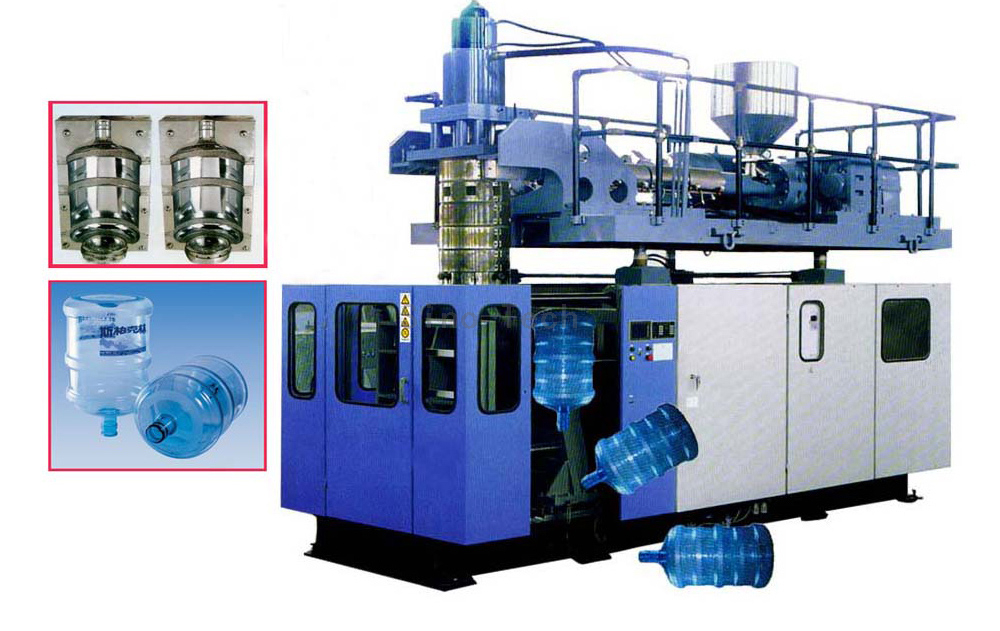
Окрім автоматизації, певна механіка машини визначає швидкість формування пляшки. Зазвичай ви оцінюєте налаштування з 1 порожниною проти 2-порожнини. Додавання другої порожнини подвоює геометричне масштабування вашого теоретичного результату. Однак це також подвоює миттєву потребу у вашій системі повітря високого тиску. Ви не зможете пізніше оновити раму з 1 порожниною до рами з 2 порожнинами. Ви повинні заздалегідь визначити цю механічну вимогу на основі вашого прогнозу обсягу.
Ефективність інфрачервоної опалювальної печі відіграє величезну роль. Товсті преформи об’ємом 5 галонів, часто вагою понад 700 грамів, потребують глибокого термічного проникнення. Велике значення має фізична відстань між інфрачервоними нагрівачами та поверхнею преформи. Швидкість обертання преформи також визначає якість нагріву. Швидке, послідовне обертання забезпечує рівномірний розподіл тепла по товстій стіні. Цей процес готує товстий пластик швидше, не спалюючи зовнішній шар. В ефективних печах використовуються спеціальні світловідбиваючі плити. Ці плати максимально споживають інфрачервону енергію. Вони відбивають розсіяне тепло назад у пластик, скорочуючи загальний час нагрівання на кілька критичних секунд.
Системи затиску форми також впливають на тривалість циклу. Як правило, ви можете вибрати між гідравлічними, пневматичними або сервоприводними системами перемикання. Гідравлічні системи пропонують величезну силу затиску, але працюють повільно. Пневматичні системи споживають цінне стиснене повітря для переміщення важких плит. Затиск із сервоприводом працює набагато швидше та з більшою точністю. Це скорочує критичні частки секунди від часу циклу сушіння. Швидші сухі цикли означають більшу погодинну врожайність. Сервосистеми також забезпечують більш чисту роботу на заводі. Вони усувають ризик витоку гідравлічного масла поблизу харчових контейнерів.
Тип пластику, який ви використовуєте, різко змінює ваш виробничий ритм. Температури обробки суттєво відрізняються між полімерними ланцюгами. Поліетилентерефталат (ПЕТ) обробляється при нижчих температурах. Він швидко розм’якшується і відносно швидко охолоджується в охолодженій формі. Полікарбонат (ПК) агресивно протистоїть нагріванню. ПК потребує набагато вищих температур обробки, щоб стати гнучким. Це також вимагає довшого часу охолодження у формі для належного схоплювання перед викидом.
Якщо ви працюєте подвійним призначенням 3-галонна 5-галонна машина для пляшок ПК , ви повинні часто регулювати параметри роботи. Виразна термостійкість ПК вимагає довших профілів нагріву в печі. Необхідно застосовувати високоспецифічний контроль температури форми. Ви побачите зниження необробленої ДГПЗ порівняно з більш тонкими одноразовими преформами ПЕТ. Оператори повинні цілеспрямовано подовжувати фази видування та охолодження матеріалів ПК. Поспішний процес спричиняє деформацію важких баз ПК. Деформована основа не дає кінцевій пляшці стояти вертикально на рівній поверхні.
Конструкція форми безпосередньо бореться з цими затримками охолодження. Канали охолодження нижньої форми значно прискорюють фазу охолодження. Важкі підстави на 5 галонів зберігають інтенсивне, концентроване тепло. Спеціалізовані водяні канали швидко відводять це тепло. Таке цілеспрямоване вилучення скорочує загальний час циклу. Чим швидше ви витягнете тепло, тим швидше ви зможете безпечно викинути пляшку. Удосконалені конструкції прес-форм включають канали охолодження з перегородками. Ці точні канали пропускають охолоджену воду впритул до гарячого пластику. Оптимізує ефективність теплопередачі та запобігає деформації основи.
Сама видувальна машина рідко викликає затримки виробництва. Обмеження допоміжного обладнання є найпоширенішою точкою збою в досягненні цільової врожайності. Надувна установка, компресор і холодильна машина повинні функціонувати як ідеально збалансована екосистема.
Щоб максимізувати свій Потужність машини для видування пляшок 5 галонів , ваш повітряний компресор високого тиску повинен йти в ногу. Для розширення 5-галонної преформи потрібен величезний об’єм повітря, що подається під тиском від 30 до 35 бар. Якщо час відновлення компресора відстає від часу циклу продування, вихід просто припиняється. Машина чекає, поки тиск повітря відновиться. Компресор потрібно підібрати таким чином, щоб витримати максимальний переривчастий потік. Не дивіться лише на середні норми споживання.
Не менш важливу роль відіграють охолоджувачі води. Недостатнє охолодження спричиняє серйозні дефекти продукту. Важкі підстави на 5 галонів легко деформуються, коли їх викидають занадто гарячими. Якщо холодильна машина працює погано, оператори не мають іншого вибору, окрім як уповільнити машинний цикл. Вони роблять це вручну, щоб забезпечити довше охолодження у формі. Малорозмірні холодильні машини відчувають величезні труднощі в літні місяці. Висока фабрична температура навколишнього середовища переповнює їх. Ви повинні трохи перевищити потужність холодильної машини. Це гарантує постійний швидкий цикл протягом року, незалежно від сезонних стрибків температури.
Стабільність електропостачання є прихованим фактором. Перепади напруги сильно шкодять консистенції інфрачервоного обігрівача. Нерівномірне нагрівання призводить до неправильної форми та браку пляшок. Це безпосередньо знижує ваш чистий дохід. Товсті преформи вимагають стабільного проникнення інфрачервоних хвиль. Раптове падіння напруги залишає внутрішню стінку преформи занадто холодною. Потім механічний розтягуючий стрижень проколює неподатливий пластик. Встановлення потужних стабілізаторів напруги захищає ваш профіль опалення. Це гарантує, що кожна преформа отримує однакову теплову енергію.
Завжди встановлюйте резервуар буферного повітря великої ємності між компресором і нагнітачем. Цей бак згладжує різкі перепади тиску. Це гарантує, що надувні клапани машини отримують постійний тиск у барах саме тоді, коли вони найбільше потребують.
Вибір правильного обладнання вимагає суворого підходу, заснованого на доказах. Ви повинні дивитися позаду заголовків. Щоб оцінити ціни постачальників, використовуйте наведену нижче ефективну систему оцінки.
Досягнення оптимального виходу 5 галонів функціонує як комплексний загальносистемний показник. Це не просто специфікація окремої машини. Первинний нагнітач, компресор високого тиску, промисловий холодильний агрегат і заводське джерело живлення повинні діяти в повній синергії. Якщо один компонент працює погано, вся лінія сповільнюється.
Перед покупкою ретельно перевірте поточну допоміжну інфраструктуру. Перевірте наявність повітря під високим тиском. Критично оцініть свою охолоджувальну здатність. Оцініть наявність місцевої робочої сили, перш ніж завершувати конфігурацію машини. Не купуйте повністю автоматичну систему, якщо ваша подальша упаковка не може впоратися зі збільшеним об’ємом.
Зв’яжіться з нашою командою інженерів і продажів сьогодні. Ми можемо надати спеціальний розрахунок BPH, який точно адаптований до вашої конкретної ваги преформи та матеріалів. Ми також пропонуємо експертні консультації щодо розмірів допоміжного обладнання. Дозвольте нам допомогти вам побудувати надійну, високопродуктивну виробничу лінію.
A: Стандартна напівавтоматична установка зазвичай створює від 100 до 250 BPH. Цей діапазон значною мірою залежить від швидкості та витривалості оператора. Ручне переміщення гарячих преформ у прес-форму створює вузьке місце. Втома оператора природно знижує продуктивність під час тривалих змін.
A: Так, вага пляшки значно впливає на вихід. Більш важкі преформи, такі як 750 г порівняно з 680 г, вимагають більш глибокого термічного проникнення. Їм потрібні довші профілі нагріву в печі. Вони також вимагають тривалого охолодження у формі для запобігання деформації основи. Це трохи знижує вашу максимальну годинну продуктивність.
A: Ви можете легко поміняти форми, але швидкість буде різною. 3-галонні пляшки зазвичай працюють трохи швидше. Вони мають меншу масу і вимагають більш швидкої евакуації повітря. Якщо ви правильно відрегулювали профіль нагріву, менші пляшки нагріватимуться й охолоджуватимуться швидше, забезпечуючи більший ДГП.
