
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-10-16 Kaynak: Alan
Makine kapasitesi ile üretim talebinin uyumsuz olması büyük bir operasyonel risk teşkil ediyor. Ekipmanınızın yetersiz belirtilmesi fabrikada anında darboğazlar yaratır. Aşırı spesifikasyon, üretim başlamadan önce mevcut sermayenizi kısıtlar. Tedarikçi broşürlerinde sıklıkla etkileyici isim plakası kapasite numaralarının basıldığını görürsünüz. Ancak bu teorik rakamlar, gerçek dünyadaki sürekli üretimle nadiren eşleşiyor. Günlük tesis koşulları sürekli olarak dalgalanır. Gerçek üretim oranları belirli mekanik, operasyonel ve malzeme değişkenlerine bağlıdır. Aşağıda temel ekipman faktörlerini inceleyeceğiz. Gerçek günlük çıktıyı tam olarak neyin belirlediğini öğreneceksiniz. Otomasyon seviyelerini, ısıtma verimliliğini ve soğutma gereksinimlerini detaylı olarak inceleyeceğiz. Bu dinamikleri anlamak, bilinçli satın alma kararları vermenize yardımcı olur. Makinelerinizi hedef hacminize doğru şekilde hizalayabilirsiniz. Sisteminizi doğru şekilde boyutlandırmak maliyetli kesintileri önler. Her vardiyada tutarlı ürün kalitesi sağlar. Hem üfleme ünitesini hem de yardımcı ekipmanı analiz ederek gerçek yeteneklere ilişkin şeffaf bir görünüm elde edersiniz.
Maksimum BPH ile gerçek tesis verimliliği arasındaki tam farkı tanımlamanız gerekir. Saat Başına Maksimum Şişe mükemmel bir matematiksel senaryoyu temsil eder. Genel Ekipman Verimliliği (OEE), günlük operasyonel gerçekliği yansıtır. Üreticiler ideal döngü süresini kullanarak maksimum BPH'yi hesaplar. Gerçek fabrikalar bakım duraklamaları, malzeme değişiklikleri ve ortam değişiklikleriyle uğraşır. Döngü süresinin bu temel teorik kapasiteyi nasıl belirlediğini anlamalısınız.
Her bir üflemeli kalıplama döngüsü beş farklı aşamayı içerir. Bu birleşik aşamaların süresi maksimum hızınızı belirler.
Tedarikçiler maksimum çıktıyı teklif ederken koşulların mükemmel olduğunu varsayarlar. İdeal bir ortam fabrika sıcaklığı bekliyorlar. Her seferinde kusursuz ön kalıplar işlediğinizi varsayıyorlar. Sekiz saatlik vardiya sırasında sıfır operatör yorgunluğunu hesaplıyorlar. Optimum, kesintisiz soğutucu performansına güveniyorlar. Tüm bu mükemmel koşulları aynı anda nadiren yaşarsınız. Fabrikalar nem artışlarıyla karşı karşıya. Preformlar hafif ağırlık değişimlerinden muzdariptir. Vardiyalar ilerledikçe operatörler doğal olarak yavaşlar. Bu şeffaf varsayımları kabul etmek, broşür taleplerini gerçekçi bir şekilde göz ardı etmenize yardımcı olur.
Alıcılar genellikle üretim programlarını teorik maksimum BPH'ye göre oluştururlar. Fiziksel üretimden kaynaklanan kaçınılmaz %10 ila %15 verimlilik kaybını göz ardı ediyorlar. Bu gözetim, karşılanmayan teslimat programlarına ve gergin tedarik zincirlerine yol açmaktadır.
Seçtiğiniz otomasyon düzeyi, sabit çıktı tavanınızı belirler. Yarı otomatik makineler manuel ön kalıp yüklemeyi gerektirir. Bir operatör sıcak preformları kızılötesi fırından manuel olarak çekiyor. Bunları doğrudan açık üfleme kalıbına yerleştiriyorlar. Daha sonra ikili güvenlik düğmelerine basarak üfleme döngüsünü başlatırlar. Operatör yorgunluğu burada büyük bir darboğaz haline geliyor. Manuel aktarım doğası gereği üretim hızını sınırlar. Yaklaşık 100 ila 300 BPH bekleyebilirsiniz. Bu çıktı büyük ölçüde boşluk sayısına ve insan dayanıklılığına bağlıdır. Makine döngüsü anında tetiklense bile insan eli ancak bu kadar hızlı ve güvenli bir şekilde hareket edebilir.
Tam otomatik lineer makineler manuel yüklemeyi tamamen ortadan kaldırır. Sürekli zincir veya servo tahrikli transfer sistemi kullanırlar. Bu mekanizasyon çevrim sürelerini tamamen dengeler. Çıktıyı önemli ölçüde ölçeklendirir. Tesisler bu sistemleri kullanarak genellikle 400 ila 1.000+ BPH değerine ulaşır. Servo motorlar hassas, tekrarlanabilir hareketler sağlar. Asla yorulmazlar. Preformun her seferinde tam olarak optimum sıcaklıkta kalıba ulaşmasını sağlarlar.
Analizinizi yaparken 5 galonluk şişe üfleme makinesi çıktısı için , üretim hedeflerinizi gerçekçi operasyonel çerçevelerle eşleştirmelisiniz. Manuel müdahale düşük hacimli, bölgesel üretime iyi hizmet eder. Yüksek hacimli, sürekli çıktı hedefleri için servo tahrikli otomasyon zorunlu hale gelir.
Otomasyon Karar Matrisi
| Sistem Tipi | Operatör Giriş Gereksinimi | Tipik Çıkış (BPH) | Şunun İçin En Uygun |
|---|---|---|---|
| Yarı Otomatik | Yüksek (Manuel Yükleme/Boşaltma) | 100 - 300 | Bölgesel kurulumlar, kısa özelleştirilmiş çalışmalar |
| Tam Otomatik (Doğrusal) | Düşük (Yalnızca Denetleyici) | 400 - 1.000+ | Büyük ölçekli, sürekli dağıtım |
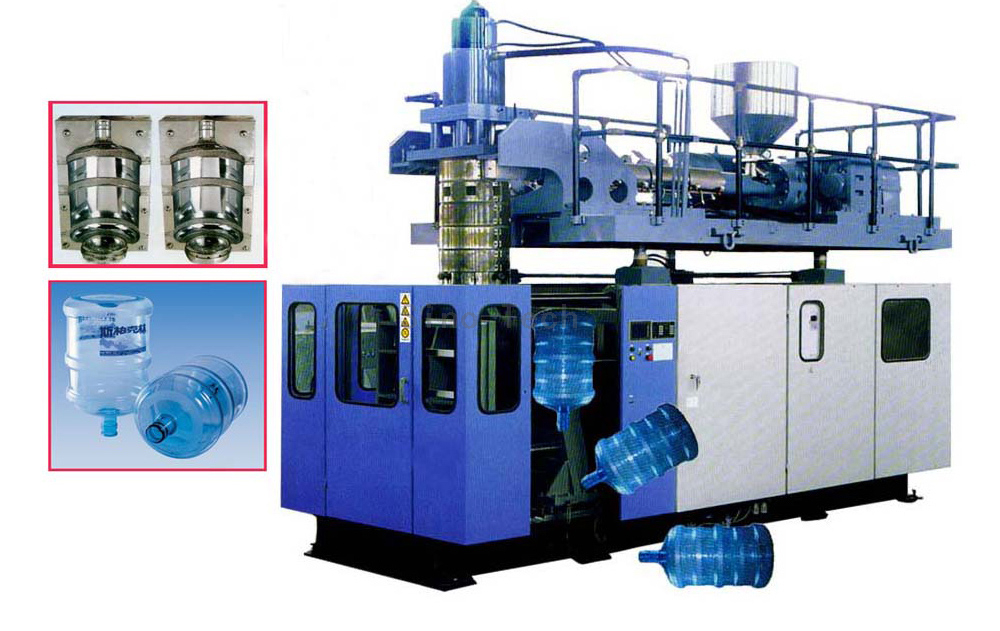
Otomasyonun ötesinde, belirli makine mekaniği bir şişenin ne kadar hızlı oluşabileceğini yönetir. Genellikle 1 gözlü ve 2 gözlü kurulumları değerlendirirsiniz. İkinci bir boşluk eklemek, teorik çıktınızın geometrik ölçeklendirmesini iki katına çıkarır. Ancak aynı zamanda yüksek basınçlı hava sisteminizdeki anlık hacim talebini de iki katına çıkarır. Daha sonra 1 boşluklu çerçeveyi 2 boşluklu çerçeveye yükseltemezsiniz. Hacim tahmininize göre bu mekanik gereksinimi önceden tanımlamanız gerekir.
Kızılötesi ısıtma fırını verimliliği büyük bir rol oynar. Genellikle 700 gramın üzerinde ağırlığa sahip 5 galonluk kalın ön kalıplar, derin termal nüfuza ihtiyaç duyar. Kızılötesi ısıtıcılar ile ön kalıp yüzeyi arasındaki fiziksel mesafe büyük ölçüde önemlidir. Ön kalıp dönüş hızı aynı zamanda ısıtma kalitesini de belirler. Hızlı ve tutarlı dönüş, kalın duvar boyunca eşit ısı dağılımı sağlar. Bu işlem kalın plastiği dış katmanı yakmadan daha hızlı hazırlar. Verimli fırınlar özel yansıtıcı levhalar kullanır. Bu kartlar kızılötesi enerji kullanımını maksimuma çıkarır. Kaçak ısıyı plastiğe geri yansıtarak toplam ısıtma süresini birkaç kritik saniye kısaltırlar.
Kalıp bağlama sistemleri aynı zamanda çevrim süresini de etkiler. Genellikle hidrolik, pnömatik veya servo tahrikli geçiş sistemleri arasından seçim yapabilirsiniz. Hidrolik sistemler muazzam bir sıkma kuvveti sunar ancak vuruşu yavaştır. Pnömatik sistemler, ağır merdaneleri hareket ettirmek için değerli basınçlı hava tüketir. Servo tahrikli bağlama çok daha hızlı ve daha yüksek hassasiyetle çalışır. Kuru döngü süresinde saniyenin kritik kesirlerini tıraş eder. Daha hızlı kurutma döngüleri, daha yüksek saatlik verim anlamına gelir. Servo sistemler ayrıca fabrika sahasında daha temiz çalışma sağlar. Gıdaya uygun kapların yakınında hidrolik yağı sızıntısı riskini ortadan kaldırırlar.
Kullandığınız plastik türü üretim ritminizi büyük ölçüde değiştirir. İşleme sıcaklıkları polimer zincirleri arasında büyük farklılıklar gösterir. Polietilen Tereftalat (PET) daha düşük sıcaklıklarda işlenir. Çabuk yumuşar ve soğutulmuş kalıbın içinde nispeten hızlı soğur. Polikarbonat (PC) ısıya agresif bir şekilde direnir. PC'nin esnek olabilmesi için çok daha yüksek işlem sıcaklıkları gerekir. Ayrıca, çıkarmadan önce uygun şekilde ayarlanması için daha uzun kalıp içi soğutma süreleri gerektirir.
Çift amaçlı bir makine çalıştırıyorsanız 3 galonluk 5 galonluk PC şişe makinesi , operasyonel ayarları sık sık değiştirmeniz gerekir. PC'nin belirgin ısı direnci, fırında daha uzun ısıtma profilleri gerektirir. Son derece spesifik kalıp sıcaklık kontrolü uygulamanız gerekir. Daha ince, tek kullanımlık PET preformlarla karşılaştırıldığında ham BPH'nin azaldığını göreceksiniz. Operatörler, PC malzemeleri için üfleme ve soğutma aşamalarını bilinçli olarak uzatmalıdır. Bu işlemin aceleye getirilmesi, ağır PC tabanlarının bükülmesine neden olur. Çarpık bir taban, son şişenin düz bir yüzey üzerinde dik durmasını önler.
Kalıp tasarımı bu soğutma gecikmeleriyle doğrudan mücadele eder. Alt kalıp soğutma kanalları soğutma aşamasını önemli ölçüde hızlandırır. Ağır 5 galonluk tabanlar yoğun, konsantre ısı tutar. Özel su kanalları bu ısıyı hızla uzaklaştırır. Bu hedeflenen ekstraksiyon genel döngü süresini azaltır. Isıyı ne kadar hızlı çıkarırsanız şişeyi o kadar hızlı güvenli bir şekilde çıkarabilirsiniz. Gelişmiş kalıp tasarımları, şaşırtmalı soğutma kanalları içerir. Bu hassas kanallar, soğutulmuş suyu sıcak plastiğe çok yakın olmaya zorlar. Termal transfer verimliliğini optimize eder ve taban deformasyonlarını önler.
Üfleme makinesinin kendisi nadiren üretim gecikmelerine neden olur. Yardımcı ekipman kısıtlamaları, hedef verimlere ulaşmada en yaygın başarısızlık noktasını temsil eder. Üfleme ünitesi, kompresör ve soğutma grubunun mükemmel dengeli bir ekosistem olarak çalışması gerekir.
Maksimuma çıkarmak için 5 galonluk şişe üfleme makinesi çıkışı , yüksek basınçlı hava kompresörünüzün buna ayak uydurması gerekir. 5 galonluk bir ön kalıbın genişletilmesi, 30 ila 35 Bar basınçta büyük miktarda hava verilmesini gerektirir. Kompresörün toparlanma süresi, üfleme döngüsü süresinin gerisinde kalırsa, çıkış tamamen durur. Makine hava basıncının yeniden oluşmasını bekler. Kompresörü en yüksek aralıklı akışı karşılayacak şekilde boyutlandırmalısınız. Sadece ortalama tüketim oranlarına bakmayın.
Su soğutucuları da aynı derecede kritik bir rol oynamaktadır. Yetersiz soğutma, önemli ürün kusurlarına neden olur. Ağır 5 galonluk tabanlar, çok sıcak bir şekilde dışarı atıldığında kolayca deforme olur. Soğutma grubunun performansı düşükse operatörlerin makine döngüsünü yavaşlatmaktan başka seçeneği kalmaz. Daha uzun kalıp içi soğutma sağlamak için bunu manuel olarak yaparlar. Küçük boyutlu soğutucular yaz aylarında son derece zorlanırlar. Yüksek ortam fabrika ısısı onları bunaltıyor. Chiller kapasitenizi biraz fazla belirtmelisiniz. Bu, mevsimsel sıcaklık artışlarından bağımsız olarak yıl boyunca tutarlı, hızlı döngü sürelerini garanti eder.
Güç kaynağı kararlılığı gizli bir faktördür. Voltaj dalgalanmaları kızılötesi ısıtıcının tutarlılığına ciddi şekilde zarar verir. Tutarsız ısıtma, şekillerin bozulmasına ve şişelerin reddedilmesine neden olur. Bu doğrudan net veriminizi düşürür. Kalın ön kalıplar istikrarlı kızılötesi dalga penetrasyonu gerektirir. Ani bir voltaj düşüşü iç ön kalıp duvarının çok soğuk olmasına neden olur. Mekanik germe çubuğu daha sonra esnek olmayan plastiği delecektir. Ağır hizmet tipi voltaj regülatörlerinin takılması ısıtma profilinizi korur. Her preformun aynı termal enerjiyi almasını sağlar.
Kompresör ile üfleme makinesi arasına daima yüksek kapasiteli bir tampon hava tankı takın. Bu tank ani basınç düşüşlerini yumuşatır. Makinenin üfleme valflerinin tam olarak en çok ihtiyaç duydukları anda tutarlı Bar basıncı almasını garanti eder.
Doğru ekipmanı seçmek katı ve kanıta dayalı bir yaklaşım gerektirir. Başlık numaralarının ötesine bakmalısınız. Tedarikçi tekliflerini değerlendirmek için aşağıdaki uygulanabilir değerlendirme çerçevesini kullanın.
Kapsamlı, sistem çapında bir ölçüm olarak optimum 5 galonluk çıktı işlevlerine ulaşmak. Bu sadece bağımsız bir makine spesifikasyonu değildir. Ana üfleme ünitesi, yüksek basınçlı kompresör, endüstriyel soğutucu ve fabrika güç kaynağı tam bir sinerji içinde hareket etmelidir. Bir bileşen düşük performans gösterirse tüm hat yavaşlar.
Satın almadan önce mevcut yardımcı altyapınızı iyice denetleyin. Yüksek basınçlı hava kullanılabilirliğinizi kontrol edin. Soğutma kapasitenizi eleştirel bir şekilde değerlendirin. Bir makine konfigürasyonunu tamamlamadan önce yerel işgücü kullanılabilirliğinizi değerlendirin. Sonraki paketlemeniz artan hacmi karşılayamıyorsa tam otomatik bir sistem satın almayın.
Bugün mühendislik ve satış ekibimizle iletişime geçin. Özel ön kalıp ağırlıklarınıza ve malzemelerinize tam olarak uyarlanmış özel bir BPH hesaplaması sağlayabiliriz. Ayrıca uzman yardımcı ekipman boyutlandırma danışmanlığı da sunuyoruz. Güvenilir, yüksek verimli bir üretim hattı oluşturmanıza yardımcı olalım.
C: Standart bir yarı otomatik kurulum tipik olarak 100 ila 250 BPH arasında üretir. Bu aralık büyük ölçüde operatörün hızına ve dayanıklılığına bağlıdır. Sıcak ön kalıpların kalıba manuel olarak aktarılması doğal bir darboğaz yaratır. Operatör yorgunluğu, uzun vardiyalar sırasında doğal olarak verimi düşürür.
C: Evet, şişe ağırlığı çıktıyı önemli ölçüde etkiler. 680 grama kıyasla 750 gram gibi daha ağır ön kalıplar daha derin termal nüfuz gerektirir. Fırında daha uzun ısıtma profillerine ihtiyaç duyarlar. Ayrıca taban deformasyonunu önlemek için kalıp içi soğutma sürelerinin uzatılmasını gerektirirler. Bu, maksimum saatlik çıktınızı biraz azaltır.
C: Kalıpları kolayca değiştirebilirsiniz ancak hızlar farklı olacaktır. 3 galonluk şişeler genellikle biraz daha hızlı çalışır. Daha düşük kütleye sahiptirler ve daha hızlı hava tahliyesi gerektirirler. Isıtma profilini doğru ayarladığınızı varsayarsak, daha küçük şişeler daha hızlı ısınıp soğur ve daha yüksek bir BPH elde edilir.
