
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 16-10-2026 المنشأ: موقع
يمثل عدم التطابق بين قدرة الماكينة والطلب على الإنتاج مخاطر تشغيلية كبيرة. يؤدي عدم التحديد الدقيق لمعداتك إلى حدوث اختناقات فورية في المصنع. الإفراط في التحديد يقيد رأس المال المتاح لديك حتى قبل بدء الإنتاج. غالبًا ما ترى أرقام سعة لوحة الاسم الرائعة مطبوعة على كتيبات الموردين. ومع ذلك، نادراً ما تتطابق هذه الأرقام النظرية مع الإنتاج المستدام في العالم الحقيقي. تتقلب ظروف النبات اليومية باستمرار. تعتمد معدلات الإنتاج الحقيقية على متغيرات ميكانيكية وتشغيلية ومادية محددة. سوف نستكشف عوامل المعدات الأساسية أدناه. سوف تتعلم بالضبط ما الذي يملي الناتج اليومي الفعلي. وسوف نقوم بفحص مستويات الأتمتة، وكفاءة التدفئة، ومتطلبات التبريد بالتفصيل. يساعدك فهم هذه الديناميكيات على اتخاذ قرارات شراء مستنيرة. يمكنك محاذاة أجهزتك بدقة مع الحجم المستهدف. يؤدي تحديد حجم نظامك بشكل صحيح إلى منع فترات التوقف المكلفة. إنه يضمن جودة منتج متسقة عبر كل وردية. ومن خلال تحليل كل من وحدة النفخ والمعدات المساعدة، يمكنك الحصول على رؤية شفافة للقدرات الحقيقية.
يجب عليك تحديد الفرق الدقيق بين الحد الأقصى لتضخم البروستاتا الحميد وكفاءة المصنع الفعلية. يمثل الحد الأقصى للزجاجات في الساعة سيناريو رياضيًا مثاليًا. تعكس فعالية المعدات الشاملة (OEE) الواقع التشغيلي اليومي. يقوم المصنعون بحساب الحد الأقصى لتضخم البروستاتا الحميد باستخدام وقت الدورة المثالي. تتعامل المصانع الحقيقية مع فترات التوقف المؤقت للصيانة، وتغيرات المواد، والتغيرات المحيطة. يجب أن تفهم كيف يملي وقت الدورة هذه القدرة النظرية الأساسية.
تتضمن كل دورة نفخ واحدة خمس مراحل متميزة. تحدد مدة هذه المراحل المدمجة سرعتك القصوى.
يفترض الموردون ظروفًا مثالية عند عرض أسعار الحد الأقصى للإنتاج. إنهم يتوقعون درجة حرارة محيطة مثالية في المصنع. يفترضون أنك تقوم بمعالجة النماذج التي لا تشوبها شائبة في كل مرة. لقد قاموا بحساب صفر إجهاد للمشغل خلال نوبة عمل مدتها ثماني ساعات. إنهم يعتمدون على الأداء الأمثل والمتواصل للمبرد. نادرًا ما تواجه كل هذه الظروف المثالية في وقت واحد. تواجه المصانع ارتفاعًا في نسبة الرطوبة. تعاني التشكيلات من اختلافات طفيفة في الوزن. يتباطأ المشغلون بشكل طبيعي مع تقدم التحولات. يساعدك الاعتراف بهذه الافتراضات الشفافة على خصم مطالبات الكتيبات بشكل واقعي.
غالبًا ما يقوم المشترون ببناء جداول إنتاج حول الحد الأقصى النظري لـ BPH. إنهم يتجاهلون خسارة الكفاءة التي لا مفر منها بنسبة 10٪ إلى 15٪ في التصنيع المادي. وتؤدي هذه الرقابة إلى عدم الالتزام بجداول التسليم وسلاسل التوريد المتوترة.
يحدد مستوى الأتمتة الذي تحدده سقف الإنتاج الصلب الخاص بك. تتطلب الآلات شبه الأوتوماتيكية تحميل التشكيل اليدوي. يقوم المشغل بسحب القوالب الساخنة من فرن الأشعة تحت الحمراء يدويًا. يضعونها مباشرة في قالب النفخ المفتوح. ثم يبدأون دورة النفخ بالضغط على أزرار الأمان المزدوجة. يصبح إرهاق المشغل عائقًا كبيرًا هنا. يحد النقل اليدوي بطبيعته من سرعة الإنتاج. يمكنك أن تتوقع حوالي 100 إلى 300 BPH. ويعتمد هذا الناتج إلى حد كبير على عدد التجاويف والقدرة على التحمل البشري. حتى لو تم تشغيل دورة الآلة على الفور، فلا يمكن للأيدي البشرية أن تتحرك إلا بسرعة كبيرة وبأمان.
تعمل الآلات الخطية الأوتوماتيكية بالكامل على التخلص من التحميل اليدوي تمامًا. يستخدمون سلسلة مستمرة أو نظام نقل يحركه المؤازرة. تعمل هذه الميكنة على استقرار أوقات الدورة بالكامل. إنه يقيس الإنتاج بشكل ملحوظ. تحقق المنشآت عادةً ما بين 400 إلى 1000+ BPH باستخدام هذه الأنظمة. توفر المحركات المؤازرة حركات دقيقة ومتكررة. إنهم لا يتعبون أبدًا. إنها تضمن وصول القالب إلى القالب عند درجة الحرارة المثالية تمامًا في كل مرة.
عند تحليل الخاص بك إخراج آلة نفخ الزجاجات سعة 5 جالون ، يجب عليك تعيين أهداف الإنتاج الخاصة بك إلى أطر تشغيلية واقعية. يخدم التدخل اليدوي الإنتاج الإقليمي المنخفض الحجم بشكل جيد. تصبح الأتمتة التي تعتمد على المؤازرة إلزامية لأهداف الإنتاج المستمرة ذات الحجم الكبير.
مصفوفة قرارات الأتمتة
| نوع النظام | متطلبات إدخال المشغل | المخرج النموذجي (BPH) | الأنسب لـ |
|---|---|---|---|
| شبه تلقائي | عالي (تحميل/تفريغ يدوي) | 100 - 300 | الإعدادات الإقليمية، جولات مخصصة قصيرة |
| أوتوماتيكي بالكامل (خطي) | منخفض (الإشرافية فقط) | 400 - 1000+ | توزيع مستمر وواسع النطاق |
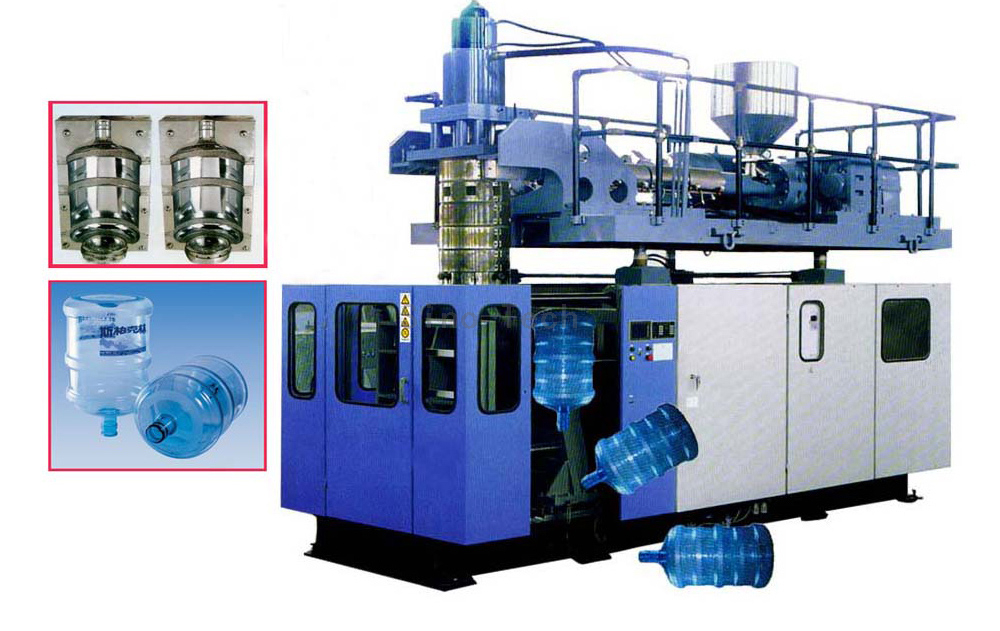
إلى جانب الأتمتة، تتحكم ميكانيكا الآلة المحددة في مدى سرعة تشكل الزجاجة. عادةً ما تقوم بتقييم إعدادات تجويف واحد مقابل إعدادات تجويفين. تؤدي إضافة تجويف ثانٍ إلى مضاعفة القياس الهندسي لمخرجاتك النظرية. ومع ذلك، فإنه يضاعف أيضًا حجم الطلب الفوري على نظام الهواء عالي الضغط لديك. لا يمكنك ترقية إطار ذو تجويف واحد إلى إطار ذو تجويفين لاحقًا. يجب عليك تحديد هذا المتطلب الميكانيكي مقدمًا بناءً على توقعات الحجم الخاصة بك.
تلعب كفاءة فرن التسخين بالأشعة تحت الحمراء دورًا هائلاً. تحتاج القوالب السميكة سعة 5 جالون، والتي غالبًا ما تزن أكثر من 700 جرام، إلى اختراق حراري عميق. المسافة المادية بين سخانات الأشعة تحت الحمراء وسطح التشكيل لها أهمية كبيرة. سرعة دوران التشكيل تحدد أيضًا جودة التسخين. يضمن الدوران السريع والمتسق توزيعًا متساويًا للحرارة عبر الجدار السميك. تعمل هذه العملية على تحضير البلاستيك السميك بشكل أسرع دون حرق الطبقة الخارجية. تستخدم الأفران الفعالة ألواحًا عاكسة متخصصة. تعمل هذه اللوحات على زيادة استخدام طاقة الأشعة تحت الحمراء إلى الحد الأقصى. فهي ترتد الحرارة الضالة مرة أخرى إلى البلاستيك، مما يقلل من إجمالي وقت التسخين بعدة ثوانٍ حرجة.
تؤثر أنظمة تثبيت القالب أيضًا على مدة الدورة. يمكنك عمومًا الاختيار من بين أنظمة التبديل الهيدروليكية أو الهوائية أو المؤازرة. توفر الأنظمة الهيدروليكية قوة تثبيت هائلة ولكنها تتحرك ببطء. تستهلك الأنظمة الهوائية هواءًا مضغوطًا ثمينًا لتحريك الألواح الثقيلة. يعمل التثبيت المؤازر بشكل أسرع بكثير وبدقة أكبر. إنه يحلق الأجزاء الحرجة من الثانية من وقت الدورة الجافة. دورات الجفاف الأسرع تعني إنتاجية أعلى في الساعة. توفر الأنظمة المؤازرة أيضًا تشغيلًا أنظف على أرضية المصنع. إنها تقضي على خطر تسرب الزيت الهيدروليكي بالقرب من حاويات المواد الغذائية.
إن نوع البلاستيك الذي تقوم بتشغيله يغير بشكل جذري إيقاع الإنتاج لديك. تختلف درجات حرارة المعالجة بشكل كبير بين سلاسل البوليمر. تتم معالجة البولي إيثيلين تيريفثاليت (PET) في درجات حرارة منخفضة. يلين بسرعة ويبرد بسرعة نسبيًا داخل القالب المبرد. البولي كربونات (PC) يقاوم الحرارة بقوة. يتطلب الكمبيوتر درجات حرارة معالجة أعلى بكثير ليصبح مرنًا. كما يتطلب أيضًا أوقات تبريد أطول داخل القالب لضبطه بشكل صحيح قبل الطرد.
إذا كنت تعمل لغرض مزدوج آلة زجاجة PC سعة 3 جالون 5 جالون ، يجب عليك ضبط إعدادات التشغيل بشكل متكرر. تتطلب المقاومة الحرارية المميزة للكمبيوتر الشخصي ملفات تسخين أطول في الفرن. يجب عليك تطبيق التحكم في درجة حرارة العفن المحدد للغاية. ستلاحظ انخفاضًا في حجم تضخم البروستاتا الحميد الخام مقارنةً باستخدام قوالب PET الرقيقة ذات الاستخدام الواحد. يجب على المشغلين إطالة مرحلتي النفخ والتبريد لمواد الكمبيوتر بشكل مقصود. يؤدي التسريع في هذه العملية إلى تشوه قواعد أجهزة الكمبيوتر الثقيلة. تمنع القاعدة المشوهة الزجاجة النهائية من الوقوف بشكل مستقيم على سطح مستو.
يكافح تصميم القالب بشكل مباشر تأخيرات التبريد هذه. تعمل قنوات تبريد القالب السفلي على تسريع مرحلة التبريد بشكل كبير. قواعد ثقيلة سعة 5 جالون تحمل حرارة مركزة ومكثفة. تعمل قنوات المياه المتخصصة على إزالة هذه الحرارة بسرعة. هذا الاستخراج المستهدف يقلل من وقت الدورة الإجمالي. كلما استخرجت الحرارة بشكل أسرع، كلما تمكنت من إخراج الزجاجة بأمان بشكل أسرع. تشتمل تصميمات القوالب المتقدمة على قنوات تبريد محيرة. تعمل هذه القنوات الدقيقة على إجبار الماء البارد على الاقتراب بشكل وثيق من البلاستيك الساخن. إنه يحسن كفاءة النقل الحراري ويمنع تشوهات القاعدة.
نادراً ما تتسبب آلة النفخ نفسها في تأخير الإنتاج. تمثل قيود المعدات المساعدة نقطة الفشل الأكثر شيوعًا في تحقيق الإنتاجية المستهدفة. يجب أن تعمل وحدة النفخ والضاغط والمبرد كنظام بيئي متوازن تمامًا.
لتعظيم الخاص بك إخراج آلة نفخ الزجاجات سعة 5 جالون ، يجب أن يواكب ضاغط الهواء عالي الضغط وتيرة العمل. يتطلب توسيع التشكيل سعة 5 جالون حجمًا هائلاً من الهواء يتم توصيله بضغط يتراوح من 30 إلى 35 بار. إذا تأخر وقت استعادة الضاغط عن وقت دورة النفخ، يتوقف الإخراج ببساطة. تنتظر الآلة إعادة بناء ضغط الهواء. يجب عليك تحديد حجم الضاغط للتعامل مع ذروة التدفق المتقطع. لا تنظر فقط إلى متوسط معدلات الاستهلاك.
تلعب مبردات المياه دورًا حاسمًا بنفس القدر. يؤدي التبريد غير الكافي إلى حدوث عيوب كبيرة في المنتج. تتشوه القواعد الثقيلة سعة 5 جالون بسهولة عند إخراجها ساخنة جدًا. إذا كان أداء المبرد ضعيفًا، فلن يكون أمام المشغلين خيار سوى إبطاء دورة الماكينة. يفعلون ذلك يدويًا للسماح بالتبريد لفترة أطول داخل القالب. تكافح المبردات الصغيرة الحجم بشكل كبير خلال أشهر الصيف. حرارة المصنع المحيطة العالية تطغى عليهم. يجب عليك المبالغة في مواصفات سعة المبرد قليلاً. ويضمن ذلك أوقات دورات ثابتة وسريعة على مدار العام، بغض النظر عن ارتفاع درجات الحرارة الموسمية.
استقرار إمدادات الطاقة هو عامل خفي. تقلبات الجهد تضر بشدة بتناسق سخان الأشعة تحت الحمراء. يؤدي التسخين غير المتناسق إلى أشكال مشوهة وزجاجات مرفوضة. وهذا يقلل مباشرة من صافي العائد الخاص بك. تتطلب التشكيلات السميكة اختراقًا مستقرًا لموجة الأشعة تحت الحمراء. يؤدي انخفاض الجهد المفاجئ إلى ترك جدار التشكيل الداخلي باردًا جدًا. سيقوم قضيب التمدد الميكانيكي بعد ذلك بثقب البلاستيك الذي لا ينضب. يؤدي تركيب منظمات الجهد الكهربي للخدمة الشاقة إلى حماية ملف التسخين الخاص بك. إنه يضمن أن كل تشكيل يتلقى طاقة حرارية متطابقة.
قم دائمًا بتركيب خزان هواء عازل عالي السعة بين الضاغط وآلة النفخ. هذا الخزان يخفف من قطرات الضغط المفاجئة. إنه يضمن حصول صمامات النفخ في الماكينة على ضغط بار ثابت عندما تكون في أمس الحاجة إليه.
يتطلب اختيار المعدات المناسبة اتباع نهج صارم قائم على الأدلة. يجب أن تنظر إلى ما هو أبعد من أرقام العناوين الرئيسية. استخدم إطار التقييم القابل للتنفيذ التالي لتقييم عروض أسعار الموردين.
تحقيق وظائف الإخراج المثالية سعة 5 جالون كمقياس شامل على مستوى النظام. إنها ليست مجرد مواصفات آلة مستقلة. يجب أن تعمل وحدة النفخ الأساسية، والضاغط عالي الضغط، والمبرد الصناعي، ومصدر طاقة المصنع في تآزر كامل. إذا كان أداء أحد المكونات ضعيفًا، فإن الخط بأكمله يتباطأ.
قبل الشراء، قم بمراجعة البنية التحتية المساعدة الحالية لديك بدقة. تحقق من توفر الهواء عالي الضغط لديك. قم بتقييم قدرتك على التبريد بشكل نقدي. قم بتقييم توفر العمالة المحلية لديك قبل الانتهاء من تكوين الجهاز. لا تقم بشراء نظام أوتوماتيكي بالكامل إذا لم تتمكن العبوة النهائية من التعامل مع الحجم المتزايد.
اتصل بفريق الهندسة والمبيعات لدينا اليوم. يمكننا تقديم حساب مخصص لتضخم البروستاتا الحميد (BPH) مصمم خصيصًا لأوزان ومواد التشكيل المحددة الخاصة بك. كما نقدم أيضًا استشارة متخصصة في حجم المعدات المساعدة. دعنا نساعدك في بناء خط إنتاج موثوق وعالي الإنتاجية.
ج: عادةً ما ينتج الإعداد شبه التلقائي القياسي ما بين 100 و250 نبضة في الساعة. يعتمد هذا النطاق بشكل كبير على سرعة المشغل وقدرته على التحمل. يؤدي النقل اليدوي للتشكيلات الساخنة إلى القالب إلى إنشاء عنق الزجاجة المتأصل. ومن الطبيعي أن يؤدي إجهاد المشغل إلى خفض الإنتاج أثناء المناوبات الطويلة.
ج: نعم، يؤثر وزن الزجاجة بشكل كبير على الإنتاج. تتطلب القوالب الأثقل، مثل 750 جرامًا مقارنة بـ 680 جرامًا، اختراقًا حراريًا أعمق. إنهم بحاجة إلى ملفات تعريف تسخين أطول في الفرن. كما أنها تتطلب فترات تبريد ممتدة داخل القالب لمنع تشوه القاعدة. يؤدي هذا إلى خفض الحد الأقصى للإنتاج في الساعة قليلاً.
ج: يمكنك بسهولة تبديل القوالب، لكن السرعات ستختلف. عادةً ما تعمل الزجاجات سعة 3 جالون بشكل أسرع قليلاً. لديهم كتلة أقل ويتطلبون إخلاء جوي أسرع. بافتراض أنك قمت بضبط نمط التسخين بشكل صحيح، فإن الزجاجات الصغيرة تسخن وتبرد بشكل أسرع، مما يؤدي إلى ارتفاع معدل تضخم البروستاتا الحميد.
