
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-10-16 Pinagmulan: Site
Ang hindi pagtutugma ng kapasidad ng makina at pangangailangan sa produksyon ay nagpapakita ng isang malaking panganib sa pagpapatakbo. Ang hindi pagtukoy sa iyong kagamitan ay lumilikha ng agarang mga bottleneck sa pabrika. Ang sobrang pagtukoy ay naghihigpit sa iyong magagamit na kapital bago pa man magsimula ang produksyon. Madalas mong makita ang mga kahanga-hangang numero ng kapasidad ng nameplate na naka-print sa mga brochure ng supplier. Gayunpaman, ang mga teoretikal na figure na ito ay bihirang tumugma sa napapanatiling produksyon sa real-world. Ang pang-araw-araw na kondisyon ng halaman ay patuloy na nagbabago. Ang mga tunay na rate ng produksyon ay umaasa sa partikular na mekanikal, pagpapatakbo, at materyal na mga variable. Susuriin namin ang mga pangunahing salik ng kagamitan sa ibaba. Matututuhan mo kung ano mismo ang nagdidikta ng aktwal na pang-araw-araw na output. Susuriin namin ang mga antas ng automation, kahusayan sa pag-init, at mga kinakailangan sa pagpapalamig nang detalyado. Ang pag-unawa sa mga dinamikong ito ay nakakatulong sa iyong gumawa ng matalinong mga desisyon sa pagbili. Maaari mong ihanay nang tumpak ang iyong makinarya sa iyong target na volume. Ang wastong pagpapalaki ng iyong system ay pumipigil sa magastos na downtime. Tinitiyak nito ang pare-parehong kalidad ng produkto sa bawat shift. Sa pamamagitan ng pagsusuri ng parehong blowing unit at ang auxiliary na kagamitan, makakakuha ka ng isang malinaw na pagtingin sa mga tunay na kakayahan.
Dapat mong tukuyin ang eksaktong pagkakaiba sa pagitan ng maximum na BPH at aktwal na kahusayan ng halaman. Ang Pinakamataas na Bote Bawat Oras ay kumakatawan sa isang perpektong mathematical na senaryo. Ang Pangkalahatang Equipment Effectiveness (OEE) ay sumasalamin sa pang-araw-araw na realidad ng pagpapatakbo. Kinakalkula ng mga tagagawa ang max BPH gamit ang perpektong cycle time. Nakikitungo ang mga tunay na pabrika sa mga paghinto ng pagpapanatili, mga pagkakaiba-iba ng materyal, at mga pagbabago sa kapaligiran. Dapat mong maunawaan kung paano idinidikta ng cycle time ang baseline theoretical capacity na ito.
Ang bawat solong siklo ng paghubog ng suntok ay nagsasangkot ng limang natatanging yugto. Tinutukoy ng tagal ng mga pinagsamang phase na ito ang iyong pinakamataas na bilis.
Ipinapalagay ng mga supplier ang mga perpektong kondisyon kapag nag-quote ng maximum na output. Inaasahan nila ang perpektong temperatura ng pabrika sa paligid. Ipinapalagay nila na pinoproseso mo ang mga walang kamali-mali na preform sa bawat oras. Kinakalkula nila ang zero fatigue ng operator sa isang walong oras na shift. Nangunguna sila sa pinakamainam, walang patid na pagganap ng chiller. Bihira mong maranasan ang lahat ng perpektong kondisyong ito nang sabay-sabay. Ang mga pabrika ay nahaharap sa mga spike ng halumigmig. Ang mga preform ay dumaranas ng bahagyang pagkakaiba-iba ng timbang. Ang mga operator ay natural na bumagal habang umuusad ang mga shift. Ang pagkilala sa mga malinaw na pagpapalagay na ito ay nakakatulong sa iyo na madiskwento ang mga claim sa brochure nang makatotohanan.
Ang mga mamimili ay madalas na bumuo ng mga iskedyul ng produksyon sa paligid ng theoretical max BPH. Binabalewala nila ang hindi maiiwasang 10% hanggang 15% na pagkawala ng kahusayan na katutubong sa pisikal na pagmamanupaktura. Ang pangangasiwa na ito ay humahantong sa hindi natutugunan na mga iskedyul ng paghahatid at pilit na supply chain.
Ang antas ng automation na iyong pinili ang nagdidikta sa iyong hard output ceiling. Ang mga semi-awtomatikong makina ay nangangailangan ng manual preform loading. Manu-manong kumukuha ang isang operator ng mainit na preform mula sa infrared oven. Direkta nilang inilalagay ang mga ito sa open blow mold. Pagkatapos ay sinisimulan nila ang ikot ng pamumulaklak sa pamamagitan ng pagpindot sa dalawahang mga pindutan ng kaligtasan. Ang pagkapagod ng operator ay nagiging isang pangunahing bottleneck dito. Ang manu-manong paglipat ay likas na naglilimita sa bilis ng produksyon. Maaari mong asahan ang humigit-kumulang 100 hanggang 300 BPH. Ang output na ito ay higit na nakasalalay sa bilang ng lukab at pagtitiis ng tao. Kahit na ang ikot ng makina ay nag-trigger kaagad, ang mga kamay ng tao ay maaari lamang gumalaw nang napakabilis nang ligtas.
Ang mga ganap na awtomatikong linear na makina ay ganap na nag-aalis ng manu-manong paglo-load. Gumagamit sila ng tuluy-tuloy na chain o servo-driven transfer system. Ang mekanisasyong ito ay ganap na nagpapatatag ng mga oras ng pag-ikot. Malaki ang sukat nito sa output. Karaniwang nakakamit ng mga pasilidad ang 400 hanggang 1,000+ BPH gamit ang mga system na ito. Ang mga servo motor ay nagbibigay ng tumpak, paulit-ulit na paggalaw. Hindi sila napapagod. Tinitiyak nila na ang preform ay umabot sa amag sa eksaktong pinakamainam na temperatura sa bawat solong oras.
Kapag sinusuri ang iyong 5 gallon bottle blowing machine output , dapat mong imapa ang iyong mga layunin sa produksyon sa makatotohanang mga balangkas ng pagpapatakbo. Ang manu-manong interbensyon ay mahusay na nagsisilbi sa mababang dami, rehiyonal na produksyon. Nagiging mandatory ang servo-driven automation para sa mataas na volume, tuluy-tuloy na mga target na output.
Automation Decision Matrix
| System Type | Operator Input Requirement | Typical Output (BPH) | na Pinakamahusay na Naaangkop Para sa |
|---|---|---|---|
| Semi-Awtomatiko | Mataas (Manu-manong Paglo-load/Pagbaba) | 100 - 300 | Mga panrehiyong setup, maikling customized na pagtakbo |
| Ganap na Awtomatiko (Linear) | Mababa (Supervisory Lang) | 400 - 1,000+ | Malaking sukat, tuluy-tuloy na pamamahagi |
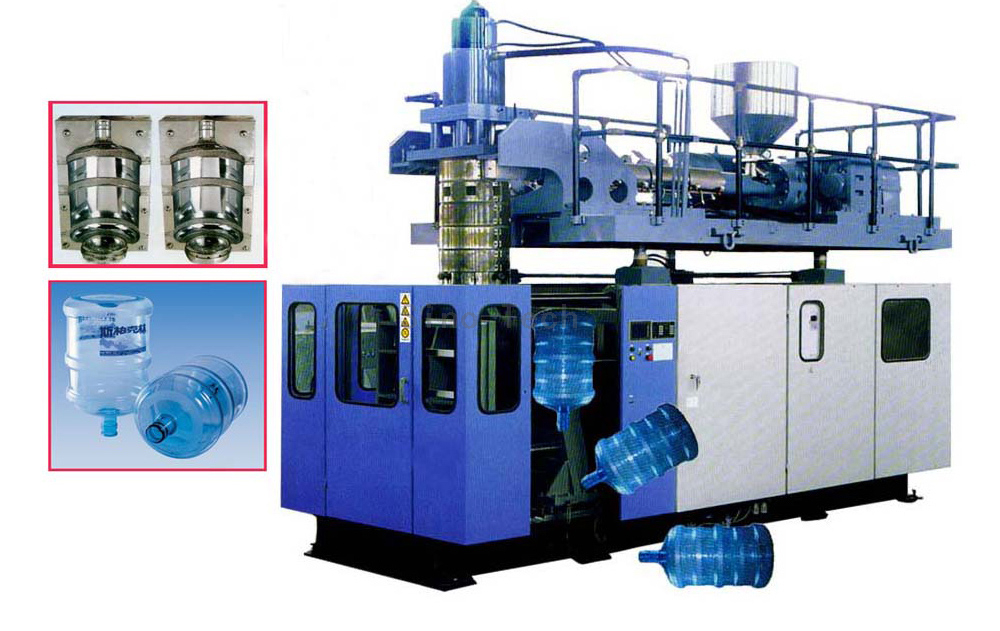
Higit pa sa automation, pinamamahalaan ng mga partikular na mekanika ng makina kung gaano kabilis mabuo ang isang bote. Karaniwan mong sinusuri ang 1-cavity versus 2-cavity setup. Ang pagdaragdag ng pangalawang cavity ay nagdodoble sa geometric scaling ng iyong theoretical output. Gayunpaman, dinodoble din nito ang agarang pangangailangan ng volume sa iyong high-pressure air system. Hindi ka maaaring mag-upgrade ng 1-cavity frame sa isang 2-cavity frame sa ibang pagkakataon. Dapat mong tukuyin ang kinakailangang mekanikal na ito nang maaga batay sa iyong pagtataya sa dami.
Ang kahusayan ng infrared heating furnace ay gumaganap ng isang napakalaking papel. Ang makapal na 5-gallon na preform, kadalasang tumitimbang ng higit sa 700 gramo, ay nangangailangan ng malalim na thermal penetration. Ang pisikal na distansya sa pagitan ng mga infrared heater at ang preform na ibabaw ay napakahalaga. Ang bilis ng pag-ikot ng preform ay nagdidikta din ng kalidad ng pag-init. Tinitiyak ng mabilis, pare-parehong pag-ikot ang pantay na pamamahagi ng init sa makapal na dingding. Ang prosesong ito ay naghahanda ng makapal na plastik nang mas mabilis nang hindi nasusunog ang panlabas na layer. Ang mga mahusay na hurno ay gumagamit ng mga dalubhasang reflective board. Pina-maximize ng mga board na ito ang paggamit ng infrared na enerhiya. Ibinabalik nila ang naliligaw na init pabalik sa plastic, na binabawasan ang kabuuang oras ng pag-init ng ilang kritikal na segundo.
Ang mga sistema ng pag-clamping ng amag ay nakakaapekto rin sa tagal ng ikot. Sa pangkalahatan, maaari kang pumili sa mga hydraulic, pneumatic, o servo-driven na toggle system. Ang mga hydraulic system ay nag-aalok ng napakalaking clamping force ngunit mabagal ang stroke. Ang mga pneumatic system ay gumagamit ng mahalagang naka-compress na hangin upang ilipat ang mabibigat na platens. Ang servo-driven na clamping ay gumagana nang mas mabilis at may higit na katumpakan. Ito ay nag-ahit ng mga kritikal na fraction ng isang segundo mula sa dry cycle time. Ang mas mabilis na mga dry cycle ay nangangahulugan ng mas mataas na oras-oras na ani. Nagbibigay din ang mga servo system ng mas malinis na operasyon sa sahig ng pabrika. Inaalis nila ang panganib ng pagtagas ng hydraulic oil malapit sa mga food-grade container.
Ang uri ng plastic na pinapatakbo mo ay lubhang nagbabago sa iyong ritmo ng produksyon. Ang mga temperatura ng pagpoproseso ay malaki ang pagkakaiba sa pagitan ng mga polymer chain. Mga proseso ng Polyethylene Terephthalate (PET) sa mas mababang temperatura. Mabilis itong lumambot at medyo mabilis lumamig sa loob ng pinalamig na amag. Ang polycarbonate (PC) ay agresibong lumalaban sa init. Nangangailangan ang PC ng mas mataas na temperatura sa pagpoproseso upang maging pliable. Nangangailangan din ito ng mas mahabang panahon ng paglamig sa loob ng amag upang maitakda nang maayos bago i-ejection.
Kung nagpapatakbo ka ng dual-purpose 3-gallon 5-gallon PC bottle machine , dapat mong ayusin ang mga setting ng pagpapatakbo nang madalas. Ang natatanging paglaban sa init ng PC ay nangangailangan ng mas mahabang heating profile sa furnace. Dapat mong ilapat ang mataas na tiyak na kontrol sa temperatura ng amag. Makakakita ka ng nabawasang hilaw na BPH kumpara sa pagpapatakbo ng mas manipis, pang-isahang gamit na PET preform. Dapat na sadyang pahabain ng mga operator ang mga yugto ng pamumulaklak at paglamig para sa mga materyales sa PC. Ang pagmamadali sa prosesong ito ay nagiging sanhi ng pag-warp ng mabibigat na PC base. Pinipigilan ng naka-warped na base ang huling bote na tumayo nang tuwid sa patag na ibabaw.
Direktang nilalabanan ng disenyo ng amag ang mga pagkaantala sa paglamig na ito. Ang mga channel ng paglamig sa ilalim ng amag ay makabuluhang nagpapabilis sa yugto ng paglamig. Ang mabibigat na 5-gallon na mga base ay nagtataglay ng matinding, puro init. Ang mga dalubhasang channel ng tubig ay mabilis na nag-aalis ng init na ito. Binabawasan ng naka-target na pagkuha na ito ang kabuuang cycle ng oras. Kung mas mabilis kang kumuha ng init, mas mabilis mong mailalabas ang bote nang ligtas. Kasama sa mga advanced na disenyo ng molde ang mga baffled cooling channel. Ang mga tumpak na channel na ito ay pinipilit ang malamig na tubig na malapit sa mainit na plastik. Ino-optimize nito ang kahusayan ng thermal transfer at pinipigilan ang mga base deformity.
Ang blowing machine mismo ay bihirang nagdudulot ng pagkaantala sa produksyon. Ang mga hadlang sa auxiliary equipment ay kumakatawan sa pinakakaraniwang failure point sa pagkamit ng mga target na ani. Ang blowing unit, compressor, at chiller ay dapat gumana bilang isang perpektong balanseng ecosystem.
Upang i-maximize ang iyong 5 gallon bottle blowing machine output , ang iyong high-pressure air compressor ay dapat makasabay. Ang pagpapalawak ng 5-gallon na preform ay nangangailangan ng napakalaking dami ng hangin na inihatid sa 30 hanggang 35 Bar na presyon. Kung ang oras ng pagbawi ng compressor ay nahuhuli sa oras ng ikot ng suntok, humihinto lamang ang output. Ang makina ay naghihintay para sa air pressure na muling buuin. Dapat mong sukatin ang compressor upang mahawakan ang peak intermittent flow. Huwag lamang tumingin sa average na rate ng pagkonsumo.
Ang mga water chiller ay may parehong kritikal na papel. Ang hindi sapat na paglamig ay nagdudulot ng mga pangunahing depekto sa produkto. Madaling mag-deform ang mabibigat na 5-gallon na base kapag na-eject nang masyadong mainit. Kung ang chiller ay hindi gumagana, ang mga operator ay walang pagpipilian kundi pabagalin ang ikot ng makina. Ginagawa nila ito nang manu-mano upang payagan ang mas mahabang paglamig sa loob ng amag. Ang mga maliliit na chiller ay nahihirapan nang husto sa mga buwan ng tag-init. Nababalot sila ng mataas na init ng pabrika sa paligid. Dapat mong i-over-spec nang bahagya ang iyong kapasidad ng chiller. Ginagarantiyahan nito ang pare-pareho, mabilis na pag-ikot sa buong taon, anuman ang pana-panahong pagtaas ng temperatura.
Ang katatagan ng suplay ng kuryente ay isang nakatagong kadahilanan. Ang mga pagbabagu-bago ng boltahe ay lubhang nakakapinsala sa pagkakapare-pareho ng infrared heater. Ang hindi pare-parehong pag-init ay humahantong sa mga maling hugis at mga tinanggihang bote. Direktang binababa nito ang iyong net yield. Ang mga makapal na preform ay nangangailangan ng matatag na pagpasok ng infrared wave. Ang isang biglaang pagbaba ng boltahe ay nag-iiwan sa panloob na preform na pader na masyadong malamig. Ang mechanical stretching rod ay mabutas ang hindi sumusukong plastic. Pinoprotektahan ng pag-install ng mga heavy-duty na voltage regulator ang iyong heating profile. Tinitiyak nito na ang bawat preform ay tumatanggap ng magkaparehong thermal energy.
Palaging mag-install ng high-capacity buffer air tank sa pagitan ng compressor at ng blowing machine. Ang tangke na ito ay nagpapakinis ng mga biglaang pagbaba ng presyon. Tinitiyak nito na ang mga blowing valve ng makina ay tumatanggap ng pare-parehong Bar pressure nang eksakto kung kailan nila ito kailangan.
Ang pagpili ng tamang kagamitan ay nangangailangan ng mahigpit, batay sa ebidensya na diskarte. Dapat mong tingnan ang mga numero ng headline. Gamitin ang sumusunod na naaaksyunan na balangkas ng pagsusuri upang masuri ang mga quote ng supplier.
Pagkamit ng pinakamainam na 5-gallon na output function bilang isang komprehensibong sukatan sa buong system. Ito ay hindi lamang isang standalone na detalye ng makina. Ang pangunahing blowing unit, high-pressure compressor, industrial chiller, at factory power supply ay dapat kumilos nang buong synergy. Kung hindi maganda ang performance ng isang component, bumagal ang buong linya.
Bago bumili, i-audit ang iyong kasalukuyang auxiliary na imprastraktura nang lubusan. Suriin ang iyong pagkakaroon ng mataas na presyon ng hangin. Kritikal na suriin ang iyong kapasidad sa pagpapalamig. Suriin ang pagiging available ng iyong lokal na manggagawa bago mag-finalize ng configuration ng makina. Huwag bumili ng ganap na awtomatikong sistema kung hindi mahawakan ng iyong downstream na packaging ang tumaas na volume.
Makipag-ugnayan sa aming engineering at sales team ngayon. Maaari kaming magbigay ng pasadyang pagkalkula ng BPH na akma sa iyong partikular na preform na mga timbang at materyales. Nag-aalok din kami ng ekspertong auxiliary na konsultasyon sa pagpapalaki ng kagamitan. Hayaan kaming tulungan kang bumuo ng isang maaasahang, mataas na ani na linya ng produksyon.
A: Ang karaniwang semi-awtomatikong setup ay karaniwang gumagawa sa pagitan ng 100 at 250 BPH. Ang saklaw na ito ay lubos na nakadepende sa bilis at tibay ng operator. Ang manu-manong paglipat ng mga mainit na preform sa molde ay lumilikha ng isang likas na bottleneck. Ang pagkapagod ng operator ay natural na nagpapababa ng output sa mas mahabang shift.
A: Oo, malaki ang epekto ng bigat ng bote sa output. Ang mas mabibigat na preform, gaya ng 750g kumpara sa 680g, ay nangangailangan ng mas malalim na thermal penetration. Kailangan nila ng mas mahabang mga profile ng pag-init sa pugon. Nangangailangan din sila ng pinahabang in-mold cooling times para maiwasan ang base deformation. Ito ay bahagyang nagpapababa sa iyong maximum na oras-oras na output.
A: Madali mong mapapalitan ang mga hulma, ngunit mag-iiba ang bilis. Ang 3-gallon na bote ay karaniwang tumatakbo nang bahagyang mas mabilis. Nagtataglay sila ng mas mababang masa at nangangailangan ng mas mabilis na paglisan ng hangin. Ipagpalagay na inaayos mo nang tama ang heating profile, mas mabilis uminit at lumalamig ang maliliit na bote, na nagbubunga ng mas mataas na BPH.
