
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 16.10.2026 Herkunft: Website
Ein Missverhältnis zwischen Maschinenkapazität und Produktionsnachfrage stellt ein großes Betriebsrisiko dar. Eine unzureichende Spezifikation Ihrer Ausrüstung führt zu unmittelbaren Engpässen in der Fabrik. Eine Überspezifizierung schränkt Ihr verfügbares Kapital ein, bevor die Produktion überhaupt beginnt. Auf Lieferantenbroschüren sieht man oft beeindruckende Kapazitätsangaben auf Typenschildern. Diese theoretischen Zahlen stimmen jedoch selten mit der nachhaltigen Produktion in der realen Welt überein. Die täglichen Pflanzenbedingungen schwanken ständig. Die tatsächlichen Produktionsraten hängen von spezifischen mechanischen, betrieblichen und materiellen Variablen ab. Im Folgenden werden wir die wichtigsten Ausstattungsfaktoren untersuchen. Sie erfahren genau, was die tatsächliche Tagesleistung bestimmt. Wir werden den Automatisierungsgrad, die Heizeffizienz und die Kühlanforderungen im Detail untersuchen. Das Verständnis dieser Dynamik hilft Ihnen, fundierte Kaufentscheidungen zu treffen. Sie können Ihren Maschinenpark exakt auf Ihr Zielvolumen ausrichten. Die richtige Dimensionierung Ihres Systems verhindert kostspielige Ausfallzeiten. Es gewährleistet eine gleichbleibende Produktqualität über jede Schicht hinweg. Durch die Analyse sowohl der Blaseinheit als auch der Zusatzausrüstung erhalten Sie einen transparenten Überblick über die tatsächlichen Fähigkeiten.
Sie müssen den genauen Unterschied zwischen maximalem BPH und tatsächlicher Anlageneffizienz definieren. „Maximale Flaschen pro Stunde“ stellt ein perfektes mathematisches Szenario dar. Die Gesamtanlageneffektivität (Overall Equipment Effectiveness, OEE) spiegelt die tägliche betriebliche Realität wider. Hersteller berechnen den maximalen BPH anhand einer idealen Zykluszeit. Echte Fabriken haben mit Wartungspausen, Materialschwankungen und Umgebungsveränderungen zu kämpfen. Sie müssen verstehen, wie die Zykluszeit diese theoretische Grundkapazität bestimmt.
Jeder einzelne Blasformzyklus umfasst fünf verschiedene Phasen. Die Dauer dieser kombinierten Phasen bestimmt Ihre Höchstgeschwindigkeit.
Lieferanten gehen bei der Angabe der Maximalleistung von perfekten Konditionen aus. Sie erwarten eine ideale Umgebungstemperatur in der Fabrik. Sie gehen davon aus, dass Sie jedes Mal einwandfreie Vorformlinge verarbeiten. Sie gehen davon aus, dass der Fahrer während einer Acht-Stunden-Schicht keine Ermüdung erfährt. Sie setzen auf eine optimale, unterbrechungsfreie Kälteleistung. All diese perfekten Bedingungen erlebt man selten gleichzeitig. Fabriken sind mit Feuchtigkeitsspitzen konfrontiert. Bei Vorformlingen kommt es zu leichten Gewichtsschwankungen. Die Bediener werden mit fortschreitenden Schichten natürlich langsamer. Die Anerkennung dieser transparenten Annahmen hilft Ihnen, Broschürenansprüche realistisch einzudämmen.
Käufer erstellen Produktionspläne häufig um den theoretischen maximalen BPH herum. Sie ignorieren den unvermeidlichen Effizienzverlust von 10 bis 15 %, der mit der physischen Fertigung einhergeht. Dieses Versehen führt zu nicht eingehaltenen Lieferplänen und angespannten Lieferketten.
Der von Ihnen gewählte Grad der Automatisierung bestimmt Ihre harte Ausgabeobergrenze. Halbautomatische Maschinen erfordern eine manuelle Beladung der Vorformlinge. Ein Bediener zieht manuell heiße Vorformlinge aus dem Infrarotofen. Sie legen sie direkt in die offene Blasform. Anschließend starten sie den Blaszyklus durch Drücken der beiden Sicherheitstasten. Die Ermüdung des Bedieners wird hier zu einem großen Engpass. Der manuelle Transfer begrenzt zwangsläufig die Produktionsgeschwindigkeit. Sie können mit etwa 100 bis 300 BPH rechnen. Diese Leistung hängt weitgehend von der Anzahl der Hohlräume und der menschlichen Ausdauer ab. Selbst wenn der Maschinenzyklus sofort ausgelöst wird, können sich menschliche Hände nur so schnell und sicher bewegen.
Bei vollautomatischen Linearmaschinen entfällt die manuelle Beladung vollständig. Sie verwenden ein kontinuierliches Ketten- oder servobetriebenes Transfersystem. Durch diese Mechanisierung werden die Zykluszeiten vollständig stabilisiert. Es skaliert die Ausgabe erheblich. Anlagen erreichen mit diesen Systemen typischerweise 400 bis 1.000+ BPH. Servomotoren sorgen für präzise, wiederholbare Bewegungen. Sie werden nie müde. Sie sorgen dafür, dass der Vorformling jedes Mal mit der exakt optimalen Temperatur in die Form gelangt.
Bei der Analyse Ihrer Wenn Sie eine 5-Gallonen-Flaschenblasmaschine benötigen , müssen Sie Ihre Produktionsziele realistischen betrieblichen Rahmenbedingungen zuordnen. Manuelle Eingriffe eignen sich gut für die regionale Produktion mit geringem Volumen. Für hochvolumige und kontinuierliche Produktionsziele ist eine servogesteuerte Automatisierung zwingend erforderlich.
Automatisierungs-Entscheidungsmatrix
| -Systemtyp, | Bedienereingabeanforderung, | typische Ausgabe (BPH), | am besten geeignet für |
|---|---|---|---|
| Halbautomatisch | Hoch (manuelles Laden/Entladen) | 100 - 300 | Regionale Setups, kurze maßgeschneiderte Läufe |
| Vollautomatisch (linear) | Niedrig (nur Aufsicht) | 400 - 1.000+ | Großflächige, kontinuierliche Verteilung |
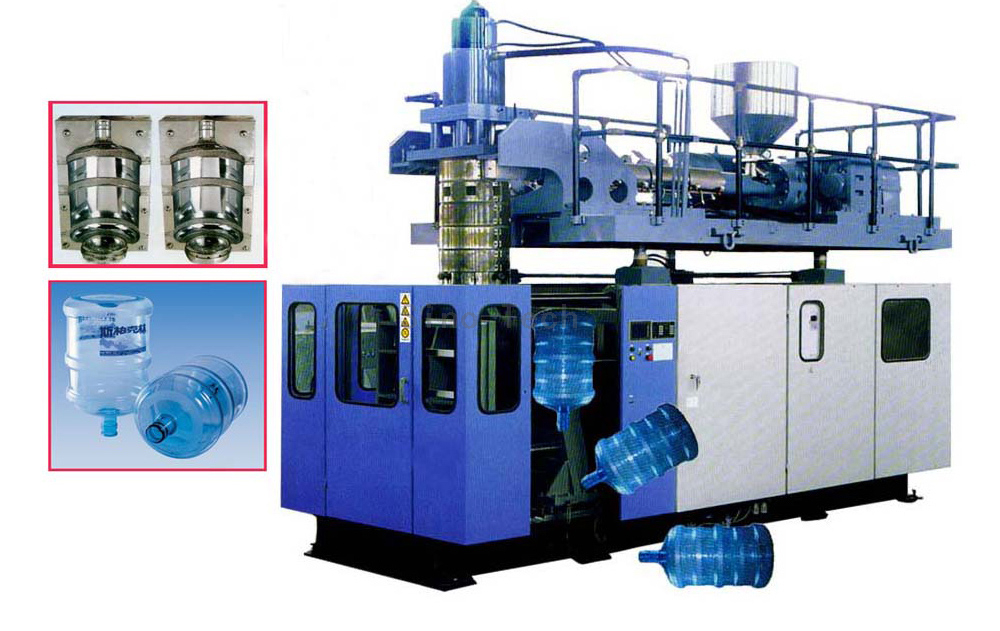
Über die Automatisierung hinaus bestimmen bestimmte Maschinenmechaniken, wie schnell sich eine Flasche formen kann. Normalerweise bewerten Sie Aufbauten mit 1 Kavität gegenüber denen mit 2 Kavitäten. Durch das Hinzufügen einer zweiten Kavität verdoppelt sich die geometrische Skalierung Ihrer theoretischen Ausgabe. Es verdoppelt jedoch auch den unmittelbaren Volumenbedarf Ihres Hochdruckluftsystems. Ein späteres Upgrade eines 1-fach-Rahmens auf einen 2-fach-Rahmen ist nicht möglich. Sie müssen diesen mechanischen Bedarf im Voraus auf der Grundlage Ihrer Mengenprognose definieren.
Die Effizienz von Infrarot-Heizöfen spielt eine große Rolle. Dicke 5-Gallonen-Vorformlinge, die oft über 700 Gramm wiegen, erfordern eine tiefe thermische Durchdringung. Der physische Abstand zwischen den Infrarotstrahlern und der Oberfläche des Vorformlings ist von großer Bedeutung. Die Rotationsgeschwindigkeit des Vorformlings bestimmt auch die Heizqualität. Eine schnelle, gleichmäßige Rotation sorgt für eine gleichmäßige Wärmeverteilung über die dicke Wand. Dieser Prozess bereitet dicken Kunststoff schneller vor, ohne die Außenschicht zu verbrennen. Effiziente Öfen verwenden spezielle reflektierende Platten. Diese Boards maximieren den Infrarotenergieverbrauch. Sie reflektieren Streuwärme zurück in den Kunststoff und verkürzen so die Gesamterwärmungszeit um mehrere kritische Sekunden.
Formspannsysteme wirken sich auch auf die Zyklusdauer aus. Generell können Sie zwischen hydraulischen, pneumatischen oder servoangetriebenen Kniehebelsystemen wählen. Hydrauliksysteme bieten eine enorme Spannkraft, bewegen sich aber langsam. Pneumatiksysteme verbrauchen wertvolle Druckluft, um schwere Aufspannplatten zu bewegen. Die servoangetriebene Klemmung arbeitet wesentlich schneller und präziser. Es verkürzt die Trockenzykluszeit um entscheidende Bruchteile einer Sekunde. Schnellere Trockenzyklen bedeuten höhere Stundenerträge. Servosysteme sorgen außerdem für einen saubereren Betrieb in der Fabrikhalle. Sie eliminieren das Risiko, dass Hydrauliköl in der Nähe von Lebensmittelbehältern ausläuft.
Die Art des Kunststoffs, den Sie verwenden, verändert Ihren Produktionsrhythmus drastisch. Die Verarbeitungstemperaturen unterscheiden sich erheblich zwischen den Polymerketten. Polyethylenterephthalat (PET) wird bei niedrigeren Temperaturen verarbeitet. Es wird schnell weich und kühlt in der gekühlten Form relativ schnell ab. Polycarbonat (PC) widersteht Hitze aggressiv. PC erfordert viel höhere Verarbeitungstemperaturen, um biegsam zu werden. Außerdem sind längere Abkühlzeiten in der Form erforderlich, um vor dem Auswerfen richtig auszuhärten.
Wenn Sie einen Zweizweckbetrieb betreiben Wenn Sie eine 3-Gallonen- oder 5-Gallonen-PC-Flaschenmaschine verwenden , müssen Sie die Betriebseinstellungen häufig anpassen. Die ausgeprägte Hitzebeständigkeit von PC erfordert längere Heizprofile im Ofen. Sie müssen eine hochspezifische Formtemperatursteuerung anwenden. Im Vergleich zur Verwendung dünnerer Einweg-PET-Vorformlinge werden Sie einen geringeren Roh-BPH feststellen. Betreiber müssen die Einblas- und Abkühlphasen für PC-Materialien gezielt verlängern. Wird dieser Prozess beschleunigt, verziehen sich die schweren PC-Basen. Ein verzogener Boden verhindert, dass die fertige Flasche aufrecht auf einer ebenen Fläche steht.
Das Formendesign bekämpft diese Abkühlungsverzögerungen direkt. Kühlkanäle in der Bodenform beschleunigen die Abkühlphase erheblich. Schwere 5-Gallonen-Basen speichern intensive, konzentrierte Wärme. Spezielle Wasserkanäle führen diese Wärme schnell ab. Diese gezielte Extraktion reduziert die Gesamtzykluszeit. Je schneller Sie die Wärme abführen, desto schneller können Sie die Flasche sicher auswerfen. Fortschrittliche Formenkonstruktionen umfassen Kühlkanäle mit Leitblechen. Diese präzisen Kanäle drücken gekühltes Wasser ganz nah an den heißen Kunststoff. Es optimiert die Effizienz der Wärmeübertragung und verhindert Verformungen der Basis.
Die Blasmaschine selbst verursacht selten Produktionsverzögerungen. Einschränkungen der Zusatzausrüstung stellen die häufigste Fehlerquelle bei der Erreichung der angestrebten Erträge dar. Die Blaseinheit, der Kompressor und der Kühler müssen als perfekt ausgewogenes Ökosystem funktionieren.
Um Ihre zu maximieren Mit einer Leistung von 5 Gallonen Flaschenblasmaschine muss Ihr Hochdruck-Luftkompressor Schritt halten. Das Expandieren eines 5-Gallonen-Vorformlings erfordert eine enorme Luftmenge, die mit einem Druck von 30 bis 35 Bar zugeführt wird. Wenn die Erholungszeit des Kompressors hinter der Blaszykluszeit zurückbleibt, wird die Ausgabe einfach angehalten. Die Maschine wartet darauf, dass sich der Luftdruck wieder aufbaut. Sie müssen den Kompressor so dimensionieren, dass er den intermittierenden Spitzendurchfluss bewältigen kann. Schauen Sie sich nicht nur die durchschnittlichen Verbrauchswerte an.
Eine ebenso wichtige Rolle spielen Wasserkühler. Eine unzureichende Kühlung führt zu schwerwiegenden Produktfehlern. Schwere 5-Gallonen-Basen verformen sich leicht, wenn sie zu heiß ausgeworfen werden. Wenn die Leistung des Kühlers unzureichend ist, bleibt dem Bediener keine andere Wahl, als den Maschinenzyklus zu verlangsamen. Sie tun dies manuell, um eine längere Abkühlung in der Form zu ermöglichen. Unterdimensionierte Kältemaschinen haben in den Sommermonaten enorme Probleme. Die hohe Umgebungshitze in der Fabrik überfordert sie. Sie müssen die Kapazität Ihres Kühlers leicht überbewerten. Dies garantiert das ganze Jahr über konstante, schnelle Zykluszeiten, unabhängig von saisonalen Temperaturspitzen.
Die Stabilität der Stromversorgung ist ein versteckter Faktor. Spannungsschwankungen beeinträchtigen die Konsistenz der Infrarotheizung erheblich. Ungleichmäßiges Erhitzen führt zu Fehlformen und Ausschussflaschen. Dadurch sinkt direkt Ihre Nettorendite. Dicke Vorformlinge erfordern eine stabile Durchdringung der Infrarotwellen. Durch einen plötzlichen Spannungsabfall wird die Innenwand des Vorformlings zu kalt. Der mechanische Reckstab durchsticht dann den unnachgiebigen Kunststoff. Durch die Installation von Hochleistungsspannungsreglern wird Ihr Heizprofil geschützt. Es stellt sicher, dass jeder Vorformling die gleiche Wärmeenergie erhält.
Installieren Sie immer einen Pufferluftbehälter mit hoher Kapazität zwischen dem Kompressor und der Blasmaschine. Dieser Tank gleicht plötzliche Druckabfälle aus. Es stellt sicher, dass die Blasventile der Maschine genau dann einen konstanten Bar-Druck erhalten, wenn sie ihn am meisten benötigen.
Die Auswahl der richtigen Ausrüstung erfordert einen strengen, evidenzbasierten Ansatz. Sie müssen über die Schlagzeilen hinausschauen. Nutzen Sie den folgenden umsetzbaren Bewertungsrahmen, um Lieferantenangebote zu bewerten.
Das Erreichen einer optimalen 5-Gallonen-Leistung dient als umfassende, systemweite Kennzahl. Es handelt sich nicht nur um eine eigenständige Maschinenspezifikation. Die primäre Blaseinheit, der Hochdruckkompressor, der Industriekühler und die Fabrikstromversorgung müssen vollständig synergetisch funktionieren. Wenn eine Komponente eine unzureichende Leistung erbringt, verlangsamt sich die gesamte Produktionslinie.
Prüfen Sie vor dem Kauf Ihre aktuelle Hilfsinfrastruktur gründlich. Überprüfen Sie die Verfügbarkeit von Hochdruckluft. Bewerten Sie Ihre Kühlleistung kritisch. Bewerten Sie die Verfügbarkeit von Arbeitskräften vor Ort, bevor Sie eine Maschinenkonfiguration abschließen. Kaufen Sie kein vollautomatisches System, wenn Ihre nachgelagerte Verpackung das erhöhte Volumen nicht bewältigen kann.
Kontaktieren Sie noch heute unser Engineering- und Vertriebsteam. Wir können eine individuelle BPH-Berechnung erstellen, die genau auf Ihre spezifischen Vorformlingsgewichte und -materialien zugeschnitten ist. Wir bieten auch fachkundige Beratung zur Dimensionierung von Zusatzgeräten an. Wir helfen Ihnen beim Aufbau einer zuverlässigen Produktionslinie mit hoher Ausbeute.
A: Eine standardmäßige halbautomatische Einrichtung erzeugt typischerweise zwischen 100 und 250 BPH. Dieser Bereich hängt stark von der Geschwindigkeit und Ausdauer des Bedieners ab. Der manuelle Transfer heißer Vorformlinge in die Form führt zu einem inhärenten Engpass. Ermüdung des Bedieners führt bei längeren Schichten natürlich zu einer geringeren Leistung.
A: Ja, das Flaschengewicht hat einen erheblichen Einfluss auf die Leistung. Schwerere Vorformlinge, beispielsweise 750 g im Vergleich zu 680 g, erfordern eine tiefere thermische Durchdringung. Sie benötigen längere Heizprofile im Ofen. Sie erfordern außerdem längere Abkühlzeiten in der Form, um eine Verformung der Basis zu verhindern. Dadurch verringert sich Ihre maximale Stundenleistung geringfügig.
A: Sie können die Formen problemlos austauschen, die Geschwindigkeiten sind jedoch unterschiedlich. Die 3-Gallonen-Flaschen laufen normalerweise etwas schneller. Sie besitzen eine geringere Masse und erfordern eine schnellere Luftevakuierung. Vorausgesetzt, Sie stellen das Heizprofil richtig ein, erhitzen und kühlen die kleineren Flaschen schneller, was zu einem höheren BPH führt.
