
Kyke: 0 Skrywer: Werfredakteur Publiseertyd: 2026-10-16 Oorsprong: Werf
Die wanpassing van masjienkapasiteit en produksievraag hou 'n groot operasionele risiko in. Deur jou toerusting te onderspesifiseer, skep dit onmiddellike fabrieksknelnekke. Oorspesifikasie beperk jou beskikbare kapitaal voordat produksie selfs begin. Jy sien dikwels indrukwekkende naamplaatkapasiteitnommers op verskafferbrosjures gedruk. Hierdie teoretiese syfers stem egter selde ooreen met volgehoue werklike produksie. Daaglikse planttoestande wissel voortdurend. Ware produksietempo's maak staat op spesifieke meganiese, operasionele en materiële veranderlikes. Ons sal die kerntoerustingfaktore hieronder ondersoek. Jy sal presies leer wat die werklike daaglikse uitset bepaal. Ons sal outomatiseringsvlakke, verhittingsdoeltreffendheid en verkoelingsvereistes in detail ondersoek. Om hierdie dinamika te verstaan, help jou om ingeligte aankoopbesluite te neem. Jy kan jou masjinerie akkuraat in lyn bring met jou teikenvolume. Behoorlike grootte van jou stelsel voorkom duur stilstand. Dit verseker konsekwente produkkwaliteit oor elke skof. Deur beide die blaaseenheid en die hulptoerusting te ontleed, kry jy 'n deursigtige siening van werklike vermoëns.
Jy moet die presiese verskil tussen maksimum BPH en werklike aanlegdoeltreffendheid definieer. Maksimum bottels per uur verteenwoordig 'n perfekte wiskundige scenario. Algehele Toerustingsdoeltreffendheid (OEE) weerspieël die daaglikse operasionele realiteit. Vervaardigers bereken maksimum BPH deur 'n ideale siklustyd te gebruik. Werklike fabrieke hanteer onderhoudspouses, materiaalvariasies en omgewingsveranderinge. Jy moet verstaan hoe siklustyd hierdie basislyn teoretiese kapasiteit dikteer.
Elke enkele blaasvormsiklus behels vyf afsonderlike fases. Die duur van hierdie gekombineerde fases bepaal jou maksimum spoed.
Verskaffers aanvaar perfekte toestande wanneer hulle maksimum uitset aanhaal. Hulle verwag 'n ideale omringende fabriekstemperatuur. Hulle neem aan dat jy elke keer foutlose voorvorms verwerk. Hulle bereken geen operateur moegheid tydens 'n agt-uur skof. Hulle reken op optimale, ononderbroke verkoelerprestasie. Jy ervaar selde al hierdie perfekte toestande gelyktydig. Fabrieke ondervind humiditeitspieke. Preforms ly aan geringe gewigsvariasies. Operateurs vertraag natuurlik soos verskuiwings vorder. Deur hierdie deursigtige aannames te erken, help u om brosjure-eise realisties te verminder.
Kopers bou dikwels produksieskedules rondom die teoretiese maksimum BPH. Hulle ignoreer die onvermydelike 10% tot 15% doeltreffendheidsverlies inheems aan fisiese vervaardiging. Hierdie toesig lei tot onvervulde afleweringskedules en gespanne voorsieningskettings.
Die vlak van outomatisering wat u kies, bepaal u harde uitsetplafon. Semi-outomatiese masjiene vereis handmatige laai van voorvorms. 'n Operator trek warm voorvorms met die hand uit die infrarooi oond. Hulle plaas hulle direk in die oop blaasvorm. Hulle begin dan die blaassiklus deur dubbele veiligheidsknoppies te druk. Operateursmoegheid word hier 'n groot bottelnek. Handmatige oordrag beperk inherent produksiespoed. Jy kan ongeveer 100 tot 300 BPH verwag. Hierdie uitset hang grootliks af van holtetelling en menslike uithouvermoë. Selfs al begin die masjiensiklus onmiddellik, kan mensehande net so vinnig veilig beweeg.
Ten volle outomatiese lineêre masjiene skakel handlaai heeltemal uit. Hulle gebruik 'n deurlopende ketting of servo-gedrewe oordragstelsel. Hierdie meganisasie stabiliseer siklustye heeltemal. Dit skaal uitset aansienlik. Fasiliteite bereik tipies 400 tot 1 000+ BPH deur hierdie stelsels te gebruik. Servomotors verskaf presiese, herhaalbare bewegings. Hulle word nooit moeg nie. Hulle verseker dat die voorvorm elke keer die vorm teen die presiese optimale temperatuur bereik.
Wanneer jy jou 5 liter bottelblaasmasjien-uitset , jy moet jou produksiedoelwitte karteer na realistiese operasionele raamwerke. Handmatige ingryping dien lae-volume, streekproduksie goed. Servo-gedrewe outomatisering word verpligtend vir hoëvolume, deurlopende uitsetteikens.
Outomatiseringsbesluitmatriks
| Stelseltipe | Operatorinvoervereiste | Tipiese uitset (BPH) | Die beste geskik vir |
|---|---|---|---|
| Semi-outomatiese | Hoog (handmatige laai/aflaai) | 100 - 300 | Streeksopstellings, kort pasgemaakte lopies |
| Ten volle outomaties (lineêr) | Laag (slegs toesighoudend) | 400 - 1 000+ | Grootskaalse, deurlopende verspreiding |
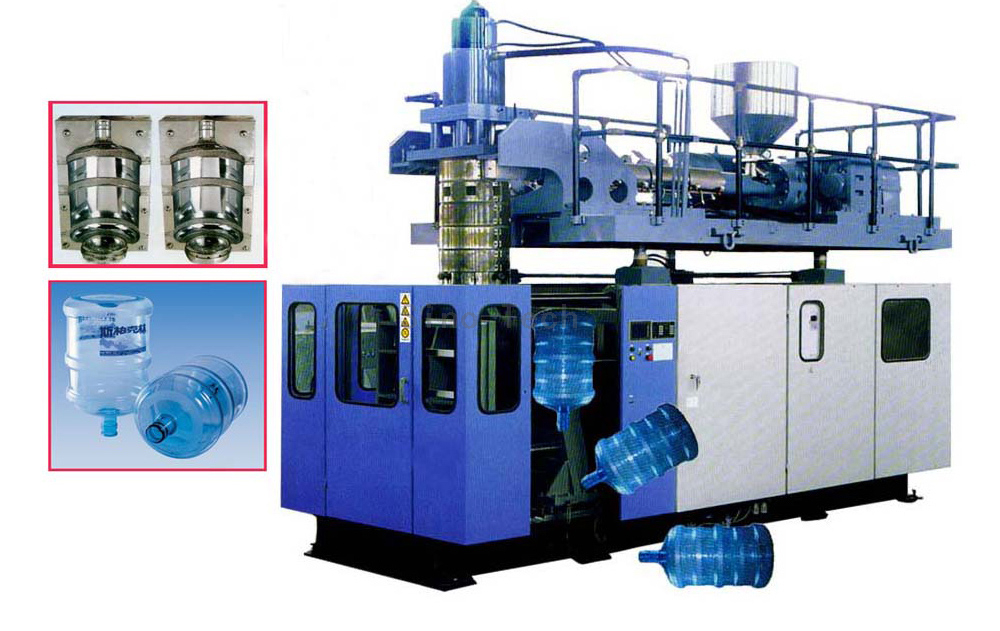
Behalwe outomatisering, bepaal spesifieke masjienmeganika hoe vinnig 'n bottel kan vorm. Jy evalueer gewoonlik 1-holte versus 2-holte opstellings. Deur 'n tweede holte by te voeg, verdubbel die meetkundige skaal van jou teoretiese uitset. Dit verdubbel egter ook die onmiddellike volumevraag op jou hoëdruk lugstelsel. Jy kan nie later 'n 1-holte-raam na 'n 2-holte-raam opgradeer nie. U moet hierdie meganiese vereiste vooraf definieer op grond van u volumevoorspelling.
Infrarooi verwarming oond doeltreffendheid speel 'n groot rol. Dik 5-liter voorvorms, wat dikwels meer as 700 gram weeg, benodig diep termiese penetrasie. Die fisiese afstand tussen die infrarooi verwarmers en die voorvormoppervlak maak baie saak. Voorvorm-rotasiespoed bepaal ook die verwarmingskwaliteit. Vinnige, konsekwente rotasie verseker eweredige hitteverspreiding oor die dik muur. Hierdie proses berei dik plastiek vinniger voor sonder om die buitelaag te verbrand. Doeltreffende oonde gebruik gespesialiseerde reflektiewe planke. Hierdie borde maksimeer infrarooi energieverbruik. Hulle weerkaats verdwaalde hitte terug in die plastiek, wat die totale verhittingstyd met etlike kritieke sekondes verminder.
Vormklemstelsels beïnvloed ook die duur van die siklus. Jy kan oor die algemeen kies tussen hidrouliese, pneumatiese of servo-aangedrewe skakelstelsels. Hidrouliese stelsels bied geweldige klemkrag, maar beweeg stadig. Pneumatiese stelsels verbruik waardevolle saamgeperste lug om swaar platen te beweeg. Servo-aangedrewe klem werk baie vinniger en met groter akkuraatheid. Dit skeer kritieke breukdele van 'n sekonde van die droë siklustyd af. Vinniger droë siklusse beteken hoër uurlikse opbrengste. Servostelsels bied ook skoner werking op die fabrieksvloer. Hulle skakel die risiko uit dat hidrouliese olie naby voedselgraadhouers lek.
Die tipe plastiek wat jy gebruik, verander jou produksieritme drasties. Verwerkingstemperature verskil baie tussen polimeerkettings. Poliëtileentereftalaat (PET) prosesse by laer temperature. Dit word vinnig sag en koel relatief vinnig binne die verkoelde vorm af. Polikarbonaat (PC) weerstaan hitte aggressief. PC vereis baie hoër verwerkingstemperature om buigbaar te word. Dit vereis ook langer in-vorm afkoeltye om behoorlik te stel voor uitwerping.
As jy 'n dubbeldoel 3-liter 5-liter PC-bottelmasjien , jy moet operasionele instellings gereeld aanpas. PC se duidelike hitteweerstand vereis langer verwarmingsprofiele in die oond. Jy moet hoogs spesifieke vormtemperatuurbeheer toepas. Jy sal verminderde rou BPH sien in vergelyking met die gebruik van dunner, eenmalige PET-voorvorms. Operateurs moet doelgerig die blaas- en afkoelfases vir rekenaarmateriaal verleng. As u hierdie proses haas, veroorsaak dit dat die swaar rekenaarbasisse kromtrek. ’n Verdraaide basis keer dat die finale bottel regop op ’n plat oppervlak staan.
Vormontwerp bekamp hierdie verkoelingsvertragings direk. Onder-vorm verkoelingskanale versnel die verkoelingsfase aansienlik. Swaar 5-liter basisse hou intense, gekonsentreerde hitte. Gespesialiseerde waterkanale verwyder hierdie hitte vinnig. Hierdie doelgerigte onttrekking verminder die algehele siklustyd. Hoe vinniger jy hitte onttrek, hoe vinniger kan jy die bottel veilig uitstoot. Gevorderde vormontwerpe sluit verwarde verkoelingskanale in. Hierdie presiese kanale dwing verkoelde water intiem naby aan die warm plastiek. Dit optimaliseer termiese oordrag doeltreffendheid en voorkom basis misvormings.
Die blaasmasjien self veroorsaak selde produksievertragings. Hulptoerustingbeperkings verteenwoordig die mees algemene mislukkingspunt in die bereiking van teikenopbrengste. Die blaaseenheid, kompressor en verkoeler moet as 'n perfek gebalanseerde ekosisteem funksioneer.
Om jou te maksimeer 5 liter bottelblaasmasjienuitset , jou hoëdruk lugkompressor moet tred hou. Om 'n 5-liter voorvorm uit te brei, vereis 'n massiewe volume lug wat teen 30 tot 35 Bar druk gelewer word. As die kompressorhersteltyd agter die blaassiklustyd bly, stop die uitset eenvoudig. Die masjien wag vir lugdruk om te herbou. Jy moet die kompressor grootte om piek intermitterende vloei te hanteer. Moenie net na gemiddelde verbruikskoerse kyk nie.
Waterverkoelers speel 'n ewe kritieke rol. Onvoldoende verkoeling veroorsaak groot produkdefekte. Swaar 5-liter basisse vervorm maklik wanneer dit te warm uitgestoot word. As die verkoeler onderpresteer, het operateurs geen ander keuse as om die masjiensiklus te vertraag nie. Hulle doen dit met die hand om langer in-vorm afkoeling toe te laat. Ondermaat verkoelers sukkel geweldig gedurende somermaande. Hoë omringende fabriekshitte oorweldig hulle. Jy moet jou verkoelerkapasiteit effens oorspesifiseer. Dit waarborg konsekwente, vinnige siklustye die hele jaar deur, ongeag die seisoenale temperatuurspylings.
Stabiliteit van kragtoevoer is 'n verborge faktor. Spanningsfluktuasies benadeel die konsekwentheid van die infrarooiverwarmer ernstig. Inkonsekwente verhitting lei tot misvormde vorms en afgekeurde bottels. Dit verlaag jou netto opbrengs direk. Dik voorvorms vereis stabiele infrarooigolfpenetrasie. 'n Skielike spanningsval laat die binneste voorvormmuur te koud. Die meganiese strekstaaf sal dan die onwrikbare plastiek deursteek. Die installering van swaardiensspanningsreguleerders beskerm jou verwarmingsprofiel. Dit verseker dat elke voorvorm identiese termiese energie ontvang.
Installeer altyd 'n hoë-kapasiteit buffer lugtenk tussen die kompressor en die blaasmasjien. Hierdie tenk maak skielike drukval glad. Dit verseker dat die masjien se blaaskleppe konstante staafdruk ontvang presies wanneer hulle dit die nodigste het.
Die keuse van die regte toerusting vereis 'n streng, bewysgebaseerde benadering. Jy moet verby die kopnommers kyk. Gebruik die volgende uitvoerbare evalueringsraamwerk om verskafferskwotasies te assesseer.
Die bereiking van optimale 5-liter-uitset funksioneer as 'n omvattende, stelselwye maatstaf. Dit is nie net 'n selfstandige masjienspesifikasie nie. Die primêre blaaseenheid, hoëdrukkompressor, industriële verkoeler en fabriekskragtoevoer moet in volle sinergie optree. As een komponent onderpresteer, vertraag die hele lyn.
Voordat jy aankoop, ouditeer jou huidige hulpinfrastruktuur deeglik. Gaan jou hoëdruk lug beskikbaarheid na. Evalueer jou verkoelingsvermoë krities. Evalueer u plaaslike arbeidsbeskikbaarheid voordat u 'n masjienkonfigurasie finaliseer. Moenie 'n ten volle outomatiese stelsel aanskaf as jou stroomaf-verpakking nie die verhoogde volume kan hanteer nie.
Kontak ons ingenieurs- en verkoopspan vandag. Ons kan 'n pasgemaakte BPH-berekening verskaf wat presies aangepas is vir jou spesifieke voorvormgewigte en -materiale. Ons bied ook kundige hulptoerusting-grootte konsultasie. Laat ons jou help om 'n betroubare, hoë-opbrengs produksielyn te bou.
A: 'n Standaard semi-outomatiese opstelling produseer tipies tussen 100 en 250 BPH. Hierdie reeks hang baie af van operateur se spoed en uithouvermoë. Die handmatige oordrag van warm voorvorms in die vorm skep 'n inherente bottelnek. Operateursmoegheid verlaag natuurlik uitset tydens langer skofte.
A: Ja, bottelgewig beïnvloed die uitset aansienlik. Swaarder voorvorms, soos 750g in vergelyking met 680g, vereis dieper termiese penetrasie. Hulle benodig langer verwarmingsprofiele in die oond. Hulle benodig ook verlengde afkoeltye in die vorm om basisvervorming te voorkom. Dit verlaag jou maksimum uurlikse uitset effens.
A: Jy kan maklik vorms omruil, maar spoed sal verskil. Die 3-liter-bottels loop gewoonlik effens vinniger. Hulle het 'n laer massa en vereis vinniger lugontruiming. As jy aanvaar dat jy die verwarmingsprofiel korrek aanpas, verhit en koel die kleiner bottels vinniger af, wat 'n hoër BPH lewer.
